Для эффективной работы любого аппарата точечной сварки требуется регулируемый таймер, определяющий длительность импульса тока. Суть точечной сварки заключается в сжатии двух соединяемых деталей между электродами с высокой электропроводностью, подаче короткого мощного импульса тока для локального расплавления металла в точке контакта и последующем удержании давления до затвердевания металла, что обеспечивает прочное соединение деталей. Точность длительности импульса крайне важна: без таймера металл либо перегорит, либо появятся отверстия, либо процесс станет больше похож на дуговую сварку, чем на точечную. В более сложных устройствах для точечной сварки предусмотрена регулировка величины тока, но в случае с MOT-аппаратом ток и так ограничен, поэтому дополнительное снижение не требуется.
Схема регулятора для сварочника на МОТ
В данной конструкции управление током не предусмотрено, а синхронизация реализована с использованием микросхемы таймера 555, работающей в моностабильном режиме. Элементы таймера подобраны так, чтобы длительность импульса можно было изменять в диапазоне от одного цикла сети переменного тока (примерно 20 мс при частоте 50 Гц) до почти 1 секунды. Этот импульс управляет симистором, для которого добавлена демпферная сеть, предотвращающая проблемы, связанные с высокой индуктивностью нагрузки MOT. Питание схемы таймера осуществляется непосредственно от сети через экономичный источник с реактивным сопротивлением, что исключает необходимость в дополнительном силовом трансформаторе. Такой источник обеспечивает ток около 15 мА, чего недостаточно для активации симистора, поэтому установлен фильтрующий конденсатор большой емкости, который создает запас для подачи тока около 80 мА на запуск симистора в течение сварочного импульса.
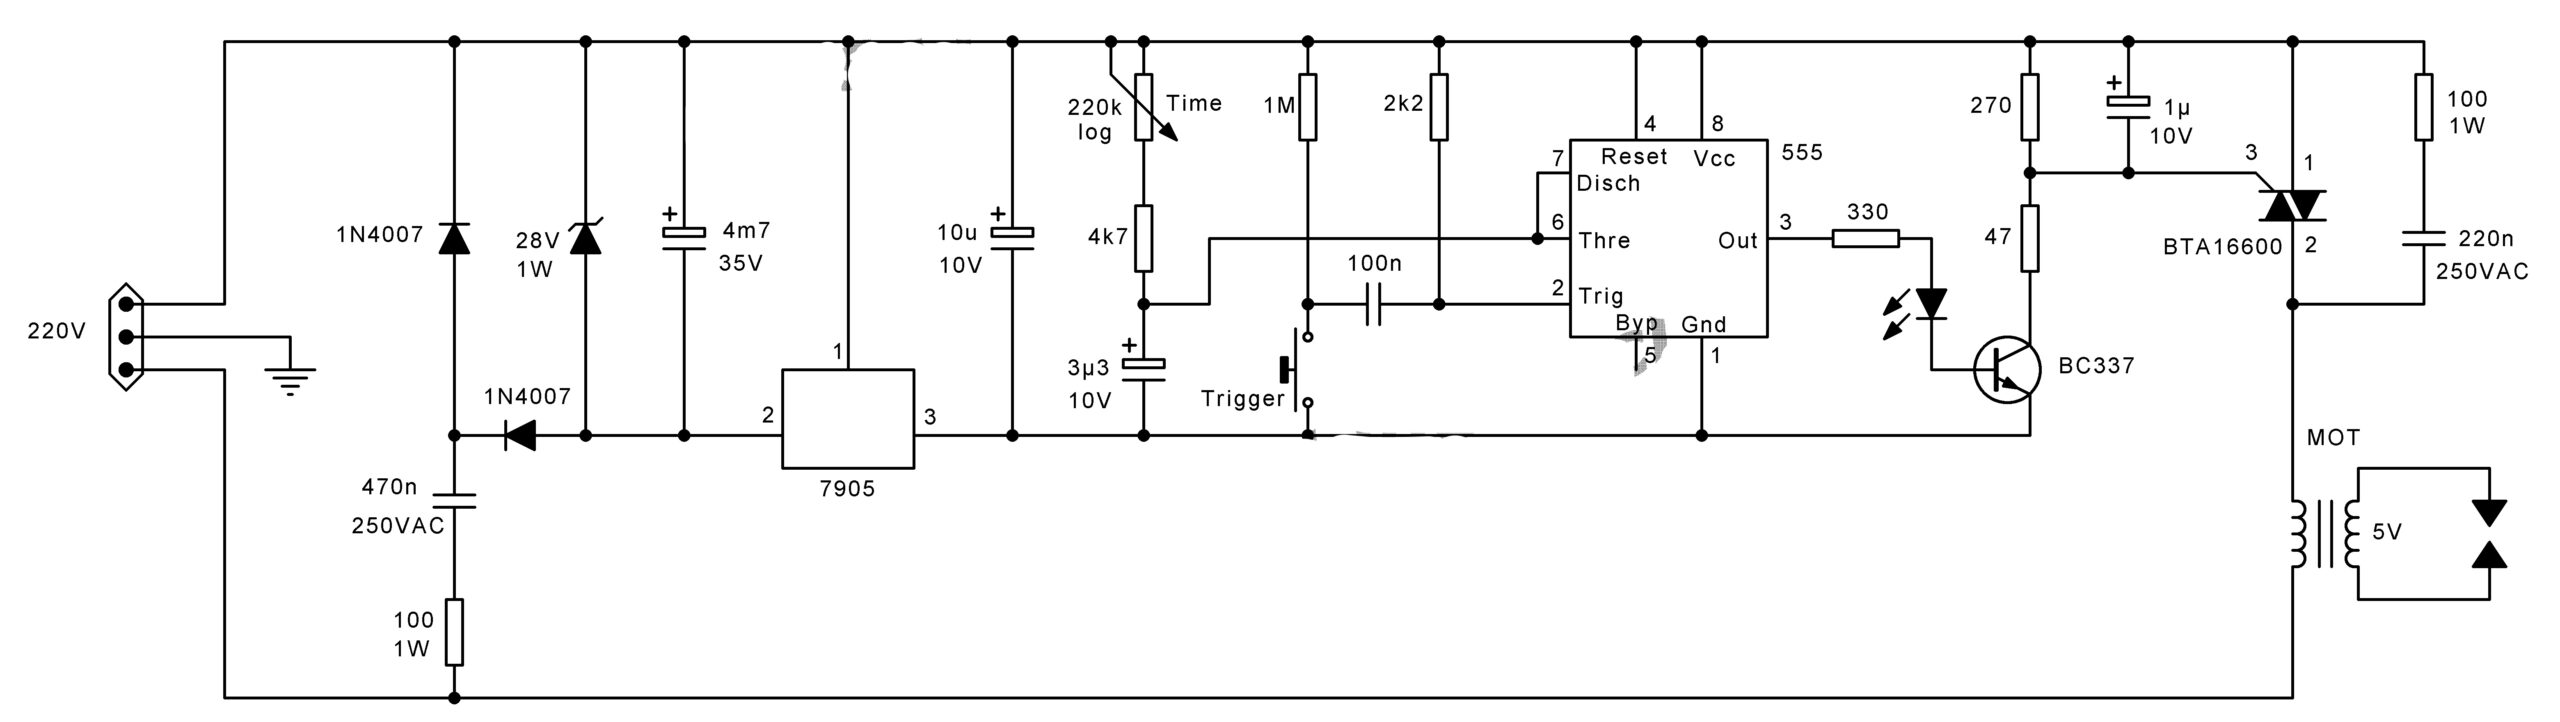
Симисторы эффективно функционируют, если полярность напряжения на затворе совпадает с полярностью нагрузки или если напряжение на затворе всегда отрицательное. Однако их работа ухудшается, а некоторые модели вообще не срабатывают, если напряжение на затворе положительное, а нагрузка — отрицательная. В данной схеме симистор активируется отрицательным напряжением, для чего питание таймера организовано от источника -5 В, созданного с помощью регулятора напряжения 7905 с отрицательным выходом. Такая конфигурация может показаться непривычной для тех, кто привык к схемам с отрицательным заземлением и регулировкой положительной линии, но она полностью работоспособна, просто инвертирована. Регулятор 7905 может быть любой марки (например, LM7905, UA7905, L7905, MC7905) с распиновкой для корпуса TO-220. Аналогично, таймер 555 подходит любой марки (NE555, LM555 и т.д.). КМОП-версии 555 также могут быть использованы, если они обладают достаточной выходной мощностью, но не все из них подходят, поэтому при сомнениях лучше выбрать стандартную версию 555.
В схеме применен симистор BTA16600, который показал хорошие результаты, но не является оптимальным выбором. Этот 4-квадрантный симистор может быть чувствителен к самопроизвольному срабатыванию при индуктивных нагрузках. Если требуется приобрести симистор, предпочтение стоит отдать 3-квадрантному симистору, например T1635-8T.
Ни симистору, ни регулятору напряжения не требуется радиатор, поскольку сварочные импульсы кратковременны и обычно сопровождаются длительными паузами.
Вместо транзистора BC337 можно использовать любой маломощный NPN-транзистор, способный надежно работать с током не менее 100 мА.
Конденсаторы емкостью 470 нФ и 220 нФ должны быть предназначены для прямого подключения к сети переменного тока и иметь маркировку безопасности (обычно это конденсаторы типа X с логотипами соответствующих агентств).
Электролитический конденсатор с маркировкой «4m7» имеет емкость 4,7 миллифарад, что эквивалентно 4700 микрофарад. Такая маркировка может вводить в заблуждение, но это стандартное обозначение в электронике.
Для регулировки времени предпочтительно использовать логарифмический потенциометр, обеспечивающий равномерное распределение временных интервалов. При использовании линейного потенциометра настройка коротких импульсов может быть затруднена.
Триггерный переключатель рекомендуется выполнить в виде ножной педали, чтобы руки оставались свободными для удержания электродов и свариваемых деталей.

Для подготовки MOT к использованию из трансформатора удаляются высоковольтная и накальная обмотки, оставляя первичную обмотку и магнитные шунты. В освободившееся пространство наматываются два витка максимально толстого многожильного медного провода. Концы провода должны быть короткими и заканчиваться массивными медными электродами с тупыми коническими наконечниками диаметром 1–2 мм, в зависимости от свариваемого материала и мощности MOT. Диаметр электродов должен составлять не менее 6 мм, а лучше 10–12 мм. Учитывая, что ток достигает около 500 А при напряжении в несколько вольт, общее сопротивление цепи не должно превышать нескольких миллиом, причем основная часть сопротивления должна приходиться на свариваемый материал, а не на электроды или провода. Более подробно про переделку читайте тут.
⚠ Весь аппарат точечной сварки должен быть размещен в металлическом корпусе, заземленном на заземляющий контакт сетевой вилки. Поскольку вся схема находится под сетевым напряжением, необходимо исключить возможность случайного прикосновения к элементам схемы!