| Ширина реза | — |
| Время обработки | — |
| Расход проволоки | — |
| Цена проволоки | — |
| Итого себестоимость | — |
| Объем съема | — |
| Время обработки | — |
| Объем износа | — |
| Цена электрода | — |
| Итого себестоимость | — |
Электроэрозионная обработка остается незаменимой технологией в современном инструментальном производстве. Когда фрезерование легированных сталей или твердых сплавов становится невозможным из-за высокой твердости заготовки, направленный электрический разряд решает задачу с микронной точностью. Главный недостаток данного метода заключается в низкой скорости съема металла. Предварительная оценка машинного времени и расхода дорогих комплектующих имеет критическое значение для формирования конечной цены изделия. Программа-калькулятор создана для автоматизации рутинных вычислений, но понимание внутренней логики процесса позволяет технологам точнее подбирать вводные данные.
⚡ Процесс опирается на физические параметры электрической дуги. Между катодом — инструментом — и анодом — деталью — подается импульсное напряжение. В среде жидкого диэлектрика возникает пробой, который расплавляет и испаряет микроскопический объем металла. Эффективность зависит от силы тока, длительности импульса и качества удаления шлама из зоны резания. Калькулятор учитывает эти параметры через усредненные коэффициенты скорости и износа, которые закладываются в основу алгоритмов.
Проволочно-вырезной режим: принципы расчета
Проволочный станок работает по принципу ленточной пилы, где роль полотна выполняет тонкая металлическая нить. Проволока непрерывно перематывается с подающей катушки на приемную, чтобы в зоне искрообразования всегда находился неповрежденный участок материала. Если проволоку остановить, разряды мгновенно пережгут ее. Из-за этого расход материала напрямую связан с машинным временем.
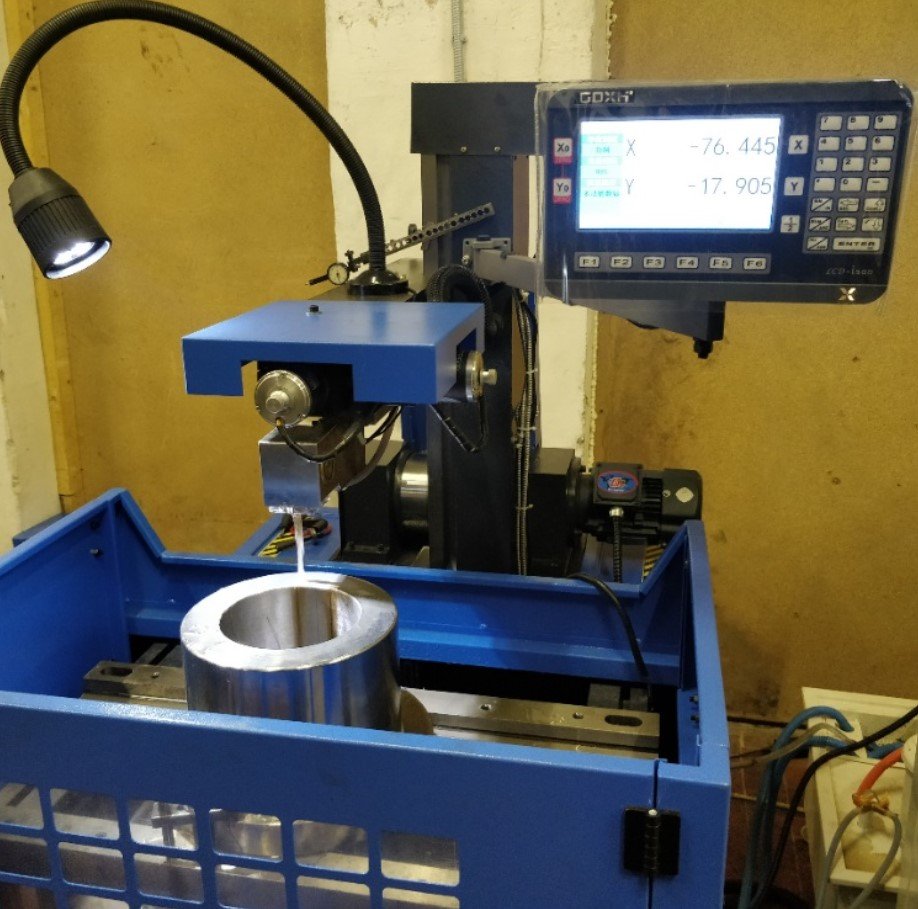
Ширина реза формируется не только физическим размером проволоки, но и межэлектродным зазором. Разряд пробивает диэлектрик на определенном расстоянии. Поэтому эквидистанта — отступ траектории центра инструмента от контура детали — всегда больше радиуса нити. Точная ширина реза вычисляется по простой зависимости:
K = D + 2 * Z
Где K — ширина реза, D — диаметр проволоки, Z — величина искрового зазора. Для стандартной латунной проволоки диаметром 0.25 мм и зазора 0.035 мм итоговая ширина паза составит 0.32 мм. Эти параметры нужно закладывать при проектировании сопрягаемых деталей, пуансонов и матриц.
Скорость перемещения осей зависит от толщины заготовки. Чем выше деталь, тем большая площадь проволоки участвует в искрообразовании. Энергию генератора приходится распределять по всей высоте реза, что снижает линейную скорость подачи. Современные генераторы адаптивно меняют подачу в зависимости от сопротивления в зазоре, но для плановых расчетов берется усредненная табличная скорость для конкретного материала и толщины.
📊 Важный аспект — количество проходов. Для получения черновой детали с шероховатостью Ra 3.2 достаточно 1 основного реза. Если чертеж требует Ra 0.8 и высокую геометрическую точность, технолог назначает 1 основной и 2 или 3 чистовых прохода. При чистовых резах снимаются сотые доли миллиметра, энергия искры минимальна, а скорость подачи возрастает. Но общее время изготовления детали увеличивается пропорционально количеству циклов.
Факторы расхода проволоки
Стоимость погонного километра эрозионной проволоки зависит от ее химического состава и типа покрытия. Наиболее распространена обычная латунная проволока. Она обладает хорошей электропроводностью и стабильной прочностью на разрыв. Для скоростной обработки применяют латунь с цинковым покрытием. Цинк испаряется при более низкой температуре, создавая дополнительное давление в канале разряда и улучшая выброс шлама. Это поднимает скорость резания на 15-20 %, но увеличивает цену самой катушки.
Расход нити задается параметром скорости перемотки. Для чернового прохода высокой заготовки требуется максимальная скорость перемотки, чтобы избежать обрывов. Для чистовых проходов, где энергия разряда мала, перемотку замедляют в 2-3 раза для экономии материала. Калькулятор запрашивает среднюю скорость перемотки в метрах в минуту, что позволяет оценить потребность в расходниках на весь проект.
Длина пути инструмента всегда больше периметра самой детали. Резка начинается из предварительно просверленного стартового отверстия. Проволока должна проехать от точки старта до контура, а затем, после обрезки, вернуться или переехать к следующей координате. Длина врезания часто составляет от 2 до 5 мм, но при массовом производстве мелких элементов этот холостой пробег складывается в часы дополнительного машинного времени.
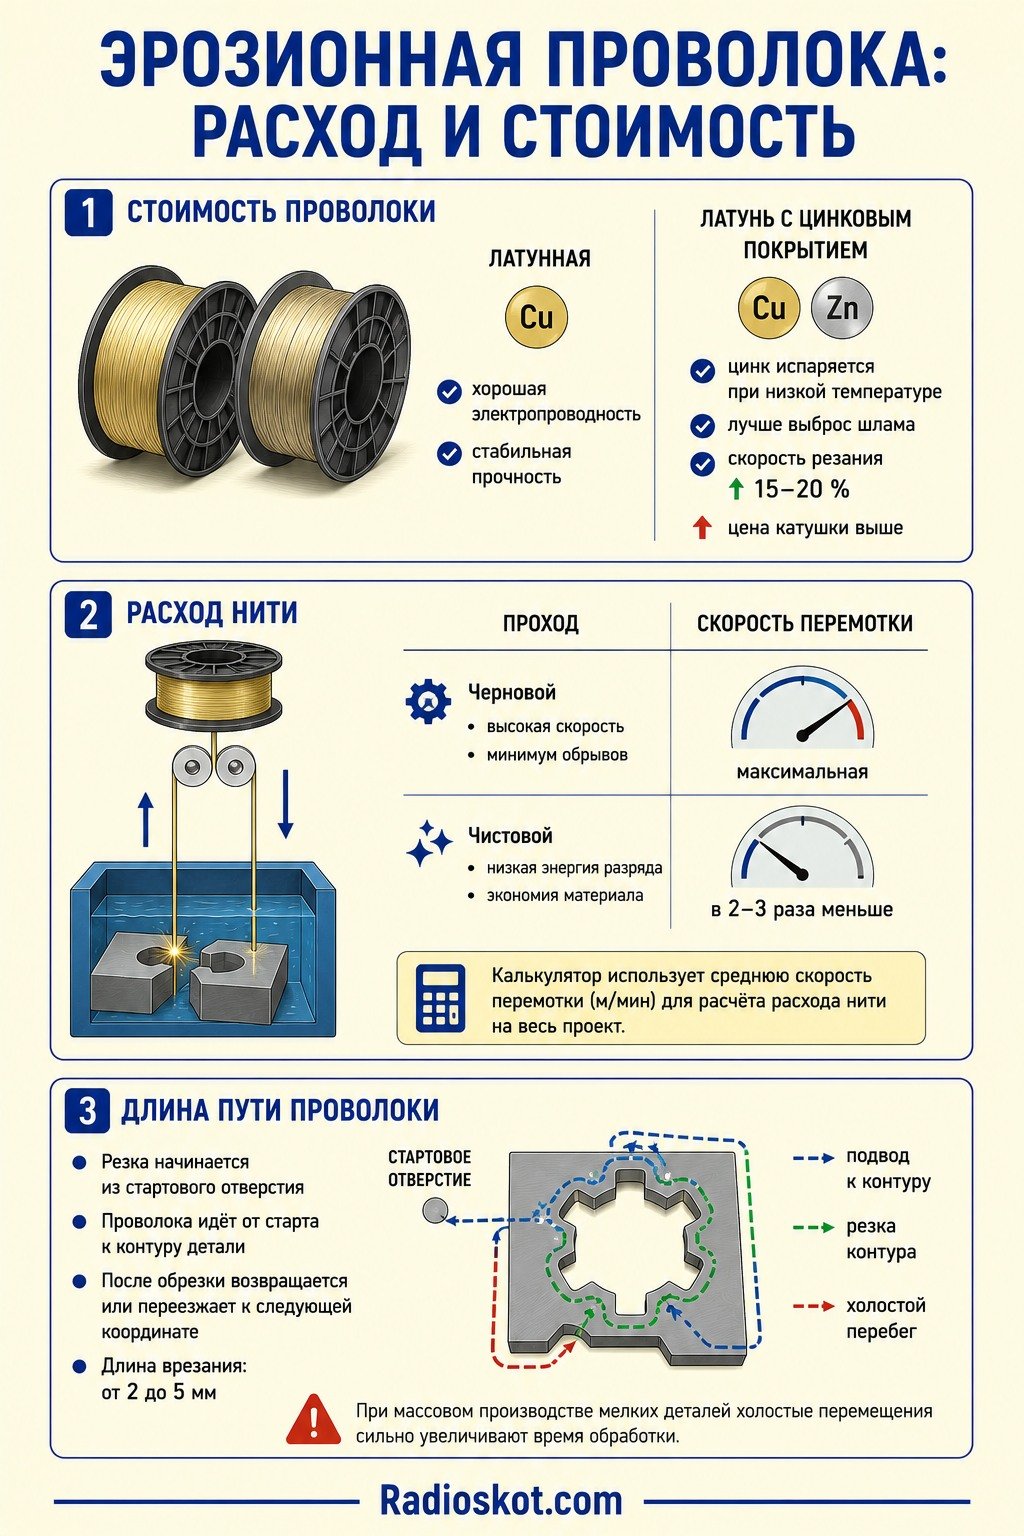
Таблица 1: Параметры эрозионных проволок
| Материал нити | Диаметр — мм | Скорость реза — кв.мм/мин | Натяжение — грамм | Удельная цена — руб/км |
|---|---|---|---|---|
| Латунь стандартная | 0.25 | 150 | 1200 | 1800 |
| Латунь стандартная | 0.2 | 110 | 800 | 1500 |
| Оцинкованная латунь | 0.25 | 180 | 1300 | 2400 |
| Молибден | 0.18 | 90 | 1500 | 3500 |
| Вольфрам | 0.1 | 40 | 400 | 8000 |
Прошивочный режим: нюансы вычислений
Прошивочная электроэрозия применяется для создания глухих полостей, сложных штампов, пресс-форм и маркировки. Инструментом служит профильный электрод, который с ювелирной точностью повторяет форму будущей полости, но с учетом уменьшения на величину искрового зазора. В отличие от проволоки, прошивка оперирует не линейными размерами, а объемами удаляемого металла.
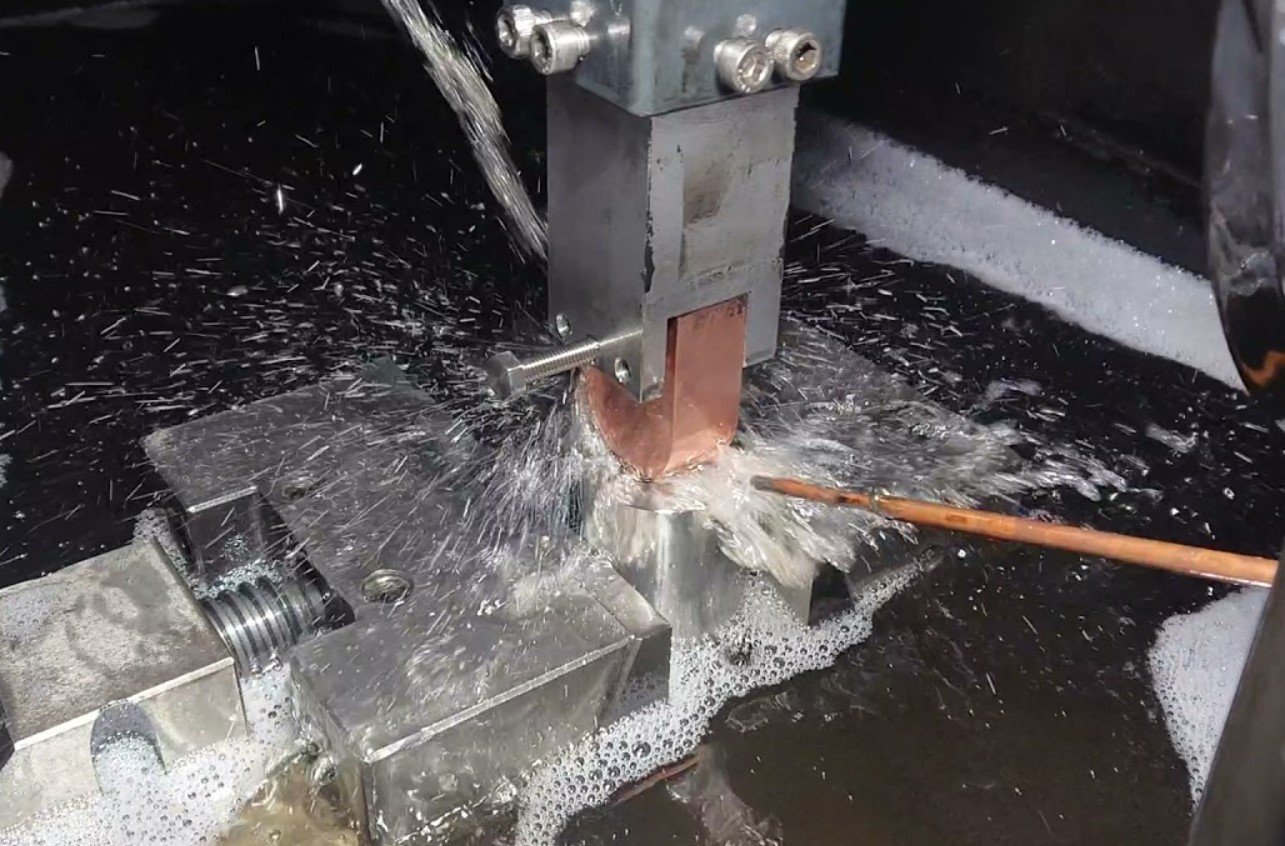
Скорость съема измеряется в кубических миллиметрах в минуту. Этот показатель зависит от площади проекции электрода. Маленький электрод не может передать большую силу тока — он просто расплавится сам. Массивный электрод позволяет подать ток в 50 или 100 ампер, обеспечивая колоссальную скорость выгорания стали. Поэтому для крупных полостей расчетное время на 1 кубический миллиметр всегда меньше, чем для тонких гравировальных работ.
📏 Износ электрода — главная финансовая составляющая прошивки. Разряды разрушают не только деталь, но и сам инструмент. Относительный износ выражается в процентах. Если износ составляет 1 %, это означает, что на каждые 100 кубических миллиметров выжженной стали сгорает 1 кубический миллиметр меди или графита.
Формула расчета объема изношенного электрода имеет вид:
Vwear = Vcut * W / 100
Где Vwear — объем сгоревшего инструмента, Vcut — общий объем выборки в детали, W — процент износа. Знание этого объема позволяет заранее понять, хватит ли 1 электрода на весь цикл, или потребуется изготавливать 2 или 3 копии для черновой, получистовой и чистовой стадий.
Графит против меди: влияние на бюджет
Материал электрода кардинально меняет всю калькуляцию. Исторически стандартом служила электротехническая медь. Она доступна, легко фрезеруется, дает отличную чистоту поверхности деталей. Однако медь тяжелая и подвержена высокому торцевому износу при высоких токах. Процент износа медного инструмента на стальных деталях может достигать 3-5 %.
Изостатический графит изменил правила игры. Он выдерживает огромные токи, обеспечивая скорость съема в 2-3 раза выше медных аналогов. Процент износа хорошего графита на черновых режимах часто падает ниже 0.5 %. Главная сложность — пыль при его фрезеровании и высокая цена качественных блоков. Расчет стоимости графитового электрода должен включать не только цену сырья за кубический сантиметр, но и затраты на очистку фрезерного центра от абразивной пыли.
Для твердых сплавов на основе карбида вольфрама обычная медь работает крайне плохо. Применяются специальные композиты — вольфрамовая медь. Это дорогой сплав, стоимость которого превышает обычную медь в 10 раз. Ошибка в расчетах износа такого электрода приведет к серьезным убыткам. Калькулятор позволяет задать высокую удельную цену материала, чтобы показать реальную картину.
Прокачка диэлектрика напрямую влияет на реальное машинное время. Без удаления шлама из зоны искрообразования возникают паразитные дуги. Станок начинает бить искрой в уже срезанный мусор, останавливает подачу и отводит шпиндель. Время обработки может вырасти в 2 или 3 раза относительно расчетного идеала. Опытный оператор закладывает поправочный коэффициент 1.5 на плохие условия промывки глухого паза без сквозных отверстий.
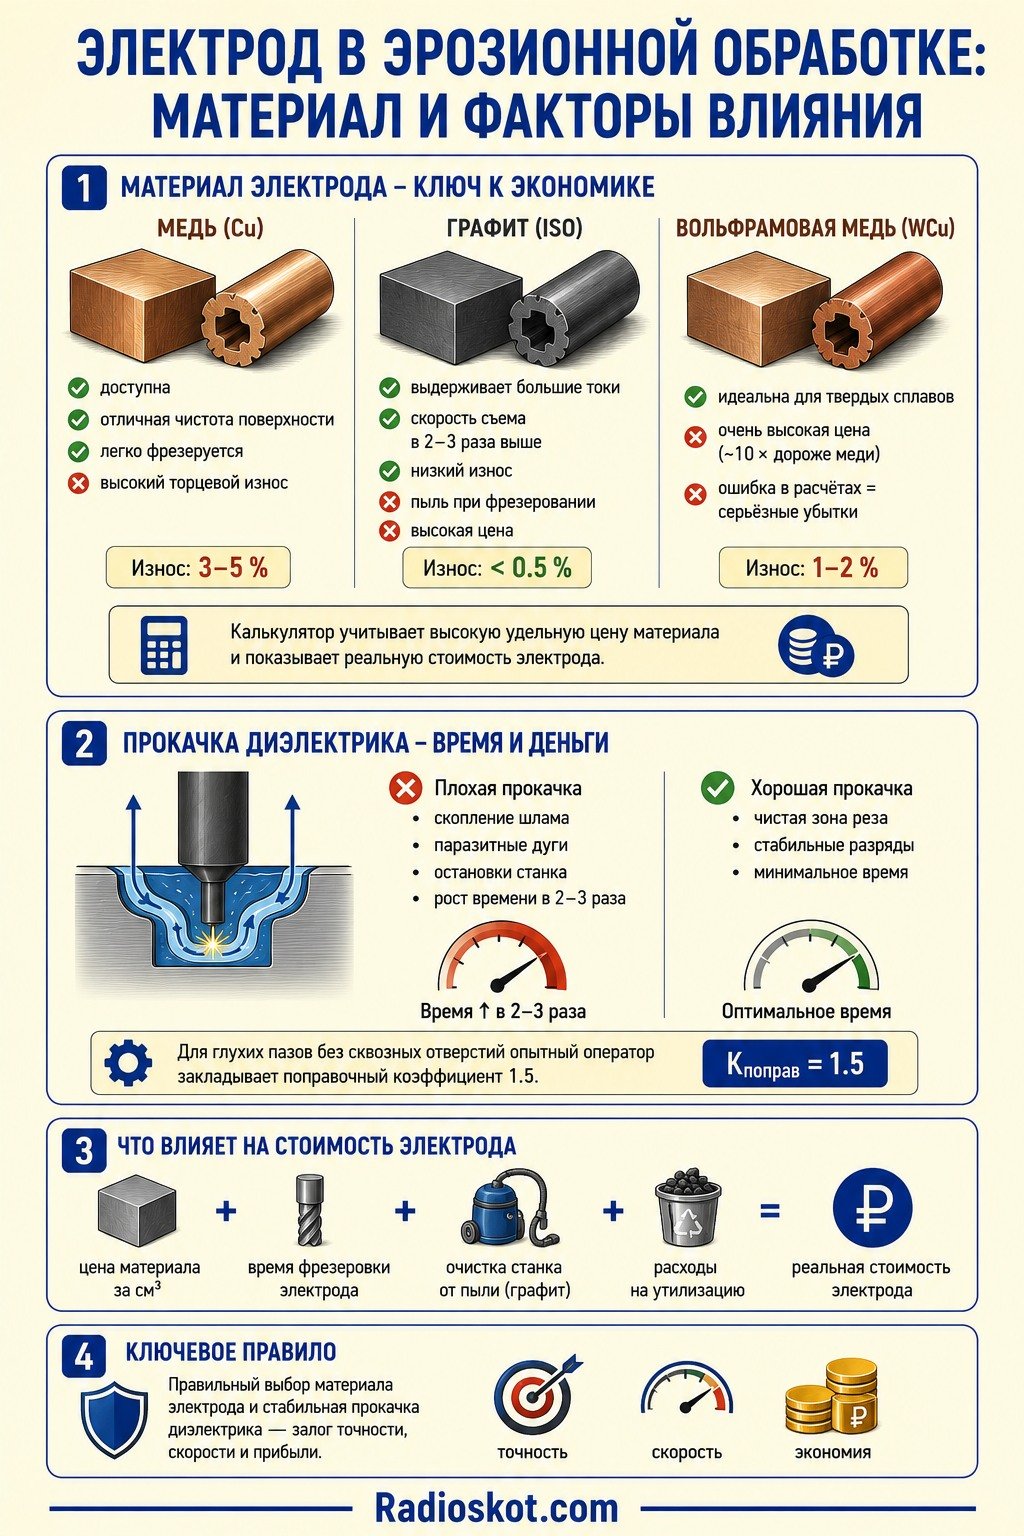
Таблица 2: Сравнительные характеристики электродов
| Материал инструмента | Материал детали | Скорость съема — куб.мм/мин | Износ на черновой | Цена сырья — руб/куб.см |
|---|---|---|---|---|
| Медь М1 | Сталь 45 | 40 | 1.5 % | 900 |
| Графит мелкозернистый | Сталь 45 | 120 | 0.2 % | 1800 |
| Медь М1 | Алюминий Д16Т | 150 | 0.5 % | 900 |
| Вольфрамовая медь | Твердый сплав ВК8 | 10 | 15 % | 12000 |
| Латунь ЛС59 | Сталь 40Х | 25 | 4 % | 750 |
Влияние рабочей среды и чистоты диэлектрика
Процесс резания невозможен без диэлектрической среды. В проволочных станках применяется деионизованная вода, в прошивочных — специализированное синтетическое масло. Физика плазменного канала жестко привязана к свойствам этих жидкостей. Вода обладает высокой охлаждающей способностью, что критично для тонкой проволоки, но требует постоянного контроля электропроводности. Для снижения проводимости в систему устанавливаются баки с ионообменной смолой. Смола поглощает ионы металла, вырабатывая свой ресурс.
Стоимость часа работы проволочного станка включает не только цену электроэнергии и латуни, но и затраты на замену смолы и магистральных фильтров. Бумажные фильтры тонкой очистки забиваются шламом за 150-200 часов работы. Если резать алюминий, фильтры умирают в 2 раза быстрее, так как оксид алюминия представляет собой мелкую липкую взвесь.
Вязкость масла в прошивочных станках мешает быстрому удалению мусора из глубоких полостей. Для ускорения процесса шпиндель совершает пульсирующие движения — отскоки. Инструмент поднимается на 2-5 мм каждую секунду, создавая эффект насоса и затягивая свежее масло в зазор. Отскоки занимают до 30 % всего рабочего времени. Программа рассчитывает идеальное время съема, но технолог должен понимать, что реальный цикл включает эти необходимые холостые перемещения.
Дополнительной опцией современных станков является орбитальное движение. Электрод смещается по спирали или сфере, растачивая полость. Это позволяет одним черновым электродом выполнить чистовую обработку, просто увеличив радиус орбиты и снизив энергию искры. Орбитальная эрозия улучшает промывку боковых стенок и снижает расход дорогих медных блоков, но требует сложного расчета траектории и времени, которое суммируется из времени прошивки в глубину и времени бокового расширения.
Таблица 3: Режимы обработки популярных материалов
| Сплав | Твердость — HRC | Скор. проволоки — мм/мин | Скор. прошивки — куб.мм/мин | Коэфф. сложности |
|---|---|---|---|---|
| Сталь ХВГ | 60 | 3.5 | 45 | 1 |
| Титан ВТ6 | 35 | 2.5 | 30 | 1.4 |
| Алюминий Д16Т | 15 | 6 | 120 | 0.6 |
| Медь М1 | — | 3 | 50 | 1.2 |
| Тв. сплав ВК8 | 75 | 1.2 | 8 | 3.5 |
Разбор практического примера 1: Проволочная вырезка матрицы
✍ Рассмотрим классическую задачу инструментального цеха. Необходимо вырезать прямоугольное окно в стальной матрице толщиной 40 мм. Размеры окна — 50 мм на 30 мм. Материал — закаленная инструментальная сталь. Требуется 1 основной проход.
Длина реза состоит из периметра прямоугольника и участка подхода от стартового отверстия. Допустим, подход равен 5 мм. Периметр прямоугольника вычисляется сложением сторон:
Lperim = 50 + 50 + 30 + 30 = 160 мм
Общая длина траектории составит:
Ltotal = 160 + 5 = 165 мм
По таблицам для стали толщиной 40 мм линейная скорость реза латунной проволокой 0.25 мм составляет 4 мм в минуту. Считаем чистое машинное время:
Tmin = 165 / 4 = 41.25 минут
Проволока подается со скоростью 8 метров в минуту. Найдем длину потраченного материала:
Wlen = 41.25 * 8 = 330 метров
Если стоимость катушки перевести в рубли за метр, скажем 2 рубля за метр, то прямые затраты на латунь составят:
Cwire = 330 * 2 = 660 рублей
К этой сумме прибавляется амортизация станка, зарплата оператора и стоимость электроэнергии, обычно оцениваемая в 600-800 рублей за час работы. Таким образом, деталь изготовится менее чем за час, а прямая себестоимость операции составит около 1200 рублей.
Разбор практического примера 2: Прожиг гнезда в титане
✍ Задача усложняется. Имеется титановая плита. Требуется прошить глухое прямоугольное гнездо под датчик. Размеры гнезда 40 мм на 20 мм. Глубина 15 мм. Электрод выполнен из меди. Работа ведется на среднем режиме мощности.
Сначала определяем площадь обработки в плоскости XY:
Sarea = 40 * 20 = 800 кв. мм
Объем удаляемого титана находим умножением площади на глубину:
Vtotal = 800 * 15 = 12000 куб. мм
Скорость съема титана медным электродом в среднем равна 30 куб. мм в минуту из-за вязкости сплава и плохой промывки. Считаем расчетное время:
Twork = 12000 / 30 = 400 минут
400 минут — это почти 6.6 часов работы станка. Теперь посчитаем объем износа инструмента. Титан разрушает медь довольно агрессивно. Примем объемный износ за 3 %.
Vwear = 12000 * 3 / 100 = 360 куб. мм
Это означает, что с торца медного электрода испарится объем металла, равный 360 куб. мм. Зная площадь торца, можно вычислить линейное укорочение инструмента:
Hloss = 360 / 800 = 0.45 мм
Медный брусок станет короче на 0.45 мм. Технолог обязан учесть этот износ в УП, опустив ось Z глубже на эту величину в конце цикла, чтобы получить точный размер чертежа. Стоимость изношенной меди невелика, но 6.6 часов машинного времени делают эту операцию дорогой, что характерно для работы с титановыми сплавами.
Оптимизация расходов и частые ошибки
Самая распространенная ошибка новичков — игнорирование перемычек при вырезке пуансонов. Чтобы вырезанный кусок стали не упал на нижнее сопло станка и не сломал сапфировую направляющую, траектория не замыкается. Оставляется технологический недорез — перемычка длиной 1-2 мм. Станок останавливается, оператор фиксирует деталь магнитами или струбциной, и только затем дорезает контур. Процесс фиксации занимает время, которое калькулятор не может предсказать.
📐 Для прошивочных операций критической ошибкой является неправильный расчет эквидистанты электрода. Если искровой зазор составляет 0.1 мм на сторону, то габарит медного прямоугольника должен быть строго на 0.2 мм меньше требуемого паза. Если занизить размер сильнее, деталь уйдет в брак. Если сделать электрод крупнее, он не влезет в допуск после чернового режима.
Снижение издержек достигается грамотным планированием маршрута. В проволочной резке детали часто собирают в пакеты. Плиты укладывают друг на друга слоями, сваривают по углам аргоном и режут одним контуром. Суммарная высота пакета достигает 100-150 мм. Скорость резания падает, но за 1 цикл оператор получает 3-4 готовые детали, расходуя меньше проволоки на подходы и отходы.
Список литературы
- Артамонов Б.А. Размерная электрическая обработка металлов. Учебное пособие для вузов.
- Немилов Е.Ф. Электроэрозионная обработка материалов. Практическое руководство технолога.
- Смоленцев В.П. Технология электрохимической и электроэрозионной обработки деталей.
- Золотых Б.Н. Физические основы электроискравой обработки металлов.
- Левинсон Е.М. Оборудование для электроэрозионной обработки. Справочник по станкам с ЧПУ.
- Фотеев Н.К. Технология электроэрозионной обработки профильных полостей и отверстий.