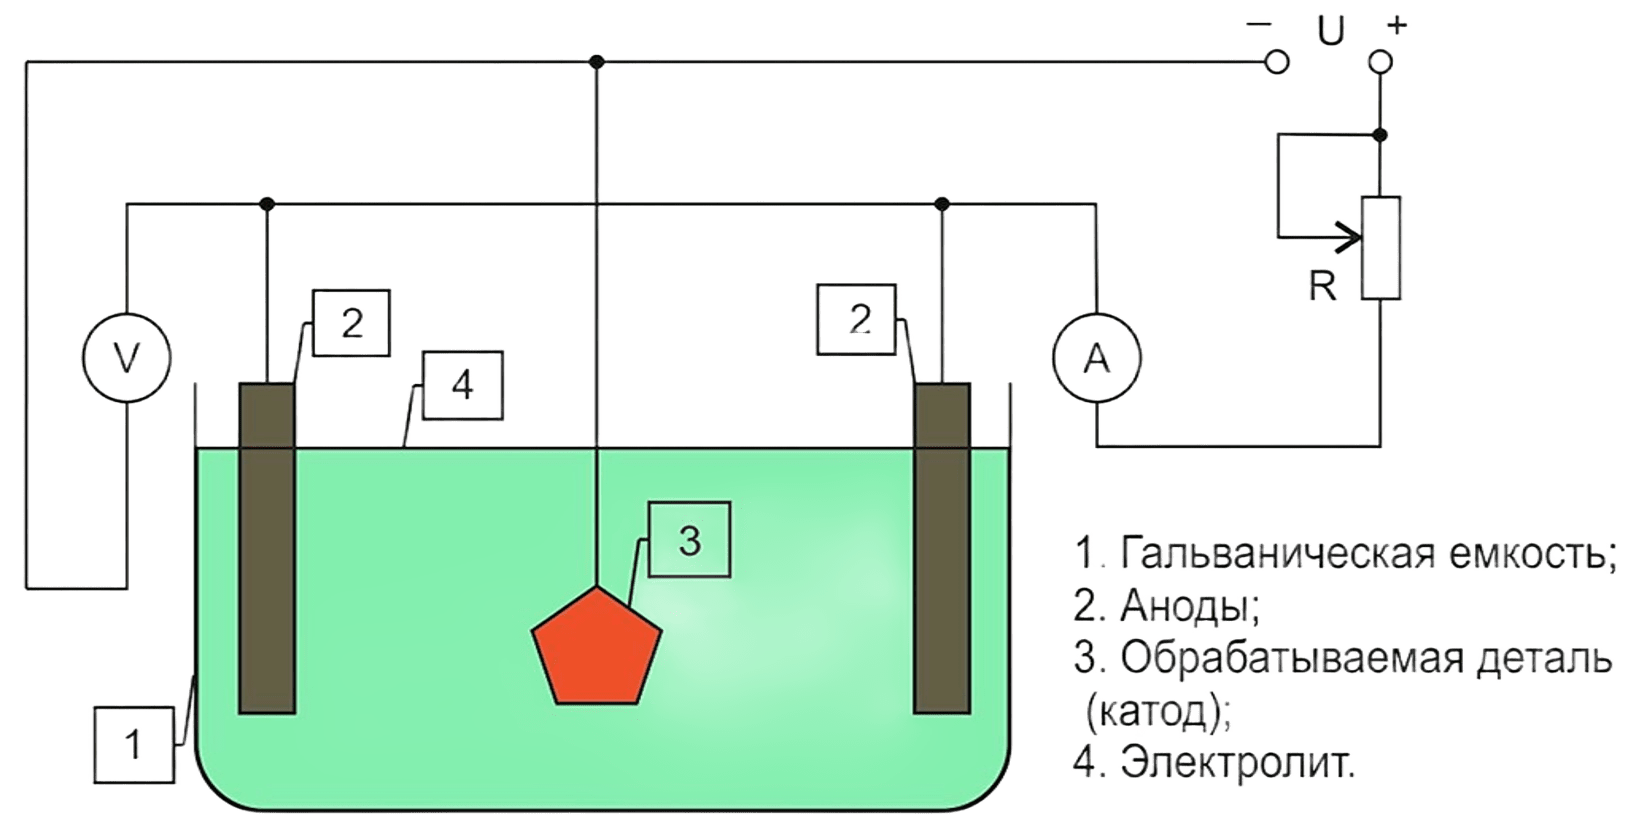
Онлайн-калькулятор гальванического покрытия позволяет быстро рассчитать массу осаждённого металла, толщину покрытия, объём выделившегося газа (если процесс сопровождается выделением), а также расход энергии на процесс. Пользователь задаёт параметры: силу тока, напряжение, время осаждения, площадь детали, тип металла, концентрацию электролита, температуру и КПД.
Программа учитывает реальные условия процесса: влияние температуры, концентрации и материала электрода на скорость осаждения. График показывает, как меняется масса покрытия с течением времени, что позволяет наглядно оценить процесс. Поддерживаются различные металлы для расчёта: никель, медь, цинк, хром, серебро, золото, алюминий и другие. Калькулятор подойдёт для практических расчётов в лабораториях, мастерских и на производстве, а также для образовательных целей.
Вводите параметры, нажимайте «Рассчитать» — и вы сразу получите значения массы осадка, толщины слоя, плотности тока и энергозатрат с учётом заданных условий.
Формулы расчёта осаждаемой массы и толщины покрытия
Масса осадка определяется по закону Фарадея:
$$
m = Q \cdot Z \cdot \eta
$$
где:
- \( m \) — масса осадка, г
- \( Q \) — электрический заряд, Кл
- \( Z \) — электрохимический эквивалент металла, г/Кл
- \( \eta \) — коэффициент полезного действия осаждения (от 0 до 1)
Электрический заряд:
$$
Q = I \cdot t
$$
где:
- \( I \) — ток, А
- \( t \) — время, с
Толщина покрытия:
$$
d = \frac{m}{\rho \cdot S} \cdot 10^4
$$
где:
- \( d \) — толщина покрытия, мкм
- \( \rho \) — плотность металла, г/см³
- \( S \) — площадь покрытия, см²
Энергозатраты на процесс:
$$
E = \frac{U \cdot I \cdot t}{3600 \cdot 1000}
$$
где:
- \( E \) — расход энергии, кВт·ч
- \( U \) — напряжение, В
Чем больше ток и время осаждения, тем больше масса покрытия и его толщина. Толщина также зависит от плотности металла и площади детали. Коэффициент полезного действия учитывает реальные потери тока на побочные реакции.
Пример 1. Гальваническое никелирование
Дано:
- \( I = 5 \, \text{A} \)
- \( t = 20 \, \text{мин} = 1200 \, \text{с} \)
- \( Z = 0.000305 \, \frac{\text{г}}{\text{Кл}} \) (для Ni)
- \( \eta = 0.9 \)
Масса осаждённого вещества вычисляется по формуле:
$$
m = I \cdot t \cdot Z \cdot \eta
$$
Подставим значения:
$$
m = 5 \cdot 1200 \cdot 0.000305 \cdot 0.9 = 1.647 \, \text{г}
$$
Пример 2. Гальваническое цинкование
Дано:
- \( I = 3 \, \text{A} \)
- \( t = 30 \, \text{мин} = 1800 \, \text{с} \)
- \( Z = 0.00034 \, \frac{\text{г}}{\text{Кл}} \) (для Zn)
- \( \eta = 0.85 \)
Масса:
$$
m = 3 \cdot 1800 \cdot 0.00034 \cdot 0.85 = 1.564 \, \text{г}
$$
Таблица 1. Электрохимические эквиваленты и плотность металлов
| Металл | Электрохим. эквивалент (г/Кл) | Плотность (г/см³) |
|---|---|---|
| Никель (Ni) | 0.000305 | 8.9 |
| Медь (Cu) | 0.00033 | 8.96 |
| Цинк (Zn) | 0.00034 | 7.14 |
| Хром (Cr) | 0.00052 | 7.19 |
| Серебро (Ag) | 0.00112 | 10.5 |
| Золото (Au) | 0.00068 | 19.3 |
| Свинец (Pb) | 0.00053 | 11.34 |
| Алюминий (Al) | 0.000093 | 2.70 |
| Кобальт (Co) | 0.00031 | 8.90 |
| Платина (Pt) | 0.00051 | 21.45 |
Таблица 2. Рекомендуемая плотность тока для гальванических покрытий
| Процесс | Плотность тока (А/дм²) | Темп. ванны (°C) |
|---|---|---|
| Никелирование | 2–8 | 50–60 |
| Меднение | 1–5 | 20–50 |
| Цинкование | 1–6 | 20–30 |
| Хромирование | 20–60 | 50–60 |
| Серебрение | 0.1–0.5 | 20–30 |
| Золочение | 0.05–0.2 | 50–60 |
| Алюминирование (электролитический метод) | 0.5–2 | 20–40 |
| Кобальтирование | 2–5 | 50–70 |
Гальваническое покрытие — это способ придать металлу дополнительные свойства за счёт осаждения на его поверхности другого металла с помощью электрического тока. Суть процесса в том, что изделие опускают в специальный раствор — электролит, содержащий ионы металла, которым хотят покрыть. К нему подключают «минус» источника питания (катод), а «плюс» — к аноду, сделанному из того же металла, что будет осаждаться. Под действием тока ионы металла перемещаются к изделию и равномерно оседают на его поверхности, образуя прочное покрытие.
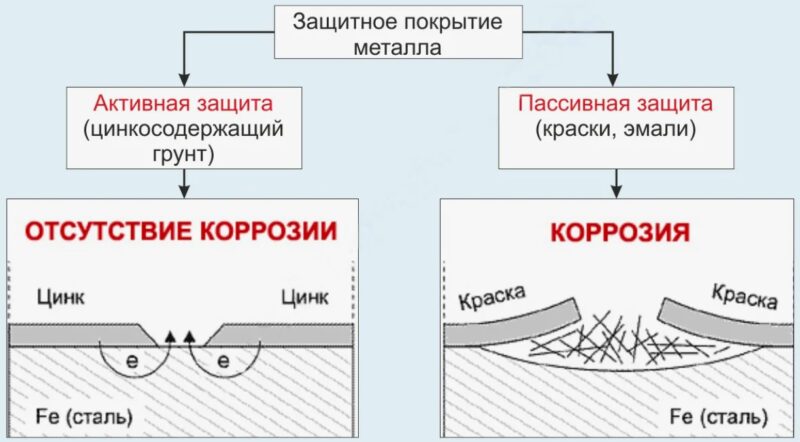
Это не просто «красота» или защита от коррозии. С помощью гальваники можно кардинально изменить свойства изделия. Например, цинкование стали защищает её от ржавчины, хромирование придаёт твёрдость и зеркальный блеск, а никелирование делает поверхность гладкой, устойчивой к истиранию и окислению. Есть более технологичные покрытия — меднение, серебрение, даже золочение, когда речь идёт о контактах в электронике или ювелирных изделиях.
Интересно, что толщина слоя может быть буквально микроскопической — доли миллиметра — но этого достаточно, чтобы существенно повысить срок службы детали. Причём на уровне молекул получается почти единое целое: металл не просто лежит сверху, а буквально врастает в поверхность основного материала. Важно и то, что за счёт гальваники можно покрывать даже сложные формы, углубления и резьбу — куда механическим способом защитный слой нанести практически невозможно. Именно поэтому гальваника широко используется в машиностроении, электронике, медицине и, конечно, в быту — от батареек до сантехники.
Процесс простой на вид, но очень тонкий по контролю: малейшее загрязнение раствора, неправильный ток или температура — и покрытие будет хрупким, пористым или даже отслоится. Поэтому качественное гальваническое покрытие — это одновременно и химия, и электротехника, и ювелирная точность.


