| Обозначение | H7 / h6 |
| Отклонения отв. | — |
| Допуск отв. TD | — |
| Отклонения вала | — |
| Допуск вала Td | — |
| Макс. зазор Smax | — |
| Мин. зазор Smin | — |
| Макс. натяг Nmax | — |
| Мин. натяг Nmin | — |
Создать идеальную деталь со 100 % точностью невозможно. Любой металлорежущий станок имеет погрешность, резец изнашивается в процессе резания, а заготовка нагревается и меняет геометрию. Задать токарю размер 50 мм и получить на выходе ровно 50 мм не получится. Реальный размер всегда будет отличаться на доли миллиметра. Именно поэтому инженеры используют поля допусков, которые задают допустимый коридор отклонений. Представленный онлайн-сервис помогает мгновенно определить эти границы, а ниже приведена вся необходимая база знаний для осознанного выбора параметров.
Зачем нормировать размеры в производстве
Если делать детали наугад, собрать механизм будет невозможно. Вал либо заклинит в подшипнике, либо он будет болтаться с люфтом. Стандартизация отклонений позволяет реализовать принцип взаимозаменяемости. Это значит, что любая шестерня из партии в 1000 штук гарантированно наденется на любой вал из другой партии в 1000 штук, обеспечивая заданный характер работы узла. Не нужно ничего подгонять напильником на этапе сборки. Вся математика закладывается на этапе проектирования.
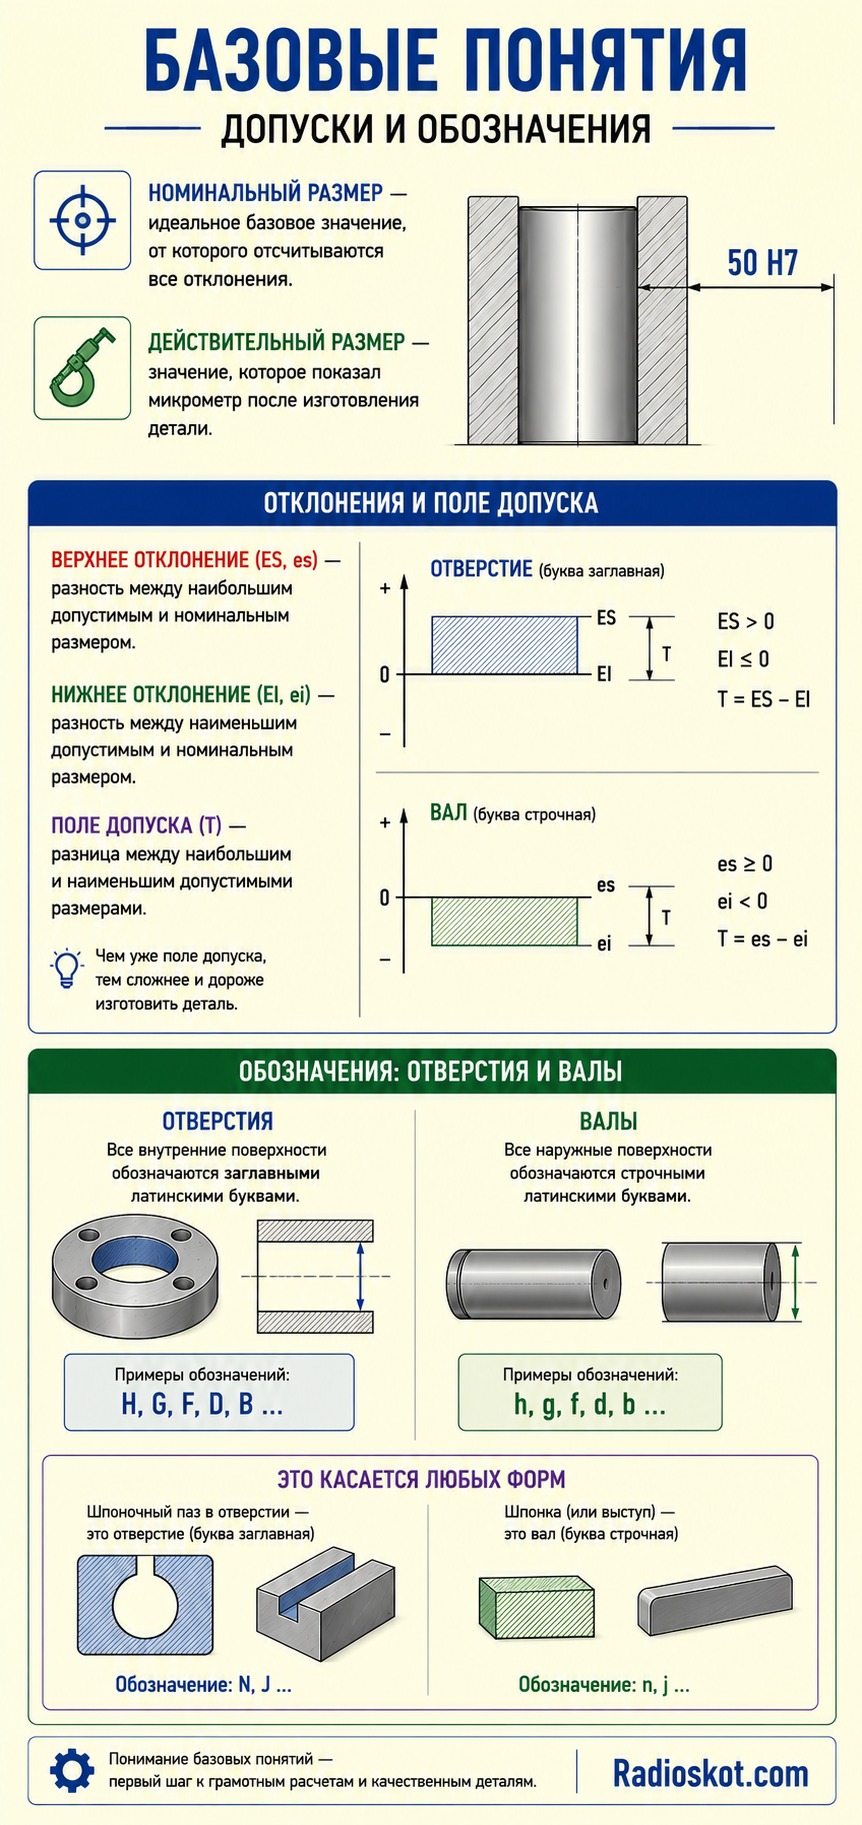
Основные технические термины
Чтобы говорить на языке профессионалов, необходимо понимать базовые определения.
- Номинальный размер — это идеальное базовое значение, от которого отсчитываются все плюсы и минусы. На чертеже он пишется крупным шрифтом перед буквенным кодом.
- Действительный размер — это то значение, которое показал микрометр после изготовления детали.
- Верхнее отклонение — разность между наибольшим допустимым и номинальным размером.
- Нижнее отклонение — разность между наименьшим допустимым и номинальным размером.
- Поле допуска представляет собой разницу между наибольшим и наименьшим допустимыми размерами. Чем уже это поле, тем сложнее и дороже изготовить деталь.
Все внутренние поверхности принято называть отверстиями и обозначать заглавными латинскими буквами. Все наружные поверхности называются валами и обозначаются строчными буквами. Причем это относится не только к круглым цилиндрам, но и к ширине шпоночного паза или толщине самой шпонки.
Квалитеты: степени точности обработки
Квалитет определяет величину поля допуска. Всего в современной системе насчитывается 20 квалитетов: 01, 0, 1, 2, 3 и так далее до 18. Чем меньше цифра, тем выше требования к точности и качеству оборудования.
Квалитеты от 01 до 4 применяются исключительно в метрологии для создания эталонов, калибров и точных измерительных приборов. Сделать деталь по 3 квалитету на обычном станке невозможно, здесь требуется прецизионное шлифование и строгий температурный контроль в помещении на уровне 20 градусов.
Квалитеты с 5 по 6 применяются для ответственных соединений в точном машиностроении, авиации и при установке подшипников качения. Требуется тонкое шлифование. Квалитеты 7 и 8 являются самыми массовыми в машиностроении. По ним делают большинство валов под зубчатые колеса, шкивы и муфты. Достигается чистовым точением и развертыванием.
Квалитеты с 9 по 12 предназначены для неответственных деталей, где допускаются большие зазоры: крышки, фланцы, дистанционные втулки, крепеж. Квалитеты от 13 до 18 описывают грубые заготовки, полученные литьем, штамповкой или газовой резкой.
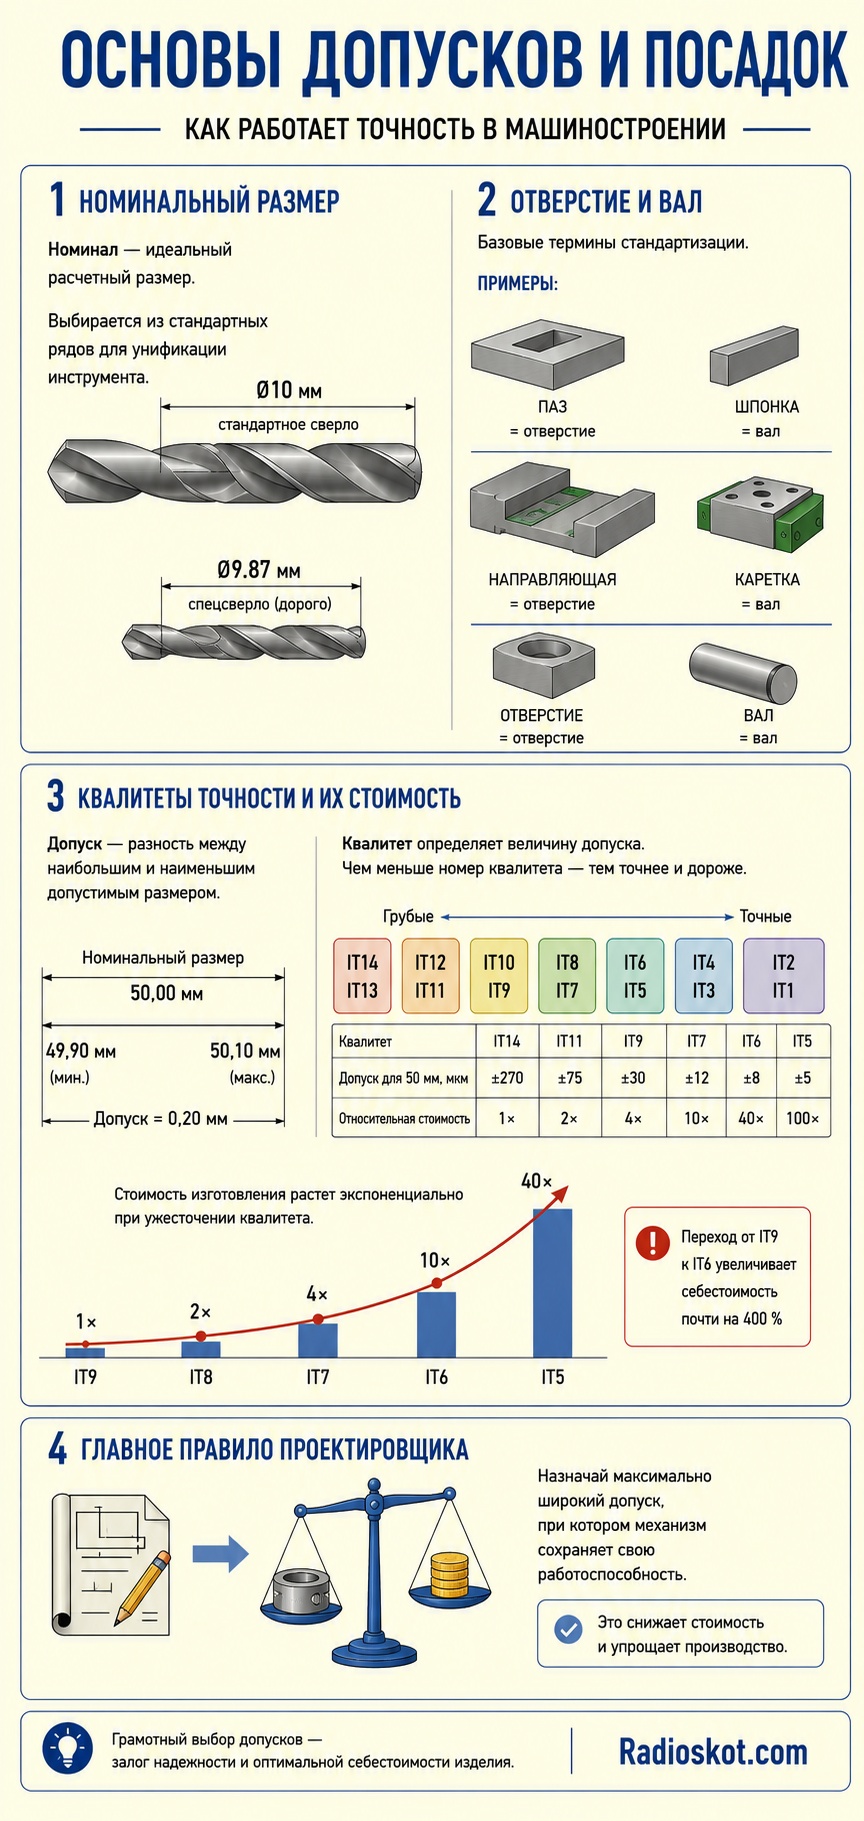
Таблица 1. Связь квалитетов и производственных процессов
| Группа квалитетов | Типовое применение в технике | Методы механической обработки |
|---|---|---|
| IT01 — IT3 | Концевые меры длины, эталоны, калибры-пробки | Притирка, алмазное выглаживание, суперфиниш |
| IT4 — IT5 | Детали высокоточных станков, шпиндели | Тонкое шлифование, хонингование |
| IT6 — IT7 | Посадочные места подшипников, зубчатые колеса | Чистовое точение, круглое шлифование, развертывание |
| IT8 — IT9 | Шкивы, муфты, неответственные оси | Получистовое точение, фрезерование, зенкерование |
| IT10 — IT12 | Крышки сальников, крепежные отверстия | Сверление, черновое точение |
| IT13 — IT18 | Свободные неответственные габариты | Литье, штамповка, отрезка на пиле |
Система отверстия и система вала
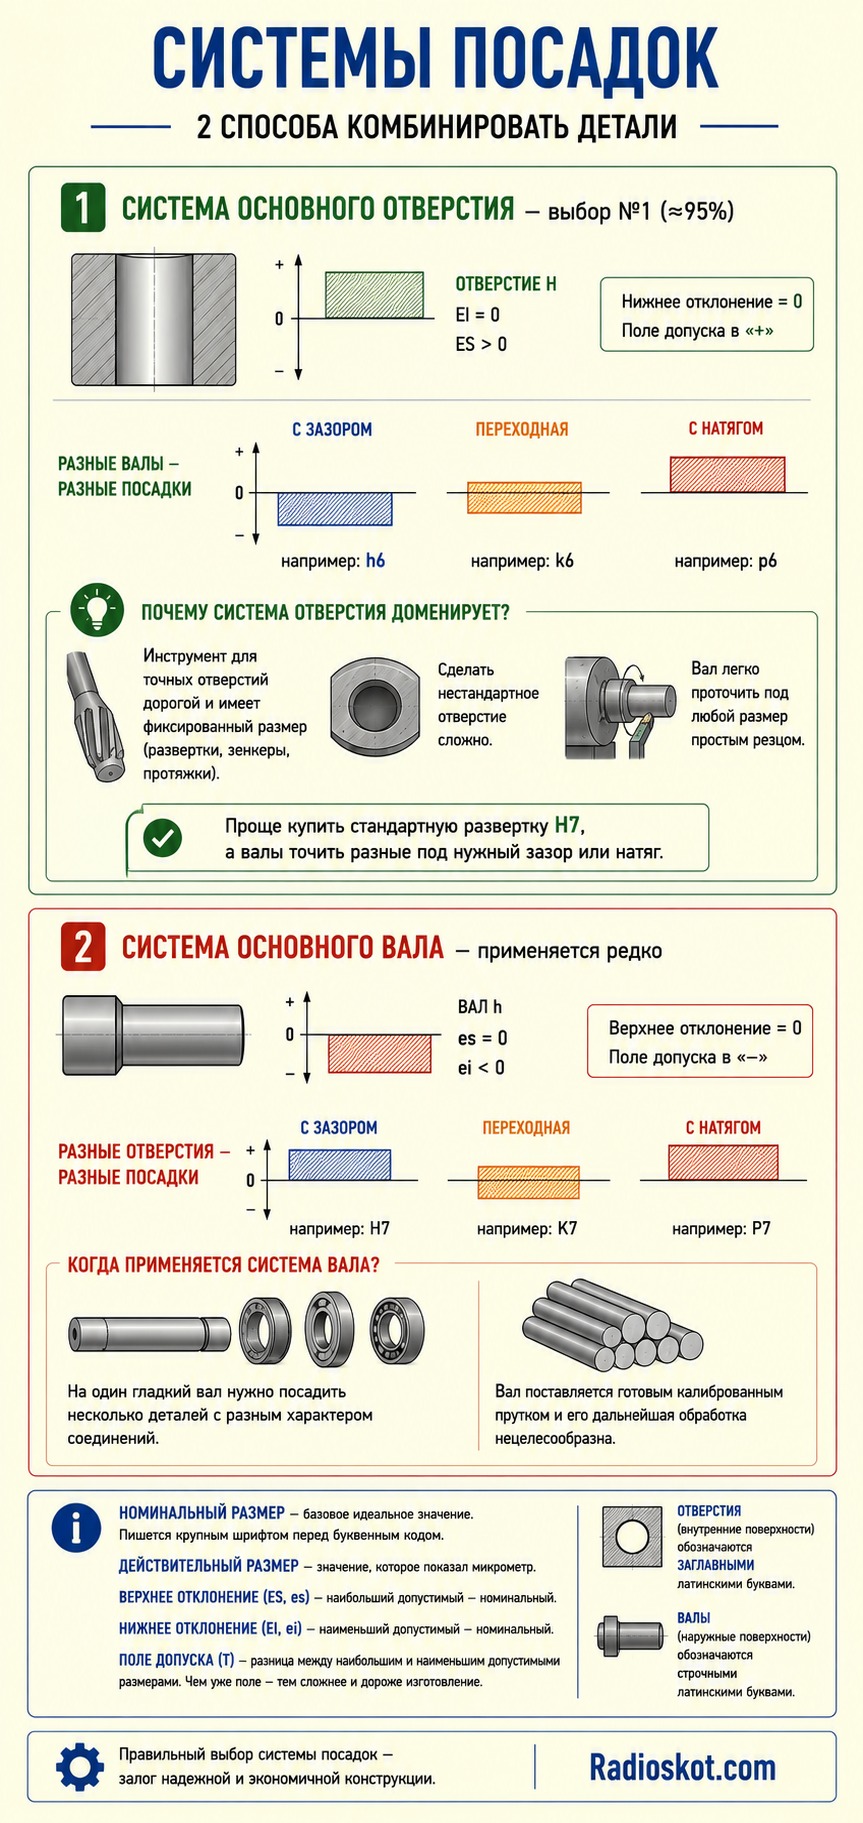
Существует 2 способа комбинировать детали: отталкиваться от размера отверстия или от размера вала. В 95 % случаев инженеры выбирают систему основного отверстия. В этой системе у всех отверстий нижнее отклонение равно 0, а поле допуска идет в плюс. Буква такого отверстия — H. Все разнообразные посадки достигаются за счет изменения размера вала.
🛠 Почему система отверстия доминирует? Инструмент для создания точной внутренней геометрии стоит дорого и имеет фиксированный размер. Это развертки, зенкеры, протяжки. Сделать нестандартное отверстие сложно. Зато проточить наружный диаметр вала на станке можно под любой размер простым резцом. Поэтому проще купить стандартную развертку H7, а валы точить разные, подстраиваясь под нужный натяг или зазор.
Система вала применяется редко, в основном когда на 1 гладкий вал необходимо посадить несколько разных деталей с разным характером соединений, или когда вал поставляется в готовом виде калиброванным прутком и его дальнейшая обработка нецелесообразна.
Типы посадок в механике
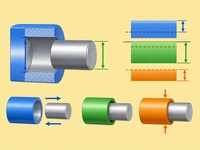
Характер сопряжения 2 деталей делится на 3 большие группы: с гарантированным зазором, переходные и с гарантированным натягом.
Посадки с гарантированным зазором
В этом случае размер внутреннего диаметра всегда больше наружного диаметра вала. Даже при самых неблагоприятных сочетаниях размеров детали будут свободно входить друг в друга. Применяются для подвижных соединений, где требуется вращение или продольное перемещение. Зазор служит пространством для масляной пленки и компенсации теплового расширения.
Обозначаются латинскими буквами от A до H. Например, H7/f7 обеспечивает отличное вращение вала в подшипнике скольжения при умеренных оборотах. Сочетания с буквами A, B, C дают огромные люфты, которые нужны в сельскохозяйственной технике, работающей в грязи.
Переходные посадки
Здесь поля допусков пересекаются. При сборке партии деталей в 1 случае может получиться легкий зазор, а в другом — небольшой натяг. Эти посадки нужны для идеального центрирования деталей, которые должны быть неподвижны, но при этом часто разбираются при ремонте. Обозначаются буквами J, K, M, N. Собираются ударами деревянной или резиновой киянки. Классический пример: посадка шкива на вал электродвигателя или центрирование зубчатого венца.
Посадки с гарантированным натягом
Размер вала всегда больше размера отверстия. Собрать такие детали руками невозможно. Требуется гидравлический пресс усилием от 5 до 100 тонн либо термическая сборка. При термической сборке охватывающую деталь нагревают индукционным нагревателем до 200 или 300 градусов, она расширяется, после чего вал свободно вставляется внутрь. После остывания деталь сжимается, обеспечивая колоссальную силу трения. Обозначаются буквами от P до Z. Применяются для передачи больших крутящих моментов без шпонок, например при сборке вагонных колесных пар.
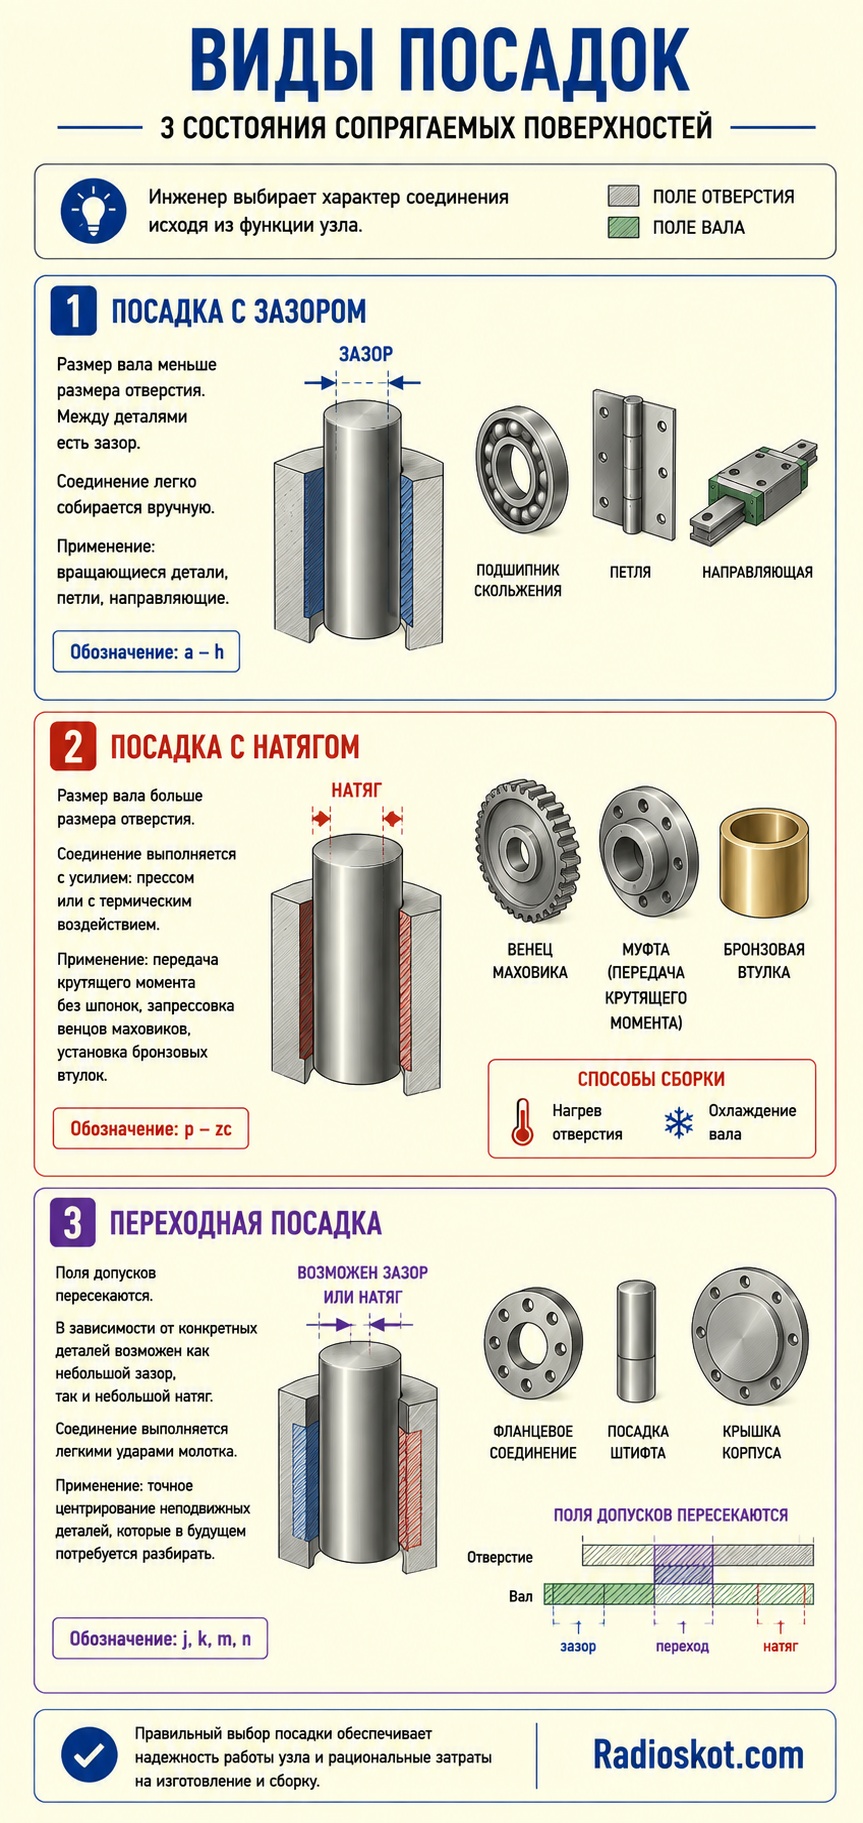
Таблица 2. Популярные посадки в системе основного отверстия H
| Характер сопряжения | Типовое обозначение | Описание и примеры использования |
|---|---|---|
| Ходовая свободная | H7/d8, H8/e8 | Детали работают при высоких температурах или в пыли. Опоры конвейерных роликов. |
| Ходовая | H7/f7, H8/f8 | Классические подшипники скольжения, поршневые пальцы, распределительные валы. |
| Движения | H7/g6 | Точные механизмы, шпиндели станков. Зазор минимален, люфт не ощущается рукой. |
| Скользящая | H7/h6 | Детали перемещаются от руки со смазкой. Центрирование сменных шестерен, муфт. |
| Глухая | H7/k6 | Переходная. Сборка легкими ударами молотка. Отличное центрирование без зазора. |
| Плотная | H7/m6, H7/n6 | Сборка под легким прессом. Установка направляющих втулок, кондукторов. |
| Прессовая легкая | H7/p6, H7/r6 | Гарантированный натяг. Стандартная запрессовка втулок в корпуса редукторов. |
| Прессовая тяжелая | H7/u7, H8/z8 | Тяжелонагруженные неразборные узлы. Бандажи, венцы червячных колес. Сборка с нагревом. |
Арифметика расчетов: базовые формулы
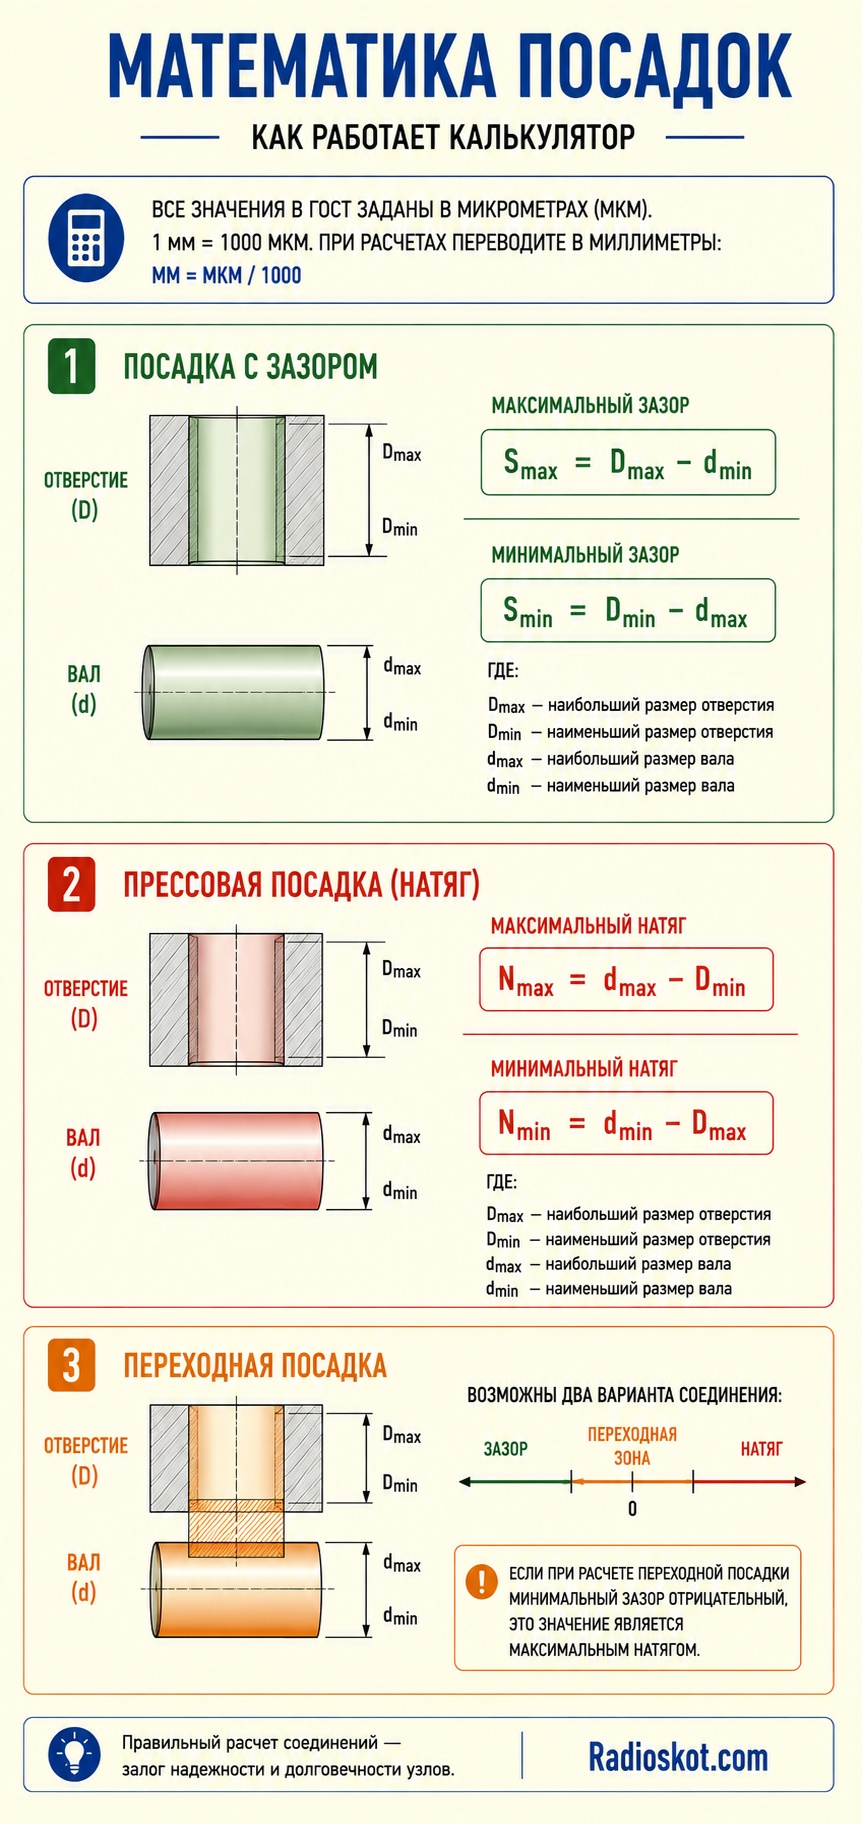
Для понимания того, как работает калькулятор, рассмотрим математический аппарат ЕСДП. Все значения в ГОСТ заданы в микрометрах. 1 миллиметр равен 1000 микрометров. При расчетах их необходимо переводить в миллиметры делением на 1000.
Максимальный зазор вычисляется по формуле:
Smax = Dmax — dmin
Минимальный зазор:
Smin = Dmin — dmax
Для прессовых соединений оперируют натягом, который обозначается латинской N.
Максимальный натяг:
Nmax = dmax — Dmin
Минимальный натяг:
Nmin = dmin — Dmax
Если при расчете переходной посадки минимальный зазор получается отрицательным, значит это значение является максимальным натягом для данного узла.
Практический пример ручного вычисления
Проанализируем популярную глухую посадку 40 H7/k6. Данная маркировка расшифровывается так: номинальный диаметр равен 40 мм, отверстие выполнено по 7 квалитету, вал выполнен по 6 квалитету. Это типичный случай, когда вал делают на 1 квалитет точнее, так как точить внешнюю поверхность проще, чем шлифовать внутреннюю.
Из нормативной документации берем предельные отклонения для диаметра 40 мм:
Для H7: верхнее отклонение +25 мкм, нижнее отклонение 0 мкм.
Для k6: верхнее отклонение +18 мкм, нижнее отклонение +2 мкм.
Переводим в абсолютные величины в миллиметрах:
Наибольший диаметр отверстия Dmax = 40 + 0.025 = 40.025 мм.
Наименьший диаметр отверстия Dmin = 40 + 0 = 40 мм.
Наибольший диаметр вала dmax = 40 + 0.018 = 40.018 мм.
Наименьший диаметр вала dmin = 40 + 0.002 = 40.002 мм.
Считаем максимальный зазор: Smax = Dmax — dmin = 40.025 — 40.002 = 0.023 мм.
Считаем максимальный натяг: Nmax = dmax — Dmin = 40.018 — 40 = 0.018 мм.
Анализ результата: перед нами классическая переходная посадка. В худшем случае детали соберутся с зазором в 23 микрона, что обеспечит легкое скольжение. В другом крайнем случае возникнет натяг в 18 микрон, который легко преодолевается ударами слесарного молотка. Деталь будет надежно отцентрирована.
Влияние шероховатости поверхностей
Нельзя задать жесткий допуск в 10 микрон и при этом оставить грубую поверхность после черновой обточки. Микронеровности просто сомнутся при сборке. Если шероховатость слишком высока, реальный натяг исчезнет в первые секунды запрессовки, так как гребешки металла срежутся. Деталь провернет под нагрузкой.
📝 Существует жесткое правило: высота микронеровностей Ra не должна превышать 0.25 от величины поля допуска. Если допуск составляет 20 микрон, микронеровности не должны быть больше 5 микрон. Инженеры всегда увязывают квалитет с параметром Ra.
Таблица 3. Взаимосвязь точности и качества поверхности
| Выбранный квалитет точности | Поле допуска для размера 50 мм, мкм | Рекомендуемая шероховатость Ra, мкм |
|---|---|---|
| IT5 | 11 | 0.2 — 0.4 |
| IT6 | 16 | 0.4 — 0.8 |
| IT7 | 25 | 0.8 — 1.6 |
| IT8 | 39 | 1.6 — 3.2 |
| IT9 | 62 | 3.2 — 6.3 |
| IT10 — IT11 | 100 — 160 | 6.3 — 12.5 |
Температурный фактор при работе механизмов
При расчетах следует учитывать тепловое расширение. Особенно это критично, когда в узел входят детали из разных металлов. Коэффициент линейного расширения алюминия в 2 раза выше, чем у стали. Если стальной вал вращается в бронзовой или алюминиевой втулке при температуре 120 градусов, первоначальный зазор увеличится. Смазка может вытечь, появятся вибрации.
И обратная ситуация: алюминиевый поршень нагревается быстрее чугунного цилиндра. Если задать слишком плотную ходовую посадку при комнатной температуре, то при выходе на рабочий режим поршень заклинит в цилиндре. Инженер обязан прибавлять температурные поправки к табличным зазорам, используя формулу изменения длины, зависящую от разницы рабочих и сборочных температур.
Инструменты метрологического контроля
Контроль размеров требует соответствующего мерительного инструмента. Ошибка новичков — пытаться измерить допуск по 7 квалитету обычным штангенциркулем. Погрешность механического штангенциркуля составляет 0.05 мм, а электронного 0.02 мм. При допуске в 20 микрон измерять деталь штангенциркулем бессмысленно — он покажет погоду на Марсе.
- Детали по IT12 и грубее меряют штангенциркулем.
- Детали по IT7, IT8 и IT9 меряют гладкими микрометрами. Цена деления стандартного микрометра составляет 0.01 мм, что позволяет ловить сотые доли миллиметра.
- Детали точнее IT6 контролируют рычажными микрометрами, индикаторными нутромерами или оптическими приборами с ценой деления 0.001 мм или 0.002 мм.
В массовом серийном производстве никто не меряет каждую деталь микрометром. Это слишком долго. Используются предельные калибры. Для валов это калибры-скобы, для отверстий это калибры-пробки. Они имеют 2 стороны: проходную и непроходную. Проходная сторона должна свободно входить под собственным весом, а непроходная не должна заходить вообще. Если условие выполняется, размер в допуске.
Литература
- Анурьев В.И. Справочник конструктора-машиностроителя. Том 1. Безоговорочная база для любого инженера, содержит исчерпывающие таблицы всех стандартов ЕСДП.
- Мягков В.Д. Допуски и посадки. Справочник в 2 частях. Наиболее полная книга по выбору зазоров и натягов с привязкой к реальным конструкциям.
- Палей М.А. Допуски и посадки. Отличный справочник технолога с примерами обозначений на чертежах и расчетами калибров.
- Якушев А.И. Взаимозаменяемость, стандартизация и технические измерения. Фундаментальный учебник для ВУЗов, объясняющий теорию метрологии.
- Дунаев П.Ф. Конструирование узлов и деталей машин. Практическое руководство по созданию редукторов и приводов, где подробно разбираются посадки зубчатых колес и подшипников.