Онлайн программа позволяет быстро оценить:
- длину и массу филамента, необходимую для печати модели;
- число катушек и стоимость потраченной нити;
- приблизительное время печати — оценка по длинам траекторий и скоростям;
- энергопотребление принтера и стоимость электрики;
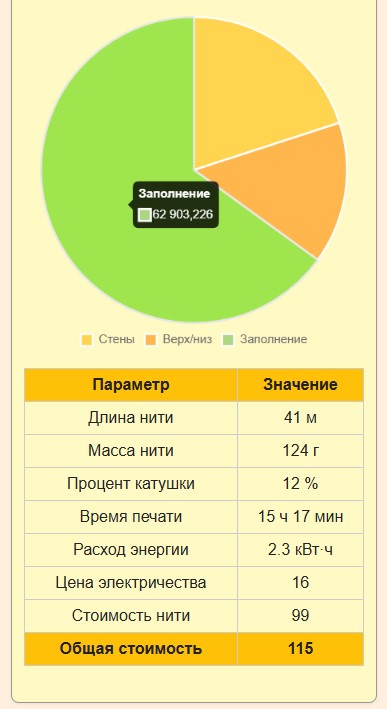
- разбиение объёма модели на «стены», «верх/низ» и «заполнение» и их вклад в расход.
Режимы работы
- По массе — вводите известный вес модели, в граммах. Удобно, если у вас есть информация от слайсера или САМПЛА.
- По габаритам — вводите внешние размеры (L×W×H) и параметры печати (число периметров, толщину стенки, количество топ/базовых слоёв и процент заполнения). Калькулятор приблизительно оценивает объём стен, верх/низ и инфилла.
Если затрудняетесь с определением — используйте другой калькулятор, где можно узнать все параметры 3D объекта, просто загрузив его STL-файл.
Что учитывается в расчёте
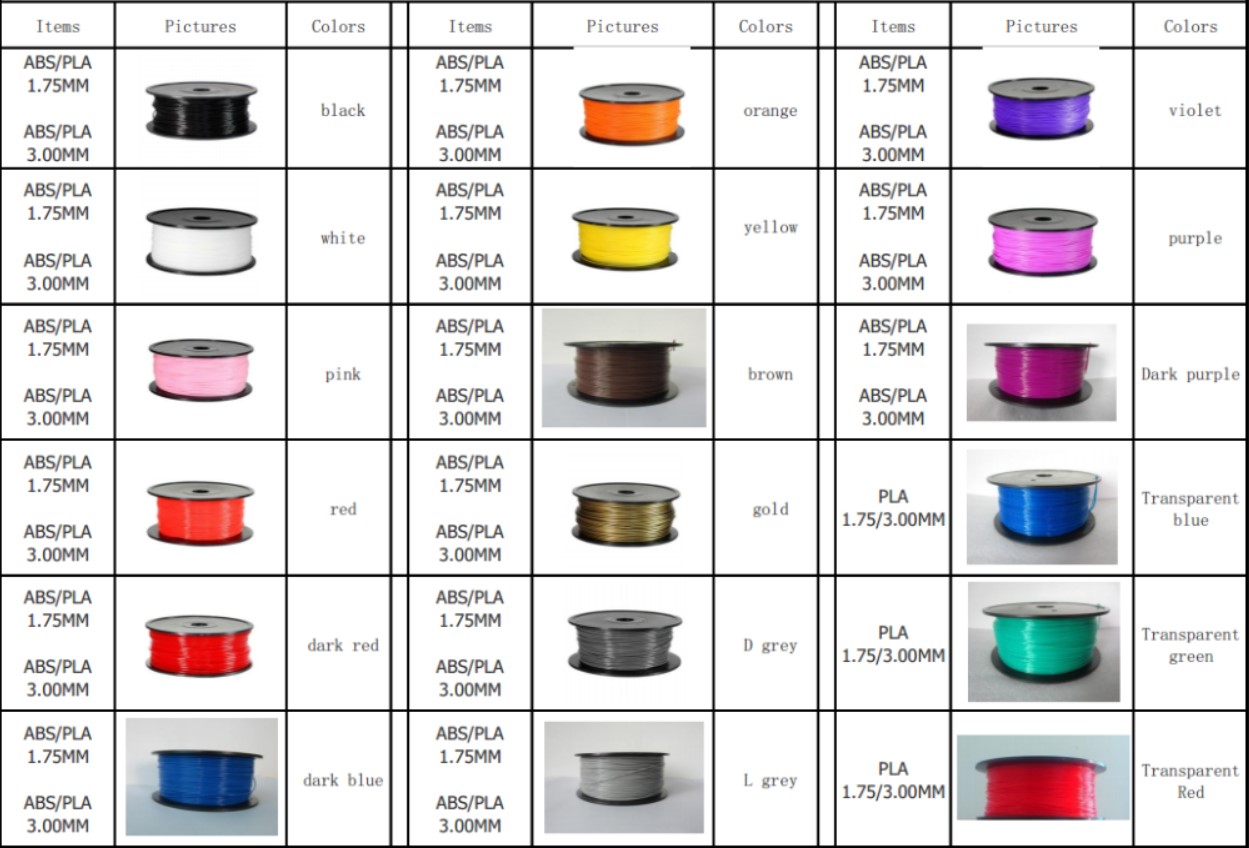
- диаметр нити (1.75 / 2.85 мм);
- диаметр сопла и высота слоя — влияют на объём экструдируемого тракта;
- плотность материала (г/см³) — PLA, PETG, ABS и другие;
- коэффициент малообразного расхода (небольшие потери/запасы);
- скорости печати для контуров и инфила (используются для грубой оценки времени).
Основные формулы
Если известен вес модели:
Масса 3D модели \(M_{model}\) (г) и плотность материала \(\rho\) (г/см³) дают объём:
$$
V_{model} = \frac{M_{model}}{\rho}\times 1000\quad [\text{мм}^3]
$$
Если используем габариты:
$$
V_{bbox} = L\times W\times H \quad [\text{мм}^3]
$$
Оценка объёма по компонентам:
$$
V_{walls} \approx P\times t_{wall}\times H,\quad
$$
$$
V_{tb} \approx L\times W \times (n_{top}\times h_{layer}\times 2),
$$
$$
V_{infill} \approx (V_{bbox} — V_{walls} — V_{tb})\times
$$
$$
\times \frac{infill\%}{100}
$$
Итоговый объём с запасом:
$$
V_{total} = (V_{walls} + V_{tb} + V_{infill}) \times
$$
$$
\times factor_{waste}
$$
Длина нити:
Площадь сечения нити\(A_{f}=\pi(d/2)^2\)
$$
L_{fil} = \frac{V_{total}}{A_f} \quad [\text{мм}],\qquad
$$
$$
L_{fil,m} = \frac{L_{fil}}{1000}\ [\text{м}]
$$
Масса нити:
$$
M_{fil} = \frac{V_{total}}{1000}\times \rho \quad [\text{г}]
$$
Катушки и стоимость:
$$
N_{spools} = \frac{M_{fil}}{M_{spool}},\qquad
$$
$$
Cost_{fil} = N_{spools}\times Price_{spool}
$$
Энергопотребление и стоимость электричества:
$$
T = \text{оценка времени печати (сек)} ,\quad
$$
$$
E = \frac{T}{3600}\times \frac{P_{printer}}{1000}\ \text{[кВт·ч]}
$$
$$
Cost_{energy} = E \times Price_{kWh}
$$
Итоговая стоимость печати:
$$
Cost_{total} = Cost_{fil} + Cost_{energy}
$$
Пример расчёта
- Режим: по габаритам, \(L=100\) мм, \(W=80\) мм, \(H=30\) мм
- Материал: PLA, \(\rho=1.24\) г/см³
- Заполнение: 15 %, сопло \(0.4\) мм, слой \(0.2\) мм
- Коэффициент потерь \(factor_{waste}=1.03\)
Шаги:
- Вычисляем примерный объём компонентов — получаем \(V_{total}\) ≈ 20 000 мм³.
- Площадь сечения филамента (1.75 мм): \(A_f \approx 2.405\ \text{мм}^2\).
- Длина нити: \(L_{fil}\approx 20000/2.405 \approx 8\,320\) мм ≈ 8.32 м.
- Масса нити: \(M_{fil}\approx 20\,000/1000\times1.24=24.8\) г.
- Если катушка 1000 г и стоит 800 р, стоимость нити ≈ \(24.8/1000\times800 \approx 19.84\) р.
- Время и энергия — рассчитываются по общим длинам траекторий и скоростям; при 2 ч печати и мощности 150 Вт: \(E\approx0.3\) кВт·ч, затраты на электро ≈ 1.5–2 р (в зависимости от тарифа).
- Итого: печать ≈ 22–25 р (нитка + электричество).
Результаты можно скачать в виде текстовой таблицы или сделать скриншот программы.
Справочная таблица — типовые значения
| Параметр | Типовое значение | Примечание |
|---|---|---|
| Диаметр нити | 1.75 мм / 2.85 мм | 1.75 — наиболее распространённый |
| Плотность PLA | ≈ 1.24 г/см³ | PETG ≈ 1.18, ABS ≈ 1.04 |
| Диаметр сопла | 0.2–0.6 мм | 0.4 мм — стандарт |
| Высота слоя | 0.12–0.3 мм | Меньшие слои — лучше качество, дольше печать |
| Заполнение | 0–100 % | 10–25 % — часто достаточно для прототипов |
| Коэфф. потерь | 1.02–1.05 | учитывает старт/стоп, хвосты, тесты |
Рекомендации и замечания
- Для точной оценки времени и точного расхода филамента используйте слайсер (Cura, PrusaSlicer и другие).
- В режиме «по массе» результат точнее для оценки количества и стоимости нити; в режиме «габариты» лучше — для грубой оценки, когда геометрия неизвестна.
- Всегда учитывайте запас нити: добавляйте 3–5 % к рассчитанной длине/массе.
- Плотность материалов может различаться между производителями — при важном заказе уточните плотность конкретной партии.
- Энергопотребление сильно зависит от принтера (нагрев стола/экструдеров, режим ожидания, вентиляторы) — оценка энергозатрат приблизительная.
👉 Примечание: расчёты, представленные калькулятором, являются приближенными. Для точного планирования времени и расхода используйте экспорт G-code из слайсера.
Справочная таблица по настройкам печати
Ниже — расчётные и практические значения для самых популярных материалов. Значения «г/м» и «м на 1 кг» вычислены по плотности и диаметру нити.
| Материал | р, г/см³ | Г/м (1.75 мм) | М на 1 кг (1.75 мм) | Г/м (2.85 мм) | М на 1 кг (2.85 мм) | Темп. сопло | Темп. стола | Усадка |
|---|---|---|---|---|---|---|---|---|
| PLA | 1.24 | ≈ 2.98 г/м | ≈ 335 м | ≈ 7.91 г/м | ≈ 126 м | 190–220 °C | 50–70 °C | ~0.1–0.3% |
| PETG | 1.18 | ≈ 2.84 г/м | ≈ 352 м | ≈ 7.53 г/м | ≈ 133 м | 230–250 °C | 70–90 °C | ~0.2–0.8% |
| ABS | 1.04 | ≈ 2.50 г/м | ≈ 400 м | ≈ 6.64 г/м | ≈ 151 м | 230–260 °C | 90–110 °C | ~0.6–1.5% |
| Nylon (PA) | ≈1.20 | ≈ 2.89 г/м | ≈ 346 м | ≈ 7.66 г/м | ≈ 131 м | 240–260 °C | 60–80 °C | ~1–3% |
| TPU (гибкий) | ≈1.20 | ≈ 2.89 г/м | ≈ 346 м | ≈ 7.66 г/м | ≈ 131 м | 200–240 °C | 20–60 °C | ~0.3–0.8% |
Рекомендации по соплу, слою, скорости
| Цель | Сопло | Высота слоя | Скорость печати |
|---|---|---|---|
| Высокая детализация | 0.25–0.4 мм | 0.08–0.16 мм | 20–40 мм/с |
| Баланс прочности/скорости | 0.4 мм | 0.16–0.24 мм | 30–60 мм/с |
| Прочность/быстрая печать | 0.6–1.0 мм | 0.24–0.4 мм | 50–120 мм/с |
Рекомендации по заполнению
| Назначение | Заполнение, % |
|---|---|
| Визуальные модели / макеты | 5–15% |
| Бытовые детали | 15–30% |
| Функциональные/нагруженные | 30–60% |
| Механические/конструктивные | 60–100% |
При подготовке модели задумайтесь о том, как её будет удобно снимать с печатной пластины: большие плоские поверхности лучше проектировать со скруглёнными углами и небольшими уступами, чтобы деталь не «прилипала» чрезмерно; если нужен ровный нижний слой для декоративной стороны, печатайте эту сторону вниз и по возможности избегайте опор под ней. Для соединений с натягом проектируйте посадочные отверстия немного больше номинального диаметра болта или штифта — при печати точность линейных размеров часто отличается от CAD, поэтому выполняйте контрольные печати и подгоняйте размеры под конкретный принтер. Если деталь будет функциональной и подвергаться нагрузкам, избегайте острых внутренних углов: радиусы и фаски уменьшают концентрацию напряжений и продлевают срок службы изделия.
Удаление влаги из филамента — основа стабильной печати. Если пластик начинает шипеть, стрекотать, образуются пузырьки или матовая поверхность, это признак увлажнения — короткая сушка в духовке при низкой температуре или в сушилке реанимирует нить. Для абразивных компаундов (наполненных карбоном, металлом или стекловолокном) используйте усиленную сопловую вставку или твердосплавное сопло, иначе стандартное сопло быстро износится. Следите за качеством подачи: скрученные или зажатые участки нити приводят к пропускам экструзии и потере точности.
Калибровка подачи и шагов экструдера (E-steps) — процедура, которая часто даёт самый заметный прирост в точности массы и размеров детали. Регулярно проверяйте экструзионный множитель и делайте простой тест: печатайте калибровочный прямоугольник, измеряйте фактическую ширину/высоту стенки и корректируйте подачу, поскольку даже точная геометрия сопла и профиль слайсера не компенсируют неверную подачу. Для печати тонких мостов и мелких элементов полезно плавно снижать скорость перемещений при высоких ускорениях: настройки ускорений и jerk-параметров влияют на качество мелких деталей и вибрации.
👉 Если собираете несколько частей в одно изделие, проектируйте стыки с учётом теплового расширения и допусков на посадку в рабочих условиях. Для креплений используйте металлические втулки или термо-вставные резьбовые вставки, это значительно увеличит долговечность резьбового соединения. Для цветовых переходов заранее планируйте точки смены нити в G-code; если нужна высокая эстетика, печатайте отдельные сегменты разными нитями и собирайте их после постобработки.
После печати обработка шлифовкой, химическая полировка и термообработка могут заметно улучшить механические свойства и внешний вид. При термообработке некоторые материалы повышают ударную вязкость и температуростойкость, но меняют геометрию; если планируете это, сначала протестируйте отдельные образцы, чтобы понять поведение конкретного материала и профиля печати. Для окончательной герметичности изделий рассмотрите лаки и эпоксидные покрытия: они закрывают поры, повышают прочность и водостойкость.
И вообще, ведите простую документацию: сохраняйте профиль слайсера, версию прошивки и заметки о выбранном филаменте для успешных печатей. Это сэкономит время при повторении удачных настроек и поможет быстрее находить источник проблем при отклонениях. Удачи в работе!