| Обороты шпинделя | — |
| Подача стола продол. | — |
| Съём металла | — |
| Охлаждение СОЖ | — |
| Общее время | — |
Плоское шлифование считается финальным этапом обработки большинства ответственных деталей. Именно здесь закладывается та самая точность в микроны и зеркальный блеск поверхности, за которые так ценят качественную металлообработку. Однако за внешней простотой процесса — когда круг просто ходит туда-сюда по детали — скрывается сложнейшая физика. Ошибка в выборе режима всего на десять-пятнадцать процентов может привести к непоправимому браку: прижогам, микротрещинам или короблению тонкой плиты из-за перегрева.
✍ Данный калькулятор создан для того, чтобы мастер или технолог мог быстро прикинуть базовые параметры работы. Программа избавляет от необходимости листать засаленные справочники и вручную пересчитывать линейную скорость в обороты шпинделя. Ведь главная задача шлифовщика — найти золотую середину между скоростью съема металла и сохранностью режущих свойств круга. Если задать слишком агрессивные режимы, абразив моментально засалится и начнет не резать, а тереть металл, вызывая дикий нагрев.
Основные параметры и их влияние на результат
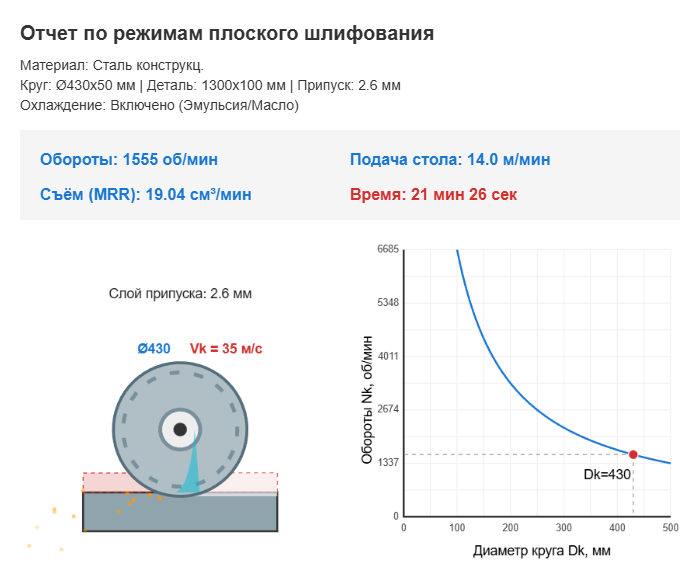
Первое, на что стоит смотреть при настройке — это окружная скорость шлифовального круга. Тут она обозначается как Vk и измеряется в метрах в секунду. Это скорость полета абразивных зерен в зоне контакта. Для каждого материала она своя. Например, обычную сталь можно драть на 35 метрах в секунду, а вот капризный титан требует снижения скорости до 15, иначе он начнет буквально гореть под кругом. Важно понимать, что по мере износа диаметр круга уменьшается, а значит, при тех же оборотах падает и линейная скорость. Именно поэтому программа пересчитывает обороты каждый раз, когда вводим новый диаметр.
Продольная подача стола — еще один критический фактор. Она определяет, как долго каждое зерно находится в контакте с металлом. Если стол движется слишком медленно, тепло не успевает уходить со стружкой и уходит вглубь детали. Если слишком быстро — круг может начать дробить, оставляя на поверхности характерную рябь или волнистость. В программе этот параметр адаптируется под выбранный материал через специальные поправочные коэффициенты, чтобы пользователь получал безопасную отправную точку для настройки своего станка.
Поперечная подача и глубина врезания формируют объемный съем металла. Поперечная подача обычно привязана к ширине круга. Не стоит брать значение больше 80% от ширины абразива, иначе края круга будут изнашиваться неравномерно, и вы получите не плоскость, а ямы. Глубина врезания — это то, сколько микрон вы снимаете за один проход. При обдирке можно брать по две-три сотки, а на чистовых проходах лучше опускаться до 5 микрон или даже меньше, оставляя время на выхаживание без подачи.
Формулы, по которым считает программа
Для тех, кто привык доверять не только онлайн-кнопкам, но и математике, приведем основные зависимости. Расчет оборотов шпинделя строится на классической связи диаметра и скорости:
$$n_k = \frac{v_k \cdot 1000 \cdot 60}{\pi \cdot d_k}$$
В этой формуле мы переводим метры в миллиметры и секунды в минуты, чтобы на выходе получить привычные обороты в минуту. Диаметр круга Dk берется текущий, с учетом всех прошлых правок алмазом.
Скорость съема металла — так называемый показатель MRR — вычисляется по следующей зависимости:
$$Q = v_s \cdot s_{lat} \cdot t$$
Здесь Vs — это скорость стола в метрах в минуту, Slat — поперечная подача в миллиметрах на ход, а t — глубина врезания. Этот параметр показывает реальную производительность вашего процесса. Чем он выше, тем быстрее вы закончите работу, но тем выше риск перегреть деталь или «посадить» круг.
📈 Общее время обработки рассчитывается исходя из габаритов детали, количества проходов по ширине и глубине, а также с учетом перебегов. Круг ведь не может останавливаться прямо над деталью, он должен полностью выйти за ее пределы, чтобы стол успел сменить направление без рывков. Программа автоматически добавляет запас на перебег, равный половине диаметра круга, что соответствует стандартной практике в цехах.
Справочные данные для настройки процесса
Вот таблицы, которые помогут сориентироваться в выборе режимов, если вы решите отойти от автоматических настроек калькулятора. Помните, что данные значения являются рекомендованными для стандартных условий работы с применением качественной смазочно-охлаждающей жидкости.
Таблица 1: Рекомендуемая линейная скорость круга в зависимости от материала
| Группа материала | Скорость Vk | Тип абразива, рекомендуемый |
|---|---|---|
| Сталь конструкционная мягкая | 30 — 35 м/с | Электрокорунд белый 25А |
| Сталь углеродистая закаленная | 25 — 30 м/с | Электрокорунд белый или Эльбор |
| Высоколегированные и нержавеющие стали | 20 — 25 м/с | Электрокорунд хромистый |
| Чугун серый и высокопрочный | 25 — 30 м/с | Карбид кремния зеленый 64С |
| Титановые сплавы | 12 — 18 м/с | Карбид кремния зеленый |
| Твердый сплав ВК8, Т15К6 | 15 — 20 м/с | Алмазный круг на органической связке |
Таблица 2: Ориентировочные припуски под плоское шлифование
Величина припуска зависит от того, какую операцию выполняли до этого — фрезерование или строгание — и насколько сильно деталь повело при термической обработке.
| Длина детали | Припуск на сторону от фрезеровки | Припуск на сторону после закалки |
|---|---|---|
| до 100 мм | 0.15 — 0.25 мм | 0.30 — 0.45 мм |
| 100 — 300 мм | 0.25 — 0.40 мм | 0.50 — 0.70 мм |
| 300 — 600 мм | 0.40 — 0.60 мм | 0.70 — 1.10 мм |
| свыше 600 мм | 0.60 — 1.00 мм | 1.10 — 1.50 мм |
Практические примеры расчета
Разберем два типичных сценария, с которыми сталкивается почти каждый шлифовщик в своей практике. Это поможет понять логику работы калькулятора и то, как параметры влияют на итоговое время.
Пример №1: Шлифовка стальной плиты Сталь 45
Допустим, нам нужно обработать плиту размером 300 на 100 миллиметров. У нас стоит новый круг диаметром 250 миллиметров и шириной 30 миллиметров. Мы выбираем материал — сталь углеродистая. Программа сразу подставляет скорость 35 метров в секунду.
Сначала считаем обороты: при диаметре 250 это даст нам около 2670 оборотов в минуту. Далее задаем припуск 0.5 миллиметра и врезание по две сотки на проход. Поперечную подачу ставим 8 миллиметров — это примерно четверть ширины круга. Программа рассчитает подачу стола в районе 12-14 метров в минуту. В итоге общее время обработки составит около двенадцати минут с учетом всех ходов и перебегов. Это нормальный, производительный режим для такой детали.
Пример №2: Закаленная деталь с высокими требованиями
Возьмем ту же плиту, но теперь она закалена до 55 единиц по Роквеллу. Материал — закаленная сталь. Скорость круга автоматом снижается до 25 метров в секунду для уменьшения тепловой нагрузки. Обороты упадут до 1900 в минуту. Врезание придется уменьшить до одной сотки (0.01 мм), чтобы избежать прижогов. Из-за уменьшения врезания и скорости стола время обработки вырастет почти в два с половиной раза и составит около 28 минут. Это плата за качество и отсутствие трещин на каленой поверхности.
Роль охлаждения в процессе
Работа всухую в плоском шлифовании — это не дело, если только вы не шлифуете чугун. Жидкость в зоне резания выполняет две важнейшие функции: она забирает тепло и смазывает зерна, не давая стружке налипать на абразив. При шлифовании стали без СОЖ температура в точке контакта может мгновенно прыгать до 1000 градусов. Даже если вы не видите искр, на микроуровне происходит структурное изменение металла, которое потом проявится в виде пятен или трещин через пару дней после выдачи детали.
💧 Калькулятор подсказывает, нужно ли охлаждение для выбранного материала. Для алюминия или нержавейки СОЖ должна подаваться обильной струей прямо под круг, причем под давлением, чтобы «пробить» воздушную подушку, которую создает вращающийся абразив. Если подавать жидкость просто самотеком, она будет разлетаться в стороны, не доходя до самого места реза.
Тонкости выбора круга и правки
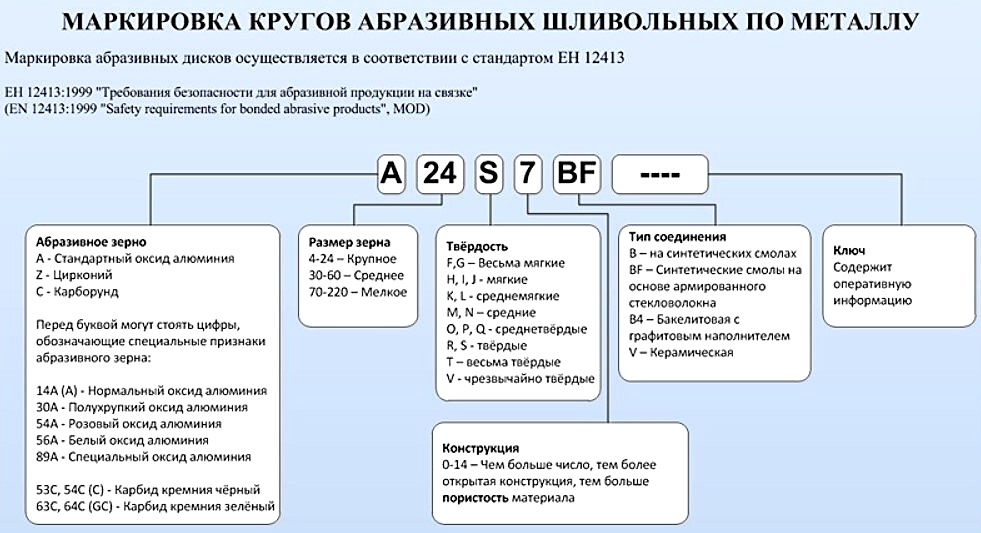
Никакой калькулятор не поможет, если круг выбран неправильно или он затупился. Зерно должно самозатачиваться — под нагрузкой тупые частицы обязаны выкрашиваться, обнажая новые острые грани. Если связка слишком твердая, зерна не выпадают, круг «лысеет» и начинает давить на металл. В этом случае вы услышите характерный свист, а поверхность станет матово-серой с темными пятнами.
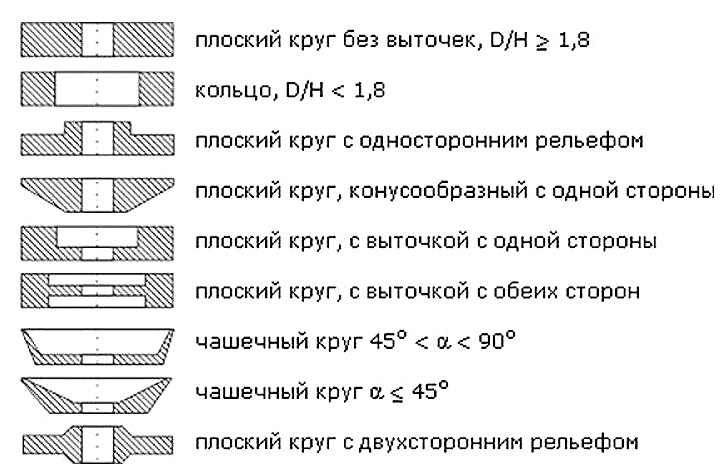
Правка круга алмазным карандашом — это обязательный ритуал перед чистовыми проходами. При правке нужно подавать алмаз с минимальным шагом, чтобы создать на поверхности круга правильный микрорельеф. Если пройтись алмазом быстро — круг будет резать агрессивнее, но чистота будет хуже. Если медленно — поверхность станет идеальной, но риск прижогов вырастет.
Выводы
Использование автоматизированного расчета — это не замена опыту, а его эффективное дополнение. Программа позволяет быстро оценить рамки дозволенного и не совершить грубых ошибок в настройке частотного преобразователя или гидравлики станка. Начинайте всегда с рекомендованных средних значений, которые выдает калькулятор, а затем, слушая звук станка и глядя на искру, немного корректируйте подачу. Помните, что лучший индикатор правильного режима — это равномерный поток искр и холодная на ощупь деталь сразу после выхода из-под круга.
Справочная литература по теме шлифовки
- Якимов А. В. — Оптимизация процесса шлифования.
- Лурье Г. Б. — Шлифование металлов.
- Сильвестров В. В. — Справочник молодого шлифовщика.
- Байкалов А. К. — Введение в теорию шлифования материалов.
- Панченко К. П. — Плоское шлифование. Высокопроизводительные методы.
- Муцянко В. И. — Абразивная обработка. Справочник.