Онлайн инструмент помогает инженеру или сварщику быстро оценить требуемую длину и размеры сварного шва для заданной нагрузки и материалов, предлагает выбор электрода и технологии, и содержит практическую интерактивную обучающую симуляцию формирования шва на перекрывающихся деталях.
Что делает эта программа
- Автоматически рассчитывает требуемую длину шва L (мм) при заданной нагрузке (кН) с учётом выбранной формы шва, толщины детали, качества сварки и запаса прочности.
- Показывает используемый/рекомендуемый катет шва (a), горловину шва и суммарную площадь «горловины» (мм²).
- Выдает расчётную прочность шва в виде Н/мм и сравнивает с заданной нагрузкой — если пользователь ввёл свою длину шва, показывает несущую способность и вывод «Достаточно / Недостаточно».
- Дает практические рекомендации: выбор электрода и процесса (MMA/MIG/TIG) в зависимости от материала.
- Встроенный визуальный симулятор: холст с двумя перекрывающимися деталями, где пользователь «варит» точечно — появляются капли (шов), оранжевая дуга, искры и звук. Визуализация ведёт себя реалистично: чёрные капли не выходят за пределы деталей; ореол и искры могут выходить; рост дуги идёт до максимума за 2 секунды; «залипание» >2–3 с переключает звук и останавливает сварку.

Вводные параметры
| Форма шва | Тавровый, Угловой, Стыковой, Нахлёсточный — влияет на расчёт эффективной «горловины» и формулу прочности. |
| Материал | Параметры материала встроены (σy, σu, рекомендуемый электрод). Доступны: Ст3, 09Г2С, A36, 304, 6061. Можно расширить список при необходимости. |
| Толщина, мм | Толщина стенки/детали — влияет на рекомендуемый катет и прочность стыковых швов. |
| Тип нагрузки | Изгиб / Растяжение/сжатие / Сдвиг — для изгиба используется пониженный допускаемый предел (примерно ×0.5). |
| Нагрузка, кН | Внешняя приложенная сила (в кН), для расчёта требуемой несущей способности шва. |
| Положение сварки | Горизонтально / Вертикально / Потолочно — учитывайте понижение качества в потолочном положении (появляется предупреждение). |
| Kq — качество сварки | Коэффициент качества шва (0.5…1.0). Учитывает реальное качество сварки/контроля. |
| SF — запас прочности | Safety Factor (обычно 1.3–2.0). Чем больше SF, тем более консервативный расчёт — увеличивает требуемую длину/размер шва. |
| Длина шва, опционально | Если задана, программа вычислит несущую способность существующей длины и сравнит с нагрузкой. |
| Ручной катет, a | Если установлен >0, используется как катет; иначе берётся автоматический рекомендуемый катет (зависит от толщины и формы). |
Что выводится в результатах
- Используемый или заданный катет a, мм.
- Горловина шва, мм — эффективная толщина рабочей зоны шва.
- Площадь горловины, мм² — площадь «несущей» секции шва в зависимости от длины.
- Прочность шва — сила, которую может выдержать 1 мм длины шва при заданных условиях.
- Требуемая длина L, мм для обеспечения заданной нагрузки.
- Если пользователь ввёл длину, показывается несущая способность этой длины в килоньютонах и заключение «Достаточно» или «Недостаточно» с уровнем нехватки.
- Рекомендации по электроду и процессу сварки (MMA/MIG/TIG; примерные марки электродов).

Применяемые формулы и допущения
- Для углового шва: принимается горловина ≈ a·0.707; прочность на сдвиг рассчитывается как τallow × throat (Н/мм длины), где τallow ≈ 0.6·σy·Kq / SF.
- Для нахлёсточного шва используется поправочный коэффициент эффективности (~0.9) и уменьшенная «горловина» ≈ a·0.6.
- Для стыкового шва площадь на 1 мм длины принимается равной t·1 мм (толщина × 1 мм ширины) и сравнивается с σallow (σallow=σy·Kq / SF).
- Для изгиба используются сниженные допускаемые напряжения (примерно ×0.5), чтобы приблизительно учесть неравномерность распределения усилий.
- Все формулы — инженерные приближения, дающие быстрый ориентир. Для ответственных конструкций делайте детальный расчёт по ГОСТ/EN/ASME и учитывайте усталость, температурные и конструкционные факторы.

| Материал | Толщина детали, мм | Реком. катет a, мм | Доп. нагрузка на 1 мм шва, Н |
|---|---|---|---|
| Ст3 | 3–6 | 3–4 | 200–400 |
| 09Г2С | 4–8 | 3,5–5 | 250–450 |
| A36 | 5–10 | 4–6 | 220–420 |
| 304 (нержавейка) | 2–6 | 2,5–4 | 150–300 |
| 6061 (алюминий) | 3–8 | 3–4,5 | 100–250 |
Пошаговая инструкция
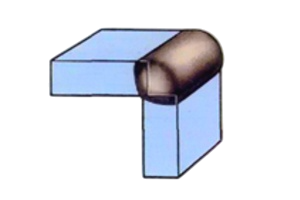
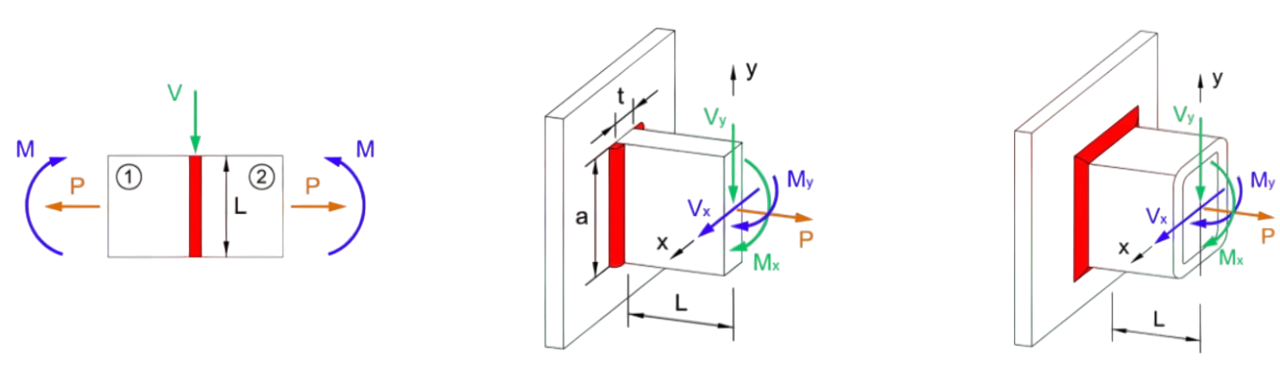
- Выберите форму шва (тавровый, угловой, стыковой, нахлёсточный) — картинка над формой шва переключится для удобства.
- Выберите материал и укажите толщину детали.
- Выберите тип нагрузки и введите её величину.
- Установите положение сварки, коэффициент качества Kq и запас SF (по умолчанию Kq=0.9, SF=1.5). Если вы знаете точный катет, введите его вручную.
- Нажмите «Рассчитать». В таблице появится расчётная длина шва L и все сопутствующие параметры.
- При необходимости введите длину шва вручную — калькулятор рассчитает несущую способность существующей длины и даст практический вывод.
- Для практического обучения используйте встроенный симулятор: на холсте можно «варить» курсором/тачем телефона — при удержании появляются тёмные капли (шов), оранжевая дуга и искры — это помогает понять темп и интервал формирования шва.
✍ Программа не только выполняет инженерный расчёт, но и позволяет визуально оценить динамику формирования шва. Реалистичная симуляция демонстрирует, как распределяется сварочный металл на соединяемых деталях, учитывает положение деталей и влияние положения сварки на качество шва. Можно наблюдать, как рост точки сварки и появление ореола дуги влияют на окончательную форму горловины и на распределение нагрузки. Это особенно полезно для практического понимания принципов сварки, например, как катет шва и длина соединения напрямую влияют на прочность и несущую способность.
Кроме того, инструмент даёт возможность экспериментировать с разными материалами и толщинами, что помогает прогнозировать поведение шва при изменении состава металла или его механических свойств. Подсветка и визуальные эффекты показывают зоны риска и потенциального перегрева, позволяя заранее корректировать параметры сварки и повышать точность и безопасность работы. Такой подход сочетает теоретический расчёт с наглядной обратной связью, что ускоряет обучение и повышает уверенность в практическом выполнении сварочных операций.