| Обороты n | — |
| Мин. подача Sm | — |
| Съём металла Q | — |
| Охлаждение | — |
| Машинное время | — |
Токарное дело всегда считалось вершиной механической обработки. Это процесс, где кусок сырого металла превращается в высокоточную деталь. Но за красивым вращением заготовки и фонтанами стружки скрывается жесткая математика. Если ошибиться с оборотами или подачей, можно в лучшем случае испортить дорогую пластину, а в худшем — вывести из строя шпиндель станка. Данный калькулятор создан для того, чтобы убрать фактор угадывания и дать точные цифры для настройки оборудования.
👉 Профессиональный подход к точению требует понимания того, как взаимодействуют между собой диаметр детали, материал инструмента и свойства самой заготовки. Скорость резания не является константой. Она меняется в зависимости от того, работаете вы с мягким алюминием или вязкой нержавейкой. Программа учитывает эти нюансы, позволяя быстро переключаться между марками стали, чугуна и цветных сплавов, мгновенно пересчитывая все ключевые показатели.
Основные параметры и их влияние
Для правильного расчета нужно понимать пять базовых переменных.
- Первая — это диаметр заготовки. Чем больше диаметр, тем выше линейная скорость в точке касания резца при тех же оборотах.
- Вторая — скорость резания. Это справочная величина, которая зависит от материала резца и обрабатываемой детали.
- Третья — подача. Это расстояние, которое проходит резец за один полный оборот шпинделя. От подачи напрямую зависит чистота поверхности.
- Четвертая — глубина резания. Это слой металла, который снимается за один проход.
- Пятая — длина обработки, которая определяет общее время работы.

Важно помнить и про теплоотвод. При точении металлов в зоне резания возникают немалые температуры. Если калькулятор указывает на необходимость использования эмульсии, к этому стоит прислушаться. Жидкость не только охлаждает, но и смазывает пятно контакта, облегчая сход стружки и продлевая жизнь инструменту. Работа всухую по твердым сталям быстро приводит к выкрашиванию режущей кромки.
Расшифровка параметров сталейМатематическая основа расчетов
Алгоритм программы опирается на классические формулы машиностроения. Самый важный расчет — это определение частоты вращения шпинделя. Поскольку скорость резания задается в метрах в минуту, а диаметр заготовки — в миллиметрах, нам нужно привести их к общему знаменателю. Формула выглядит следующим образом:
n = (Vc * 1000) / (π * D)
Здесь n — это обороты в минуту, Vc — рекомендуемая скорость резания, а D — диаметр детали. Число 1000 необходимо для перевода метров в миллиметры.
Следующий этап — расчет минутной подачи. Это именно та скорость, с которой суппорт станка движется вдоль станины. Формула проста:
Sm = n * f
Здесь Sm — минутная подача в миллиметрах в минуту, а f — подача на один оборот. Именно этот параметр критичен для понимания производительности. Если Sm слишком высока, нагрузка на инструмент станет критической.
Объем снимаемого металла в единицу времени называется скоростью съема или производительностью. Она обозначается буквой Q и рассчитывается как произведение скорости резания на глубину и на подачу:
Q = Vc * t * f
Результат обычно выражается в кубических сантиметрах в минуту. Этот показатель позволяет оценить, насколько эффективно используется мощность станка. Для черновых операций Q стараются максимизировать, а для чистовых — этот параметр уходит на второй план.
Наконец, расчет машинного времени позволяет планировать работу. Время резания вычисляется делением длины обработки на минутную подачу:
T = L / Sm
Полученный результат показывает чистое время контакта резца с металлом без учета подвода инструмента и его возврата в исходную точку.
Примеры практических вычислений
Рассмотрим пример. Нам нужно проточить вал из конструкционной стали Ст3. Исходный диаметр составляет 80 мм, длина проточки — 150 мм. Мы используем твердосплавную пластину, для которой рекомендуемая скорость резания Vc составляет 180 метров в минуту. Установим глубину резания 2 мм и подачу 0.25 мм на оборот.
Сначала найдем обороты шпинделя. Подставляем значения: (180 * 1000) / (3.14 * 80). Получаем 180000 / 251.2, что примерно равно 716 оборотам в минуту. Это целевое значение, которое нужно выставить на коробке скоростей станка или на частотном преобразователе.
Теперь вычислим минутную подачу. Умножаем 716 оборотов на подачу 0.25. Получаем 179 мм в минуту. С такой скоростью резец будет двигаться вдоль детали. Далее определим время обработки. Делим длину 150 мм на 179 мм в минуту. Получается 0.83 минуты. Если перевести в секунды, умножив на 60, выйдет ровно 50 секунд на один проход.
Второй пример: работа по нержавеющей стали AISI 304. Диаметр небольшой, всего 30 мм, длина 100 мм. Скорость резания для нержавейки ниже, возьмем 100 метров в минуту. Подачу выберем чистовую — 0.1 мм на оборот, глубина резания 1 мм. Расчет оборотов: (100 * 1000) / (3.14 * 30). Это 100000 / 94.2, что дает нам около 1060 оборотов в минуту.
Минутная подача в этом случае составит 1060 * 0.1 = 106 мм в минуту. Время обработки: 100 / 106 = 0.94 минуты или примерно 56 секунд. Обратите внимание, что несмотря на меньший диаметр и меньшую скорость резания, время обработки сопоставимо с первым примером из-за более низкой подачи.
Справочная таблица скоростей резания
Ниже приведена таблица ориентировочных значений скорости резания для твердосплавного инструмента при работе с различными материалами. Эти цифры являются базовыми и могут корректироваться в зависимости от конкретной марки сплава пластины.
| Группа материалов | Марки | Скорость Vc, м/мин | Особенности обработки |
|---|---|---|---|
| Мягкие стали | Ст3, Сталь 10, Сталь 20 | 180 — 250 | Склонность к налипанию, нужна СОЖ |
| Углеродистые стали | Сталь 45, 50 | 140 — 180 | Хорошо обрабатываются, отличная стружка |
| Легированные стали | 40Х, 30ХГСА | 100 — 140 | Требуют повышенной жесткости системы |
| Инструментальные стали | У8, У10, ХВГ | 80 — 120 | Высокий абразивный износ инструмента |
| Нержавеющие стали | 12Х18Н10Т, AISI 304 | 60 — 100 | Сильный нагрев, склонность к наклепу |
| Серый чугун | СЧ20, СЧ30 | 100 — 150 | Хрупкая стружка, можно без охлаждения |
| Алюминиевые сплавы | Д16, АМг6 | 300 — 800 | Очень высокие скорости, риск налипания |
| Медные сплавы | Латунь Л63, Бронза | 200 — 400 | Легкая обработка, мелкая стружка |
Выбор подачи в зависимости от чистоты поверхности
Подача влияет не только на время, но и на микрорельеф детали. После прохода резца на металле остаются микроскопические винтовые канавки. Чем больше радиус при вершине резца и меньше подача, тем более гладкой будет деталь. В таблице указаны рекомендуемые значения подачи для достижения определенной шероховатости.
| Тип операции | Шероховатость Ra | Подача s, мм/об | Припуск на сторону |
|---|---|---|---|
| Грубое обдирочное точение | 12.5 — 25 | 0.4 — 1.2 | 2.0 — 5.0 мм |
| Получистовое точение | 3.2 — 6.3 | 0.2 — 0.4 | 0.5 — 2.0 мм |
| Чистовое точение | 1.6 — 3.2 | 0.1 — 0.2 | 0.2 — 0.5 мм |
| Тонкое точение | 0.4 — 0.8 | 0.02 — 0.1 | 0.05 — 0.2 мм |
Рекомендации по увеличению срока службы инструмента
Многие начинающие токари совершают одну и ту же ошибку — они боятся добавлять обороты, думая, что медленное вращение бережет резец. На самом деле, у каждого твердосплавного материала есть порог эффективной работы. Если скорость слишком низкая, металл не срезается, а сминается, что ведет к образованию нароста на кромке. Этот нарост периодически отрывается вместе с куском самой пластины. Поэтому важно держаться в диапазоне, который выдает калькулятор. Советуем пройти тест по токарной обработке и проверить свои знания этих нюансов.
Второй враг инструмента — вибрация. Она возникает при избыточном вылете детали из патрона или слишком большом вылете самого резца. Если вы слышите характерный писк или звон, попробуйте немного уменьшить подачу или изменить скорость. Иногда даже изменение оборотов на 10-15 % в любую сторону полностью убирает резонанс.
👉 Жесткость станка также играет роль. На легких настольных станках нельзя выставлять те же режимы, что на тяжелых промышленных агрегатах весом в несколько тонн. Если калькулятор показывает высокую нагрузку, а ваш станок начинает дрожать, лучше разбить обработку на 2 прохода, уменьшив глубину резания вдвое. Это увеличит общее время, но спасет шестерни и подшипники оборудования.
При работе с титаном или нержавейкой критически важно не останавливать подачу, пока резец находится в контакте с металлом. Эти материалы склонны к мгновенному упрочнению при трении. Если резец задержится на одном месте, поверхность станет настолько твердой, что при попытке продолжить движение кромка просто сломается. Калькулятор помогает заранее понять минутную подачу, чтобы вы могли уверенно пройти весь участок без пауз.
Расчёт заточки резцов
Особенности работы с программным обеспечением
Использование онлайн-инструментов для расчета — это не признак неопытности, а черта современного профессионала. Запоминать сотни коэффициентов для каждого сплава невозможно. Программа берет на себя рутину, позволяя мастеру сосредоточиться на стратегии обработки. Вы можете за считанные секунды прогнать несколько сценариев: что будет, если сменить сталь 45 на 40Х, или как изменится время работы при переходе с подачи 0.2 на 0.3.
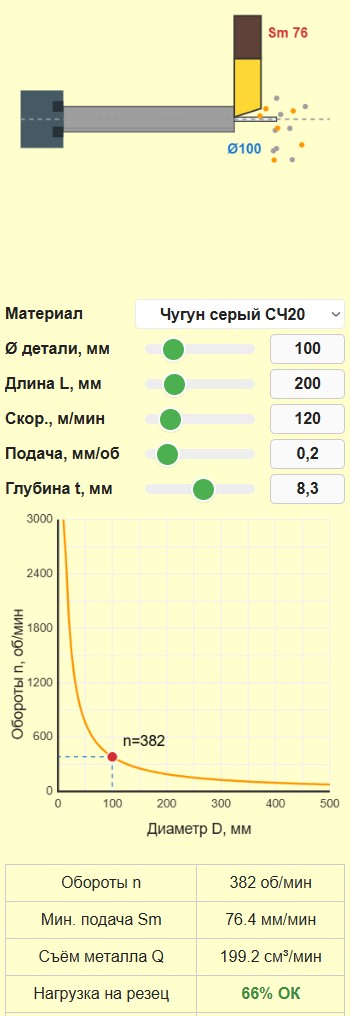
Визуализация в калькуляторе помогает соотнести цифры с реальностью. Видно, как резец соотносится с размером детали и как летит стружка. Это полезно для предварительной оценки: не слишком ли быстро движется инструмент и не выглядит ли глубина резания запредельной для выбранного диаметра. Проверка режимов перед запуском шпинделя — это золотое правило безопасности и экономии ресурсов.
👉 Не забывайте проверять состояние режущей кромки. Даже идеально рассчитанные режимы не помогут, если пластина затупилась. Тупой резец резко увеличивает силу резания, деталь начинает отжиматься от центра, и точность размеров уходит. Если видите, что стружка поменяла цвет или стала более рваной, это сигнал к замене или переточке инструмента.
В конечном итоге, результат зависит от связки «человек-машина-калькулятор». Программа дает теоретический идеал, а мастер вносит финальные коррективы, исходя из состояния конкретного станка и звука обработки. Умение слушать станок приходит с опытом, но база в виде точных расчетов сокращает этот путь в разы!
Список литературы
Если хотите глубже погрузиться в теорию резания металлов и конструкцию станков, рекомендуем ознакомиться со следующими фундаментальными трудами:
- А.Н. Оглоблин — Основы токарного дела. Это классический учебник, который должен быть настольной книгой каждого токаря.
- В.А. Блюмберг — Справочник токаря. Огромное количество таблиц, допусков и практических советов по настройке.
- Г.И. Фельдштейн — Резание металлов. Глубокое изучение физики процессов, происходящих в зоне контакта.
- Б.Е. Бруштейн, В.И. Дементьев — Токарное дело. Хорошо структурированное пособие для обучения с нуля.
- М.А. Ансеров — Приспособления для металлорежущих станков. Все о том, как правильно и надежно закрепить деталь.
- В.С. Корсаков — Основы технологии машиностроения. Для понимания того, как токарная операция вписывается в общий цикл производства.