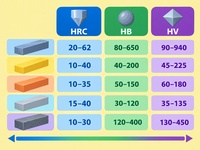
Твердость является базовым механическим свойством любого металла. Она определяет сопротивление материала пластической деформации при внедрении в него более твердого тела — индентора. На практике этот параметр показывает, насколько хорошо деталь будет сопротивляться износу, держать заточку, выдерживать ударные нагрузки или поддаваться механической обработке резцом или фрезой. Понимание показателей твердости необходимо термистам, инженерам-конструкторам, токарям, фрезеровщикам и мастерам по изготовлению ножей. Онлайн-конвертер твердости позволяет быстро перевести значения из одной шкалы в другую, но для грамотного использования этих данных важно понимать суть каждого метода тестирования.
📊 В мировой практике закрепились 3 основных метода статических испытаний: по Роквеллу, Бринеллю и Виккерсу. Каждый из них имеет свою специфику, свои типы инденторов и свои диапазоны применения. Не существует идеального метода, который подошел бы абсолютно для любой детали. Выбор способа зависит от габаритов заготовки, состояния ее поверхности, предполагаемой структуры и требуемой точности. Перевод значений между этими шкалами не подчиняется строгим математическим законам и базируется на эмпирических данных, собранных в ходе тысяч экспериментов и зафиксированных в нормативных документах вроде ГОСТ или стандартов ASTM.
Метод измерения по Роквеллу
Измерение по Роквеллу остается самым популярным методом в цеховых условиях. Главное преимущество этого способа заключается в скорости и простоте. Результат отображается на индикаторе прибора сразу после снятия основной нагрузки, и оператору не нужно измерять оптическим микроскопом размер отпечатка. Метод оценивает глубину проникновения индентора в исследуемый образец.

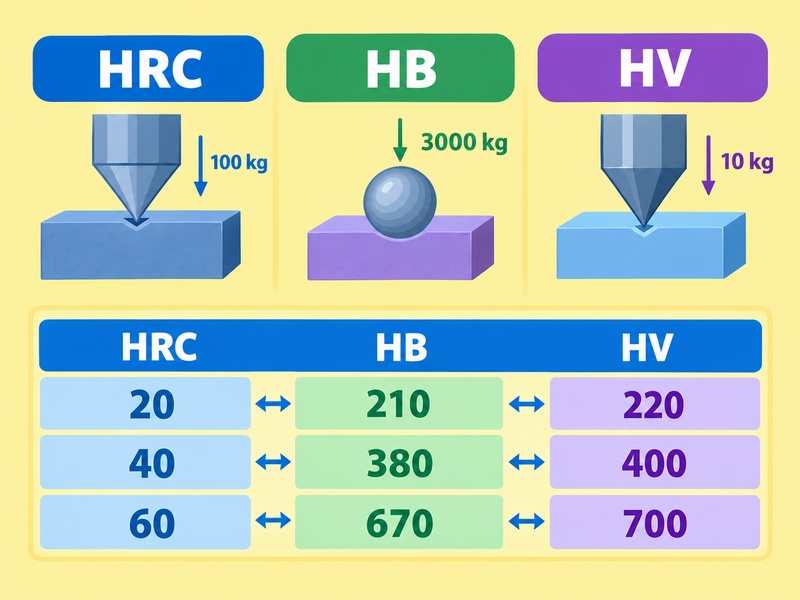
В зависимости от ожидаемой твердости детали применяются разные инденторы и разные нагрузки, что формирует несколько шкал. Самая известная шкала C обозначается как HRC. В этом случае используется алмазный конус с углом при вершине 120 градусов. Общая нагрузка составляет 150 кгс. Сначала прикладывается предварительная нагрузка 10 кгс, которая пробивает поверхностный слой и устраняет влияние микронеровностей. Индикатор прибора обнуляется, после чего прикладывается основная нагрузка 140 кгс. Через несколько секунд основная нагрузка снимается, и по разнице глубин проникновения прибор показывает число твердости. Формула для шкалы C выглядит так:
HRC = 100 — e
где e — глубина проникновения в условных единицах.
Шкала B обозначается как HRB. Здесь индентором выступает стальной закаленный шарик диаметром 1.588 мм, а общая нагрузка равна 100 кгс. Этот режим применяется для мягких материалов: отожженной стали, латуни, бронзы. Шкала A обозначается как HRA и использует алмазный конус при нагрузке 60 кгс. Сниженная нагрузка позволяет проверять очень тонкие детали или хрупкие твердые сплавы на основе карбида вольфрама, где стандартные 150 кгс могут привести к растрескиванию материала вокруг отпечатка.
Для достоверного результата поверхность детали должна быть шлифованной. Наличие окалины, обезуглероженного слоя после термической обработки или глубоких царапин приведет к занижению показателей. Деталь должна надежно лежать на предметном столике твердомера. Любое смещение или прогиб в момент приложения нагрузки в 150 кгс исказит результат на несколько единиц, что для термообработанной стали является критичной ошибкой.
Метод измерения по Бринеллю
Испытание по Бринеллю обозначается аббревиатурой HB и является старейшим стандартизированным методом. В поверхность металла вдавливается твердосплавный или стальной шарик диаметром 2.5, 5 или 10 мм. Выбор диаметра шарика и нагрузки зависит от толщины изделия и ориентировочной твердости. Стандартная нагрузка для сталей при использовании 10-миллиметрового шарика составляет 3000 кгс. Нагрузка выдерживается от 10 до 15 секунд, после чего шарик поднимается.

В отличие от твердомера Роквелла, прибор Бринелля не показывает готовый результат сразу. Оператор должен взять специальный оптический микроскоп с измерительной шкалой, приложить его к лунке на детали и измерить диаметр отпечатка в 2 взаимно перпендикулярных направлениях. Затем вычисляется среднее арифметическое значение, и по таблицам или формуле определяется твердость. Расчет числа Бринелля базируется на отношении приложенного усилия к площади поверхности сферического отпечатка. Упрощенная формула выглядит следующим образом:
HB = 2 * F / [π * D * [D — sqrt[D2 — d2]]]
где F — нагрузка, D — диаметр шарика, d — диаметр отпечатка.
Метод Бринелля незаменим при проверке чугуна, цветных сплавов и крупных поковок с неоднородной структурой. Крупный шарик захватывает большую площадь, усредняя показатели различных структурных составляющих сплава. Отпечаток получается массивным, поэтому метод не подходит для тонких листов, фольги или готовых изделий с чистовой поверхностью, так как лунка безвозвратно портит внешний вид детали. Важное ограничение: стандартный стальной шарик не применяют для материалов тверже 450 HB. При таких нагрузках сам индентор начинает деформироваться, что искажает результаты. Для твердости до 650 HB применяют шарики из карбида вольфрама — этот показатель обозначается как HBW.
Метод измерения по Виккерсу
Шкала Виккерса обозначается буквами HV. Это наиболее универсальный и точный метод, подходящий как для очень мягких металлов, так и для сверхтвердых керамических материалов. В качестве индентора применяется правильная четырехгранная алмазная пирамида с углом между противоположными гранями 136 градусов. Нагрузки варьируются в широком диапазоне от 1 до 120 кгс, но чаще всего используют 10 или 30 кгс.
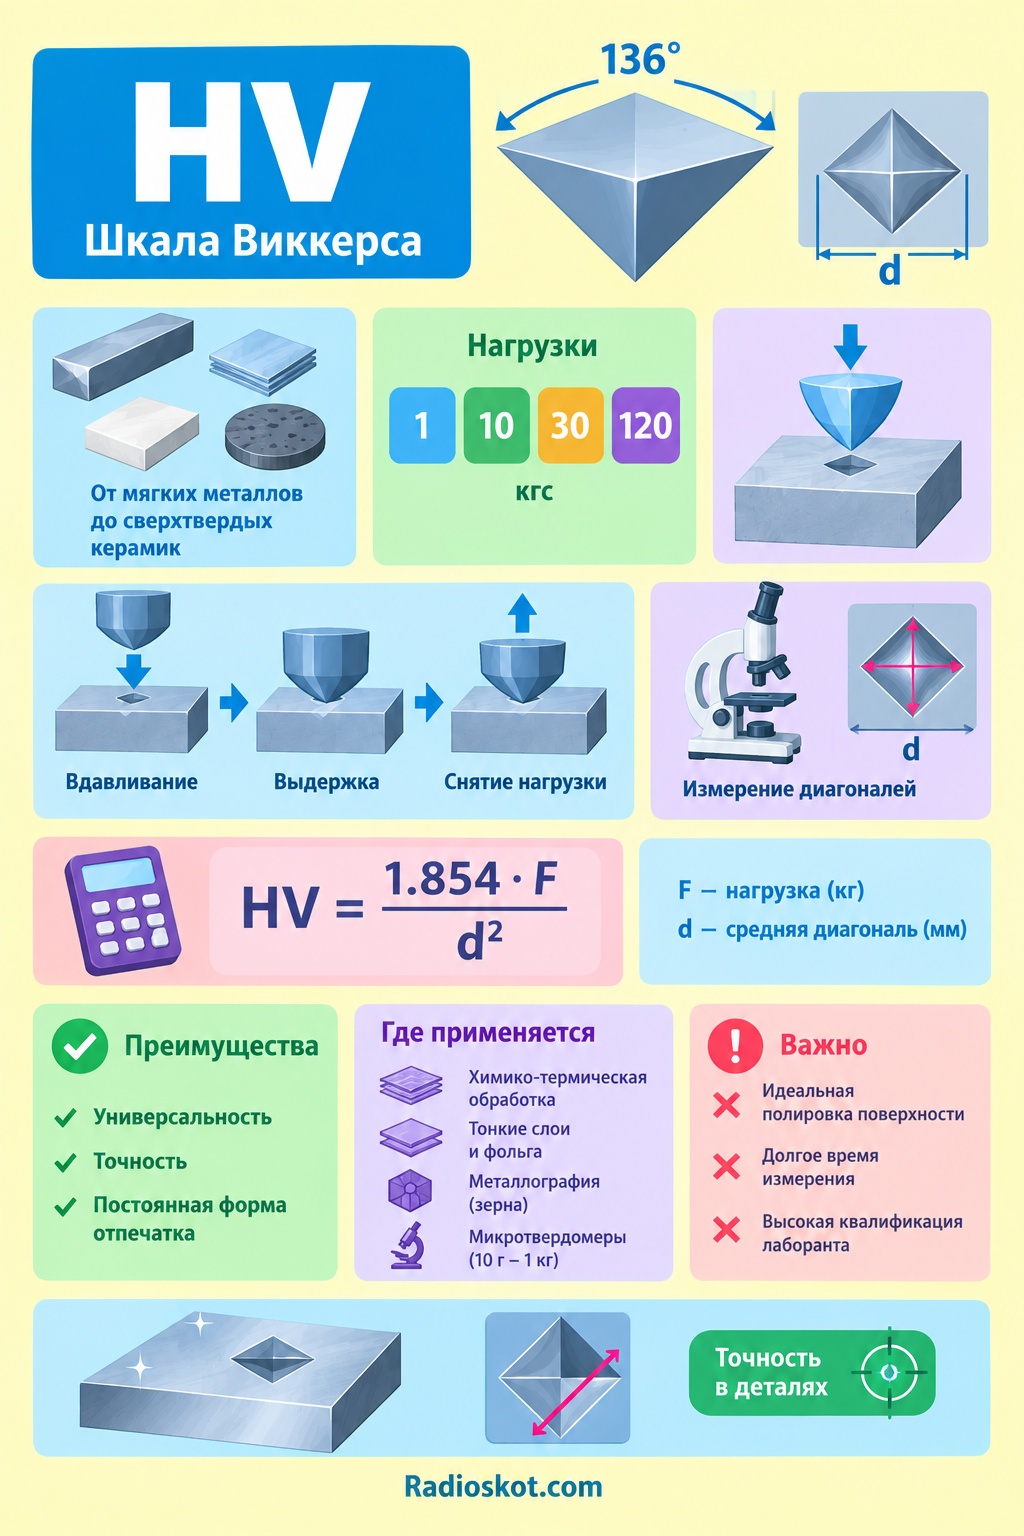
Пирамида плавно вдавливается в поверхность, удерживается заданное время, затем нагрузка снимается. Как и в методе Бринелля, результат нужно вычислять по размерам отпечатка. С помощью микроскопа измеряются длины 2 диагоналей оставленной лунки, берется среднее значение. Формула для вычисления:
HV = 1.854 * F / d2
где F — сила в килограммах, а d — средняя длина диагонали в миллиметрах.
Уникальность метода Виккерса заключается в геометрическом подобии отпечатков. Независимо от приложенной нагрузки, форма лунки остается пропорциональной. Это означает, что число твердости однородного материала будет практически идентичным при нагрузке 5 кгс и при нагрузке 50 кгс. Данная особенность делает шкалу HV идеальной для исследования тонких поверхностных слоев. Метод незаменим при контроле качества химико-термической обработки: цементации, азотирования, цианирования. Для измерения твердости тончайших слоев фольги или отдельных зерен металла в металлографии применяют микротвердомеры, работающие по принципу Виккерса с нагрузками от 10 грамм до 1 килограмма.
К недостаткам метода относится высокая требовательность к подготовке поверхности. Площадка должна быть отполирована практически до зеркального блеска, иначе края лунки будут размытыми, и точно измерить диагональ в микроскоп не получится. Процесс измерения занимает больше времени по сравнению со шкалой Роквелла и требует высокой квалификации лаборанта.
Правила конвертации и таблица перевода
Многие специалисты ищут строгую математическую формулу для перевода HRC в HB или HV. Такой формулы не существует. Физика процессов деформации при внедрении конуса, пирамиды и шарика сильно отличается. Металлы с одинаковой твердостью по Роквеллу могут вести себя по-разному при испытании шариком Бринелля из-за разницы в модуле упругости и степени деформационного упрочнения наклепа. Переводные таблицы составляются на базе огромного массива практических испытаний конкретных групп материалов.
📝 Наиболее точные данные для нелегированных и низколегированных сталей приведены в стандартах ГОСТ 22761 и ASTM E140. Онлайн-калькулятор на этой странице использует именно эти массивы эмпирических данных для мгновенного сопоставления. Помимо перевода между твердостями, таблицы позволяют оценить временное сопротивление разрыву — предел прочности, обозначаемый в мегапаскалях. Для конструкционных сталей существует эмпирическое правило: предел прочности в МПа примерно равен числу Бринелля, умноженному на 3.4.
Ниже представлена подробная справочная таблица перевода значений твердости и предела прочности для углеродистых и легированных сталей. Округление значений выполнено до разумного минимума, достаточного для практической работы в цеху или мастерской.
| Роквелл HRC | Бринелль HB | Виккерс HV | Прочность МПа |
|---|---|---|---|
| 20 | 226 | 238 | 765 |
| 21 | 231 | 243 | 785 |
| 22 | 237 | 248 | 805 |
| 23 | 243 | 254 | 825 |
| 24 | 247 | 260 | 845 |
| 25 | 253 | 266 | 865 |
| 26 | 258 | 272 | 885 |
| 27 | 264 | 278 | 905 |
| 28 | 271 | 285 | 930 |
| 29 | 277 | 292 | 950 |
| 30 | 284 | 298 | 970 |
| 31 | 291 | 305 | 995 |
| 32 | 297 | 312 | 1020 |
| 33 | 304 | 320 | 1045 |
| 34 | 311 | 327 | 1070 |
| 35 | 318 | 336 | 1095 |
| 36 | 326 | 344 | 1120 |
| 37 | 333 | 352 | 1150 |
| 38 | 341 | 361 | 1180 |
| 39 | 349 | 370 | 1210 |
| 40 | 359 | 380 | 1245 |
| 41 | 368 | 390 | 1280 |
| 42 | 377 | 400 | 1315 |
| 43 | 387 | 412 | 1350 |
| 44 | 397 | 423 | 1385 |
| 45 | 408 | 436 | 1420 |
| 46 | 418 | 448 | 1460 |
| 47 | 430 | 461 | 1505 |
| 48 | 442 | 474 | 1550 |
| 49 | 454 | 488 | 1600 |
| 50 | 467 | 503 | 1650 |
| 51 | 481 | 517 | 1705 |
| 52 | 495 | 532 | 1765 |
| 53 | 510 | 547 | 1820 |
| 54 | 525 | 564 | 1880 |
| 55 | 541 | 582 | 1945 |
| 56 | 557 | 601 | 2010 |
| 57 | 573 | 620 | 2080 |
| 58 | 590 | 640 | 2155 |
| 59 | 609 | 661 | 2235 |
| 60 | 627 | 683 | 2320 |
| 61 | 647 | 706 | 2410 |
| 62 | 668 | 730 | 2505 |
| 63 | 688 | 755 | — |
| 64 | 710 | 782 | — |
| 65 | 732 | 811 | — |
| 66 | 755 | 841 | — |
| 67 | 780 | 873 | — |
| 68 | 805 | 908 | — |
✍ Важно помнить, что при твердости выше 60 HRC корреляция с пределом прочности теряет смысл. Металл становится хрупким, и при испытании на разрыв образец разрушается до достижения предела пластической деформации. Поэтому в справочниках значения прочности для закаленных высокоуглеродистых сталей часто опускают.
Подготовка образцов и краевые эффекты
- Точность измерений критически зависит от качества подготовки поверхности. Игнорирование правил зачистки приводит к ошибкам в 5-10 единиц по шкале Роквелла. При нагреве стали под закалку в воздушной среде поверхностный слой активно взаимодействует с кислородом. Происходит выгорание углерода. Образуется обезуглероженный слой, который после охлаждения остается мягким. Если измерить деталь сразу после печи, прибор покажет 45 HRC вместо ожидаемых 60 HRC. Для получения достоверных результатов необходимо снять верхний слой металла на глубину не менее 0.5 мм шлифовальным кругом. При шлифовке обильно подается охлаждающая жидкость, чтобы не допустить локального перегрева и отпуска закаленной детали.
- Второе важное правило касается толщины образца. Глубина лунки при измерении должна быть как минимум в 10 раз меньше толщины детали. Если измерять лист жести толщиной 0.5 мм методом HRC с нагрузкой 150 кгс, алмазный конус продавит металл насквозь. Прибор покажет суммарную твердость тонкого листа и стального столика под ним. Для контроля ножевых клинков в зоне подводов к режущей кромке применяют сниженные нагрузки микротвердомеров или измеряют показатель в толстой части обуха.
- Также нельзя делать укол на самом краю заготовки. Металлу вокруг индентора нужно пространство для пластического течения. Если алмазный конус опустится слишком близко к краю, тонкая стенка выдавится наружу, сопротивление будет минимальным, и прибор покажет заниженное значение. Расстояние от центра отпечатка до края детали должно составлять не менее 3 диаметров оставляемой лунки. Расстояние между соседними отпечатками также строго регламентировано — металл вокруг первой лунки получает сильный наклеп и становится тверже. Укол в наклепанную зону выдаст завышенный результат.
Ориентировочные показатели для различных изделий
Понимание абсолютных цифр приходит через сравнение с привычными вещами. Стальная канцелярская скрепка или гвоздь имеют твердость около 150 HB, что меньше 20 HRC. Они легко гнутся руками. Кузов автомобиля изготавливается из штампуемых сталей с твердостью 100-130 HB. Мягкая строительная арматура А500С показывает около 180-200 HB.
🛠 Термообработанные детали машин требуют иных показателей. Шестерни коробок передач проходят цементацию — насыщение поверхности углеродом. Сердцевина зуба остается вязкой на уровне 30-35 HRC, чтобы выдерживать удары, а поверхность закаливается до 58-62 HRC для сопротивления трению. Валы электродвигателей улучшают до 28-32 HRC. В таком состоянии сталь обладает максимальным балансом прочности и ударной вязкости, при этом отлично режется токарными резцами.
Для режущего инструмента правила строже. Дешевые кухонные ножи штампуют из нержавейки 40Х13 и калят до 50-52 HRC. Они быстро тупятся, но легко правятся мусатом. Хорошие охотничьи ножи из сталей Х12МФ или D2 закаливают на 59-61 HRC. Они отлично держат кромку при разделке, но при неаккуратном боковом изгибе клинок может лопнуть. Японские кухонники из высокоуглеродистой стали Аогами достигают 63-65 HRC. Рез у них феноменальный, но резать кости или мороженое мясо такими ножами запрещено — режущая кромка выкрошится. Сверла по металлу из быстрорежущей стали Р6М5 стабильно имеют 62-64 HRC, что позволяет им резать обычные стали, сохраняя твердость даже при сильном нагреве от трения.
Ниже представлена справочная таблица базовой твердости для разных классов материалов в состоянии поставки и после термообработки.
| Материал и состояние | Примерное значение | Применяемый метод |
|---|---|---|
| Цветные металлы и сплавы | ||
| Свинец технический (чистый) | 4 — 6 | HB |
| Олово техническое | 7 — 10 | HB |
| Чистый алюминий технический (А5, А7) | 20 — 25 | HB |
| Цинк технический | 30 — 40 | HB |
| Медь отожженная (М1, М2) | 35 — 45 | HB |
| Дюралюминий Д16 (отожженный) | 42 — 50 | HB |
| Латунь Л63 (отожженная) | 60 — 70 | HB |
| Медь наклепанная (холоднодеформированная) | 85 — 110 | HB |
| Дюралюминий Д16Т (закалка + естественное старение) | 105 — 120 | HB |
| Бронза БрАЖ9-4 (литая) | 110 — 130 | HB |
| Титан технический ВТ1-0 (отожженный) | 130 — 160 | HB |
| Латунь ЛС59-1 (полутвердая) | 140 — 160 | HB |
| Высокопрочный алюминиевый сплав В95Т1 | 140 — 160 | HB |
| Титановый сплав ВТ6 (отожженный) | 280 — 330 | HB |
| Бронза бериллиевая БрБ2 (закалка + старение) | 350 — 400 | HB (~38 — 42 HRC) |
| Титановый сплав ВТ6 (закалка + старение) | 36 — 41 | HRC |
| Чугуны | ||
| Ковкий чугун КЧ35-10 | 110 — 150 | HB |
| Серый чугун СЧ15 | 140 — 180 | HB |
| Серый чугун СЧ20 | 170 — 210 | HB |
| Высокопрочный чугун ВЧ50 (с шаровидным графитом) | 170 — 240 | HB |
| Серый чугун СЧ35 (высокопрочный модифицированный) | 210 — 260 | HB |
| Отбеленный чугун (поверхностный слой) | 450 — 550 | HB (~48 — 55 HRC) |
| Конструкционные стали | ||
| Сталь 10 (отожженная) | 110 — 130 | HB |
| Сталь 3, строительная (без ТО) | 120 — 140 | HB |
| Сталь 20 (без ТО) | 130 — 150 | HB |
| Сталь 45 (без ТО / отожженная) | 170 — 190 | HB |
| Сталь 40Х (отожженная) | 180 — 210 | HB |
| Сталь 45 (нормализованная) | 200 — 230 | HB |
| Сталь 20ХН3А (отожженная) | 200 — 240 | HB |
| Сталь 45 (улучшенная: закалка + высокий отпуск) | 28 — 32 | HRC |
| Сталь 40Х (улучшенная: закалка + высокий отпуск) | 30 — 35 | HRC |
| Сталь 30ХГСА (улучшенная) | 32 — 38 | HRC |
| Сталь 40ХН (улучшенная) | 32 — 38 | HRC |
| Сталь 45 (закалка ТВЧ, поверхностный слой) | 52 — 58 | HRC |
| Сталь 20 (цементация + закалка поверхностного слоя) | 58 — 62 | HRC |
| Сталь 18ХГТ (цементация + закалка) | 58 — 62 | HRC |
| Сталь 38Х2МЮА (азотированный поверхностный слой) | 950 — 1100 | HV (~67 — 70 HRC) |
| Рессорно-пружинные, подшипниковые и износостойкие стали | ||
| Сталь ШХ15 (отожженная, состояние поставки) | 180 — 207 | HB |
| Сталь 110Г13Л (сталь Гадфильда, после закалки) | 200 — 220 | HB |
| Сталь 60С2А (пружины, рессоры) | 44 — 48 | HRC |
| Рессорная сталь 65Г (закаленная) | 45 — 50 | HRC |
| Сталь 50ХФА (ответственные пружины) | 46 — 51 | HRC |
| Сталь 110Г13Л (после сильного ударного наклепа в работе) | 450 — 550 | HB (~50 — 55 HRC) |
| Подшипниковая сталь ШХ15 (закалка + низкий отпуск) | 60 — 62 | HRC |
| Подшипниковая сталь ШХ15СГ (закаленная) | 61 — 65 | HRC |
| Нержавеющие и жаропрочные стали | ||
| Сталь 12Х18Н10Т (аустенитная, отожженная) | 150 — 180 | HB |
| Сталь 08Х18Н10 (AISI 304, отожженная) | 150 — 175 | HB |
| Сталь 20Х13 (закаленная и улучшенная) | 25 — 32 | HRC |
| Сталь 12Х18Н10Т (наклепанная нагартовкой) | 30 — 38 | HRC |
| Сталь 40Х13 (клапаны, хирургический инструмент, закалка) | 50 — 55 | HRC |
| Сталь 95Х18 (ножевая/подшипниковая нержавеющая, закалка) | 58 — 61 | HRC |
| Инструментальные и штамповые стали | ||
| Сталь У8А (отожженная, состояние поставки) | 187 — 217 | HB |
| Сталь 5ХНМ (крупные штампы горячего деформирования) | 38 — 45 | HRC |
| Инструмент У8А (зубило, кувалды, молотки) | 54 — 56 | HRC |
| Штамповая сталь Х12МФ (ножи, штампы, закалка) | 59 — 62 | HRC |
| Штамповая сталь D2 / AISI D2 (аналог Х12МФ) | 60 — 62 | HRC |
| Сталь 9ХС (метчики, плашки, сверла) | 61 — 64 | HRC |
| Сталь ХВГ (измерительные инструменты, протяжки) | 62 — 64 | HRC |
| Инструментальная сталь У10А / У12А (напильники, бритвы) | 62 — 65 | HRC |
| Быстрорежущие стали (HSS) | ||
| Сталь Р6М5 (отожженная, состояние поставки) | 220 — 255 | HB |
| Быстрорез Р6М5 (сверла, фрезы, развертки) | 62 — 64 | HRC |
| Быстрорез Р18 (классическая быстрорежущая сталь) | 63 — 65 | HRC |
| Быстрорез Р6М5К5 (кобальтовая сталь) | 65 — 67 | HRC |
| Твердые сплавы, металлокерамика и покрытия | ||
| Твердый сплав ВК8 (резцы, черновая обработка) | 87 — 90 | HRA |
| Твердый сплав Т5К10 (титанокобальтовый) | 87.5 — 89 | HRA |
| Твердый сплав ВК6 / ВК6-ОМ (чистовое точение) | 88.5 — 90.5 | HRA |
| Твердый сплав Т15К6 (получистовое точение) | 90 — 91.5 | HRA |
| Твердый сплав ВК3-М (микрообработка) | 90.5 — 92 | HRA |
| Минералокерамика ЦМ-332 (Al2O3) | 92 — 94 | HRA (~1800 — 2000 HV) |
| Нитрид титана TiN (покрытие инструмента) | 2200 — 2500 | HV |
| Карбид кремния SiC (абразив, пластины) | 2600 — 3000 | HV |
| Карбид титана TiC (покрытие) | 2800 — 3200 | HV |
| Эльбор / КНБ (кубический нитрид бора) | 7000 — 9000 | HV |
| Алмаз (природный / синтетический) | 8000 — 10000 | HV |
Влияние термообработки на твердость
Достижение нужных параметров обеспечивается правильным циклом термической обработки, состоящим из закалки и отпуска. Механизм закалки стали заключается в нагреве детали выше критической точки перестройки кристаллической решетки, выдержке для растворения углерода и резком охлаждении в воде или масле. При резком охлаждении углерод не успевает выйти из решетки, образуя напряженную структуру — мартенсит. Сразу после закалки деталь имеет максимальную твердость, но использовать ее нельзя из-за колоссальных внутренних напряжений. Сталь хрупкая как стекло, деталь может лопнуть просто лежа на столе.
📈 Для снятия напряжений применяется отпуск — повторный нагрев до относительно низких температур. Чем выше температура отпуска, тем сильнее падает твердость, но взамен деталь получает необходимую вязкость и упругость. Процесс управления структурой металла полностью опирается на контроль твердомером после каждой печной операции.
Приведем типичные температурные режимы термической обработки для популярных инструментальных и конструкционных сталей, применяемые на производствах.
| Марка стали | Среда закалки | Температура закалки, C | Температура отпуска, C | Рабочая твердость HRC |
|---|---|---|---|---|
| Сталь 45 (валы) | Вода | 840 | 500 — 550 | 28 — 32 |
| 40Х (ответственный крепеж) | Масло | 860 | 450 — 500 | 32 — 36 |
| 65Г (пружины, рессоры) | Масло | 830 | 400 — 450 | 42 — 47 |
| У8А (ударный инструмент) | Вода, Масло | 800 | 250 — 300 | 52 — 56 |
| Х12МФ (штампы, ножи) | Воздух, Масло | 1030 | 200 — 250 | 59 — 61 |
| 9ХС (метчики, плашки) | Масло | 870 | 180 — 220 | 60 — 62 |
| Р6М5 (токарные резцы) | Масло, Соли | 1220 | 560 (3 раза) | 63 — 65 |
Аппаратные особенности и калибровка
Твердомеры нуждаются в регулярной поверке. Со временем пружины механических приборов ослабевают, датчики смещаются, а алмазные конусы получают микроскопические сколы. Работа поврежденным алмазным наконечником приводит к систематическим ошибкам. Для настройки приборов используются эталонные меры твердости — металлические бруски, прошедшие метрологическую аттестацию в лаборатории. На каждом эталоне выбито точное значение, например, 45.5 HRC. Лаборант делает несколько проколов на эталоне, и если показания прибора отклоняются более чем на 1 единицу, требуется техническое обслуживание и регулировка аппарата.
Современные портативные приборы работают на других принципах. Ультразвуковые и динамические твердомеры удобны тем, что их можно принести прямо к огромной турбине или трубопроводу, не вырезая кусок металла для стационарного прибора. Динамический метод Либа оценивает скорость отскока твердосплавного шарика от поверхности детали. Чем тверже деталь, тем больше энергии возвращается бойку, и тем выше скорость отскока. Встроенный микропроцессор моментально пересчитывает энергию отскока в привычные шкалы HRC, HB или HV. Однако точность портативных приборов уступает стационарным машинам массой 100 килограмм, надежно фиксирующим деталь.
Литература
Для глубокого погружения в темы металловедения, расчета пределов прочности и режимов термической обработки рекомендуются классические труды отечественных авторов. В этих книгах детально разбираются физические принципы деформации сплавов и особенности измерительных приборов.
- Гуляев А.П. — Металловедение. Базовый учебник для инженеров, описывающий кристаллические решетки, фазовые превращения и влияние легирующих элементов.
- Лахтин Ю.М., Леонтьева В.П. — Материаловедение. Классическое пособие, подробно рассматривающее методы испытаний металлов и неметаллических материалов.
- Геллер Ю.А. — Инструментальные стали. Незаменимая книга для тех, кто занимается изготовлением ножей, режущего и штампового инструмента. Содержит точные таблицы режимов термообработки.
- Марков Т.И. — Твердость и ее измерение. Специализированное руководство по метрологии, калибровке твердомеров и подготовке образцов для лабораторных исследований.
- Новиков И.И. — Теория термической обработки металлов. Сложная, но крайне полезная книга для понимания процессов закалки, отпуска, старения и образования мартенсита.