Оглавление
С ростом спроса на мощную и надёжную силовую электронику всё больше применяются печатные платы с толстыми медными дорожками. Эти платы рассчитаны на большие токи и жёсткие тепловые режимы. В промышленной практике такие модели начинается примерно с 3–4 oz (≈105–140 мкм) и достигает значений порядка 20 oz (≈0.7 мм). Значения свыше ≈20 oz считаются экстренно толстыми и используются редко. Толстые платы обеспечивают лучшее рассеивание тепла, повышенную токовую нагрузку и механическую прочность там, где обычная фольга 1 oz (≈35 мкм) уже недостаточна.

Унция и её перевод в толщину
Термин «унция» в обозначении меди на плате — это не прямая единица длины, а масса меди на единицу площади. Тем не менее в практике используются устойчивые соответствия «oz ↔ толщина», чтобы быстро оценивать толщину слоя. Ориентировочные соответствия:
- 1 oz ≈ 35 мкм (0.035 мм)
- 2 oz ≈ 70 мкм (0.070 мм)
- 3 oz ≈ 105 мкм (0.105 мм)
- 4 oz ≈ 140 мкм (0.140 мм)
- 6 oz ≈ 210 мкм (0.210 мм)
- 10 oz ≈ 350 мкм (0.350 мм)
- 12 oz ≈ 420 мкм (0.420 мм)
- 20 oz ≈ 700 мкм (0.700 мм)
Эти числа — практические приближения, которыми пользуются изготовители и инженеры. При проектировании всегда уточняйте у производителя точное соответствие массы/толщины для выбранной технологии.
Технология получения толстой меди
Утолщенные дорожки чаще всего получаются комбинированной технологией:
- Стартовая фольга — базовый ламинат может содержать фольгу 1 oz или 2 oz.
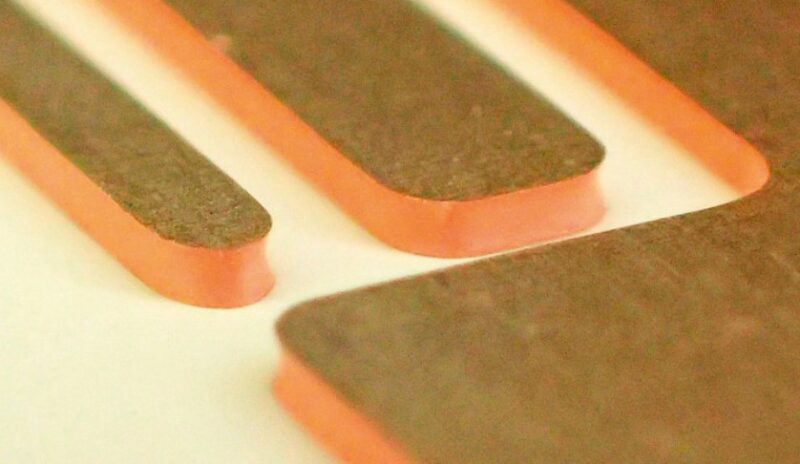
- Электроосаждение — медь наносят на дорожки, контактные площадки и сквозные металлизации до нужной толщины. Гальваника позволяет получать «вертикальные» стенки и минимизировать подрез при травлении.
- Покрытие очень толстой фольгой — для экстремально толстых слоёв, порядка десятков унций, применяют ламинирование предварительно очень толстой медной фольгой. Это иногда эффективнее, чем многократная гальваника.
- Комбинация травления + гальваники — общий рабочий подход: травление формирует контуры, гальваника «наращивает» толщину в нужных местах.
Для внутренних слоёв и переходных отверстий гальваника особо важна — она увеличивает сечение стенок переходного отверстия, повышая токонесущую способность и прочность.
Термостабильность и выбор материалов
👉 Платы с толстой медью обычно проектируют на более термостойких основах с повышенной температурой стеклования (Tg). Стандартный FR-4 с Tg ≈ 140 °C может быть заменён на материалы Tg ≈ 170 °C и выше, либо на специальные высокотемпературные композиты. Это важно, потому что многократные циклы нагрева (пайка, ремонт) и высокая плотность токов увеличивают риск расслоения и деградации материалов.
Толстая медь диктует более крупные правила разводки. Ниже — ориентиры, которые стоит согласовать с производителем:
| Толщина меди | В мкм | Мин. ширина внеш. | Мин. зазор | Мин ширина внутр. | Мин. диаметр отв. |
|---|---|---|---|---|---|
| 1 oz | ~35 μm | 0.15 mm (≈6 mil) — минимум для простых случаев | 0.15 mm | 0.15 mm | 0.3 mm |
| 3–4 oz | 105–140 μm | 0.23 mm (≈9 mil) типично | 0.23 mm | 0.30 mm | 0.4 mm |
| 6 oz | ~210 μm | 0.30–0.40 mm | 0.30–0.40 mm | 0.30–0.40 mm | 0.5 mm |
| 12 oz | ~420 μm | 0.5–0.8 mm | 0.8 mm | 0.4–0.6 mm | 0.6–0.8 mm |
| 20 oz | ~700 μm | ≥0.8–1.0 mm | ≥1.0 mm | ≥0.6–0.8 mm | ≥1.0 mm |
Примечание: таблица даёт практические ориентиры. Некоторые фабрики умеют работать уже с меньшими значениями за счёт продвинутых процессов, но всегда согласовывайте параметры с производителем.
Компенсация травления
Травление «съедает» края дорожек — эта величина зависит от химии травления, толщины меди и процесса. Общие принципы:
- Компенсация в CAM: элементы увеличивают пропорционально ожидаемому убыванию при травлении.
- Примерные величины: боковое «съедание» может составлять от нескольких микрон до десятков микрон; для каждой унции меди боковое уменьшение может быть ориентировочно в пределах 6…13 мкм (0.00025…0.0005 in) — точные цифры даёт завод.
- Для толстых слоёв рекомендуется оставлять большие зазоры и использовать коэффициент компенсации, который производитель заявляет в спецификации.
Внутренние слои, особенно с большим количеством меди, требуют отдельной стратегии травления. На внутренних слоях часто используют другие химические составы (например, хлорид меди), которые обеспечивают частичную пассивацию боковой поверхности и уменьшают перетравливание. Для внутренних слоёв применяют более щадящие режимы, но важно учитывать, что крупные площади меди внутри панели требуют стабильного контроля процессов.

Металлизация переходных отверстий
Утолщение меди увеличивает сечение стенки — это повышает токовую ёмкость переходов и улучшает механическую прочность. Для эффективного отвода тепла и повышения проводимости используют:
- Массивы термовиалов (thermal vias) под мощными контактами или под радиаторами;
- Via-in-pad + заполнение/покрытие — когда требуется низкое сопротивление и гладкая поверхность для установки радиаторов или компонент в SMD;
- Частичное или полное заполнение эпоксидом/медью — улучшает теплопроводность и механическую стабильность.

Пайка и сборка
Толстая медь — это большая тепловая масса, поэтому процессы пайки требуют корректировки:
- Reflow (плавление припоя): профиль должен быть адаптирован — более длительная выдержка в зоне насыщения и/или повышенная мощность печи, чтобы все участки доски прогрелись равномерно.
- Wave/Selective soldering: толщина меди может «отбирать» тепло — контролируйте время и температуру погружения.
- Ручная пайка / THT: потребуются более мощные паяльники и/или специальные жала, возможно — предварительный прогрев платы.
- HASL: при толстых медных площадях возможны неровности поверхности после окунания; многократное окунание увеличивает термические удары и может вызвать расслоение.
- Рекомендации по покрытию/финишу: OSP и ENIG часто предпочтительнее для толстых плат; ENIG даёт ровную поверхность и хорошую пайку, но дороже; OSP экономичен, но менее долговечен при многократной пайке.
Финишные покрытия
- HASL (SnPb или lead-free HASL) — дешёвый материал, но на толстых платах вызывает неровности и термические стрессы; повторные окунания вредны.
- OSP (Chemical Organic Solderability Preservative) — тонкий, ровный и дешевый, подходит для множества применений, но чувствителен к обработке.
- ENIG (Ni/Au) — даёт ровную поверхность, отличную для BGA и критичных контактов; дороже, но стабильнее при большом числе паяльных циклов.
- Immersion Tin / Silver — альтернативы с разными свойствами; выбор нужно согласовывать с требованиями монтажа и средой эксплуатации.
Преимущества толстых медных плат
С ними уже не требуется заливать медь припоем или впаивать по длине дорожки толстые провода, для повышения предельной токопроводимости.
- Повышенная токовая нагрузка и меньшее сопротивление — позволяет проводить десятки и даже сотни ампер при правильном формате дорожек.
- Улучшенное рассеивание тепла — медь действует как распределитель тепла; в сочетании с термовиалами улучшает отвод в радиатор.
- Механическая прочность — толстая медь усиливает платы в зонах разъёмов и механических креплений.
- Интеграция силовой и управляющей части — уменьшает количество отдельных плат и кабелей.
- Повышенная надёжность в экстремальных условиях — вибрация, удары, температурные перепады переносятся лучше.

Типичные ошибки проектировки
- Игнорирование компенсации травления — сначала согласовать с производителем коэффициенты.
- Неправильные требования к минимальным ширинам и зазорам — используйте рекомендованные DRC.
- Недооценка влияния металлизации/слоистости — учтите толщину металлизации, дорожек и медных полей при расчётах механики и тепла.
- Некорректный профиль пайки — тестируйте и корректируйте профиль для прототипа.
- Неправильный выбор финиша — для толстых плат часто лучше ENIG или OSP, а не многократно повторяемый HASL.
Выводы
Платы с толстым медным слоем — это мощный инструмент инженера: они решают задачи высокой токовой нагрузки, термоуправления и механической прочности. Но проектирование и производство требуют специальных подходов: согласования DRC, компенсации травления, адаптации процессов пайки и выбора правильных материалов и покрытий. Зато при грамотном проектировании такие платы повышают надёжность и позволяют объединить силовую и управляющую электронику на одной платформе.