Оглавление
Устройство предназначено для ультразвуковой сварки пластиков, преимущественно изделий из ПВХ, с использованием пьезоэлектрического преобразователя высокой частоты (~68 кГц, 60 Вт), извлечённого из ультразвуковой ванны. Несмотря на высокую частоту, более подходящей для сварки считается диапазон ниже 40 кГц — за счёт более эффективной передачи механической энергии в пластик. Оно построено на базе полумостового резонансного инвертора, управляемого микросхемой IR2153, с мощными ключами IRFP460 и силовой частью, согласованной с выходной нагрузкой — пьезоизлучателем.
Принципиальная схема УЗ сварочника

Схема логически делится на несколько основных узлов:
1. Силовое питание и первичная защита
- Входная сеть: 220 В
- Плавкие предохранители на 4 А
- NTC-термистор 30R и реле ZR 2s — плавный пуск (уменьшение пускового тока)
- Сетевой трансформатор с отводом (варистор 0–220 В, 4 А)
Назначение:
- Ограничение пускового тока через NTC-термистор
- Подключение вторичной обмотки после короткой задержки через реле
- Регулируемое питание трансформатора позволяет варьировать напряжение на инверторе
2. Вспомогательное питание для схемы управления
- Трансформатор 220/10 В, 400 мА
- Диодный мост
- Конденсатор сглаживания C8 — 1000 мкФ
- Диод D1 (BYV26E) — защита по питанию
Назначение:
Питание для микросхемы IR2153 (через цепь заряда Vcc и Vb) и вспомогательных компонентов.
3. Управляющий генератор на IR2153
- Микросхема IR2153 — ШИМ-контроллер с встроенным драйвером полумоста
- Задающие элементы: Rt (R3 = 6.8 кОм), Ct (C3 = 1 нФ). Дополнительные корректирующие конденсаторы: C11 (270 пФ), C2 (0.1 мкФ). Резисторы R4, R5, R11 (формируют защиту).
Назначение:
Генерация сигнала управления для MOSFET-ключей в полумосте на резонансной частоте преобразователя (в пределах 25–70 кГц, точная настройка зависит от параметров пьезоэлемента).
4. Полумостовой инвертор
- Ключи IRFP460 (T1 и T2) — MOSFET, 500 В, 20 А
- Управляющие цепи затворов: R1, R2 = 10 Ом — гашение ВЧ-паразитных колебаний. R7, R8 = 10 кОм — подтяжка затворов. С1, С4 = 22 мкФ, 0.1 мкФ — байпас по питанию драйвера. Конденсаторы С6, С9 — гальваническая развязка и коррекция сигнала.
Назначение:
Генерация переменного сигнала высокой частоты (в резонанс с пьезоэлементом) с напряжением, достигающим 200–300 В после трансформатора.
5. Резонансная нагрузка и фильтрация
- Параллельный LC-фильтр: С5 (470 мкФ), С7 (220 нФ), R10, M47 — демпфер
- Дроссели L1, L2 = 100 мкГн
- Выходной диодный мост
Назначение:
- Формирование резонансного тока через пьезоизлучатель
- Гашение паразитных гармоник
6. Защита от перегрузки и управление
- Транзистор T3 (2SC945) — отключает генератор IR2153 при перегрузке
- Светодиоды D2 и D3 — индикация режима работы и перегрузки
- Резисторы R11, R12, R13 — формируют порог срабатывания
- Диоды D4, D5 (1N4148) — защита от обратного тока
- Кнопка run/stop — ручной запуск/останов генерации
Назначение:
При превышении тока через выходной трансформатор срабатывает защита, подающая сигнал на базу T3. Тот, в свою очередь, блокирует запуск IR2153 и останавливает генерацию.
7. Согласующий трансформатор и нагрузка
- Импульсный трансформатор 1:40
- Пьезоэлектрический излучатель (не показан, подключается к выходу)
Назначение:
- Преобразование ВЧ напряжения в ток, соответствующий резонансной нагрузке
- Повышение напряжения на пьезоэлементе до требуемого уровня
Работа в резонансе
Пьезоэлемент представляет собой акустический резонатор, который настраивается на определённую частоту (~68 кГц). При попадании в резонанс: Входное сопротивление становится минимальным. Эффективность передачи энергии в механические колебания — максимальна. Сварка происходит за счёт внутреннего разогрева пластика от молекулярных колебаний
Малейший сдвиг частоты приводит к потере эффективности, именно поэтому LC-цепь в схеме критически важна для настройки и стабилизации работы.
Преимущества конструкции
✅ Простота реализации и доступные компоненты
✅ Возможность регулировки частоты и мощности
✅ Мощность до 60–100 Вт, достаточная для сварки ПВХ
✅ Защита от перегрузки по току
✅ Подходит для точечной и шовной сварки
Недостатки и рекомендации
⚠️ Требуется точная настройка LC-контура
⚠️ При работе вне резонанса — сильный нагрев ключей
⚠️ Использовать только с трансформатором и регулируемым питанием
⚠️ При работе с мощными излучателями необходима дополнительная система охлаждения (радиаторы и вентилятор)
Сборка готового аппарата
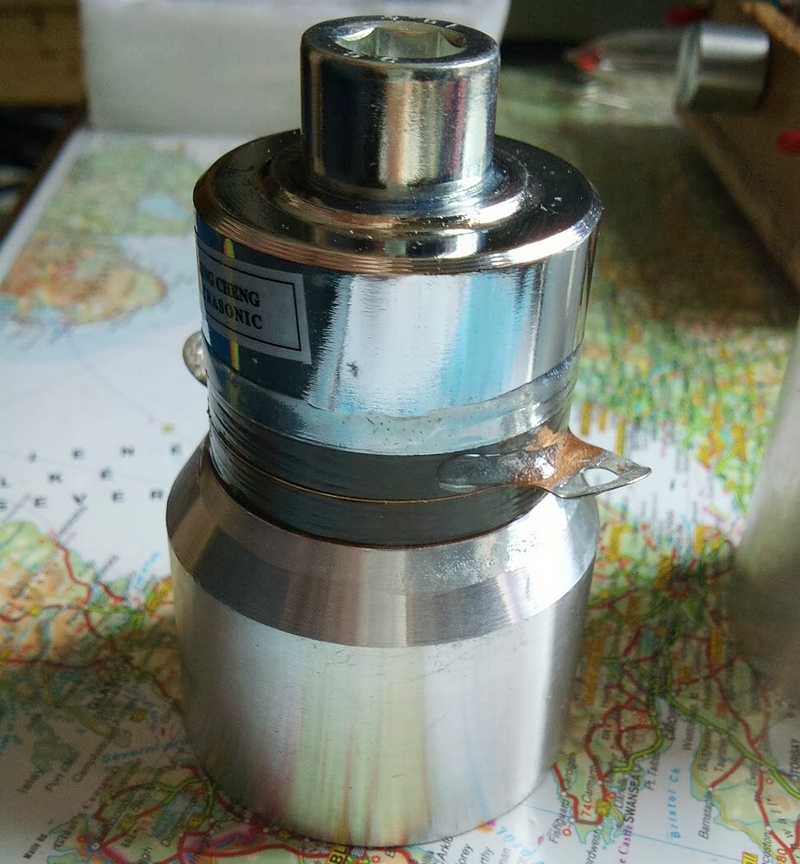
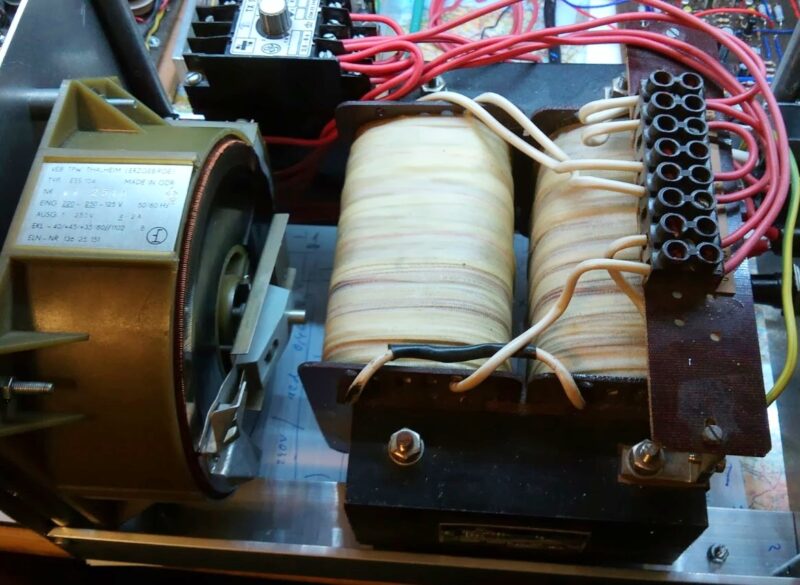
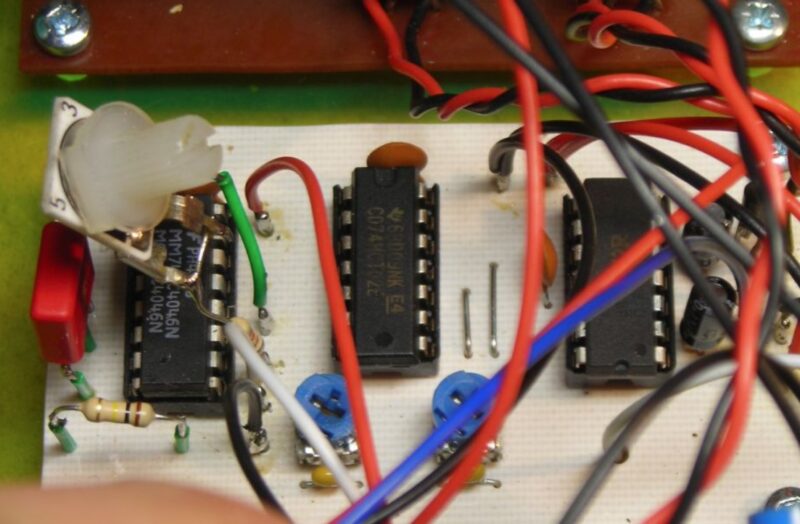


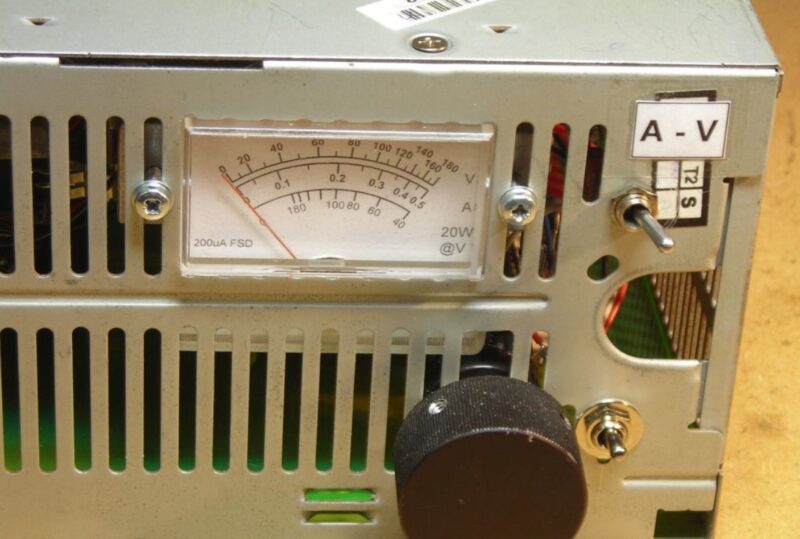
Основным преимуществом перед другими методами сварки является то, что это чистая и безопасная работа. Пока поливинил не прижат к концу электрода, ничто не будет нагреваться, гореть, перегреваться или прилипать. Ультразвук, как и ВЧ-сварка (диэлектрический нагрев), вызывает образование отходящего тепла внутри материала, в точке сварки, где оно необходимо. Внешние электроды, с другой стороны, холодные и охлаждаемые, что предотвращает повреждение и истончение поливинила в непосредственной близости от сварного шва.
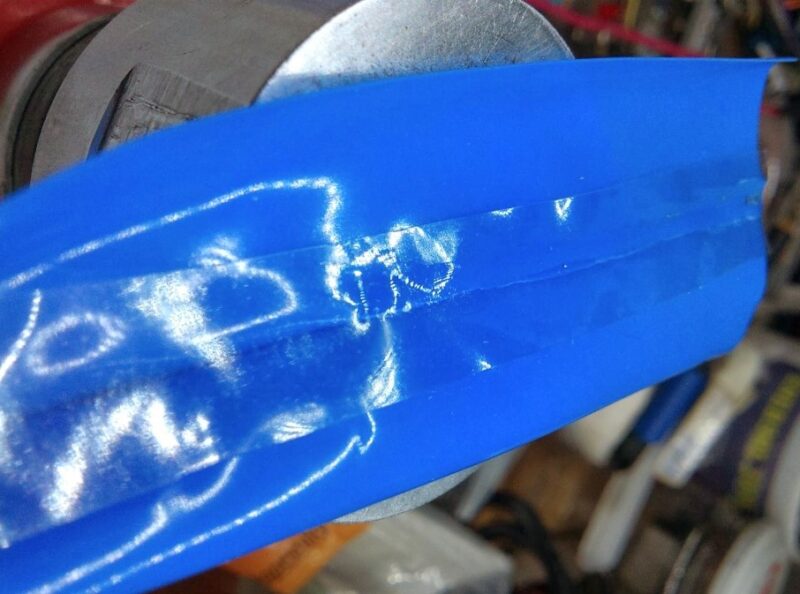
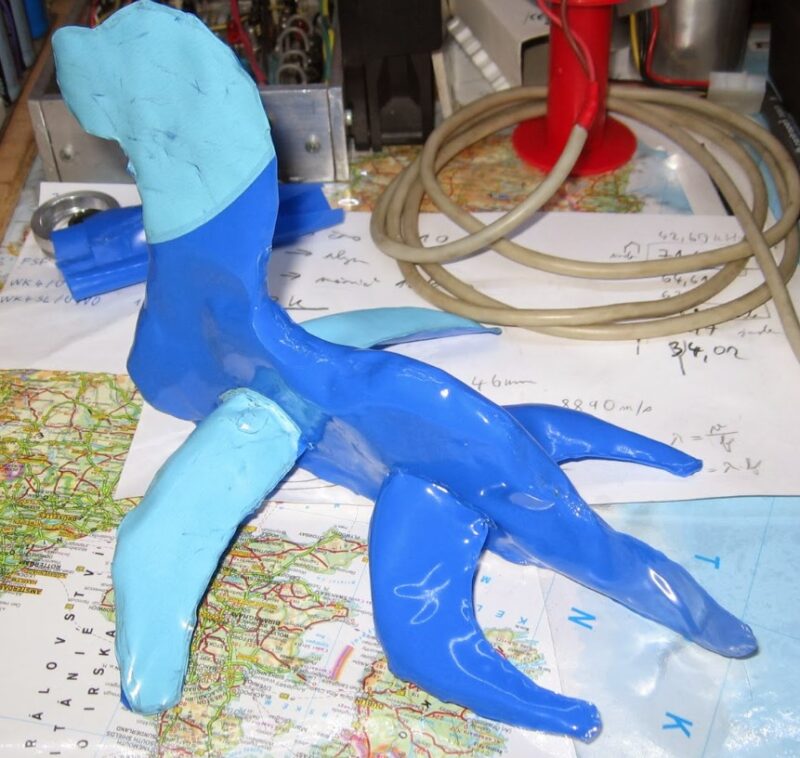
В общем представленная схема — отличный пример эффективного и мощного ультразвукового сварочного устройства, выполненного с нуля на базе доступных компонентов. Правильная сборка с настройкой всех узлов и соблюдение мер безопасности позволяет использовать такой аппарат не только в мастерской, но и в условиях малого производства.
Предупреждение: данная публикация не является руководством, а лишь источником вдохновения для возможной разработки аналогичного устройства квалифицированным специалистом, возможно, под наблюдением в качестве школьного проекта. Содержит детали, находящиеся под напряжением, опасным для жизни!


