Намотка материалов на бобины используется практически во всех сферах производства. На катушки наматывают текстильную нить, леску, проволоку, кабель, ленты, упаковочные материалы, технические ткани, пленки и множество других изделий. Несмотря на внешнюю простоту процесса, ошибка всего в несколько миллиметров способна привести к заметному отличию в длине готовой намотки, увеличению расхода материала или появлению проблем во время дальнейшей эксплуатации.
📀 Калькулятор намотки бобины заранее оценит все основные параметры будущего рулона. Такой расчет полезен перед запуском оборудования, при выборе новой катушки, планировании расхода материалов, определении времени работы намоточного станка и сравнении нескольких вариантов намотки. Даже приблизительная оценка позволяет избежать лишних затрат и уменьшить количество пробных операций.
Главными размерами любой бобины являются внутренний диаметр, наружный диаметр и ширина рабочей части. Именно эти параметры определяют объем пространства, который может занять материал. Для ленточных изделий дополнительно учитывается толщина ленты, а для круглых материалов основным параметром становится диаметр нити, шнура или провода.
Какие размеры влияют на результат
| Параметр | Назначение |
|---|---|
| Внутренний диаметр D1 | Размер втулки или сердечника, с которого начинается намотка |
| Наружный диаметр D2 | Максимальный диаметр полностью заполненной бобины |
| Ширина W | Полезная ширина рабочей поверхности катушки |
| Толщина ленты d | Определяет количество слоев и итоговую длину материала |
| Диаметр нити d | Влияет на число витков и плотность укладки |
| Скорость намотки | Используется для оценки продолжительности процесса |
Чем больше наружный диаметр, тем больше материала помещается на бобине. Но увеличение диаметра приводит и к росту массы рулона. При ручной работе слишком тяжелая катушка становится неудобной для транспортировки, а при автоматической намотке может потребоваться более мощный привод.
Не менее важна ширина намотки. Если увеличить рабочую ширину при одинаковом диаметре, общий объем возрастает практически пропорционально. Именно поэтому многие производители предпочитают использовать более широкие бобины вместо чрезмерного увеличения наружного диаметра.
Лента и нить отличаются по принципу расчета
Хотя оба материала наматываются на одну и ту же катушку, особенности укладки заметно различаются. Лента образует непрерывные слои практически по всей ширине. Каждый следующий слой увеличивает наружный диаметр на величину, близкую к удвоенной толщине материала.
Нить или шнур укладываются виток к витку. Здесь большое значение имеет не только диаметр самой нити, но и качество укладки. Даже небольшие зазоры между витками постепенно увеличивают общий объем намотки. В реальном производстве плотность заполнения редко достигает максимально возможного значения.
| Лента | Нить |
|---|---|
| Заполняет ширину практически полностью | Состоит из отдельных витков |
| Основной параметр — толщина | Основной параметр — диаметр |
| Слои формируются равномерно | Количество витков зависит от ширины бобины |
| Меньше воздушных промежутков | Возможны небольшие зазоры между витками |
| Подходит для пленки, ткани, ленты | Подходит для нити, лески, шнура, провода |
Важность внутреннего диаметра
Некоторые считают, что главным параметром является только наружный размер рулона. На практике внутренний диаметр оказывает не меньшее влияние. Чем больше сердечник, тем меньше полезный объем намотки. Разница особенно заметна при работе с небольшими катушками.
📏 Использование слишком маленькой втулки также не всегда оправдано. Многие материалы имеют минимальный допустимый радиус изгиба. При слишком плотной намотке возможно появление остаточной деформации, внутренних напряжений или ухудшение внешнего вида материала.
Основные расчетные зависимости
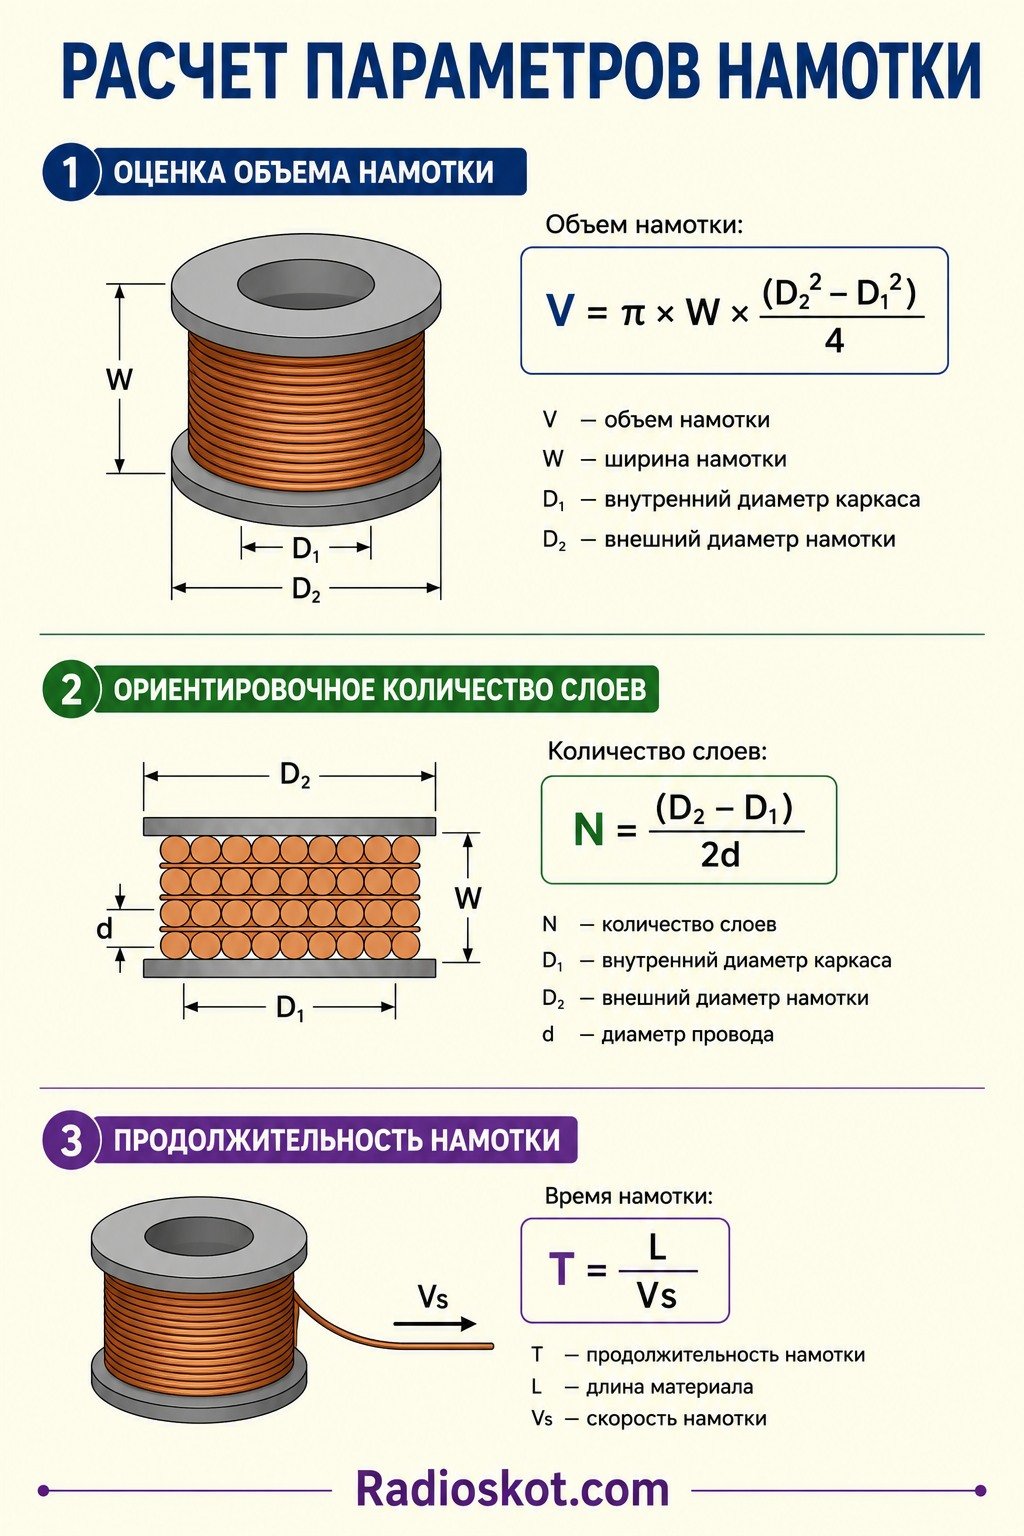
Для оценки объема намотки применяется выражение:
V = π × W × (D22 − D12) / 4
При ориентировочном определении количества слоев можно использовать зависимость:
N = (D2 − D1) / 2d
Продолжительность намотки определяется простой формулой:
T = L / Vs
где L — длина материала, Vs — скорость намотки.
Практические рекомендации
- Перед началом намотки желательно проверить реальные размеры сердечника. Даже изделия одного производителя могут отличаться на 1-2 мм. Для большинства задач такая разница кажется небольшой, однако при длинной намотке она постепенно влияет на итоговую длину материала.
- Следует учитывать и особенности самого материала. Некоторые синтетические ленты слегка сжимаются под натяжением. После снятия нагрузки наружный диаметр способен увеличиться. Аналогичная ситуация наблюдается с мягкими текстильными нитями и объемными шнурами.
- Не стоит стремиться заполнить катушку до самого края. Обычно оставляют небольшой запас, чтобы исключить осыпание витков при транспортировке и последующей эксплуатации.
| Материал | Особенности намотки | Практический совет |
|---|---|---|
| Атласная лента | Требует ровной укладки | Избегать перекоса первых слоев |
| Полипропиленовая лента | Хорошо сохраняет форму | Не превышать рекомендуемое натяжение |
| Капроновая нить | Может растягиваться | Измерять параметры после стабилизации |
| Полиэстеровая нить | Имеет высокую плотность | Следить за равномерной укладкой |
| Шнур | Образует заметные промежутки | Не использовать слишком высокое натяжение |
| Леска | Имеет эффект памяти формы | Не применять слишком маленькие сердечники |
| Тонкий провод | Чувствителен к перегибу | Соблюдать минимальный радиус изгиба |
От чего зависит точность результата
Любой расчет считается оценочным. Итоговая длина зависит не только от геометрии катушки, но и от плотности укладки материала. Даже опытный оператор не сможет добиться абсолютно одинакового расположения каждого витка на протяжении всей намотки.
📊 На результат влияют натяжение, жесткость материала, температура окружающей среды, скорость работы оборудования и точность размеров самой бобины. Поэтому при подготовке ответственных изделий рекомендуется оставлять небольшой технологический запас.
Если используется автоматическая намоточная машина, полезно сравнить расчетные значения с фактическими результатами нескольких предыдущих партий. После такой проверки можно подобрать поправочный коэффициент именно для своего оборудования и конкретного материала.
Типичные ошибки
| Ошибка | Последствие |
|---|---|
| Перепутаны внутренний и наружный диаметры | Полностью неверный результат |
| Использована номинальная толщина вместо реальной | Ошибка в длине намотки |
| Измерение выполнено по защитной упаковке | Завышенный наружный диаметр |
| Не учтено натяжение материала | Расхождение с фактической намоткой |
| Катушка заполнена до края | Возможен сход крайних витков |
| Использованы разные единицы измерения | Ошибки при вычислениях |
| Нет контрольного измерения | Повышенный риск брака |
Где используется расчет намотки
Подобные вычисления применяются на текстильных предприятиях, кабельных заводах, в типографиях, упаковочном производстве, мастерских по изготовлению шнуров, рыболовных снастей, электротехнической продукции и декоративных материалов. Они полезны как на крупных автоматических линиях, так и в небольших мастерских.
Расчет позволяет заранее определить примерную длину материала, подобрать подходящую катушку, оценить необходимый запас сырья и спрогнозировать продолжительность работы оборудования. Благодаря этому снижается вероятность перерасхода материалов и сокращается количество пробных намоток.
Заключение
Калькулятор намотки бобины для ленты и нити значительно упрощает подготовку к работе. Достаточно знать основные размеры катушки и параметры материала, чтобы быстро получить ориентировочную длину намотки, количество слоев, число витков и примерное время выполнения операции. Такой подход помогает планировать производство, уменьшать количество ошибок и эффективнее использовать материалы независимо от того, выполняется работа вручную или на промышленном оборудовании.
Литература
- В. В. Кудрявцев — «Технология текстильного производства»
- А. П. Ковалев — «Технологическое оборудование текстильных предприятий»
- С. И. Горшков — «Материаловедение текстильных материалов»
- В. Е. Гуляев — «Основы технологии производства химических волокон»
- Б. А. Арпентьев — «Технология переработки полимерных материалов»
- Е. П. Лаврентьев — «Производство кабелей и проводов»