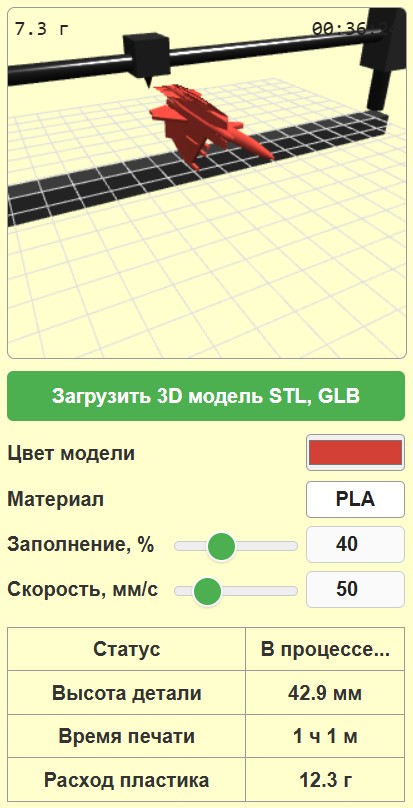
| Статус | Ожидание... |
| Высота детали | 0 мм |
| Время печати | 0 ч 0 м |
| Расход пластика | 0 г |
| Расход длины | 0 м |
| Расход катушки | 0% |
Технология послойного наплавления стала доступным инструментом для создания физических объектов из цифровых моделей. Понимание базовых принципов работы оборудования и свойств материалов позволяет получать качественные изделия с 1-й попытки. Грамотный подход к настройкам экономит время и снижает расход филамента. Данный материал поможет разобраться во всех этапах подготовки к процессу создания объемных деталей, а симулятор — увидеть процесс виртуально. Для тестирования можете использовать готовые 3D-модели.
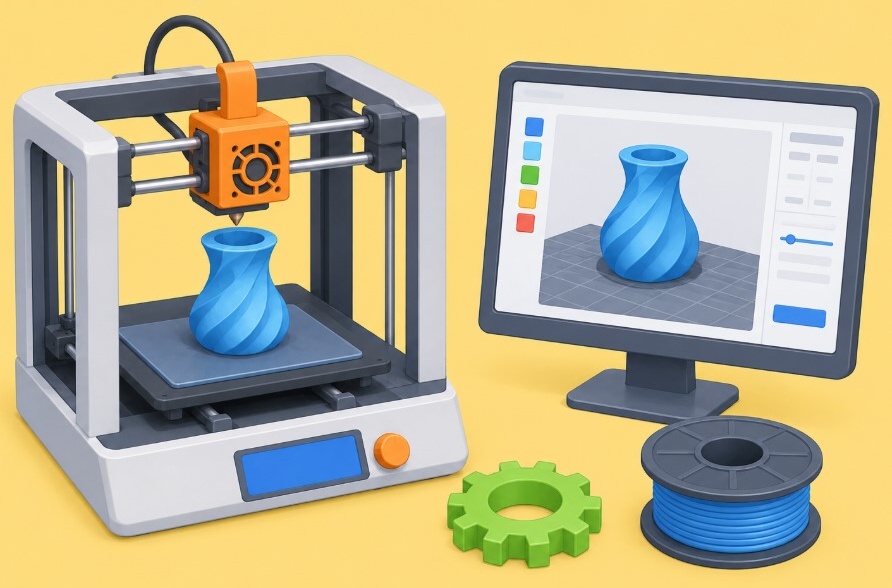
Принцип работы FDM-технологии
Основа процесса — плавление полимерной нити и выдавливание жидкого пластика через нагретое сопло. Шаговые двигатели перемещают печатающую головку по 3 осям координат, укладывая материал слой за слоем. После остывания пластик твердеет, формируя прочную монолитную структуру. Качество итоговой детали зависит от 3 ключевых факторов: точности механики станка, свойств выбранного пластика и правильности заданных параметров в программе-слайсере.
📊 Программа-слайсер нарезает объемную модель на сотни или тысячи плоских слоев. Затем она генерирует машинный G-код, который содержит точные координаты перемещения, скорость движения и температуру нагрева. Даже самая дорогая техника выдаст плохой результат при неправильно подготовленном файле.
Материалы для 3D-печати и их особенности
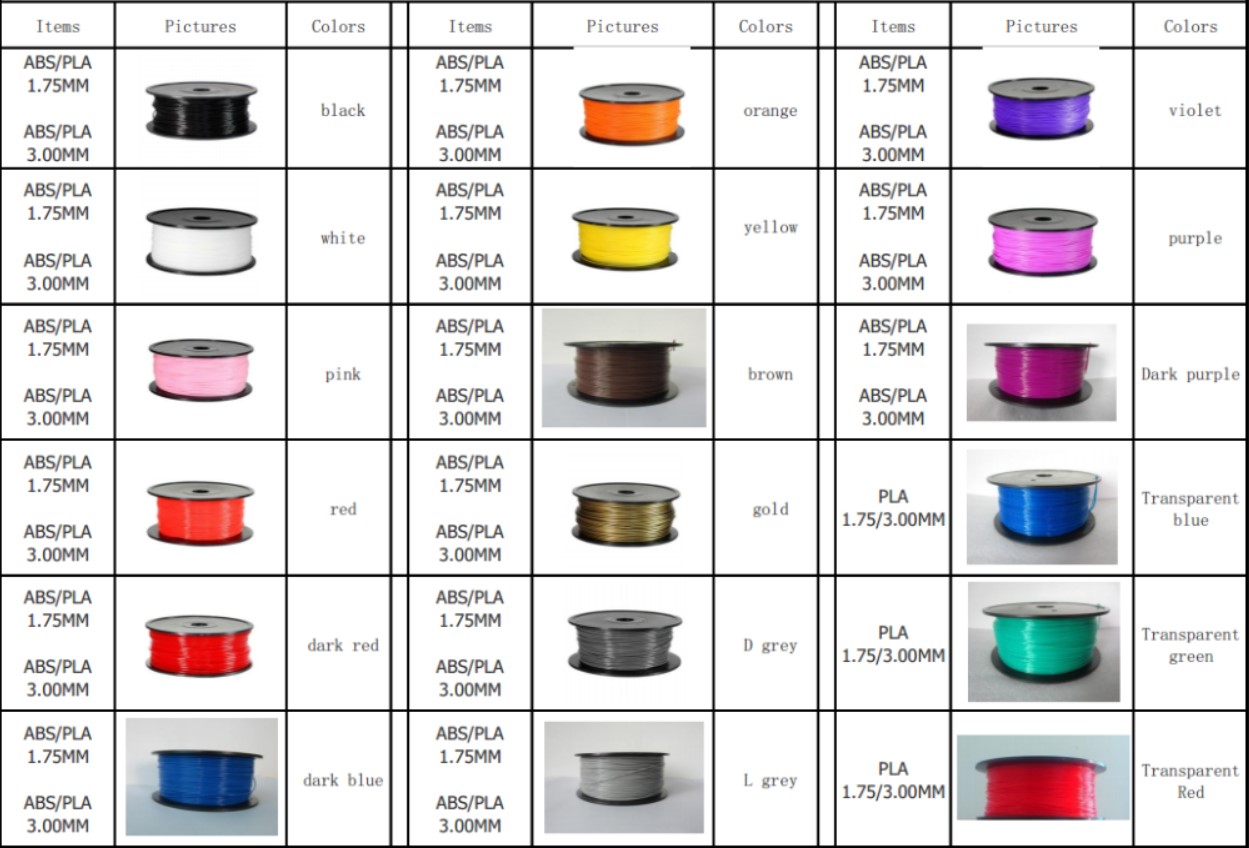
Рынок предлагает десятки вариантов нитей, каждая из которых решает конкретные задачи. Правильный выбор материала определяет прочность, долговечность и внешний вид изделия.
PLA — полилактид
Самый популярный пластик среди новичков и профессионалов. Изготавливается из возобновляемых растительных ресурсов, благодаря чему при плавлении выделяет легкий сладковатый запах. Отличается минимальной температурной усадкой, что практически исключает деформацию краев детали и отрыв от платформы. Идеален для декоративных фигурок, макетов и интерьерных деталей. Главный недостаток — низкая термостойкость. Изделие начнет размягчаться уже при 60 градусах Цельсия. Оставленная летом в автомобиле деталь из PLA быстро потеряет свою форму.
ABS — акрилонитрилбутадиенстирол
Промышленный стандарт для деталей, требующих высокой механической прочности. ABS устойчив к ударам, легко поддается шлифовке и химическому сглаживанию парами ацетона. Готовые детали можно сверлить и нарезать в них резьбу. Однако печать данным филаментом требует закрытой камеры станка. При резком охлаждении сквозняком материал дает сильную усадку, слои могут треснуть, а углы детали оторваться от стола. При плавлении выделяет токсичный запах, поэтому помещение должно хорошо проветриваться.
PETG — полиэтилентерефталат-гликоль
Золотая середина между легкостью работы с PLA и прочностью ABS. Материал обладает высокой межслойной адгезией, благодаря чему детали крайне сложно сломать вдоль слоев. PETG устойчив к влаге и химическим воздействиям, отлично подходит для уличных креплений, корпусов электроники и механических узлов. При правильной настройке ретракта — втягивания нити назад — практически не оставляет паутины при перемещении сопла.
TPU — термопластичный полиуретан
Гибкий резиноподобный филамент. Применяется для создания прокладок, чехлов, демпферов и игрушек. Печать эластичными нитями требует снижения скорости до 20 или 30 миллиметров в секунду и использования экструдера с прямой подачей. В системах с длинной трубкой гибкая нить может зажеваться или сжаться, что приведет к остановке подачи материала.
Nylon — нейлон
Инженерный пластик с невероятной износостойкостью. Идеально подходит для шестерен, втулок и трущихся механизмов. Главная сложность при работе с нейлоном — его гигроскопичность. Материал впитывает влагу из воздуха за считанные часы. Перед заправкой в экструдер катушку необходимо сушить при 80 градусах Цельсия в течение 6 часов. Влажный нейлон при нагреве будет шипеть, пузыриться и оставлять пустоты в стенках модели.
Сравнительная таблица базовых пластиков
| Материал | Темпер. сопла | Темпер. платформы | Плотность | Сложность работы | Применение |
|---|---|---|---|---|---|
| PLA | 190 — 220 | 40 — 60 | 1.24 | Низкая | Декор, прототипы, макеты |
| ABS | 230 — 260 | 90 — 110 | 1.04 | Высокая | Корпуса, автозапчасти, механика |
| PETG | 220 — 245 | 70 — 80 | 1.27 | Средняя | Инженерия, уличные детали |
| TPU | 210 — 235 | 40 — 60 | 1.21 | Высокая | Прокладки, чехлы, шины |
| Nylon | 240 — 270 | 80 — 100 | 1.08 | Очень высокая | Шестерни, нагруженные узлы |
Базовые настройки слайсера
Для получения прочной и красивой детали недостаточно просто загрузить модель и нажать кнопку старта. Правильная комбинация параметров решает 90 процентов проблем.
Высота слоя
Этот параметр определяет толщину 1 прохода сопла по вертикали и напрямую влияет на гладкость поверхности и затраченное время. Стандартное сопло диаметром 0.4 миллиметра позволяет устанавливать высоту слоя от 0.12 до 0.32 миллиметра. Значение 0.12 дает максимальную детализацию для миниатюр, но увеличивает время работы в 2 раза по сравнению со стандартом. Значение 0.2 миллиметра считается идеальным балансом скорости и качества. Для технических деталей без мелких элементов смело ставьте 0.28 миллиметра.
Периметры и толщина стенок
Количество внешних контуров отвечает за прочность изделия на излом и пробитие. По умолчанию слайсеры ставят 2 периметра. Для деталей, которые будут подвергаться механическим нагрузкам, рекомендуется увеличивать это значение до 3 или 4. Толстые стенки делают объект более монолитным и позволяют лучше скрыть структуру внутреннего заполнения.
Заполнение внутреннего пространства
В отличие от литья пластмасс под давлением, печатные изделия редко делают полностью монолитными. Слайсер создает внутри детали сотовую структуру. Плотность от 15 до 20 процентов считается нормой для фигурок и элементов декора. Для шестеренок или кронштейнов плотность повышают до 50 процентов. Ставить 100 процентов заполнения нерационально — деталь станет тяжелой, расход филамента вырастет в несколько раз, а прочность увеличится лишь на 10 процентов по сравнению с 60 процентами плотности.
🚖 Схемы заполнения также играют важную роль. Линии и зигзаги печатаются быстрее всего. Треугольники и кубические структуры дают отличную жесткость во всех направлениях. Гироидный паттерн равномерно распределяет нагрузки и не пересекает сам себя в рамках 1 слоя, что снижает вибрации экструдера при быстрой работе.
Скорость перемещения экструдера
Современные станки с прошивками, компенсирующими резонансы, способны работать на показателях от 150 до 300 миллиметров в секунду. Однако для стандартной механики безопасным пределом остается 50 — 60. Внешние стенки всегда печатают на 50 процентов медленнее внутренних, чтобы пластик успел ровно лечь и остыть, формируя гладкую поверхность без дефектов.
Математика и формулы расчетов
Понимание простых вычислений помогает заранее оценить себестоимость проекта и проверить, хватит ли остатков катушки на весь процесс. Все вычисления строятся на законах геометрии и физики.
Формула расчета массы изделия
Слайсер вычисляет точный объем, который займет полимер с учетом всех пустот. Чтобы узнать массу, применяется формула:
M = V * p
Где M — итоговая масса в граммах, V — объем затраченного пластика в кубических сантиметрах, p — плотность материала. Плотность всегда можно узнать из спецификации производителя, например для полилактида она равна 1.24.
Формула расчета расхода длины нити
Иногда нужно узнать не массу, а длину израсходованного прутка в метрах, чтобы сравнить с мерной шкалой на остатках катушки.
Сначала вычисляется площадь поперечного сечения нити:
S = 3.14 * R * R
Где S — площадь сечения, 3.14 — число Пи, R — половина диаметра филамента. Для популярного стандарта 1.75 радиус равен 0.875.
Затем вычисляется общая длина:
L = V_mm / S / 1000
Где L — длина в метрах, V_mm — объем материала в кубических миллиметрах. Деление на 1000 необходимо для перевода итогового значения из миллиметров в метры.
Формула расчета времени
Приблизительное время выполнения задачи без учета ускорений механики вычисляется через объемный расход пластика:
T = V_mm / Q
Где T — время в секундах, Q — скорость потока в кубических миллиметрах в секунду. Сам поток считается так:
Q = W * H * V_speed
Где W — ширина линии, H — высота слоя, V_speed — скорость экструдера.
Подготовка платформы и адгезия 1-го слоя
👉 Именно на 1-м слое происходит 80 % всех неудач. Если основание не приклеилось к стеклу или металлу, весь последующий пластик превратится в спутанный комок нитей вокруг сопла. Чтобы этого избежать, стол необходимо тщательно калибровать и обезжиривать.
Вспомогательные элементы прилипания:
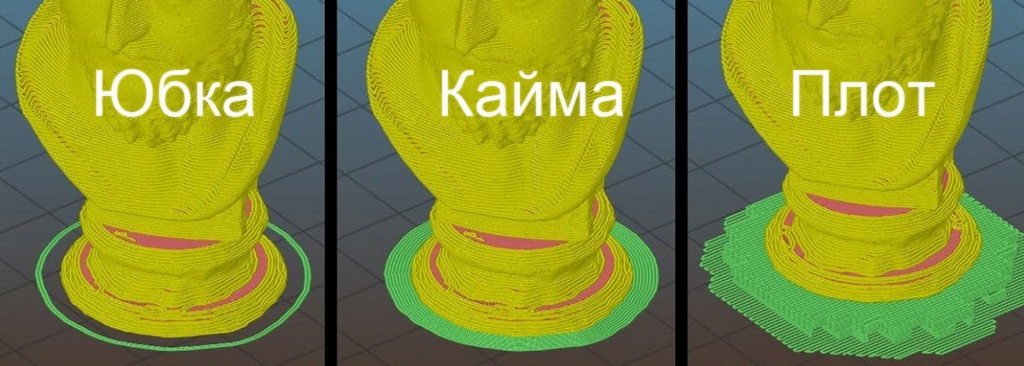
- Юбка — несколько контуров пластика вокруг детали. Юбка не касается самой модели. Она нужна для того, чтобы прогнать пустой воздух из сопла и стабилизировать давление внутри термобарьера до начала создания самого объекта.
- Кайма — широкая окантовка, которая вплотную прилегает к контуру детали, увеличивая площадь контакта со столом. Идеально спасает углы ABS-пластика от загибания вверх. После завершения работы легко отрывается руками или срезается ножом.
- Плот — толстая многослойная подложка под всей моделью. Защищает от неровностей самого стола, но сильно портит качество нижней поверхности детали. Применяется крайне редко.
Частые проблемы и способы их устранения
Даже при идеальных настройках иногда возникают физические дефекты. Умение их диагностировать отличает новичка от опытного мейкера.
| Название дефекта | Симптомы | Причина | Метод решения |
|---|---|---|---|
| Слоновья нога | Самые нижние слои детали выпирают наружу, искажая геометрию низа. | Слишком маленькое расстояние от сопла до стола, избыточный нагрев платформы. | Увеличить зазор по оси Z на 0.05, снизить температуру стола на 5 градусов. |
| Паутина | Тонкие нити пластика висят в воздухе между отдельными элементами модели. | Жидкий пластик вытекает при холостых перемещениях экструдера. | Увеличить дистанцию и скорость ретракта, снизить нагрев сопла на 10 градусов. |
| Пропуск слоев | Деталь легко ломается, в стенках видны горизонтальные пустоты и щели. | Засорение сопла, перегрев мотора экструдера, запутывание филамента на катушке. | Прочистить канал иглой, проверить натяжение пружины подающего механизма. |
| Сдвиг слоев | Верхняя часть модели резко смещена вбок относительно нижней ровной линией. | Заедание механики, ослабление приводных ремней, перегрев драйверов шаговых моторов. | Натянуть ремни по осям X и Y, смазать направляющие, снизить ускорения. |
| Эффект эха | На плоских стенках появляются волнообразные повторяющиеся тени после углов. | Высокие вибрации тяжелой печатающей головки при резком торможении. | Снизить общую скорость, подтянуть ремни, установить принтер на жесткую поверхность. |
Постобработка готовых изделий
Редко какая деталь выходит со стола в виде идеального коммерческого продукта. Слоистая структура неизбежна для технологии FDM. Для придания изделиям магазинного вида применяется механическая и химическая обработка.
- Механическая обработка включает в себя удаление поддержек кусачками, зачистку наплывов скальпелем и шлифовку наждачной бумагой. Начинать шлифовку следует с крупного зерна номер 100, постепенно переходя к мелкому номер 800. Пластик при трении быстро нагревается и плавится, поэтому шкурить нужно с добавлением воды.
- Химическая обработка растворителями скрывает слои, создавая глянцевую монолитную поверхность. ABS отлично сглаживается парами ацетона. Деталь помещают в герметичный контейнер на 20 — 40 минут. Пары оплавляют внешнюю оболочку. Работать с растворителями можно только в респираторе и плотных перчатках на открытом воздухе. PETG и PLA химически устойчивы, их сглаживают только дихлорметаном, который является крайне токсичным реагентом.
- Окрашивание также скрывает фактуру. Лучший результат дает применение автомобильных акриловых грунтов-наполнителей в несколько слоев. Грунт заливает микрощели между слоями. После высыхания деталь шкурят в ноль и покрывают любой аэрозольной краской. Итоговое изделие невозможно отличить от заводского литья.
Правила хранения филамента
Качество нити деградирует от влажности воздуха. Полимеры впитывают воду как губка. При попадании в разогретое сопло вода мгновенно превращается в пар. Происходит микроскопический взрыв, который разрывает струю жидкого пластика. Поверхность детали покрывается мелкими прыщами, прочность падает в 2 раза.
Хранить открытые катушки необходимо в герметичных боксах. На дно бокса засыпается 100 — 200 граммов силикагеля, который впитывает излишки влаги. Открытая катушка PETG без защиты испортится за 2 недели, а нейлон придет в негодность за 1 день. Восстановить испорченный филамент можно с помощью специальных сушилок для пластика или даже обычной электросушилки для овощей.
Список полезных книг
Изучение глубокой теории поможет вам решать нестандартные инженерные задачи. В данных изданиях собраны фундаментальные основы и практический опыт инженеров.
- Дмитрий Горьков — 3D-печать в малом бизнесе. От хобби к производству.
- Светлана Анисимова — 3D-моделирование и 3D-печать. Практическое руководство.
- Чарльз Платт — Энциклопедия 3D-печати. Материалы и технологии.
- Крис Андерсон — Создатели. Новая промышленная революция.
- Александр Казанцев — Аддитивные технологии. Оборудование и материалы для 3D-печати.