| Габариты, мм: | 0.0×0.0×0.0 |
| Площадь среза: | 0.00 см² |
| Поверхность: | 0.00 см² |
| Объем детали: | 0.00 см³ |
| Итоговый вес: | 0.00 г |
Подготовка трехмерной геометрии к реальному производству всегда начинается с математического анализа. Внешний вид детали на экране монитора обманчив, а попытка сразу отправить файл на печать без предварительных расчетов часто приводит к перерасходу пластика, потере времени и браку. Интерактивный калькулятор среза и анализа геометрии создан специально для того, чтобы предварительно оценить массо-габаритные характеристики будущего изделия, грамотно разделить крупный объект на составные части и подобрать оптимальный материал.
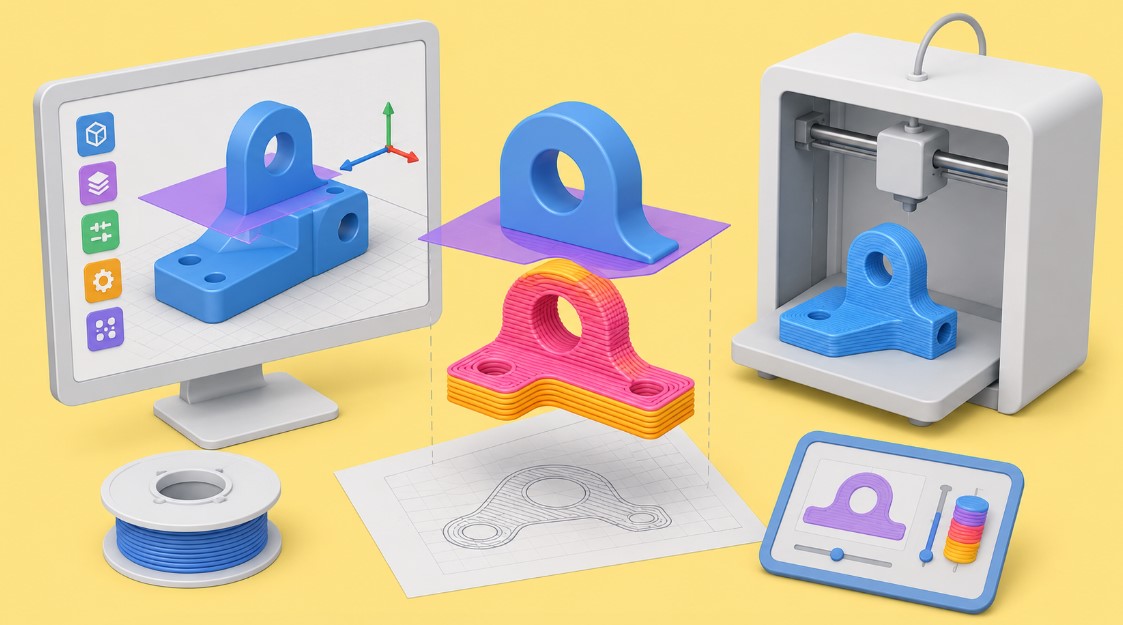
Оценка объема и площади поверхности дает точное понимание того, сколько ресурсов потребует проект. Оперируя точными цифрами, легко вычислить себестоимость, подобрать нужный диаметр сопла и спланировать постобработку. Практика показывает, что предварительный анализ экономит до 30 % времени на прототипирование. Инструмент позволяет разрезать деталь виртуальной плоскостью по осям X, Y и Z, моментально пересчитывая габариты оставшейся части.
Виртуальное сечение деталей
Рабочие области большинства настольных 3D принтеров ограничены стандартами 200 * 200 * 200 мм или 300 * 300 * 400 мм. Если габариты загруженной модели превышают эти значения, печать цельным куском становится невозможной. Деталь приходится резать на 2, 3 или более фрагментов, которые затем склеиваются или скрепляются метизами.
📊 Функция процентного среза помогает визуально подобрать идеальную линию разделения. Оптимальный рез должен проходить по наименее детализированным участкам, чтобы шов после склейки было проще зашпаклевать и зашкурить. Также срез полезен для проверки внутренних полостей. Многие скачанные из сети файлы имеют скрытые внутренние стенки, лишние пересечения или пустоты, которые приведут к сбоям при генерации G-кода. Сдвигая ползунки осей на 50 %, можно заглянуть внутрь объекта и убедиться в его монолитности.
Вторая важнейшая задача сечения — создание плоского основания для печати. Модели сложной органической формы, статуэтки или фигурки часто не имеют ровной площадки для надежного контакта со столом принтера. Срезав 1 или 2 % от нижней части модели по оси Z, формируется абсолютно ровный полигон. Это обеспечивает идеальную адгезию первого слоя и избавляет от необходимости печатать деталь на нестабильных поддержках.
Математика веса и плотность материалов
Вес готового изделия напрямую зависит от объема монолитного пластика и его физической плотности. Анализатор вычисляет точный объем в кубических сантиметрах на основе полигональной сетки. Чтобы получить реальный вес в граммах, используется базовая физическая формула.
M = V * ρ
Где M — итоговая масса в граммах, V — вычисленный объем в кубических сантиметрах, а ρ — плотность выбранного филамента. Ниже приведена справочная таблица базовых полимеров, применяемых в FDM-печати, с указанием их усредненной плотности и степени усадки при остывании.
| Материал филамента | Плотность, г/см³ | Коэффициент усадки, % |
|---|---|---|
| PLA — Полилактид | 1.24 | 0.2 — 0.4 |
| ABS — Акрилонитрилбутадиенстирол | 1.04 | 0.8 — 1.5 |
| PETG — Полиэтилентерефталат | 1.27 | 0.3 — 0.5 |
| SBS — Стиролбутадиенстирол | 1.01 | 0.6 — 0.8 |
| TPU — Термополиуретан — гибкий | 1.20 | 1.0 — 1.5 |
| Nylon — Нейлон | 1.14 | 1.2 — 2.0 |
| HIPS — Ударопрочный полистирол | 1.05 | 0.5 — 0.8 |
| PC — Поликарбонат | 1.20 | 0.6 — 1.0 |
Расчеты в программе дают массу для детали со 100 % заполнением. В реальной практике сплошная печать применяется редко. Обычно используется сетчатое или сотовое заполнение от 15 до 30 %. Чтобы получить более точный прогноз расхода пластика для пустотелой печати с несколькими периметрами, применяется модифицированная формула.
Mреал = Mмонолита * Z / 100 + Mстенок
Где Z — процент заполнения в слайсере. Опытные печатники знают, что 3 внешних периметра соплом 0.4 мм добавляют значительный вес. Для быстрой оценки принято считать, что деталь с 20 процентным заполнением весит примерно в 3 раза меньше, чем вычисленный монолитный объем.
Площадь среза и термодинамика печати
Площадь сечения в плоскости XY — критически важный параметр для успешного завершения процесса. Этот показатель определяет, насколько сильно первый слой сцепляется со стеклом или PEI-покрытием нагревательного стола. Адгезия должна быть достаточной, чтобы удержать деталь при резких перемещениях экструдера, но не избыточной, иначе снять готовое изделие без повреждений будет невозможно.
✍ Имеется прямо пропорциональная зависимость между площадью контакта со столом и силой деформации при остывании. ABS и Nylon имеют высокий коэффициент теплового расширения. Если площадь среза большая, внутренние напряжения в остывающем пластике сжимают нижние слои. Возникает эффект деламинации — углы модели отрываются от стола, деталь выгибается дугой. Это явление называют короблением.
Если калькулятор показывает площадь среза более 100 квадратных сантиметров для усадочного пластика, необходимо принимать превентивные меры. К ним относятся печать в термокамере с поддержанием фоновой температуры 50 — 60 градусов Цельсия, использование мощных адгезивов и формирование широкой каймы вокруг детали.
| Тип пластика | Температура стола, °C | Риск деламинации крупных деталей |
|---|---|---|
| PLA | 50 — 60 | Минимальный |
| PETG | 70 — 80 | Низкий |
| SBS | 80 — 90 | Средний |
| ABS | 100 — 110 | Очень высокий |
| Nylon | 110 — 120 | Экстремально высокий |
Площадь поверхности и постобработка
Общая площадь поверхности — главный параметр для планирования покрасочных и шлифовальных работ. 3D печать по технологии послойного наплавления оставляет характерную ребристую фактуру. Скрытие слоев требует нанесения грунта, промежуточного шлифования и окраски. Расход химии считается именно по площади. Объем необходимого грунта вычисляется так:
Vгрунта = Sповерхности * Rрасход
Стандартный баллон аэрозольного акрилового грунта рассчитан на покрытие 1.5 — 2.0 квадратных метров в 1 слой. Зная точную площадь из анализатора, можно закупить расходные материалы без излишков. Кроме того, площадь поверхности помогает оценить время, которое уйдет на ручную обработку наждачной бумагой. Практика показывает, что качественное выведение 100 квадратных сантиметров сложного рельефа занимает около 30 минут ручного труда.
Разделение и последующая сборка массивных проектов
Когда принимается решение разрезать масштабный проект на 4 или 6 сегментов, возникает вопрос их правильной сборки. Соединение встык — плохая идея для нагруженных элементов. При сечении геометрии всегда оставляют допуски на установку направляющих штифтов.
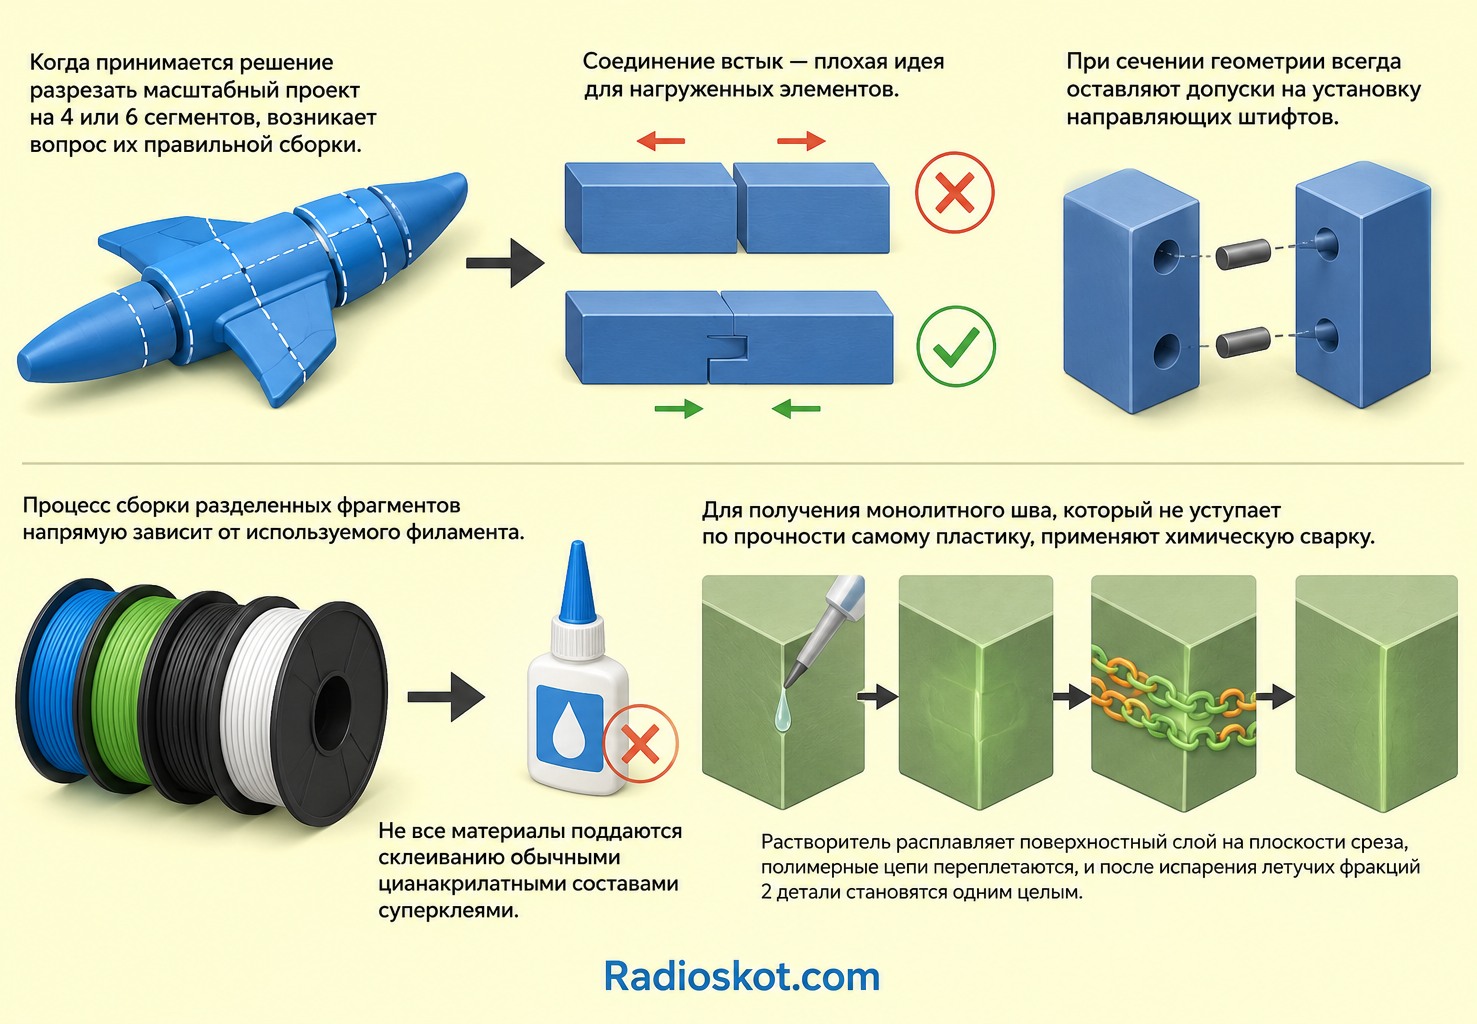
Процесс сборки разделенных фрагментов напрямую зависит от используемого филамента. Не все материалы поддаются склеиванию обычными цианакрилатными составами суперклеями. Для получения монолитного шва, который не уступает по прочности самому пластику, применяют химическую сварку. Растворитель расплавляет поверхностный слой на плоскости среза, полимерные цепи переплетаются, и после испарения летучих фракций 2 детали становятся одним целым.
| Материал | Оптимальный клей или растворитель | Время фиксации |
|---|---|---|
| PLA | Дихлорметан, Эпоксидная смола, Цианакрилат | 10 — 30 минут |
| ABS | Ацетон, Этилацетат, ABS-сок | 2 — 4 часа |
| PETG | Дихлорэтан, Полиуретановый клей | 12 — 24 часа |
| SBS | Сольвент, D-Лимонен, Ксилол | 4 — 8 часов |
| Нейлон | Полиуретановые клеи, Спекание феном | 24 часа |
Экономика аддитивного производства
С помощью полученных цифр можно максимально точно сформировать коммерческую смету на производство. Базовая формула ценообразования учитывает прямые материальные затраты и амортизационно-временные расходы оборудования.
Цена = M * Cпластика + T * Cчаса + Упостобработки
Масса детали в граммах умножается на стоимость 1 грамма катушки. Время работы вычисляется слайсером. А вот амортизация оборудования зависит от износа сопел, ремней и роликов. Печать агрессивными филаментами с добавлением стекловолокна или карбона стирает латунное сопло за 10 — 15 часов непрерывной работы. Поэтому для композитов значение стоимости часа увеличивается на 40 — 50 % по сравнению со стандартными полилактидами.
🎓 Подводя итог, можно утверждать, что анализ геометрии — это фундамент безотходного и прогнозируемого 3D-моделирования. Инструмент среза и вычисления габаритов позволяет заранее устранить конструктивные ошибки, подготовить площадки под склейку и рассчитать честную стоимость изделия до нажатия кнопки старта на принтере.
Литература
- Горьков Д. — 3D-печать: краткое руководство. Практические советы по настройке FDM принтеров и выбору пластика.
- Зленко М.А. — Аддитивные технологии в машиностроении. Фундаментальный учебник по свойствам материалов и физике печати.
- Большаков В.П. — 3D-моделирование и прототипирование. Инженерный подход к созданию собираемых конструкций.
- Шишанов А.В. — Проектирование в 3D для печати. Руководство по правильной нарезке моделей и расчетам допусков.
- Смирнов А. — Справочник по термопластам для 3D печати. Полные таблицы плотностей, температур стеклования и адгезивов.