| Температура сушилки | 45 °C |
| Целевая влажность | 10 % |
| Время досушки | 0 ч |
| Базовая Т пластика | 200 °C |
| Дельта скорости (+V/5) | +0 °C |
| Дельта сопла (-D*10) | -0 °C |
| Итоговая Т сопла | 200 °C |
Мастер 3д печати рано или поздно сталкивается с ситуацией, когда проверенный пластик начинает вести себя непредсказуемо. Поверхность модели покрывается наростами, нити тянутся за соплом, а внутри хотэнда слышны характерные щелчки. Причина в 90% случаев кроется не в поломке принтера, а в обычной влаге, которую полимер впитал из воздуха. Даже если катушка стоит в комнате всего 2 или 3 дня, она способна набрать достаточно воды, чтобы испортить результат работы. Для решения этой проблемы опытные печатники используют специальные алгоритмы подготовки, которые теперь объединены в удобный цифровой инструмент.
📀 Подготовка филамента к работе включает 2 критических этапа: удаление лишней влаги и точную настройку температуры экструзии. Использование калькулятора позволяет автоматизировать эти расчеты, опираясь на физические свойства материалов и параметры конкретного оборудования. Важно понимать, что универсальных настроек не существует, так как на процесс влияют даже такие мелочи, как диаметр установленного сопла или скорость движения печатающей головки. Профессиональный подход требует учета всех переменных для получения идеальной адгезии и гладкости стенок.
Почему пластик впитывает влагу
Полимеры по своей природе гигроскопичны в разной степени. Молекулы воды проникают в структуру пластика и создают слабые связи с цепочками полимера. Когда такой мокрый филамент попадает в сопло, нагретое до 200 градусов или выше, вода мгновенно превращается в пар. Объем пара в сотни раз превышает объем воды, что создает микровзрывы внутри расплава. Это приводит к разрыву потока пластика, образованию пустот и потере прочности изделия. Качественная сушка разрывает связи воды с полимером и выводит молекулы влаги на поверхность, откуда они удаляются потоком воздуха.
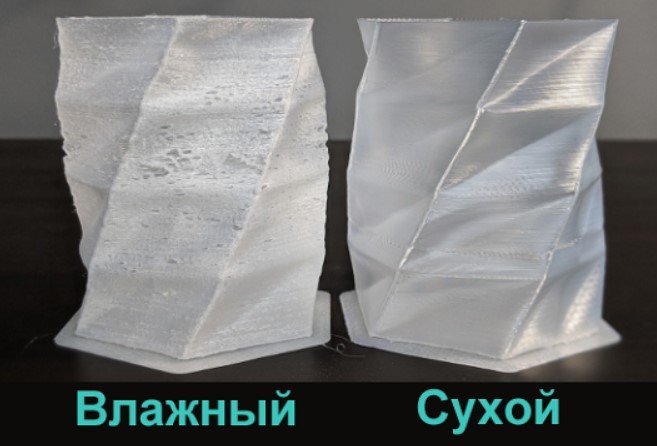
Скорость поглощения влаги зависит от типа материала. Пластик ПЛА считается относительно стабильным, но при высокой влажности в помещении он тоже деградирует. Пластик ПЭТГ впитывает воду гораздо активнее, превращаясь из глянцевого и прозрачного в мутный и хрупкий. Настоящим чемпионом по впитыванию является Нейлон, который способен набрать до 10% веса водой всего за 24 часа. Без предварительной сушки печать Нейлоном практически невозможна, так как вместо детали на столе окажется вспененная масса.
Справочная таблица параметров подготовки популярных материалов
| Тип полимера | Т сушки в градусах | Время сушки | Целевая влажность | Признаки переувлажнения |
|---|---|---|---|---|
| PLA полилактид | 45 — 50 | 3 — 5 ч | от 10 до 15 % | Хрупкость нити, прыщи на стенках |
| PETG сополимер | 60 — 65 | 4 — 6 ч | от 5 до 10 % | Сильный ворсинг, мутный цвет |
| ABS пластик | 70 — 80 | 3 — 4 ч | от 5 до 10 % | Расслоение стенок, запах, пузыри |
| Nylon полиамид | 80 — 90 | 8 — 12 ч | от 1 до 3 % | Шипение в сопле, пена вместо линии |
| TPU эластомер | 50 — 55 | 4 — 6 ч | от 7 до 12 % | Плохое спекание слоев, пропуски |
| PC поликарбонат | 90 — 100 | 6 — 10 ч | от 2 до 5 % | Микропустоты, потеря прозрачности |
Механика сушки: время и температура
Процесс удаления влаги подчиняется строгим правилам термодинамики. Главный ограничитель здесь — температура стеклования материала. Это точка, при которой пластик начинает размягчаться. Если выставить в сушилке температуру выше этой отметки, витки на катушке просто слипнутся в монолитный кусок пластика, который придется выбросить. Поэтому для ПЛА температура сушки не должна превышать 50 градусов, в то время как АБС можно смело прогревать до 80 градусов. Калькулятор учитывает эти границы автоматически, предотвращая порчу дорогостоящего сырья.
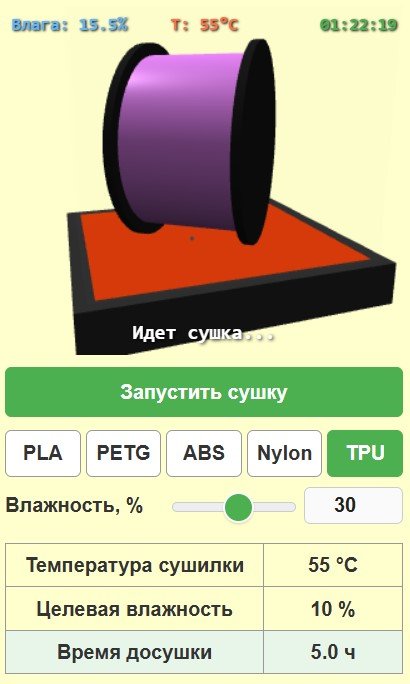
Время сушки также играет огромную роль. Молекулам воды нужно время, чтобы мигрировать из глубины нити толщиной 1.75 мм к её поверхности. Ускорить процесс за счет резкого поднятия температуры нельзя по указанной выше причине. Эффективность сушки повышается при использовании активной конвекции, когда вентилятор прогоняет горячий воздух через катушку. В закрытых камерах без обдува влажность быстро достигает предела насыщения, и процесс останавливается. Калькулятор помогает рассчитать оптимальное время исходя из стартового состояния материала и желаемого результата.
Математика расчетов и формулы сушки
Для понимания того, как работает программа, полезно знать базовые зависимости. Расчет времени досушки строится на разнице между текущим содержанием влаги и целевым показателем, который необходим для качественной экструзии. Коэффициент материала определяет, насколько охотно полимер отдает накопленную воду.
Формула расчета времени выглядит следующим образом:
Время = Текущая влажность — Целевая влажность, * Коэффициент материала
Здесь влажность берется в процентах, а коэффициент для каждого типа пластика свой. Например, для ПЭТГ он равен 0.2, а для Нейлона достигает 0.35. Если текущая влажность в комнате 40%, а нам нужно 10%, то расчет будет таким: 40 — 10 = 30. Далее 30 * 0.2 = 6 часов сушки.
Также важно учитывать потребление энергии сушилкой. Многие мастера недооценивают эти расходы. Расчет затрат на сушку одной катушки производится так:
Затраты = Мощность нагревателя в Ваттах / 1000 * Время в часах * Тариф за 1 киловатт
При мощности сушилки 100 Ватт и времени работы 6 часов при тарифе 5 рублей, мы получаем: 100 / 1000 * 6 * 5 = 3 рубля. Это небольшая плата за гарантию того, что деталь стоимостью в несколько тысяч не уйдет в брак.
Температура печати: влияние скорости и диаметра сопла
Когда пластик подготовлен и высушен, наступает этап настройки принтера. Большинство новичков просто ставят температуру, указанную на коробке филамента. Но это значение лишь ориентир. Реальная температура внутри сопла должна обеспечивать достаточную текучесть расплава при заданной скорости печати. Чем быстрее двигается голова принтера, тем меньше времени у пластика на прогрев. Чтобы компенсировать этот эффект, температуру нужно поднимать. И наоборот, установка большого сопла диаметром 0.8 или 1.0 мм требует больше тепла для прогрева толстого столба пластика.
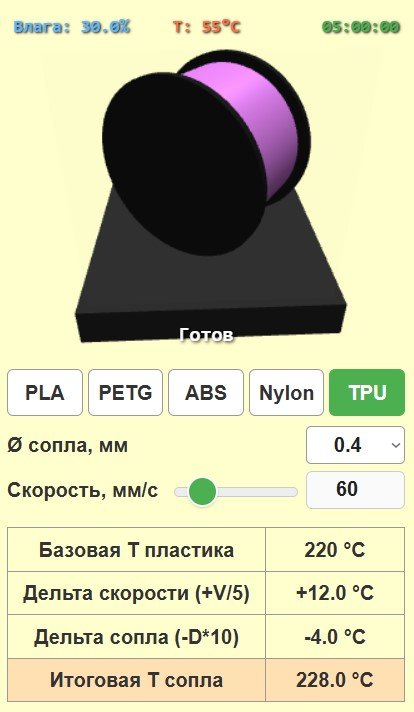
Калькулятор температуры сопла использует уточненную формулу, которая учитывает основные факторы влияния. За базу берется среднее значение для материала, которое затем корректируется. Формула расчета итоговой температуры сопла:
Итоговая Т = Базовая Т материала + Скорость печати / 5 — Диаметр сопла * 10
Разберем на примере ПЛА пластика. Базовая температура для него 200 градусов. Если печатать на скорости 100 мм/с соплом 0.4 мм, расчет будет таким: 200 + ,100 / 5, — ,0.4 * 10, = 200 + 20 — 4 = 216 градусов. Если же мы снизим скорость до 40 мм/с, то получим: 200 + 8 — 4 = 204 градуса. Как видно, разница в 12 градусов критична для качества стенок и прочности межслойного сцепления.
Зависимость температуры от параметров оборудования
| Материал | Скорость | Диаметр сопла | Рек. Т сопла | Т стола в градусах |
|---|---|---|---|---|
| PLA | 60 мм/с | 0.4 мм | 208 | 40 — 60 |
| PLA | 150 мм/с | 0.4 мм | 226 | 40 — 60 |
| PETG | 40 мм/с | 0.6 мм | 237 | 70 — 85 |
| PETG | 80 мм/с | 0.4 мм | 247 | 70 — 85 |
| ABS | 60 мм/с | 0.4 мм | 258 | 100 — 110 |
| Nylon | 30 мм/с | 0.4 мм | 267 | 100 — 120 |
Почему важно учитывать диаметр сопла
Диаметр отверстия сопла напрямую влияет на объем пластика, который нужно расплавить в единицу времени. Это называется волюметрической скоростью. Тонкое сопло 0.2 мм создает высокое давление, но пластик в нем прогревается мгновенно. Широкое сопло 1.0 мм пропускает через себя огромную массу материала. Если не поднять температуру, центр потока останется холодным, что приведет к плохой адгезии и недоэкструзии. Калькулятор учитывает это через вычитаемый коэффициент, помогая найти баланс между перегревом и качественным расплавом.
👉 Также стоит помнить о материале самого сопла. Обычная латунь обладает отличной теплопроводностью, поэтому расчеты по формуле будут точными. Если же используется закаленная сталь или сопло с рубиновым наконечником, теплопроводность падает. В таких случаях к итоговому результату калькулятора рекомендуется добавлять еще от 5 до 10 градусов для компенсации теплового лага.
Практические советы по работе с инструментом
Для получения максимальной пользы от калькулятора сушки и температуры, стоит придерживаться проверенных алгоритмов. Профессиональные мастера всегда начинают с оценки состояния филамента. Если катушка только что из вакуумной упаковки, это не значит, что она сухая. Часто пластик упаковывают на заводе сразу после прохождения через водяную ванну охлаждения, запирая влагу внутри пакета. Первичная сушка новой катушки в течение 2 или 3 часов — хорошая практика.
🌡 При использовании калькулятора температур для скоростной печати, нужно следить за признаками перегрева. Если пластик начинает пузыриться или течь слишком сильно, значит, предел текучести превышен. Каждое устройство уникально, и датчики температуры могут иметь погрешность в 5 или даже 10 градусов. Получив расчетное значение, стоит напечатать небольшой температурный столбик для финальной калибровки под конкретный принтер.
Важные моменты при эксплуатации:
- Никогда не превышайте температуру сушки выше указанной в таблице для предотвращения деформации катушки и слипания нити.
- При переходе на сопла больших диаметров всегда снижайте максимальную скорость печати, так как хотэнд может не успевать плавить объем пластика даже на высоких температурах.
- Храните высушенный пластик в герметичных контейнерах с силикагелем, чтобы не повторять цикл сушки слишком часто.
- Для Нейлона и ТПУ используйте прямую подачу пластика из сушилки в принтер через тефлоновую трубку во время печати.
- Учитывайте, что обдув модели сильно влияет на реальную температуру в зоне печати, при сильном обдуве температуру сопла можно поднять на 5 градусов выше расчетной.
Экономический эффект от использования правильных расчетов заметен сразу. Снижается количество брака, модели становятся прочнее, а поверхность требует меньше постобработки. Время, потраченное на предварительную подготовку, окупается за счет стабильности процесса. В крупных печатных фермах калькуляторы подготовки материалов являются обязательным элементом технологического процесса, позволяя поддерживать стабильное качество независимо от смены времени года или погодных условий за окном.
В завершение стоит отметить, что аддитивные технологии постоянно развиваются. Появляются новые композитные материалы с добавлением углеволокна, стекловолокна или металлических порошков. Подготовка таких экзотических пластиков требует еще более внимательного отношения. Обычно они требуют более высоких температур сушки и специальных настроек экструзии. Калькулятор служит надежным фундаментом, на котором строится мастерство печатника, превращая 3д печать из лотереи в предсказуемый инженерный процесс.
Литература
Если кто хочет глубже изучить вопросы материаловедения и технологии 3д печати, почитайте такие книги:
- Дмитрий Горьков. 3D-печать в малом бизнесе. От хобби к производству. Пособие по организации процессов и настройке оборудования.
- Андрей Соколов. Аддитивные технологии. Учебное пособие по основам 3д печати и свойствам полимеров.
- Денис Копосов. 3D-моделирование и печать. Практическое руководство по работе с современными FDM принтерами.
- Михаил Зленко. Аддитивные технологии в машиностроении. Глубокий разбор промышленных методов печати и подготовки материалов.
- Сергей Ванин. Основы 3D-технологий. Книга о том, как работают современные полимеры при различных температурных режимах.