| Всего проходов | — |
| Время реза | — |
| Износ диска | — |
| Стоимость работы | — |
| Итого стоимость | — |
Работа с натуральным и искусственным камнем требует точного понимания физики процесса распиловки. Алмазный диск не режет минеральную структуру в привычном смысле, как стальная пила режет древесину. Происходит процесс микроцарапанья и направленного истирания материала выступающими гранями синтетических алмазов. Эффективность распила, срок службы инструмента и финальная стоимость работ напрямую зависят от грамотно подобранных параметров станка. Наш онлайн-калькулятор помогает автоматизировать рутинные вычисления, а данный справочный материал раскроет логику, стоящую за цифрами.
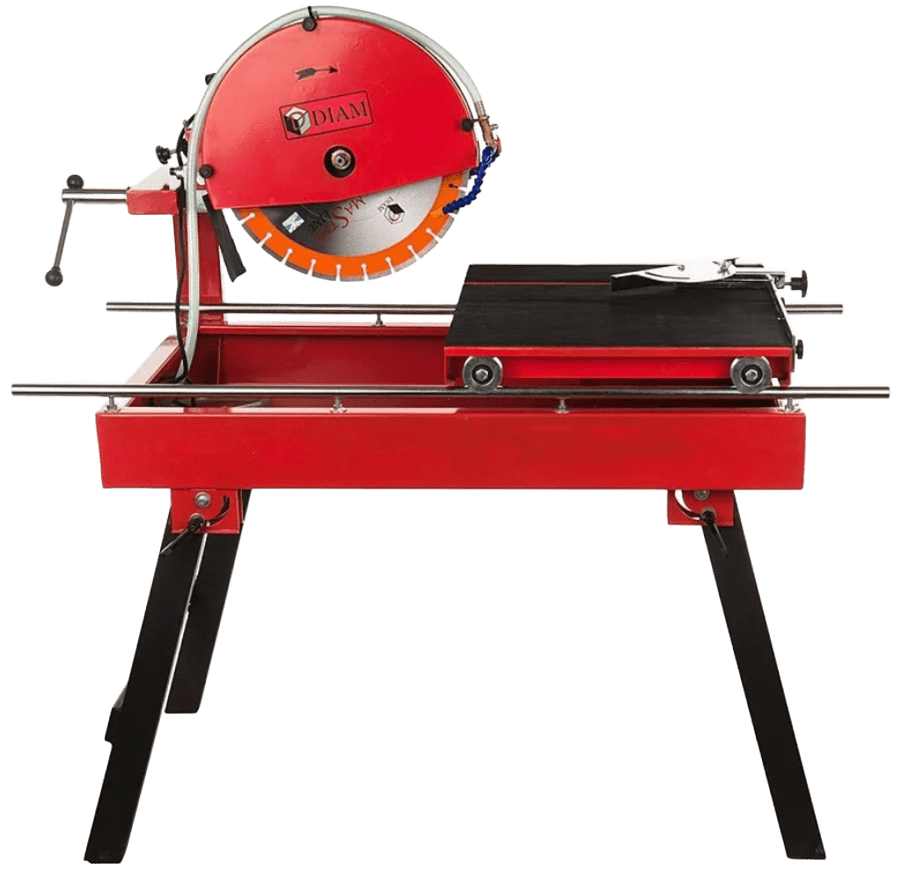
Специфика обрабатываемых материалов
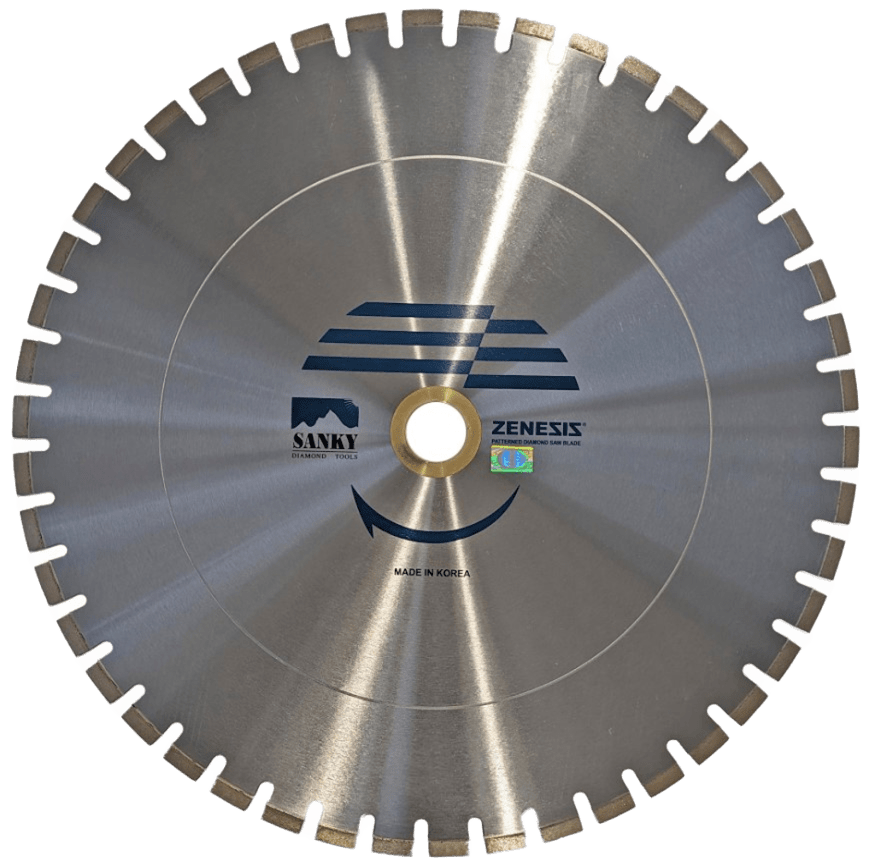
Каждый минерал обладает уникальным набором физико-механических свойств. Твердость, абразивность и плотность диктуют выбор оснастки и скоростных режимов. Неправильный подбор параметров приводит к мгновенному затуплению инструмента или разрушению заготовки.
Гранит. Относится к твердым породам магматического происхождения. Содержит большое количество кварца, что делает его крайне абразивным и трудным в обработке. При распиловке гранита выделяется колоссальное количество тепла. Мастера применяют сегментные диски с мягкой металлической связкой. Мягкая матрица быстро истирается об абразивную пыль гранита, постоянно обнажая новые, острые грани алмазов. Рекомендуемая скорость подачи находится в пределах от 5 до 12 миллиметров в секунду в зависимости от мощности двигателя.
Мрамор. Осадочная порода средней твердости, состоящая преимущественно из кальцита. Мрамор менее абразивен, чем гранит, но обладает вязкостью и высокой склонностью к образованию сколов на кромке. Для получения чистого реза используют диски со сплошной кромкой — так называемые «короны» — на жесткой связке. Твердая матрица удерживает алмазы максимально долго, так как мраморная пыль не способна быстро изнашивать металл. Подача при работе с мрамором может достигать 15-20 миллиметров в секунду.
Песчаник и известняк. Породы с высокой пористостью и чудовищной абразивностью при относительно низкой твердости. Песчаник способен «съесть» неправильно подобранный диск за 1 смену. Абразивные частицы работают как наждак, выбивая алмазы из матрицы до того, как они затупятся. Здесь требуется максимально твердая износостойкая связка и увеличенное количество охлаждающей жидкости для быстрого вымывания шлама из зоны реза. Скорость распиловки может быть высокой — до 30 миллиметров в секунду.
Бетон. Искусственный материал, сложность распиловки которого зависит от наполнителя — щебня, гравия, песка — и наличия стальной арматуры. Железобетон требует применения специализированных дисков с турбированными сегментами, способными эффективно прорезать стальные прутья без перегрева. Стандартная скорость подачи составляет 10-15 мм в секунду.
Кварцевый агломерат. Искусственный камень, на 93-95 % состоящий из натурального кварца и связующих смол. Исключительно твердый и вязкий материал. Смола при нагреве имеет свойство плавиться и налипать на режущую кромку, блокируя работу алмазов — процесс так называемого засаливания диска. Требует обильного охлаждения и медленной, вдумчивой подачи на скорости 4-6 мм в секунду.
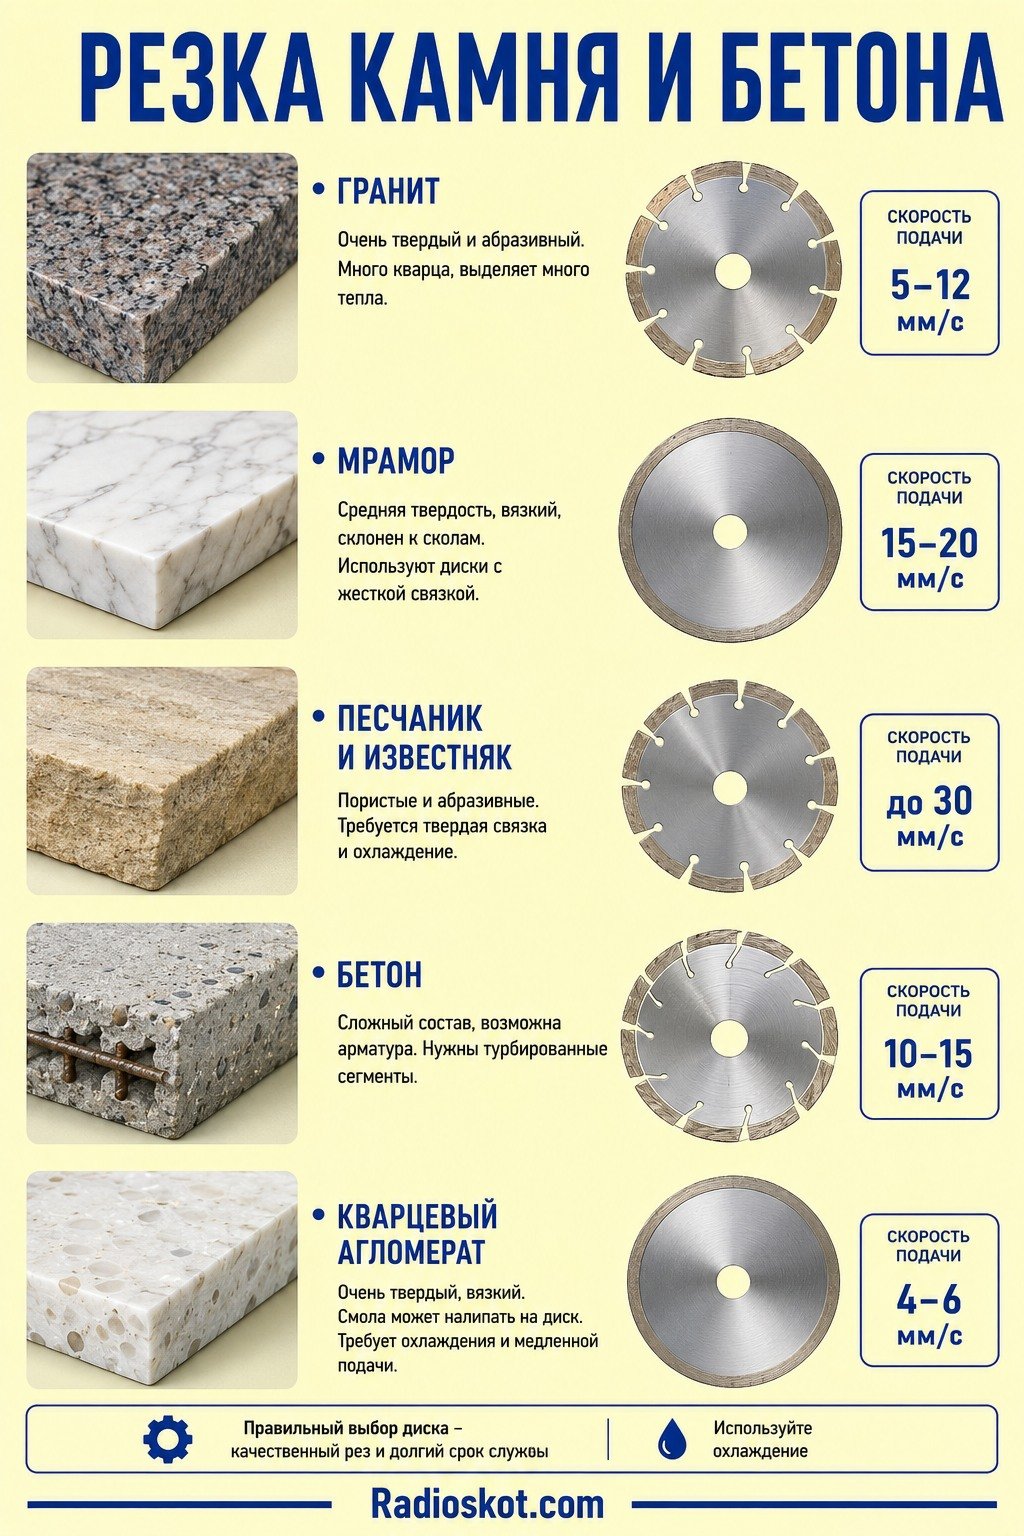
Анатомия алмазного инструмента
Понимание строения пильного диска позволяет избежать 90 % проблем при распиловке. Любой алмазный инструмент для станков состоит из 2 базовых элементов: стального корпуса и режущего слоя.
- Стальной корпус — несущая основа. В качественных дисках применяют технологию «бутерброда» — две стальные пластины соединены медной или полимерной фольгой. Это гасит вибрации и снижает уровень шума на 10-15 децибел, что критически важно при 8-часовой смене в цеху. Корпус подвергается предварительному напряжению — вальцовке — для сохранения жесткости под воздействием центробежной силы при вращении на скорости 2000-3000 оборотов в минуту.
- Режущий слой — смесь синтетических алмазов и металлического порошка — связки, спеченная при высокой температуре. Ключевое правило камнеобработки гласит: для твердого камня берем диск с мягкой связкой, для мягкого абразивного камня берем диск с твердой связкой. Если нарушить это правило и резать гранит диском с твердой матрицей, алмазы затупятся, а связка не сотрется. Диск перестанет резать и начнет просто тереться о камень, высекая искры. Это называется «замыливанием». Придется снимать диск и делать несколько резов по абразивному кирпичу для вскрытия нового слоя алмазов.
Режимы резания и маятниковая подача
Одной из главных ошибок новичков является попытка прорезать толстую плиту за 1 проход. Если толщина заготовки превышает 20 миллиметров для гранита или 30 мм для мрамора, необходимо применять технологию ступенчатого реза.
При сквозном резе на большую глубину площадь контакта режущей кромки с материалом становится огромной. Двигатель станка начинает работать на пределе мощности, обороты падают, а температура в зоне реза взлетает до критических значений даже при наличии водяного охлаждения. В результате стальной корпус диска деформируется, рез уводит в сторону, на кромке появляются сильные сколы, а сегменты могут попросту оторваться от корпуса.
Ступенчатый рез подразумевает разделение общей толщины на несколько проходов. Для гранита толщиной 40 мм оптимально сделать 2 прохода по 20 мм или 3 прохода по 13.3 мм. Да, каретка станка совершит больше холостых пробегов, но скорость рабочей подачи на малых глубинах будет в 2 раза выше. В итоге общее время работы почти не изменится, но ресурс инструмента увеличится в 1.5-2 раза, а качество кромки будет идеальным.
Роль водяного охлаждения
Вода при камнеобработке выполняет 3 важнейшие функции, и охлаждение — лишь одна из них.
- 1-я функция — отвод колоссального количества тепла, возникающего при трении. Без воды алмазные сегменты нагреются до 700 градусов за 10-15 секунд, припой расплавится, и сегменты разлетятся со скоростью пули. Работать всухую на стационарных камнерезных станках категорически запрещено.
- 2-я функция — вымывание шлама. Шлам — это кашеобразная смесь воды и каменной пыли. Если поток воды недостаточный, шлам задерживается в пропиле и начинает работать как абразивная паста, истирая стальной корпус диска прямо под алмазными сегментами. Корпус истончается, и сегменты отламываются. Это явление называют «боковым подрезом».
- 3-я функция — пылеподавление. Кварцевая пыль смертельно опасна для легких человека и вызывает неизлечимое заболевание — силикоз. Вода связывает мельчайшие частицы пыли, не давая им подняться в воздух.
Расход воды должен быть строго регламентирован. Слишком слабый напор приведет к сгоранию диска. Слишком сильный напор будет создавать водяной клин перед режущей кромкой, мешая алмазам вгрызаться в камень, что приведет к эффекту аквапланирования.
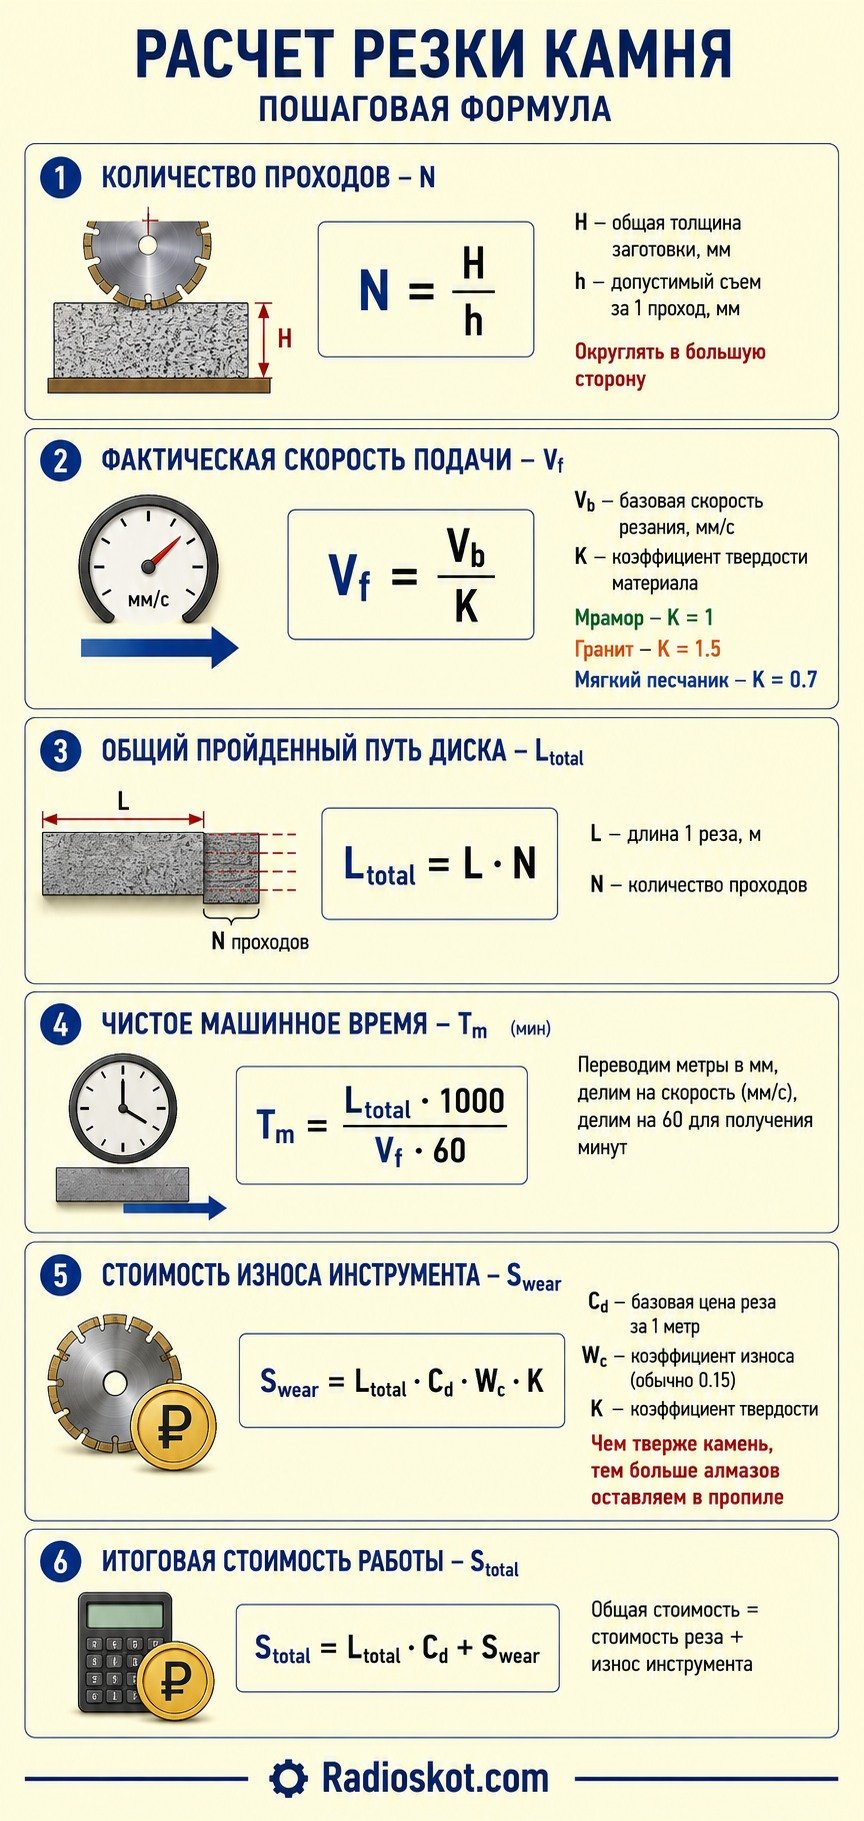
Формулы расчетов производительности
Определение количества проходов — N:
N = H / h
Где H — общая толщина заготовки в миллиметрах, h — допустимый съем материала за 1 проход в миллиметрах. Значение всегда округляется в большую сторону до целого числа.
Расчет фактической скорости подачи — Vf:
Vf = Vb / K
Где Vb — базовая скорость резания для конкретного станка в миллиметрах в секунду, K — коэффициент твердости материала. Для мрамора K равен 1, для гранита K равен 1.5, для мягкого песчаника K равен 0.7.
Расчет общего пройденного пути диска — Ltotal:
Ltotal = L * N
Где L — длина 1 реза в метрах, N — количество проходов.
Расчет чистого машинного времени — Tm в минутах:
Tm = Ltotal * 1000 / Vf / 60
В этой формуле мы переводим метры в миллиметры, делим на скорость в секундах и делим на 60 для получения минут.
Расчет стоимости износа инструмента — Swear:
Swear = Ltotal * Cd * Wc * K
Где Cd — базовая цена реза за 1 метр, Wc — коэффициент износа — обычно принимается за 0.15, K — коэффициент твердости. Чем тверже камень, тем больше алмазов мы оставляем в пропиле.
Расчет итоговой стоимости работы — Stotal:
Stotal = Ltotal * Cd + Swear
Пример практического расчета
✍ Закрепим теорию на реальном примере из цеховой практики. Нам поступил заказ на распиловку партии гранитных слэбов. Суммарная длина всех резов по чертежам составляет 25 метров. Толщина плит — 40 мм. В нашем распоряжении станок мощностью 2.2 киловатта и качественный диск по граниту.
Устанавливаем базовые параметры. Цена реза для клиента составляет 350 рублей за 1 метр. Безопасная глубина реза для нашего двигателя — 20 миллиметров за 1 проход. Базовая скорость подачи для гранита — 8 мм в секунду. Твердость гранита в нашем калькуляторе имеет коэффициент 1.5.
Шаг 1. Считаем количество проходов:
N = 40 / 20 = 2 прохода.
Шаг 2. Считаем фактическую скорость, учитывая высокую твердость камня:
Vf = 8 / 1.5 = 5.33 миллиметра в секунду.
Округляем до 5.3 миллиметра в секунду.
Шаг 3. Вычисляем общий путь, который пройдет пильный узел:
Ltotal = 25 * 2 = 50 метров.
Шаг 4. Считаем машинное время. Переведем метры в миллиметры — 50000 мм. Делим на скорость 5.3 миллиметра в секунду:
T = 50000 / 5.3 = 9433 секунды.
Tm = 9433 / 60 = 157.2 минуты.
Округляем до 157 минут непрерывной работы станка. С учетом установки и снятия заготовок реальное время составит около 4 часов.
Шаг 5. Расчет финансовой части. Стоимость самой работы:
Scut = 50 * 350 = 17500 рублей.
Рассчитаем амортизацию диска — стоимость износа:
Swear = 50 * 350 * 0.15 * 1.5 = 3937.5 рублей.
Округляем до 3938 рублей. Именно на эту сумму сотрется наш алмазный инструмент.
Шаг 6. Итоговая смета:
Stotal = 17500 + 3938 = 21438 рублей.
Благодаря точному расчету мы не только знаем, сколько взять с клиента, но и понимаем долю затрат на расходные материалы, защищая свою прибыль.
Подготовка оборудования к работе
Даже самые точные расчеты окажутся бесполезными, если станок не настроен должным образом. Перед началом смены оператор обязан выполнить проверку геометрии.
- В 1-ю очередь проверяется перпендикулярность режущего диска к плоскости рабочего стола. Используйте точный слесарный угольник 90 градусов. Зазор между лезвием диска и угольником не должен превышать 0.1 мм. Любое отклонение приведет к косому резу, заклиниванию инструмента и перегреву мотора.
- Во 2-ю очередь проверяется параллельность хода каретки. Диск должен двигаться строго параллельно направляющим стола. Если присутствует диагональный перекос, задняя часть диска будет постоянно тереться о стенку пропила, оставляя глубокие борозды на торце камня — так называемые «следы от болгарки».
Прижимные фланцы должны быть идеально чистыми. Попадание песчинки диаметром 0.5 мм между фланцем и диском вызывает радиальное биение на режущей кромке до 2-3 мм. Станок начнет вибрировать, кромка камня будет сколота, а ресурс инструмента упадет в 3 раза.
Таблицы справочных данных
Для быстрого ориентирования в параметрах мы подготовили сводные таблицы. Данные усреднены и применимы к оборудованию мощностью от 2 до 3 киловатт с диаметром инструмента 250-350 мм.
Рекомендованные параметры для базовых материалов
| Материал | Глубина за 1 проход | Тип режущей кромки |
|---|---|---|
| Гранит, базальт | 15 — 25 мм | Сегментная с коротким шагом |
| Мрамор, травертин | 30 — 50 мм | Сплошная — корона |
| Песчаник, туф | 40 — 60 мм | Сегментная с широким пазом |
| Бетон армированный | 20 — 30 мм | Турбированная сегментная |
| Кварцевый агломерат | 10 — 20 мм | Сплошная с микронасечкой |
| Керамический гранит | 10 — 15 мм | Сплошная ультратонкая |
Нормы расхода охлаждающей жидкости
| Толщина материала | Оптимальный поток, л/мин | Направление подачи воды |
|---|---|---|
| до 20 мм | 4 — 6 | С 1 стороны диска |
| 21 — 40 мм | 8 — 12 | Двустороннее на зону реза |
| 41 — 80 мм | 15 — 20 | Двустороннее под давлением |
| свыше 80 мм | от 25 | На ступицу диска и в зону реза |
Диагностика неполадок и способы их устранения
| Описание проблемы | Вероятная причина | Способ устранения |
|---|---|---|
| Диск искрит и не режет материал | Замыливание — затупление алмазов. Слишком твердая связка. | Снизить скорость подачи. Сделать 5-7 резов по абразивному камню для вскрытия слоя. |
| Глубокие сколы на выходе из реза | Вибрация шпинделя или изгиб диска из-за избыточного давления. | Снизить подачу на выходе на 50 процентов. Подложить плотный материал под заготовку. |
| Отрыв алмазных сегментов от корпуса | Резкое заклинивание, перегрев из-за нехватки воды или боковой подрез. | Проверить насос. Очистить фланцы. Ограничить глубину 1 прохода. |
| Увод линии реза в сторону от разметки | Деформация стального корпуса, потеря напряжения — вальцовки. | Заменить инструмент. Проверить соосность направляющих каретки. |
| Усиленный износ боковых граней сегмента | Шлам не вымывается из реза. Образование абразивной пасты. | Увеличить напор охлаждающей жидкости. Использовать диск с защитным зубом. |
Особенности техники безопасности
Камнерезные станки относятся к оборудованию повышенной опасности. Вращающийся стальной диск весом несколько килограммов обладает огромной кинетической энергией. Малейшее несоблюдение правил может привести к фатальным последствиям.
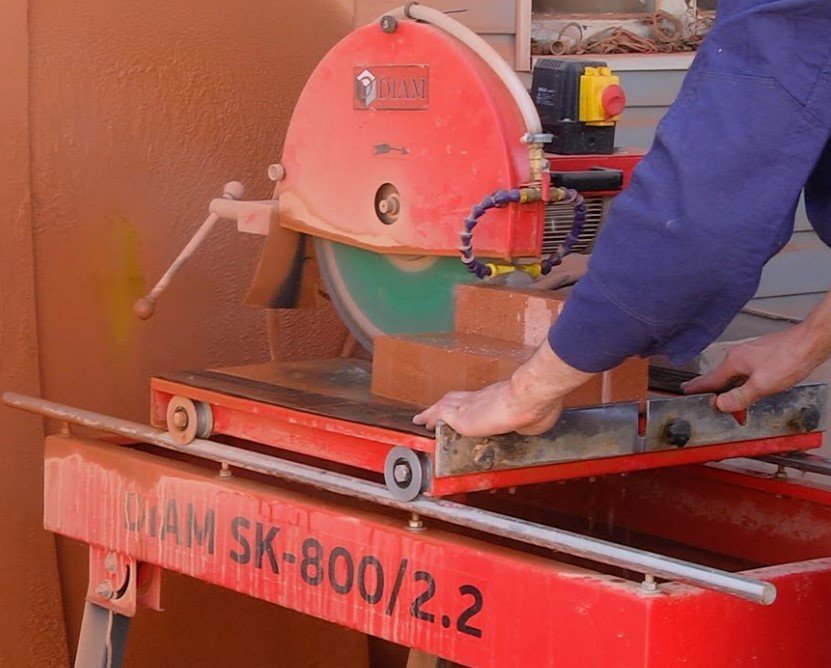
Работа без защитного кожуха строго запрещена. Кожух спасает не только от брызг воды, но и останавливает оторвавшийся сегмент. Скорость вылета фрагмента может достигать 60 метров в секунду — это сопоставимо с травматическим оружием.
⚠ Средства индивидуальной защиты обязательны. Очки из поликарбоната защищают глаза от микроосколков камня. Противошумные наушники берегут слух от высокочастотного визга, который при резке гранита превышает 105 децибел. Резиновые перчатки с антискользящим покрытием обеспечивают надежный хват мокрой заготовки.
Заготовка должна быть надежно зафиксирована на столе станка. Удержание тяжелой гранитной плиты только руками — прямой путь к травме. Малейший перекос детали при ручной подаче приведет к зажиму диска в пропиле. Двигатель мгновенно отбросит заготовку назад с невероятной силой — возникает эффект обратного удара. Используйте струбцины, угловые упоры и штатные зажимы оборудования.
Литература
Для более глубокого погружения в тему камнеобработки, технологий шлифовки, полировки и устройства сложного промышленного оборудования рекомендуем изучить следующие труды признанных практиков и теоретиков отрасли. Знания, заложенные в этих книгах, помогут избежать испорченных заготовок и сожженных дисков.
- Сычев Ю. И. «Алмазно-абразивная обработка природного камня» — фундаментальный труд, подробно разбирающий физику взаимодействия синтетических алмазов с различными минералами.
- Берлин А. М. «Обработка строительного декоративного камня» — детальное описание устройства станков, выбора режимов подачи и организации цехового производства.
- Орлов А. М. «Добыча и обработка природного камня» — масштабный обзор отрасли, начиная от карьерных работ и заканчивая высокоточной интерьерной распиловкой мраморных слэбов.
- Карасев В. В. «Камнерезные работы. Справочник мастера» — отличная методичка с таблицами допусков, чертежами профилей и способами устранения дефектов полировки.
- Гутман Б. И. «Технология обработки камня» — учебное пособие, содержащее формулы расчета мощности двигателей, производительности насосов и коэффициентов абразивности пород.