| Двойных ходов в мин | — |
| Длина хода | — |
| Круговая подача | — |
| Машинное время | — |
1. Физика процесса долбления и кинематические особенности
Обработка металлов резанием на долбежных и зубодолбежных станках относится к технологическим процессам с возвратно-поступательным главным движением инструмента. В отличие от фрезерования или точения, где срезание стружки происходит непрерывно, процесс долбления характеризуется цикличным чередованием рабочего и холостого ходов. На рабочем ходу ползун со снаряженным инструментом перемещается сверху вниз или вперед, срезая слой металла заданной толщины. На холостом ходу инструмент возвращается в верхнее начальное положение. Для предотвращения трения задней поверхности резца или долбяка о заготовку на обратном ходу применяется автоматический отжим стола либо самого инструмента на величину от 0.5 до 1.5 мм.
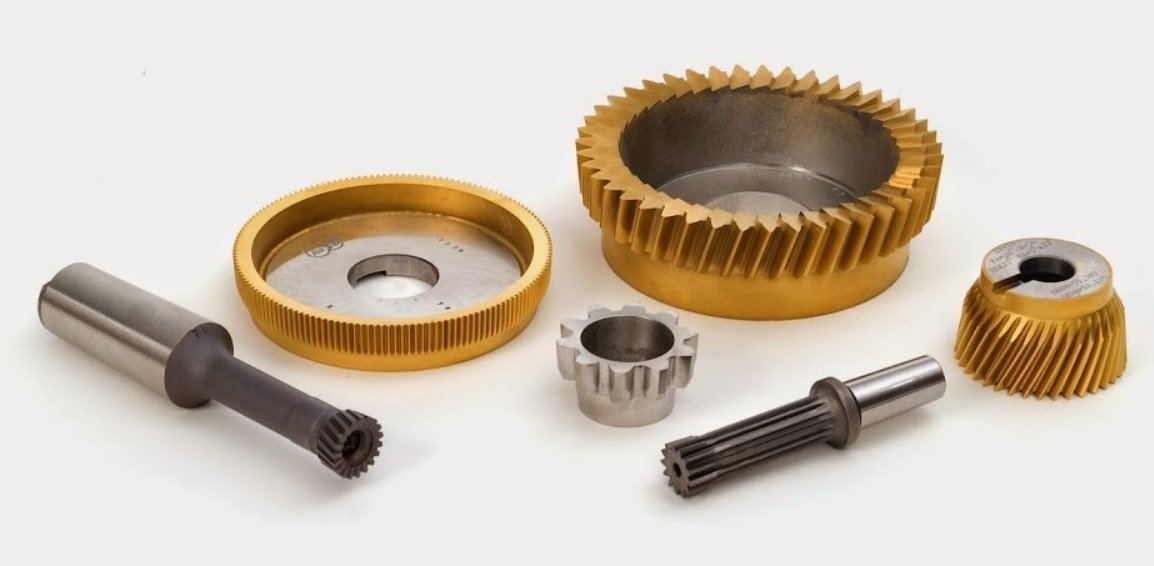
В промышленном производстве выделяют 2 ключевых направления применения долбежного оборудования. 1-е направление заключается в формировании внутренних шпоночных пазов, многошлицевых отверстий, фасонных канавок и многоугольных профилей простыми или профильными долбежными резцами на вертикально-долбежных станках, таких как модели 7А420, 7405, 7Д430. 2-е направление охватывает нарезание прямозубых и косозубых цилиндрических колес наружного и внутреннего зацепления, а также зубчатых реек методом обката с использованием дисковых, чашечных или хвостовых долбяков на зубодолбежных станках моделей 5В12, 5140, 53А50.
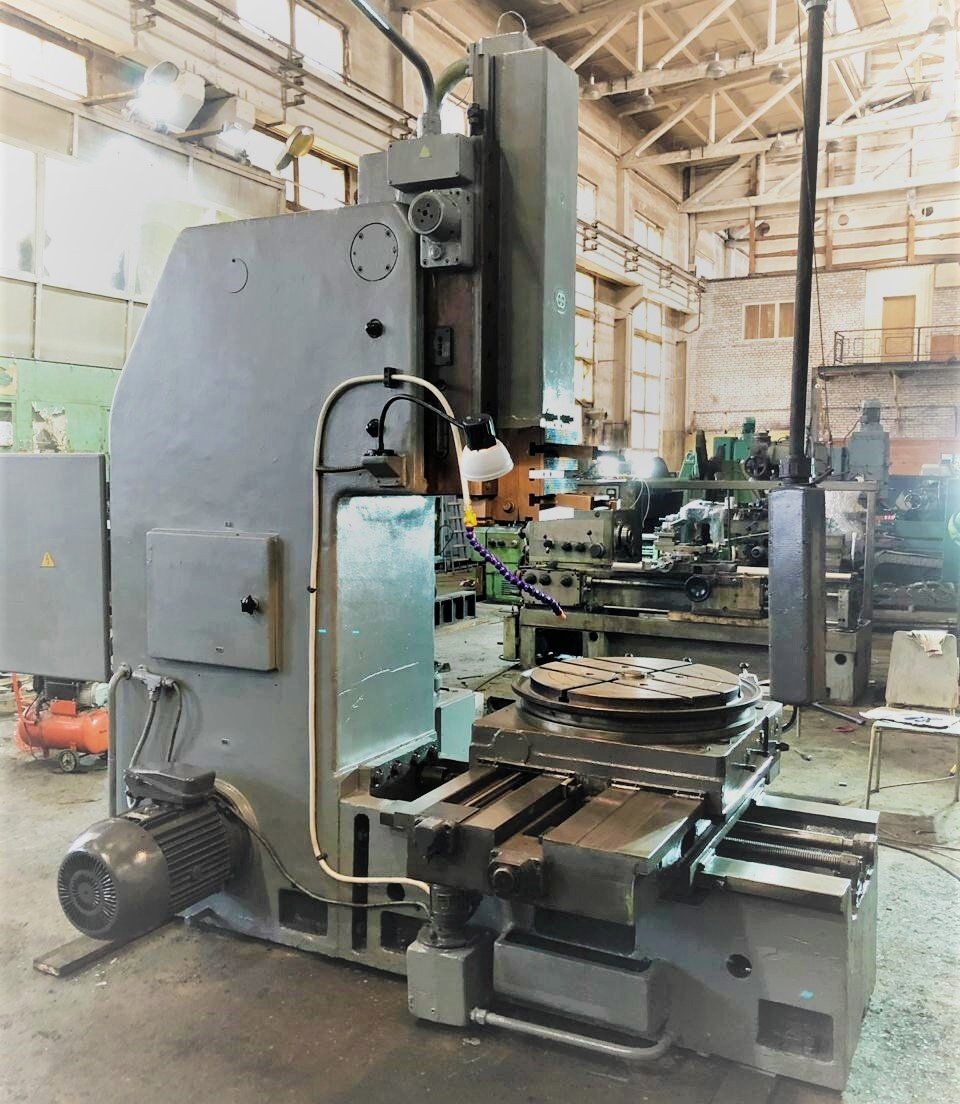
Главным показателем кинематики процесса выступает частота двойных ходов ползуна в 1 минуту. Средняя скорость резания V в метрах в минуту прямо связана с длиной расходуемого хода и частотой циклов. Длина хода инструмента Lст складывается из ширины обрабатываемой поверхности B и величины перебегов Lпер на входе и выходе резца. Формула общей длины хода выглядит следующим образом: Lст = B + Lпер. Для операций пазования величину Lпер принимают равной 10 мм, а для зубодолбления выбирают значение 6 мм.
✍ Связь между средней скоростью резания V и числом двойных ходов n выражается формулой: n = 1000 * V / 2 / Lст, что эквивалентно упрощенному виду n = 500 * V / Lст. Из данной зависимости выводится расчет фактической скорости резания: V = 2 * Lст * n / 1000. В разработанном онлайн-калькуляторе эти математические соотношения заложены в основу автоматического пересчета параметров, что полностью исключает ошибки ручных вычислений на производстве.
2. Параметры резания и расчет главных показателей
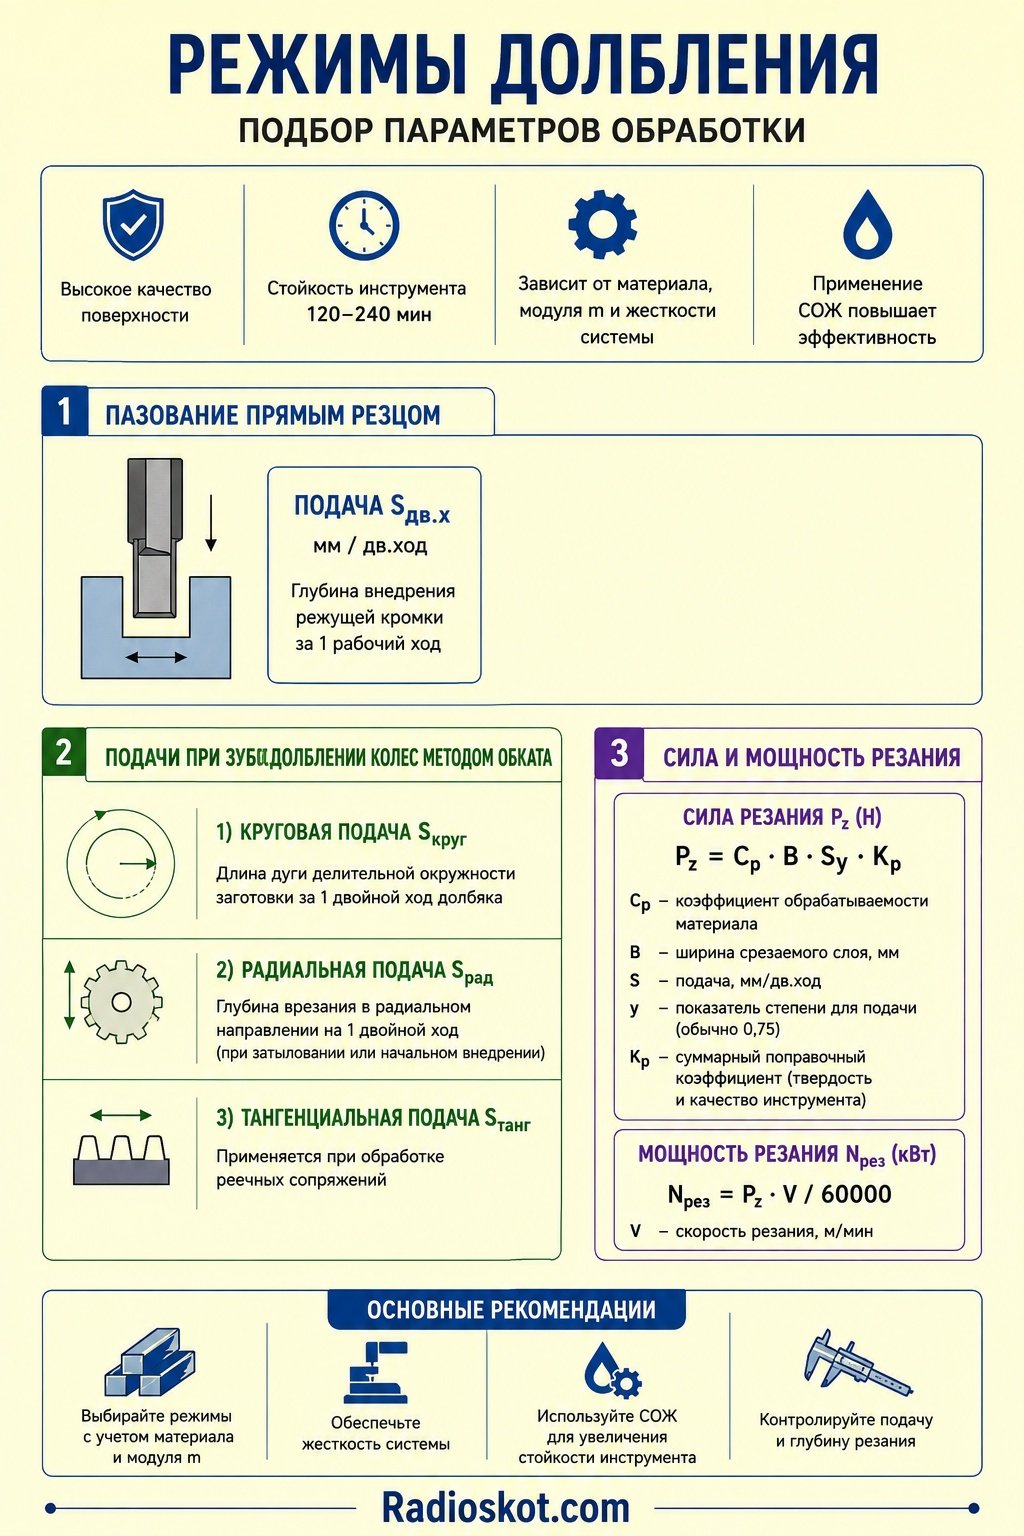
Правильный подбор режимов обработки гарантирует высокое качество поверхности и высокую стойкость режущей кромки инструмента, составляющую стандартно от 120 до 240 минут чистого времени резания. Выбор параметров зависит от физико-механических свойств обрабатываемого материала, модуля нарезаемого зуба m, жесткости системы станок-приспособление-инструмент-деталь и применения смазочно-охлаждающих жидкостей.
При пазовании прямым резцом подача Sдв.х задается в миллиметрах на 1 двойной ход ползуна. Она определяет глубину внедрения режущей кромки за 1 рабочий ход. При зубодолблении колес методом обката различают 3 вида подач. 1-й вид — круговая подача Sкруг, определяемая как длина дуги делительной окружности заготовки, на которую она поворачивается за 1 двойной ход долбяка. 2-й вид — радиальная подача Sрад, определяющая глубину врезания в радиальном направлении на 1 двойной ход при затыловании или начальном внедрении. 3-й вид — тангенциальная подача, применяемая при обработке реечных сопряжений.
Сила резания Pz в Ньютонах при долблении прямозубым резцом или долбяком рассчитывается по следующей технологической формуле: Pz = Cp * B * Sy * Kp, где Cp — коэффициент обрабатываемости материала, B — ширина срезаемого слоя в мм, S — подача в мм/дв.ход, y — показатель степени для подачи, равный обычно 0.75, Kp — суммарный поправочный коэффициент на твердость и качество инструмента. Мощность резания Nрез в киловаттах выражается формулой: Nрез = Pz * V / 60000.
3. Справочные скорости резания и подачи
Ниже представлена сводная справочная таблица скоростей и подач при работе долбежным инструментом из быстрорежущей стали марки Р6М5 для различных конструкционных материалов.
| Обрабатываемый материал и его состояние | Скорость резания V, м/мин | Подача S, мм/дв.ход |
|---|---|---|
| Сталь конструкционная углеродистая Ст3, Ст10, Ст20, HB 130-160 | 22 | 0.25 — 0.35 |
| Сталь качественная углеродистая 45, 50, HB 180-210 | 18 | 0.20 — 0.28 |
| Сталь легированная 40Х, 20ХН3А, 30ХГСА, HB 200-230 | 15 | 0.15 — 0.22 |
| Сталь коррозионно-стойкая 12Х18Н10Т, 08Х18Н10, HB 170-200 | 10 | 0.10 — 0.18 |
| Серый чугун СЧ15, СЧ20, HB 170-200 | 14 | 0.25 — 0.40 |
| Чугун высокопрочный ВЧ50, HB 200-240 | 12 | 0.20 — 0.30 |
| Алюминиевые сплавы АМг6, Д16, АК4, HB 60-90 | 60 | 0.40 — 0.60 |
| Латуни и бронзы обработанные ЛС59-1, БрАЖ9-4, HB 100-140 | 35 | 0.30 — 0.45 |
4. Зубодолбление цилиндрических колес методом обката
Зубодолбление является универсальным и единственно возможным способом нарезания зубчатых колес с закрытыми венцами, колес с внутренними зубьями, а также блоков шестерен с малым расстоянием между венцами, равным менее 15 — 20 мм. В процессе нарезания долбяк и заготовка непрерывно вращаются вокруг своих осей, сопрягаясь аналогично безызносной парной зубчатой передаче. Передаточное отношение кинематической цепи обката определяется соотношением числа зубьев долбяка z0 и числа зубьев заготовки z.
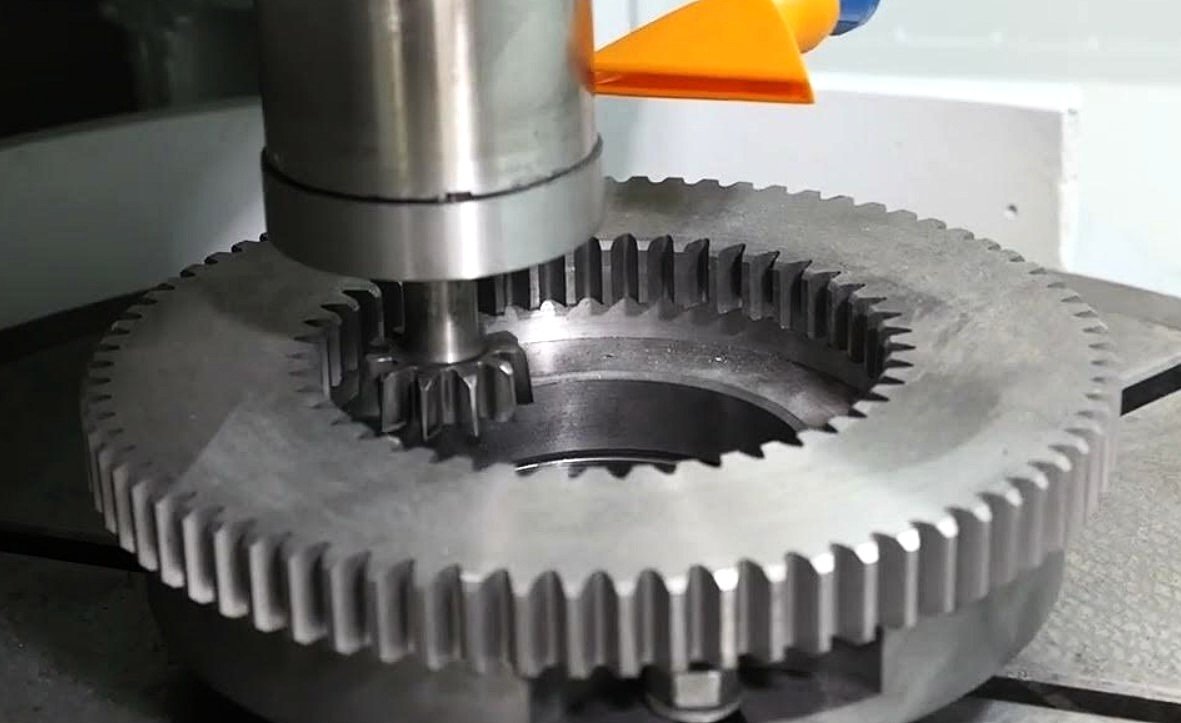
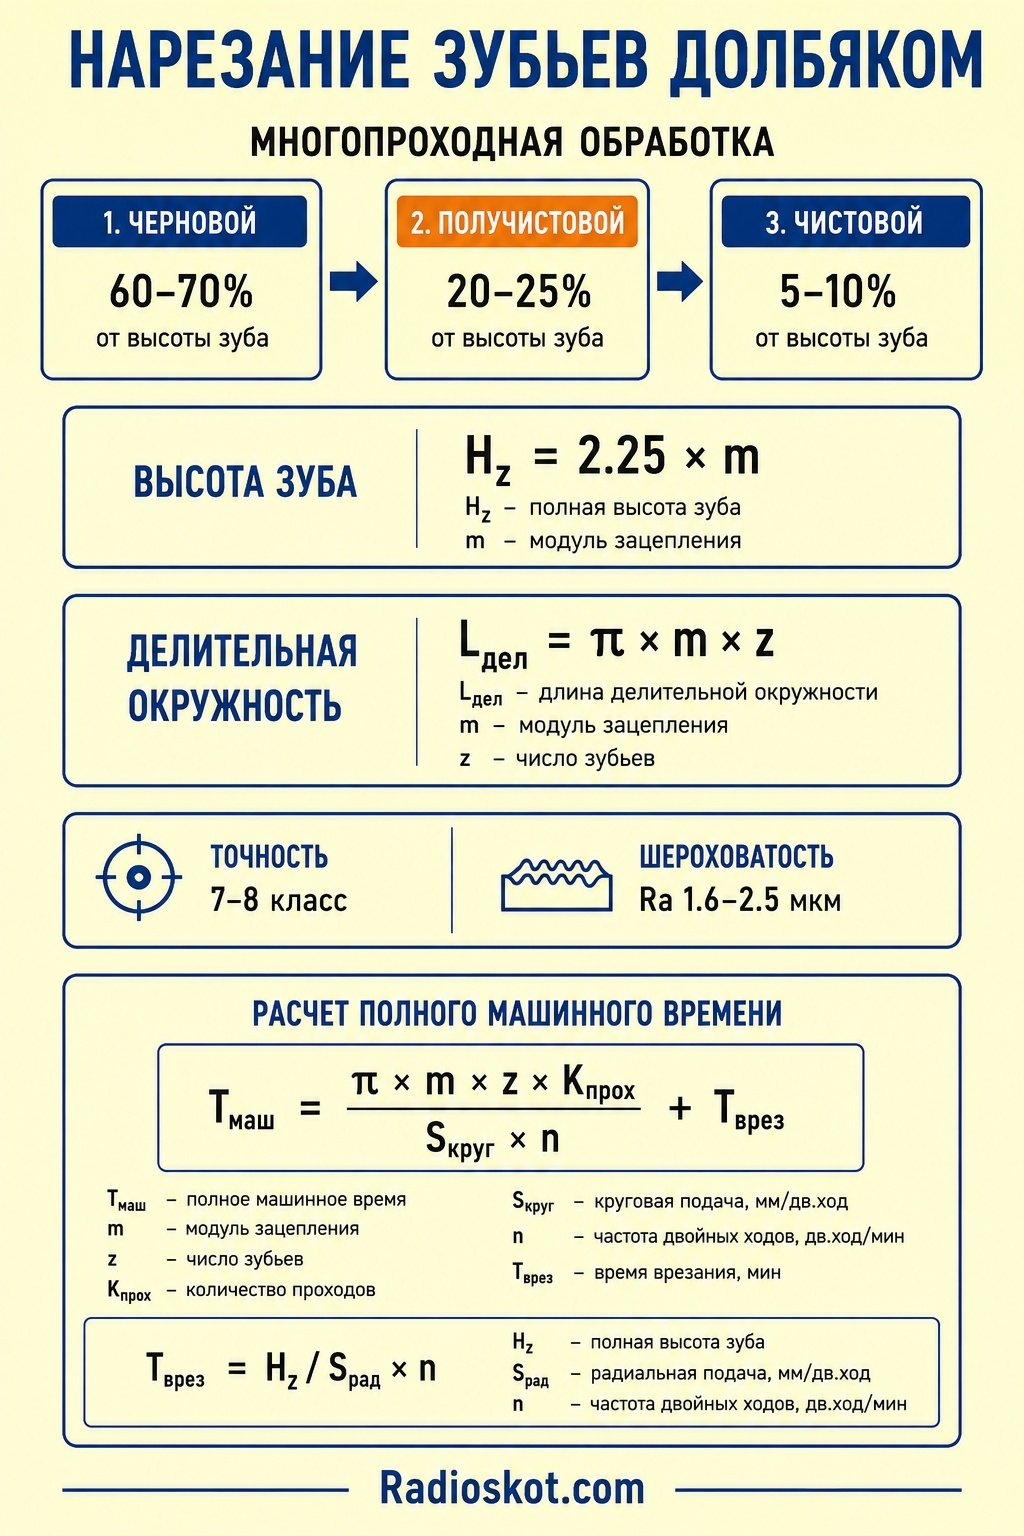
Для обеспечения правильного эвольвентного профиля и исключения срезания вершин зубьев обработку колес с модулем m больше 2.5 мм проводят в несколько проходов. 1-й черновой проход снимает от 60% до 70% от общей высоты зуба Hz. 2-й получистовой проход удаляет от 20% до 25% припуска. 3-й чистовой проход снимает оставшиеся от 5% до 10% для получения точности профиля 7-й или 8-й степени по ГОСТ 1643-81 и шероховатости поверхности Ra 1.6 — 2.5 мкм.
✍ Формула полной высоты зуба прямозубого цилиндрического колеса стандартного исходного контура имеет вид: Hz = 2.25 * m. Формула расчетной длины делительной окружности заготовки выглядит так: Lдел = 3.1416 * m * z.
Расчет полного машинного времени Tмаш при нарезании колеса долбяком включает суммирование времени врезания на радиальной подаче и времени чернового и чистового обката по окружности. Формула для практического применения при работе в Kпрох проходов выражается через соотношение: Tмаш = 3.1416 * m * z * Kпрох / Sкруг / n + Tврез. Время врезания Tврез рассчитывается по формуле: Tврез = Hz / Sрад / n.
5. Распределение припуска и числа проходов при зубодолблении
Количество проходов зависит от модуля нарезаемого зуба, требуемой точности и жесткости технологической системы. В таблице ниже приведены рекомендованные нормы распределения припуска.
| Модуль зубьев m, мм | Рекомендуемое число проходов | Распределение глубины резания по проходам, % |
|---|---|---|
| От 1.0 до 2.0 | 1 проход | 100% глубины за 1 проход |
| От 2.25 до 4.5 | 2 прохода | 1-й проход = 70%, 2-й проход = 30% |
| От 5.0 до 8.0 | 3 прохода | 1-й проход = 60%, 2-й проход = 30%, 3-й проход = 10% |
| От 9.0 до 12.0 | 3 или 4 прохода | 1-й проход = 50%, 2-й проход = 30%, 3-й проход = 15%, 4-й проход = 5% |
6. Кинематические цепи зубодолбежного станка и настройка гитар
Для правильного выполнения операций зубодолбления станочнику требуется произвести расчет и настройку 3 основных кинематических цепей оборудования.
- 1-я цепь — цепь главного движения, задающая число двойных ходов ползуна в минуту. Она настраивается сменными колесами гитары скоростей или переключением коробки скоростей станка.
- 2-я цепь — цепь деления и обката, связывающая вращение долбяка и вращение заготовки. Настройка гитары деления выполняется по формуле: iдел = 24 * z0 / z для большинства станков отечественного производства.
- 3-я цепь — цепь круговой и радиальной подач. Круговая подача Sкруг регулируется сменными шестернями гитары подач. Настройка радиальной подачи Sрад определяет скорость сближения осей долбяка и заготовки при врезании на требуемую высоту зуба.
В современных станках с числовым программным управлением эти настройки выполняются автоматически через ввод технологических команд, но физический принцип взаимодействия инструмента и детали остается неизменным.
7. Особенности пазования на вертикально-долбежных станках
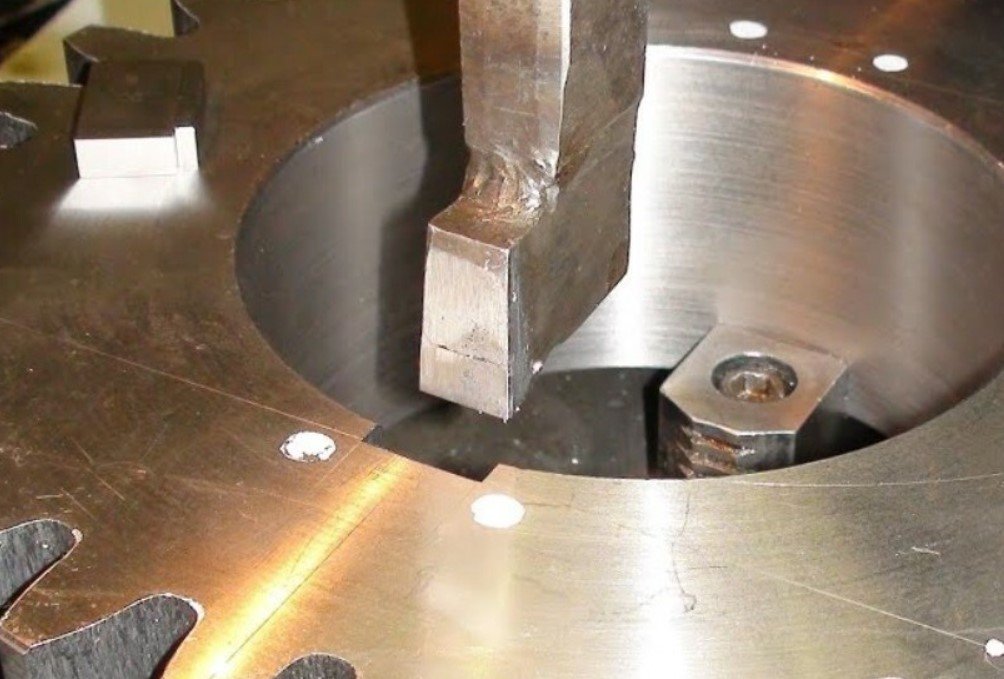
Пазование шпоночных канавок и шлицевых втулок на долбежных станках моделей 7А420, 7405, 7Д430 и аналогичных отличается высокой консольной нагрузкой на резцовую оправку. Из-за отжима оправки под действием радиальной и тангенциальной составляющих силы резания может возникать конусность или разбивка паза по ширине. Для минимизации отжима жесткость оправки повышают за счет максимального увеличения ее диаметра и уменьшения вылета от торца ползуна.
📐 Углы режущей части долбежного резца выбирают в зависимости от обрабатываемого материала. Передний угол γ для обработки сталей средней прочности назначают равным от 10 до 15 градусов. Для обработки хрупких чугунов передний угол γ уменьшают до значений от 3 до 5 градусов. Задний угол α на главной режущей кромке составляет от 6 до 10 градусов. Вспомогательный задний угол на боковых кромках резца выбирают в диапазоне от 2 до 4 градусов для предотвращения трения об обработанные стенки паза.
Расчет машинного времени при долблении глухого или сквозного паза шириной B и глубиной H производится по простой формуле: Tмаш = H / Sдв.х / n. При обработке глухих пазов требуется предусмотреть технологическую канавку для выхода резца шириной не менее чем 5 — 8 мм на дне отверстия.
8. Подробные практические примеры расчета режимов
Ниже приведены 2 подробных примера расчета режимов резания для наиболее распространенных производственных задач зубодолбления и пазования.
Пример 1. Расчет режимов зубодолбления прямозубого шестеренчатого колеса
Исходные производственные данные: требуется нарезать прямозубое цилиндрическое колесо с модулем m = 4 мм и числом зубьев z = 40. Ширина зубчатого венца B = 30 мм. Материал заготовки — конструкционная сталь марки 45 с твердостью HB 200. Обработка проводится на зубодолбежном станке с использованием дискового долбяка из быстрорежущей стали Р6М5 с числом зубьев долбяка z0 = 25.
Шаг 1. Определение общей длины хода ползуна Lст. При зубодолблении суммарная величина перебегов инструмента сверху и снизу венца принимается Lпер = 6 мм. Длина хода составляет: Lст = 30 + 6 = 36 мм.
Шаг 2. Назначение скорости резания V. По справочным нормам для Стали 45 с твердостью HB 200 при обработке долбяком из Р6М5 рекомендуемая скорость резания V = 18 м/мин.
Шаг 3. Расчет частоты двойных ходов ползуна n. Применяем базовую формулу: n = 1000 * 18 / 2 / 36 = 18000 / 72 = 250 дв.ход/мин. Настраиваем коробку скоростей станка на ближайшее значение 250 дв.ход/мин.
Шаг 4. Расчет круговой подачи Sкруг. Базовое значение круговой подачи для модуля m = 4 мм равно 0.30 мм/дв.ход. Поправочный коэффициент на материал для Стали 45 составляет 0.80. Расчетное значение подачи: Sкруг = 0.30 * 0.80 = 0.24 мм/дв.ход.
Шаг 5. Назначение числа проходов и расчет глубины резания. Для модуля m = 4 мм по технологическим нормам выбираем 2 прохода. Высота зуба Hz = 2.25 * 4 = 9.0 мм. 1-й черновой проход снимает 70% глубины: H1 = 9.0 * 0.70 = 6.3 мм. 2-й чистовой проход снимает оставшиеся 30% глубины: H2 = 9.0 * 0.30 = 2.7 мм.
Шаг 6. Расчет полного машинного времени Tмаш. Длина делительной окружности заготовки Lдел = 3.1416 * 4 * 40 = 502.65 мм. Для 2 проходов суммарный путь кругового обката составит: Lобкат = 502.65 * 2 = 1005.3 мм. Радиальная подача при врезании принимается Sрад = 0.05 мм/дв.ход. Время врезания на 2 прохода: Tврез = 9.0 / 0.05 / 250 = 0.72 мин. Время основного обката по окружности: Tобк = 1005.3 / 0.24 / 250 = 16.76 мин. Итоговое машинное время на обработку колеса: Tмаш = 16.76 + 0.72 = 17.48 мин.
Пример 2. Расчет режимов долбления шпоночного паза во втулке из чугуна
Исходные производственные данные: требуется продолбить сквозной шпоночный паз шириной Bп = 12 мм, глубиной Hп = 8 мм и длиной Lпаз = 60 мм во втулке из серого чугуна марки СЧ20 с твердостью HB 190. Обработка выполняется на вертикально-долбежном станке пазовым резцом из быстрорежущей стали Р6М5.
Шаг 1. Расчет длины хода резца Lст. Для сквозного пазования величина перебега резца принимается Lпер = 10 мм. Длина хода ползуна составит: Lст = 60 + 10 = 70 мм.
Шаг 2. Выбор скорости резания V. Согласно нормативам для серого чугуна СЧ20 рекомендуемая скорость резания составляет V = 14 м/мин.
Шаг 3. Расчет числа двойных ходов ползуна n. Применяем базовую формулу: n = 1000 * 14 / 2 / 70 = 14000 / 140 = 100 дв.ход/мин. Выставляем на станке частоту 100 дв.ход/мин.
Шаг 4. Назначение подачи на двойной ход Sдв.х. Для обработки паза в чугунной заготовке выбираем подачу Sдв.х = 0.25 мм/дв.ход.
Шаг 5. Расчет машинного времени Tмаш. Время прямого резания паза на всю глубина 8 мм составит: Tрез = 8 / 0.25 / 100 = 0.32 мин. Принимая время на зачистные ходы без подачи равным 0.10 мин, получаем полное машинное время: Tмаш = 0.32 + 0.10 = 0.42 мин, что соответствует 25.2 секундам.
9. Диагностика неполадок и брака при долблении
В процессе работы на зубодолбежных и пазовальных станках могут возникать различные виды брака и геометрических отклонений. Оперативное выявление причин позволяет предотвратить поломку дорогостоящего долбяка и сохранить требуемую точность деталей.
| Вид неполадки или брака | Вероятная причина возникновения | Практический способ устранения |
|---|---|---|
| Вибрация, дрожание и сильный шум при резании | Недостаточная жесткость резцовой оправки, большой вылет долбяка, завышенная подача S или повышенные люфты в направляющих ползуна | Уменьшить вылет оправки, уменьшить подачу на от 20% до 30%, подтянуть клинья направляющих ползуна станка |
| Быстрый износ и выкрашивание зубьев долбяка | Завышенная скорость резания V, отсутствие или недостаточный поток СОЖ, неправильные углы заточки передней поверхности | Снизить скорость резания V, увеличить подачу СОЖ в зону резания, перезаточить долбяк с контролем переднего угла γ |
| Конусность паза или нарезаемого зуба по длине | Непараллельность направляющих ползуна оси вращения стола, отжим оправки под действием нагрузки | Отрегулировать угол наклона колонны станка по индикатору, увеличить диаметр оправки для повышения жесткости |
| Высокая шероховатость поверхности и задиры | Работа затупленным инструментом, защемление стружки в пазу, заниженная скорость резания V | Заточить инструмент, применить СОЖ с высокой смазывающей способностью, применить зачистные ходы без подачи |
| Накопленная погрешность шага зубьев колеса | Погрешность делительной цепи станка, люфты в гитаре деления, смещение заготовки из-за слабой заживки | Проверить и отрегулировать сцепление шестерен гитары деления, надежно закрепить заготовку в оправке |
10. Практические советы по наладке оборудования и уходу за долбяками
⚙ Долговечность долбяка и точность нарезаемых профилей напрямую зависят от соблюдения правил эксплуатации и своевременной заточки. Перезаточка дисковых и чашечных долбяков производится исключительно по передней поверхности. Изменение переднего угла γ недопустимо, так как это нарушает эвольвентный профиль инструмента по всей длине зуба. Контроль переднего угла после заточки проводят специальным шаблоном или на зубоизмерительном приборе с точностью до 15 угловых минут.
При установке заготовки на стол станка необходимо тщательно проверять радиальное и торцевое биение с помощью индикатора часового типа. Допустимое торцевое биение базирующего торца заготовки не должно превышать 0.01 — 0.02 мм на диаметре 100 мм. Превышение торцевого биения приводит к неравномерному нагружению зубьев долбяка и возникновению накопленной погрешности профиля.
💧 Выбор и подача смазочно-охлаждающей жидкости играет критическую роль при обработке вязких конструкционных и легированных сталей. Рекомендуется использовать 5% — 10% водные эмульсии с противозадирными присадками или сульфофрезол. Поток СОЖ должен подаваться непосредственно в зону контакта режущей кромки с заготовкой под давлением не менее 0.2 — 0.3 МПа для интенсивного вымывания стружки из зоны резания.
Перед началом обработки партии деталей на зубодолбежном станке следует выполнять проверку работы механизма отжима инструмента на обратном ходу. Неполный или несвоевременный отжим приводит к трению задней поверхности долбяка о заготовку, что вызовет мгновенный износ инструмента и ухудшение шероховатости поверхности до параметров Ra 6.3 и хуже.
11. Справочная литература по долбежным и зуборезным работам
Для углубленного изучения кинематики, расчета наладок и режимов резания при зубодолблении рекомендуется использовать следующие проверенные справочные издания на русском языке:
- Овумян Г. Г., Адам Я. И. Справочник зубореза. Москва, Машиностроение, 1983.
- Аверьянов И. Н. Зуборезные станки и их наладка. Москва, Высшая школа, 1987.
- Гулида Э. Н. Проектирование и расчет зуборезных инструментов. Львов, Выща школа, 1984.
- Кучер А. М. Металлорежущие станки. Альбом конструирования. Ленинград, Машиностроение, 1979.
- Справочник технолога-машиностроителя. В 2 томах. Под редакцией А. Г. Косиловой и Р. К. Мещерякова. Москва, Машиностроение, 1985.
- Общемашиностроительные нормативы режимов резания для нормирования работ на металлорежущих станках. Зубообрабатывающие станки. Москва, НИИТавтопром, 1982.