| Требуемое усилие | — |
| Внутр. радиус Ri | — |
| Мин. полка Bmin | — |
| Пружинение ~Δ° | — |
| Статус матрицы V | — |
Работа с листовым металлом требует абсолютного понимания физики процесса деформации. Представленный калькулятор листогибочного станка создан для быстрого получения базовых рабочих параметров оборудования. Ошибки в подборе гибочного инструмента неминуемо приводят к поломке дорогостоящих пуансонов, трещинам на готовых деталях и необратимой деформации верхней траверсы пресса. Сервис позволяет вычислить требуемое усилие F, оптимальную ширину ручья матрицы V, минимальную длину отгибаемой полки Bmin и внутренний радиус гиба Ri. Ведь грамотный технолог или оператор никогда не запускает станок без предварительной проверки этих 4 важнейших значений.
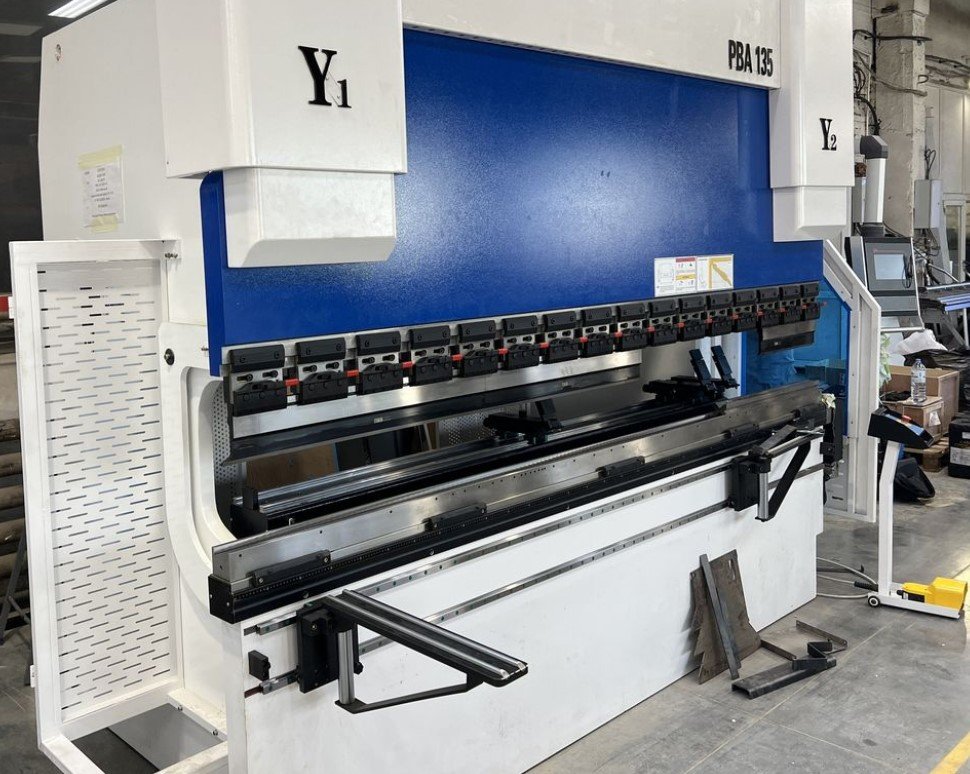
Сам процесс гибки представляет собой пластическую деформацию структуры проката. Наружные слои материала испытывают колоссальное растяжение, а внутренние слои сжимаются. Между этими 2 зонами находится нейтральная линия, которая сохраняет свою исходную длину. Чем точнее подобраны параметры станка, тем качественнее и точнее будет итоговый угол. Современные станки с ЧПУ выполняют подобные вычисления автоматически, но, естественно, специалист обязан глубоко понимать суть происходящего для контроля машины.
📈 Любое гидравлическое или электромеханическое оборудование имеет жесткий технический предел по усилию, который измеряется в Тоннах. Если толстая стальная деталь требует 150 Тонн давления, а пресс рассчитан максимум на 100 Тонн, процесс гибки физически неосуществим. Крайне важно также контролировать предельную удельную нагрузку на 1 метр длины инструмента. Превышение лимита нагрузки неизбежно расколет стальную матрицу пополам, создав аварийную ситуацию на производстве.
Базовые методы гибки: свободная гибка и калибровка
В современной индустрии металлообработки доминируют 2 основных подхода формирования угла. Калькулятор позволяет переключаться между этими 2 режимами для оценки разницы в нагрузках.
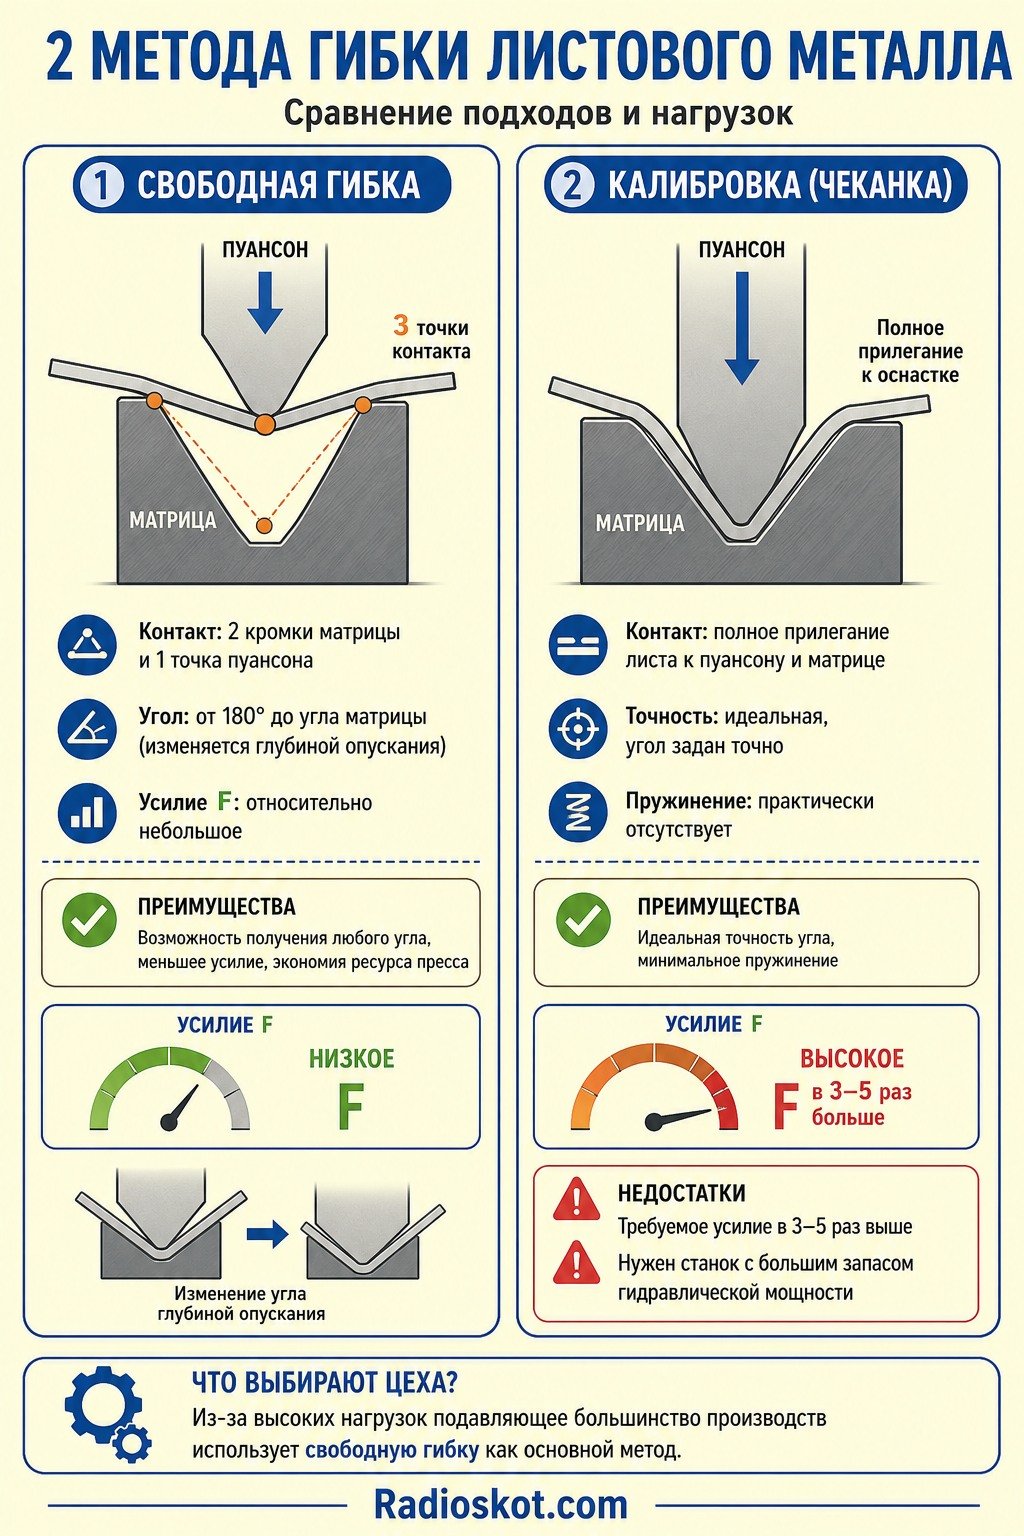
Первый метод носит название свободная гибка. В данном сценарии пуансон вдавливает лист в матрицу V-образной формы, но металл никогда не касается самого дна матрицы. Лист опирается строго на 2 верхние кромки матрицы и 1 точку контакта на конце пуансона. Образуется классический физический рычаг с 3 точками контакта. На сегодняшний день это самый популярный метод в мире. Главное технологическое преимущество метода заключается в возможности получить любой угол от 180° до угла самой матрицы, изменяя исключительно глубину опускания траверсы. Усилие F при свободной гибке относительно невелико, что экономит ресурс пресса.
Другой метод называется калибровка или чеканка. При калибровке пуансон с колоссальным давлением вдавливает металл до самого дна матрицы, заставляя материал полностью повторить форму инструмента. Лист прилегает к оснастке всей своей поверхностью. Безусловное преимущество калибровки — идеальная точность заданного угла и практически полное отсутствие эффекта пружинения, так как предел текучести преодолевается во всем сечении листа. Ключевой недостаток метода — требуемое усилие F лавинообразно возрастает в 3 — 5 раз по сравнению со свободной гибкой. Станок должен обладать огромным запасом гидравлической мощности. Из-за столь высоких нагрузок подавляющее большинство цехов предпочитает использовать 1 вариант работы.
Данные для расчетов пресса
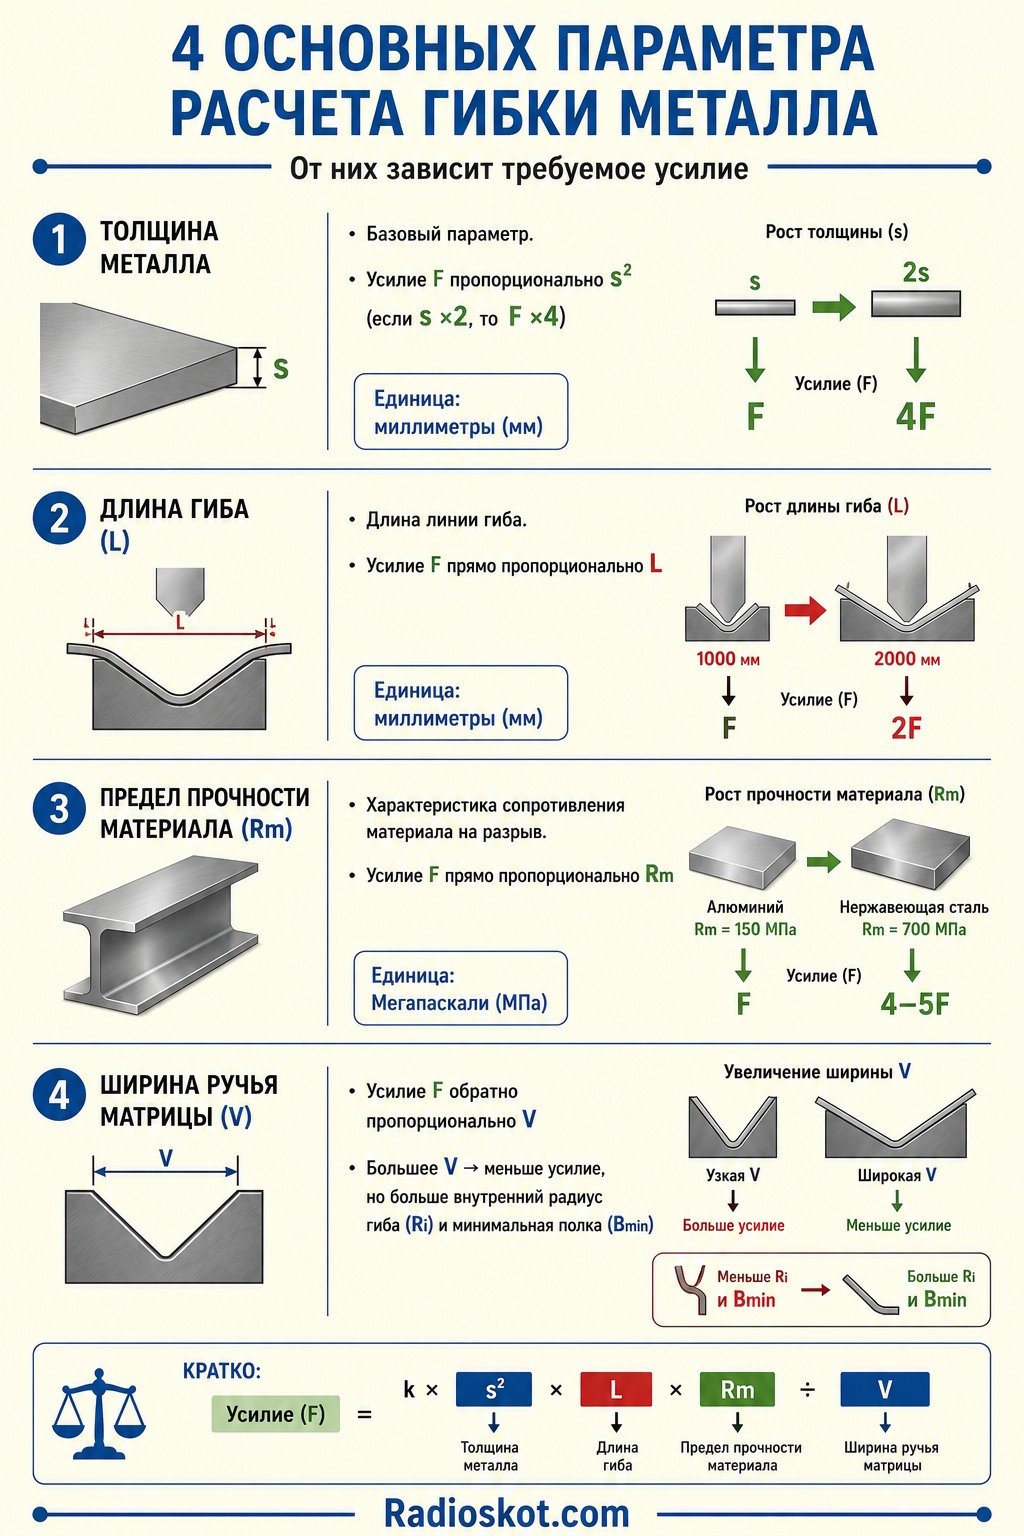
Математическая модель процесса базируется на 4 основных габаритах и физических свойствах. Базовый габарит — толщина металла s. От этого значения строится вся последующая математика. Величина s всегда возводится в степень 2 в формуле усилия. Это физический закон сопротивления материалов: при увеличении толщины листа в 2 раза требуемое усилие F автоматически возрастает ровно в 4 раза. Значение указывается строго в миллиметрах.
Длина гиба L обозначает длину линии, по которой происходит сгибание. В разговорной речи этот параметр часто ошибочно называют шириной заготовки. Листогибочный пресс не способен «почувствовать» общую площадь листа, свисающую за пределы станка. Сопротивление механическому давлению оказывает исключительно тот узкий участок металла, который находится непосредственно между пуансоном и матрицей. Параметр L прямо пропорционален усилию. Стальная деталь длиной 2000 мм потребует в 2 раза больше Тонн, чем деталь длиной 1000 мм.
Предел прочности Rm является базовой физической характеристикой сопротивления материала на разрыв. Данная величина измеряется в Мегапаскалях — МПа. Мягкий алюминиевый сплав имеет Rm = 150 МПа, тогда как прочная нержавеющая сталь обладает Rm = 700 МПа. Чтобы согнуть заготовку из нержавейки, гидравлика пресса должна выдавить в 4 — 5 раз больше Тонн давления. Ширина ручья матрицы V влияет на расчетное усилие обратно пропорционально. Чем шире раскрытие матрицы, тем больше плечо рычага, и тем физически легче согнуть лист. Увеличение V снижает необходимые Тонны F, однако при этом неизбежно увеличивает внутренний радиус гиба Ri и минимальную полку Bmin.
Выбор оптимального раскрытия матрицы V
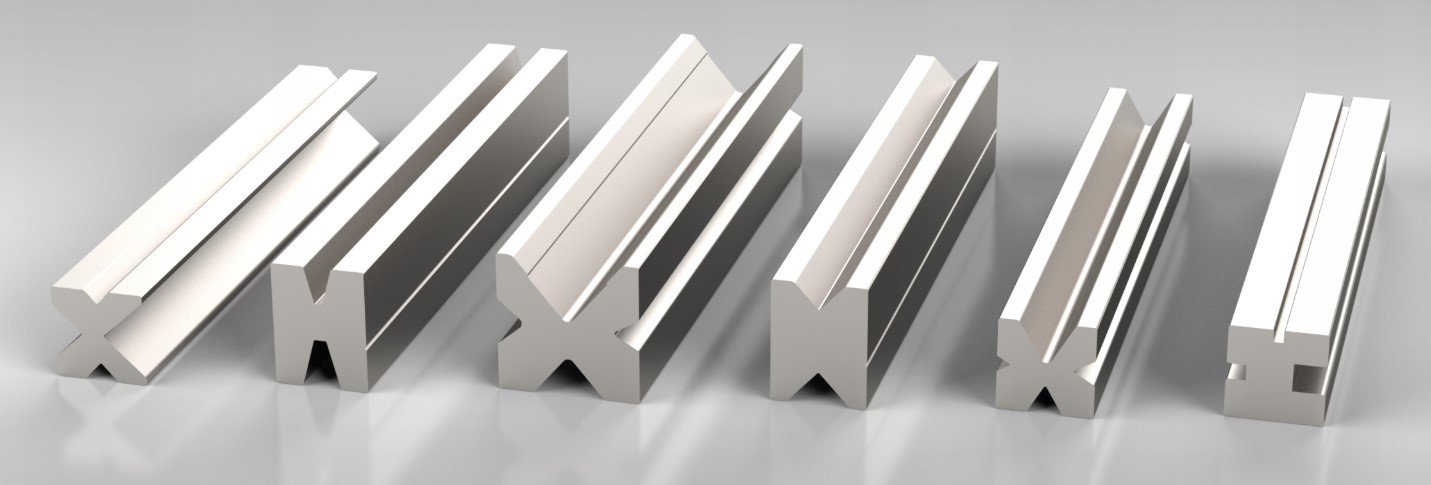
Правильный подбор нижнего инструмента — важнейшая задача технолога перед запуском серии деталей. Неверно подобранная матрица V испортит заготовку или сломает инструмент. В машиностроении применяются строгие эмпирические множители для вычисления идеальной ширины ручья V.
- Для тонких листов с толщиной s от 0.5 мм до 3 мм применяется формула: V = s * 8.
- Для средних листов с толщиной s от 4 мм до 8 мм формула: V = s * 10.
- Для массивных плит s > 8 мм используется формула: V = s * 12.
Причина изменения множителя кроется в физике растяжения. При сгибании толстого проката возникает критическое растяжение самого наружного слоя. Если использовать базовое правило 8 толщин для металлической плиты s = 10 мм, мы получим расчетную V = 80 мм. При столь узком рычаге толстый металл гарантированно лопнет по наружному радиусу из-за колоссального внутреннего напряжения. Увеличение матрицы до V = 120 мм плавно сглаживает дугу кривизны и надежно спасает деталь от разрыва. Также существует строгий абсолютный минимум: V = s * 4. Если оператор попытается продавить сталь в матрицу меньше данного значения, пуансон начнет попросту срезать кромки листа, работая по принципу гильотинных ножниц. Давление улетит за пределы шкалы, что приведет к фатальной поломке оснастки. Если инструмента с оптимальной V нет в наличии, правило предписывает брать ближайшую бОльшую матрицу из шкафа.
| Толщина металла s, мм | Коэффициент умножения | Оптимальная матрица V, мм |
|---|---|---|
| 1 | 8 | 8 |
| 2 | 8 | 16 |
| 3 | 8 | 24 |
| 5 | 10 | 50 |
| 10 | 12 | 120 |
Формула расчета требуемого усилия F
Представленный калькулятор производит вычисления на основе фундаментальной инженерной формулы деформации металлической балки, лежащей на 2 параллельных опорах. Усилие вычисляется по следующему алгоритму:
F = c * Rm * L * s2 / V / 10000
Показатель F означает требуемое усилие станка, выраженное в Тоннах. Переменная c обозначает коэффициент применяемого метода гибки. Для классической свободной гибки c = 1.33. Для жесткой калибровки c = 4.0. Переменная Rm отражает предел прочности используемого материала в МПа. Значение L — длина сгибаемой линии в миллиметрах. Переменная s задает толщину металла в миллиметрах. Значение V определяет ширину раскрытия ручья матрицы в миллиметрах. Делитель 10000 применяется в формуле исключительно для конвертации физических Ньютонов и миллиметров в привычные для производства Тонны.
Детальный анализ данной формулы наглядно доказывает геометрическую зависимость нагрузок. Небольшая погрешность в толщине листа выдает огромную разницу в давлении на станке из-за возведения в квадрат. Если на производство поступила партия стали с реальной толщиной 3.2 мм вместо заявленных по ГОСТу 3.0 мм, усилие F моментально подскочит на 13 %. Это наиболее частая скрытая причина постоянного недогиба деталей на старых станках, лишенных цифровых систем обратной связи. Для компенсации подобных колебаний качества металла грамотный технолог всегда закладывает запас мощности гидравлического пресса на уровне 20 %. Станок никогда не должен работать на пределе своих паспортных возможностей.
Внутренний радиус гиба Ri и параметр минимальной полки Bmin
✍ Многие начинающие проектировщики ошибочно считают, что внутренний радиус готовой согнутой детали всегда равен радиусу острия пуансона. Это глубокое технологическое заблуждение. При работе методом свободной гибки радиус инструмента вообще не участвует в формировании геометрии, если он физически не превышает естественный радиус деформации самого листа. Внутреннюю геометрию формирует исключительно матрица V.
Жесткое эмпирическое правило индустрии гласит: внутренний радиус Ri при свободной гибке равен примерно 16 % от ширины используемой матрицы V. Формула имеет вид:
Ri = V * 0.16
Это означает, что при установке матрицы V = 16 мм, естественный внутренний радиус детали составит Ri = 2.5 мм. Даже если оператор применит предельно острый пуансон с радиусом 0.5 мм, стальной лист все равно плавно согнется с радиусом 2.5 мм. Металл просто «повиснет» в воздухе вокруг заостренного края пуансона. Если по требованиям чертежа необходимо получить радиус 5 мм на тонком 1-миллиметровом металле, оператору придется намеренно установить огромную матрицу V = 32 мм. Но здесь кроется главная технологическая ловушка: увеличение ширины матрицы автоматически тянет за собой пропорциональное увеличение минимально возможной полки Bmin.
Заготовку физически невозможно согнуть на самом краю. Отгибаемая полка обязана надежно опираться на обе кромки ручья матрицы в течение всего процесса опускания балки. Если полка окажется слишком короткой, она неминуемо соскользнет внутрь ручья V, деталь перекосит, а пуансон безнадежно раздавит кромку. Ограничение описывается формулой
Bmin = V * 0.7
Для матрицы V = 16 мм параметр Bmin = 11.2 мм. Вы физически не сможете отогнуть кромку шириной 5 мм на матрице 16 мм. Калькулятор моментально выдает параметр Bmin для проверки технологичности чертежа. Если бортик детали меньше Bmin, чертеж признается бракованным и возвращается конструктору на доработку.
| Ширина матрицы V, мм | Естественный радиус Ri, мм | Минимальная полка Bmin, мм |
|---|---|---|
| 8 | 1.3 | 5.6 |
| 12 | 1.9 | 8.4 |
| 16 | 2.5 | 11.2 |
| 24 | 3.8 | 16.8 |
| 50 | 8 | 35 |
Упругое пружинение металла после гибки
Любой листовой металл обладает природной упругостью. После того как траверса опустилась, согнула заготовку и пошла обратно вверх, сняв давление, деталь всегда слегка распрямляется. Данный физический эффект называется пружинением. Чем выше предел прочности материала, тем агрессивнее он пружинит. Чтобы получить на выходе точный угол 90°, оператор вынужден «перегибать» деталь в процессе работы, опуская пуансон до угла 88°. После полного снятия нагрузки стальной лист вернется к заветным 90°.
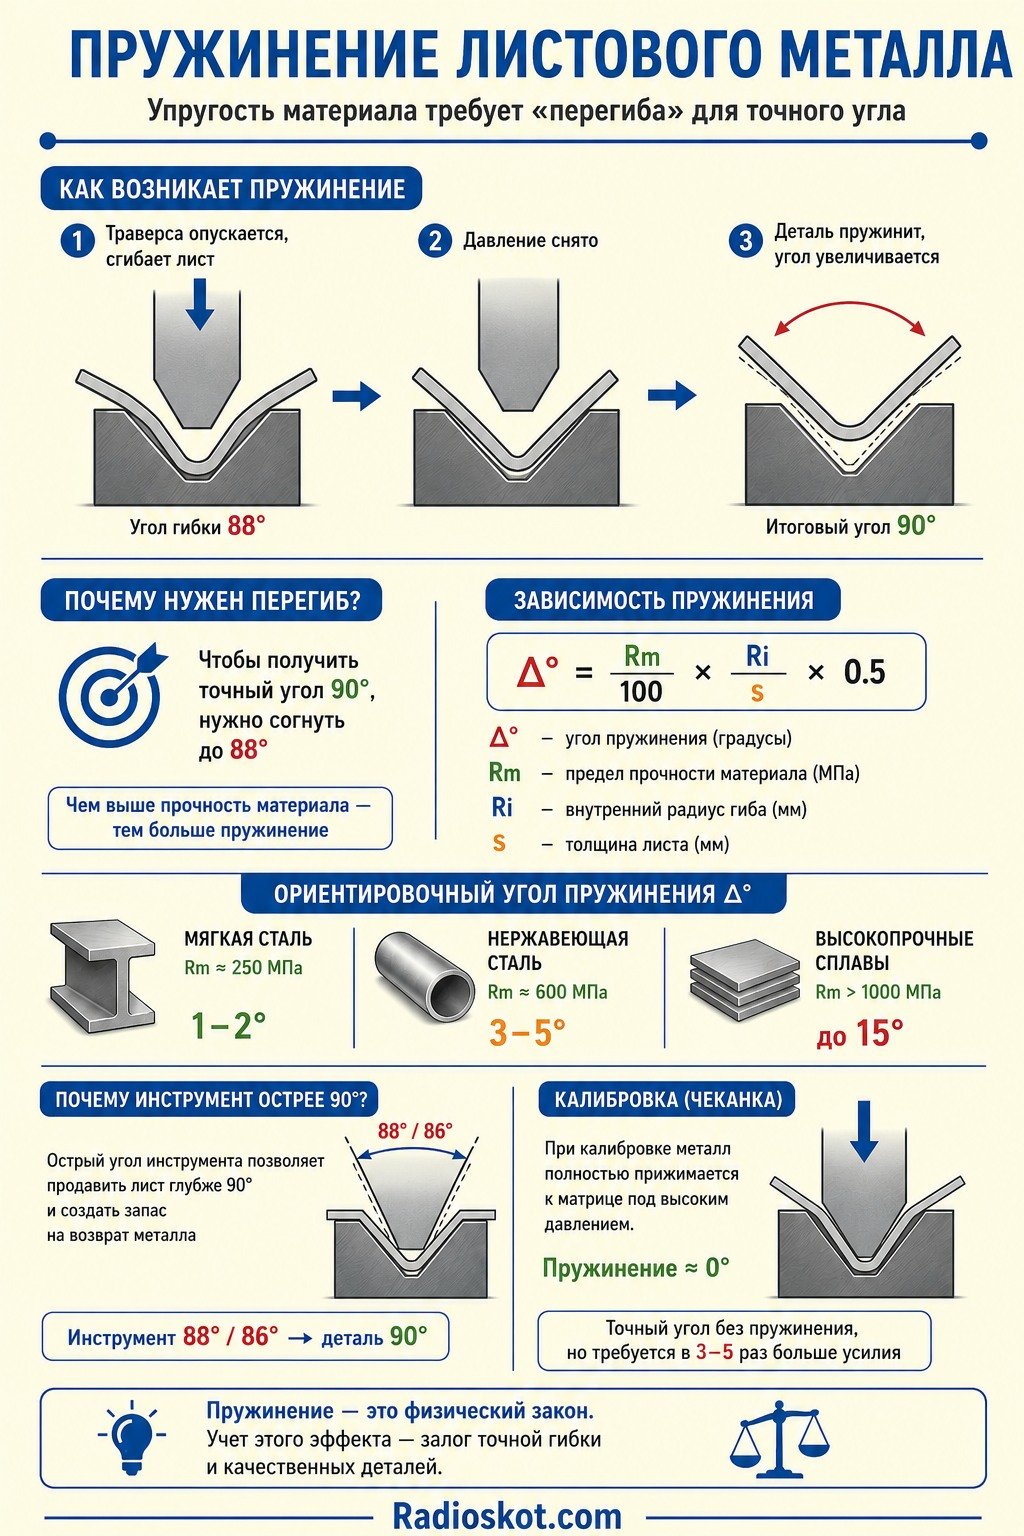
Для ориентировочной оценки угла пружинения применяется зависимость: Δ° = Rm / 100 * Ri / s * 0.5. Обычная мягкая сталь пружинит на 1 — 2 градуса. Жесткая нержавейка отбрасывает деталь на 3 — 5 градусов. Высокопрочные сплавы могут пружинить вплоть до 15 градусов. Именно по этой причине инструмент выпускается с рабочими углами 88° или 86°, а не 90°. Острый контур инструмента дает физическое пространство пуансону продавить лист значительно глубже 90°, обеспечивая нужный запас на возврат металла. При калибровке пружинение падает до 0, так как металл намертво впечатывается в форму под предельным давлением.
Характеристики металлов и направление волокон проката
Адекватный расчет совершенно невозможен без знания параметра Rm для конкретного сплава. В базе калькулятора заложены усредненные достоверные цифры для различных марок проката. Реальный показатель Rm может слегка отличаться от партии к партии, но для настройки станка этих данных более чем достаточно. Сталь мягкая с Rm = 350 МПа легко поддается деформации и крайне слабо пружинит. Конструкционная сталь с Rm = 450 МПа является золотым стандартом индустрии. Нержавеющая сталь марки AISI 304 с Rm = 700 МПа крайне вязкая, очень сильно пружинит и максимально быстро изнашивает инструмент. Стандартный алюминий с Rm = 250 МПа требует особой осторожности, так как сильно подвержен внезапному растрескиванию вдоль волокон. Медь с Rm = 220 МПа демонстрирует великолепную пластичность.
Грамотный оператор всегда учитывает направление прокатки листа. Листовой прокат имеет ярко выраженные структурные «волокна», вытянутые вдоль направления движения прокатных валков на металлургическом заводе. Сгибание строго поперек этих волокон позволяет формировать предельно острые радиусы без риска появления трещин. Сгибание вдоль волокон практически всегда приводит к микроразрывам наружного слоя, особенно это критично на алюминии и толстой стали. Если деталь имеет сложную форму и подразумевает гибы по всем 4 сторонам контура, избежать сгибания вдоль волокон невозможно. В подобной ситуации технолог обязан искусственно увеличить внутренний радиус Ri, выбрав более широкую матрицу V.
| Материал | Предел прочности Rm, МПа | Особенности поведения при деформации |
|---|---|---|
| Сталь мягкая | 350 | Отличная пластичность, стабильный угол |
| Сталь конструкционная | 450 | Стандартный расчетный материал |
| Нержавеющая сталь | 700 | Высокий износ кромок матриц, сильное пружинение |
| Алюминий стандартный | 250 | Склонность к образованию глубоких трещин |
| Титан ВТ1-0 | 500 | Капризная геометрия, часто требует подогрева |
Отверстия вблизи линии гиба и система компенсации прогиба
Нередко инженеры располагают крепежные отверстия слишком близко к зоне интенсивной деформации. Когда тяжелый пуансон вдавливает металл в матрицу, структура листа течет. Если край вырезанного отверстия физически попадает в зону полки Bmin, оно неизбежно деформируется — из идеально круглого превращается в вытянутое овальное. Золотое производственное правило предписывает: край любого отверстия обязан находиться от центральной линии гиба на безопасном расстоянии не менее Bmin + 2 мм. Если требуется согнуть заготовку с большими отверстиями прямо на оси гиба, применяются специальные компенсационные вырезы в самом листе, либо гибка осуществляется на эластичной полиуретановой матрице, которая плотно обволакивает лист и полностью предотвращает вытягивание контуров.
📏 Даже массивные 50-миллиметровые стальные плиты пресса неминуемо изгибаются под гидравлической нагрузкой. Когда гидроцилиндры мощно давят на верхнюю траверсу строго по краям, центр балки слегка выгибается дугой вверх. Величина прогиба может составлять всего 0.1 мм, но этого ничтожного отклонения вполне достаточно, чтобы угол в самом центре детали оказался на 2 градуса больше, чем по ее краям.
На длинных деталях, где параметр L > 2000 мм, эта физическая проблема становится критической. Для решения данной задачи современные ЧПУ станки оснащаются автоматической системой бомбирования. Данная система представляет собой ряд подвижных клиньев под нижней матрицей, которые плавно приподнимают центральную зону инструмента, в точности повторяя дугу прогиба верхней траверсы пресса.
Практический пример 1: Расчет стального кронштейна
Рассмотрим реальную заводскую задачу. Требуется согнуть крепежный кронштейн из стандартной конструкционной стали.
Вводные параметры детали:
- Толщина металла s = 2 мм.
- Длина сгибаемой линии L = 1500 мм.
- Прочность материала: 450 МПа.
- Метод работы: классическая свободная гибка.
Этап 1. Находим оптимальную матрицу V. Для толщины s = 2 мм применяется множитель 8. Вычисляем: V = 2 * 8 = 16 мм.
Этап 2. Рассчитываем требуемое усилие станка F. Применяем формулу: F = 1.33 * 450 * 1500 * 2 * 2 / 16 / 10000. Получаем результат: F = 3591000 / 160000 = 22.4 Тонн.
Этап 3. Определяем реальный внутренний радиус Ri. Вычисляем: Ri = 16 * 0.16 = 2.5 мм.
Этап 4. Вычисляем критический лимит полки Bmin. Расчет: Bmin = 16 * 0.7 = 11.2 мм.
Технологический вывод: для успешного изготовления данной детали пресс должен выдать 22.4 Тонн гидравлического давления, а минимальный отгибаемый борт на чертеже не должен быть короче 11.2 мм. Радиус скругления в углах 3D модели детали конструктор обязан задать как 2.5 мм.
Практический пример 2: Деформация длинного алюминиевого профиля
Рассмотрим задачу с массивной заготовкой. Требуется изготовить длинный несущий профиль из алюминиевого сплава.
Вводные данные:
- Толщина листа s = 5 мм.
- Длина линии гиба L = 3000 мм.
- Параметр прочности материала: 250 МПа.
- Выбранный режим: свободная гибка.
Этап 1. Находим матрицу V. Для массивной толщины s = 5 мм безопасный множитель равен 10. Матрица V = 5 * 10 = 50 мм.
Этап 2. Вычисляем нагрузку F. Формула: F = 1.33 * 250 * 3000 * 5 * 5 / 50 / 10000. Итог: F = 24937500 / 500000 = 49.8 Тонн.
Этап 3. Прогнозируем внутренний радиус Ri. Расчет: Ri = 50 * 0.16 = 8 мм.
Этап 4. Лимит короткой полки Bmin. Расчет: Bmin = 50 * 0.7 = 35 мм.
Технологический вывод: станок будет стабильно нагружен на 49.8 Тонн. Крайне важно обратить внимание на показатель Bmin. Если крайний технологический загиб запроектирован длиной всего 20 мм, деталь физически невозможно изготовить стандартным инструментом. Пуансон попросту промнет край алюминиевого листа внутрь матрицы 50 мм. Потребуется изменить чертеж и увеличить длину борта до безопасных 35.0 мм.
Литература по процессам листовой штамповки
Для максимально глубокого погружения в фундаментальную теорию процессов пластической деформации металлов технологам, конструкторам и наладчикам станков с ЧПУ настоятельно рекомендуется детально изучить следующие классические профильные издания:
- Романовский В.П. Справочник по холодной штамповке. Фундаментальный труд, содержит 100-ни полезнейших таблиц, детальных графиков упругости и выверенных формул расчета давления.
- Мещерин В.Т. Справочник по листовой штамповке. Подробнейший разбор всей механики работы прессового инструмента и взаимодействия матриц с пуансонами.
- Аверкиев Ю.А., Аверкиев А.Ю. Технология холодной штамповки. Фокус сделан именно на точном расчете рабочих усилий оборудования и правильном подборе ширины ручья V.
- Ковка и штамповка. Справочник в 4 томах. Том 4 содержит абсолютно исчерпывающие и актуальные данные по современным листогибочным прессам, системам компенсации прогиба и свойствам сплавов.