| ЛДСП / Кромка | — |
| Время работы | — |
| Расход клея | — |
| Стоимость кромки | — |
| Итого стоимость | — |
Производство современной корпусной мебели невозможно представить без качественной обработки торцов плитных материалов. Нанесение кромочной ленты защищает изделия из ЛДСП и МДФ от влаги, предотвращает выделение формальдегида и придает мебели завершенный эстетичный вид. Правда процесс облицовки требует строжайшего соблюдения технологических режимов и точного расхода расходников, ведь ошибки в вычислениях неизбежно ведут к перерасходу дорогих клеевых составов, нехватке ленты на финальных этапах партии или появлению массового брака.
Значение точных технологических вычислений
Любое мебельное предприятие стремится к минимизации себестоимости без потери качества. Интуитивный подход к закупке материалов часто приводит к замораживанию оборотных средств на складах или простою цеха из-за нехватки пары метров нужного декора. Использование математических моделей позволяет точно спрогнозировать потребность в полимерной ленте и расплаве на любую партию деталей. Точность расчетов напрямую зависит от корректно введенных исходных данных — толщины плиты, толщины самой ленты, типа применяемого клея и технологических припусков на обработку свесов.
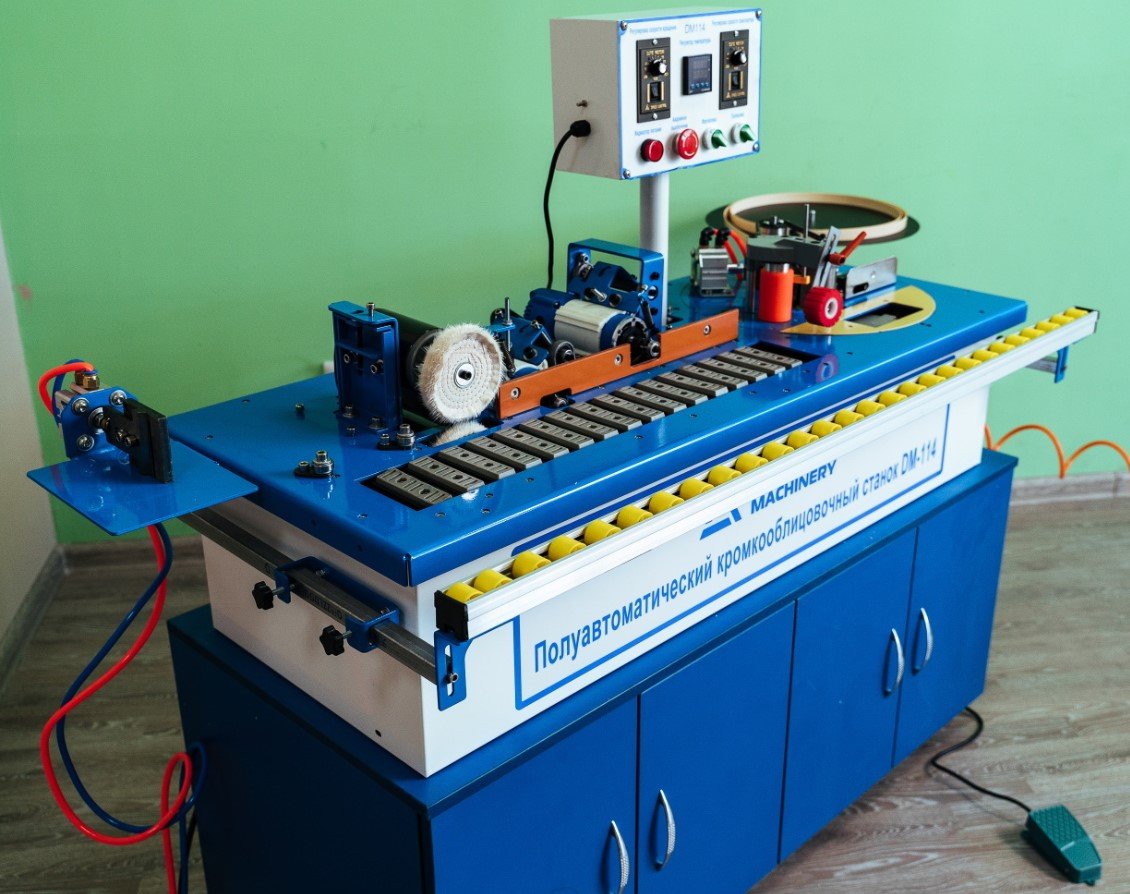
Алгоритмы учитывают не только геометрические размеры панелей, но и конструктивные особенности оборудования. Кромкооблицовочный станок проходного типа обрезает материал с запасом, который уходит в отходы. Этот запас может составлять от 1 до 5 сантиметров на каждую сторону в зависимости от настроек торцовочного узла и скорости подачи. Игнорирование этих припусков при расчете крупных партий приводит к дефициту материала в десятки метров.
Классификация и физика кромочных материалов
Для защиты торцов применяются материалы различной химической природы. АБС — акрилонитрилбутадиенстирол — является наиболее современным и экологичным пластиком. Он обладает высокой ударопрочностью, не содержит хлора и не дает усадки при нагреве. Толщина АБС варьируется от 0.4 до 3 миллиметров. Мягкость материала позволяет фрезерному узлу формировать идеальный радиус без эффекта побеления пластика на срезе.
ПВХ — поливинилхлорид — отличается более высокой жесткостью и устойчивостью к агрессивной химии. Однако при фрезеровании ПВХ толщиной 2 миллиметра часто возникает изменение цвета на радиусе из-за структуры пластика. Для устранения этого эффекта станки оснащаются узлом полировки, где тканевые круги разогревают срез трением и восстанавливают исходный оттенок.
Меламиновая лента представляет собой текстурную бумагу, пропитанную смолами. Ее толщина редко превышает 0.4 миллиметра. Она хрупкая и применяется преимущественно на скрытых торцах корпусов или при производстве мебели эконом-сегмента. Нанесение меламина требует минимального количества клея, иначе расплав будет выдавливаться наружу, загрязняя плоские цикли и копиры фрезеров.
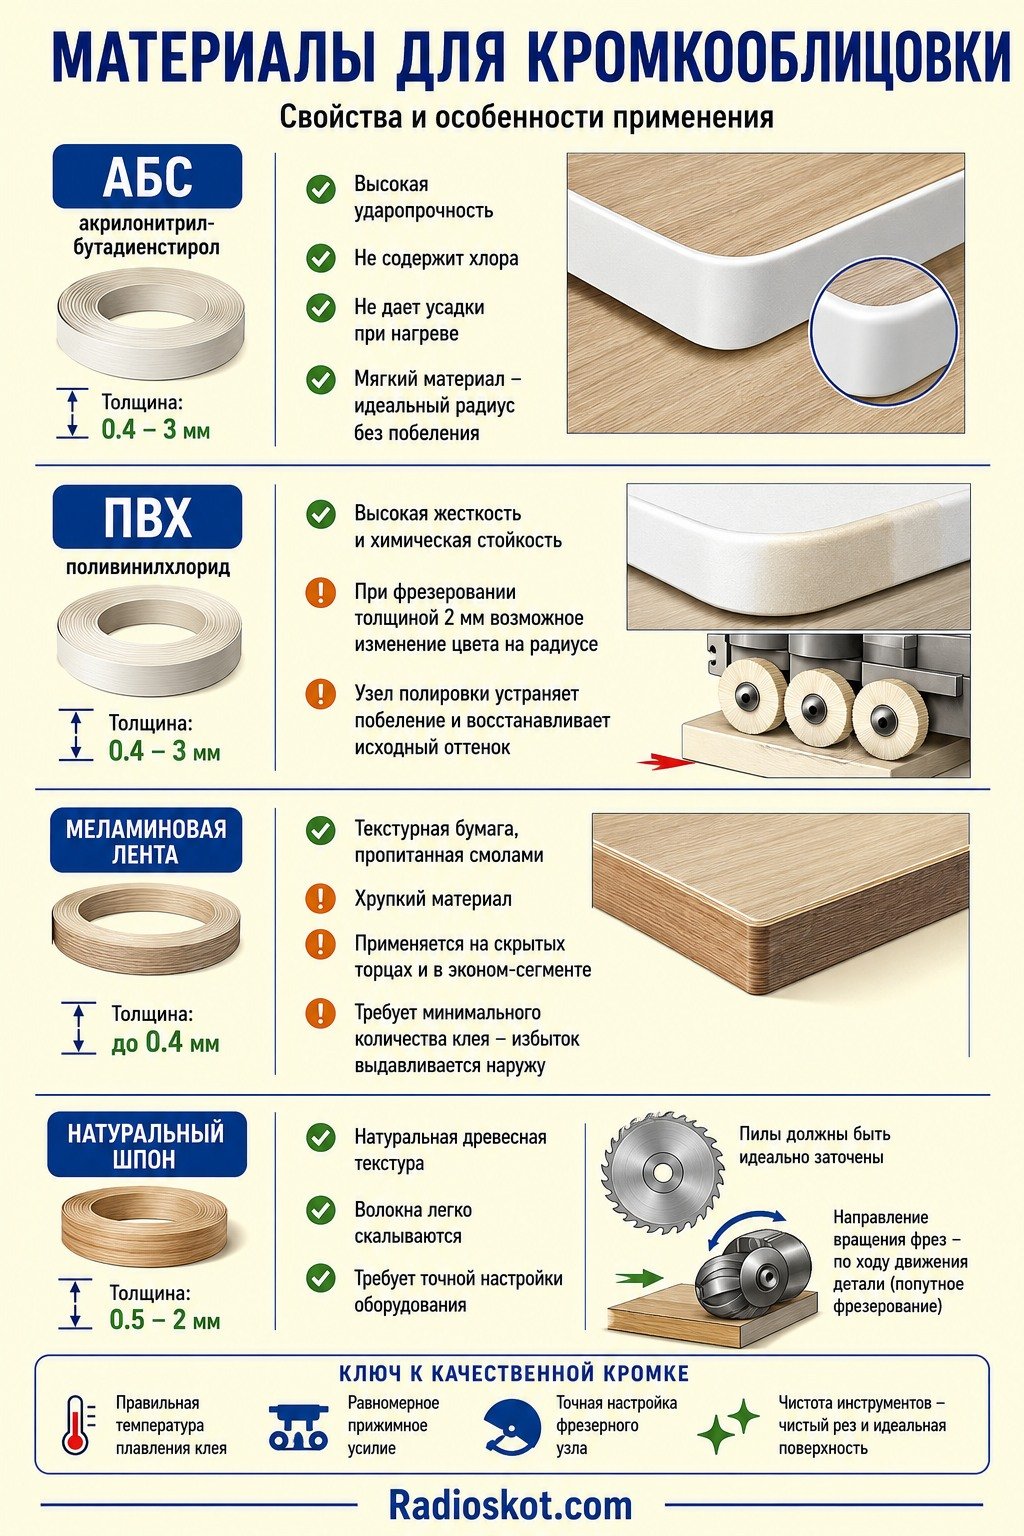
Натуральный шпон требует особого подхода. Древесные волокна легко скалываются, поэтому торцовочные пилы станка должны быть идеально заточены, а направление вращения фрез настроено строго по ходу движения детали — попутное фрезерование.
Разновидности клеевых систем и их применение
Ключевым элементом, связывающим плиту и ленту, выступает клей-расплав. В столярной промышленности доминируют 2 типа химических составов.
- ЭВА — этиленвинилацетат — является стандартом индустрии. Он поставляется в гранулах, плавится при нагреве и отвердевает при остывании. Процесс полностью обратим — при повторном нагреве шов снова станет жидким. Это определяет низкую термостойкость готовой мебели — около 60 — 70 градусов.
- ПУР — полиуретановый расплав — работает по совершенно иному принципу. После нанесения и первичного остывания начинается химическая реакция полимеризации с участием влаги из воздуха. Через несколько дней шов становится монолитным и необратимым. Мебель с ПУР-поклейкой выдерживает прямой контакт с водой и нагрев до 150 градусов. Однако такой состав требует оснащения станка герметичными плавильниками и регулярной промывки системы специальным очистителем.
ЭВА-расплавы делятся на наполненные и ненаполненные. Наполненные содержат мел или другие минералы, что снижает их цену, увеличивает вязкость и предотвращает глубокое впитывание в рыхлую структуру ДСП. Ненаполненные составы прозрачны, создают тончайший шов, идеальный для темных глянцевых панелей и работы с акриловыми поверхностями.
Таблица 1. Технические характеристики клеев-расплавов
| Тип связующего состава | Рабочая температура °C | Скорость подачи м/мин | Норма расхода г/м² |
|---|---|---|---|
| ЭВА высокотемпературный наполненный | 190 — 210 | 15 — 30 | 180 — 250 |
| ЭВА низкотемпературный | 130 — 150 | 8 — 12 | 150 — 200 |
| ЭВА ненаполненный прозрачный | 190 — 220 | 12 — 25 | 100 — 150 |
| ПУР полиуретановый | 130 — 150 | 10 — 25 | 100 — 140 |
| ПО полиолефиновый | 170 — 200 | 12 — 30 | 130 — 160 |
Математика вычислений и алгоритмы программы
✍ Основой для расчета метража является сумма длин всех обрабатываемых сторон. Но к полученному значению обязательно добавляются технологические припуски. При прохождении панели через станок, отрезной нож гильотины отсекает ленту с запасом спереди и сзади. Стандартный припуск составляет 2 — 3 сантиметра на каждый торец.
Формула расчета метража ленты для одной прямоугольной заготовки имеет следующий вид:
Lобщ = 2 * (Lдет + Oсв) + 2 * (Wдет + Oсв)
Где Lдет — длина детали, Wдет — ширина детали, Oсв — суммарный свес с 2 сторон.
Помимо свесов, в общую формулу закладывается коэффициент технологического брака, который в зависимости от культуры производства составляет от 2 до 5 %.
📏 Масса расходуемого клея вычисляется через площадь обрабатываемого торца. Площадь равна длине ленты, умноженной на толщину плиты. Важно понимать, что клеенаносящий валец наносит состав с небольшим запасом по высоте, поэтому расчетная ширина шва всегда равна толщине плиты плюс 2 — 4 миллиметра.
Формула расчета массы гранул для ванны выглядит так:
Mкл = (Lобщ * Wшва * Gт) / 1000
Где Mкл — итоговая масса в килограммах, Lобщ — длина в метрах, Wшва — ширина шва в метрах, Gт — норматив нанесения в граммах на квадратный метр.
Практические примеры расчетов
Рассмотрим применение алгоритмов на 2 реальных производственных задачах. В обоих случаях мы переводим все размерности в базовые единицы измерения — метры и килограммы.
Пример 1. Заказ на изготовление 100 офисных столешниц. Материал — ЛДСП толщиной 16 миллиметров. Облицовка по всему периметру лентой АБС 2 миллиметра. Размер детали 1.2 метра на 0.6 метра. Применяется наполненный ЭВА клей с расходом 220 г/м². Припуск гильотины — 0.04 метра на каждую сторону.
Определяем длину периметра одной заготовки с учетом припусков гильотины. Периметр прямоугольника состоит из 4 сторон. Добавляем к каждой стороне запас 0.04 метра.
L1шт = 2 * (1.2 + 0.04) + 2 * (0.6 + 0.04) = 2.48 + 1.28 = 3.76 м
Умножаем на количество заготовок в партии:
Lпарт = 3.76 * 100 = 376 м
Добавляем коэффициент страхового запаса 1.03 — 3 процента на возможный брак при настройке:
Lитог = 376 * 1.03 = 387.28 м. Округляем до 388 метров.
Считаем клей. Ширина нанесения для плиты 16 миллиметров принимается равной 0.02 метра.
Mкл = (376 * 0.02 * 220) / 1000 = 1.65 кг
Пример 2. Облицовка фасадов из МДФ толщиной 22 миллиметра. Лента ПВХ толщиной 1 миллиметр. Партия состоит из 500 деталей размером 0.7 на 0.4 метра. Клей ПУР с нормой расхода 120 г/м². Припуск на торцевание 0.03 метра на сторону.
Периметр одной детали с запасом:
L1шт = 2 * (0.7 + 0.03) + 2 * (0.4 + 0.03) = 1.46 + 0.86 = 2.32 м
Общая длина на 500 фасадов:
Lпарт = 2.32 * 500 = 1160 м
Для МДФ ширину нанесения берем 0.026 метра. Масса полиуретанового состава составит:
Mкл = (1160 * 0.026 * 120) / 1000 = 3.62 кг
Архитектура оборудования и настройка рабочих узлов
Высокое качество готового изделия обеспечивается синхронной работой десятка независимых агрегатов, смонтированных на единой массивной станине. Правильная настройка каждого блока критически важна, так как дефект, возникший на начальном этапе, невозможно исправить на последующих.
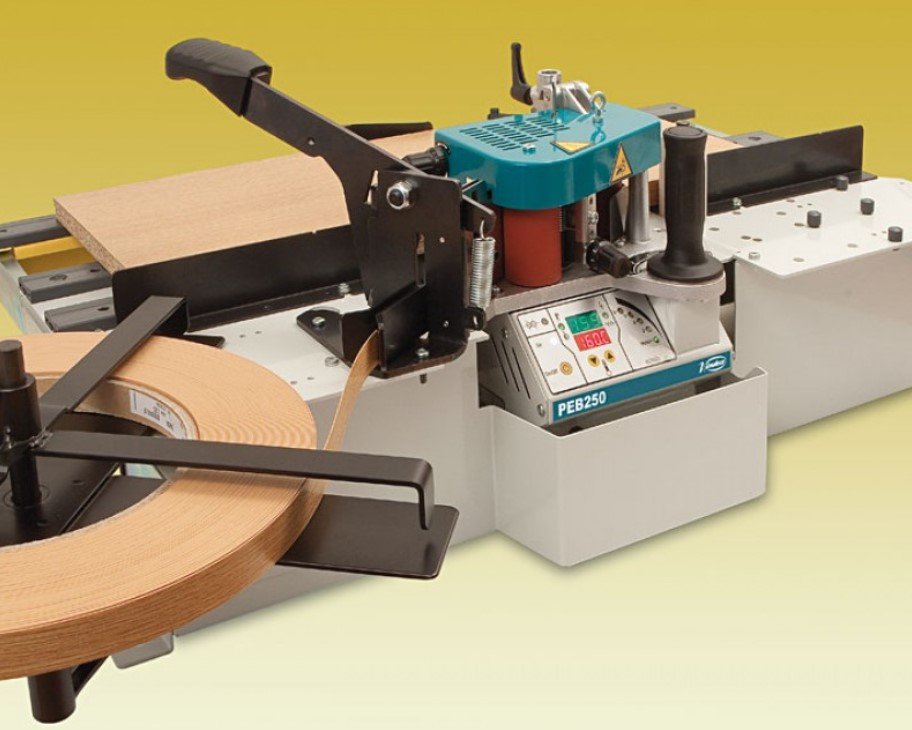
Узел предварительного фрезерования — прифуговка — оснащен 2 алмазными фрезами встречного вращения. Они снимают от 1 до 2 миллиметров торца ЛДСП. Это необходимо для устранения микросколов, оставленных пильным диском форматно-раскроечного станка, и создания идеальной геометрии. Вращение фрез навстречу друг другу предотвращает вырыв ламината на углах.
Зона разогрева торца состоит из инфракрасной лампы. Зимой панели часто приносят с холодного склада. Если горячий состав попадет на холодную ДСП, он мгновенно кристаллизуется, потеряв адгезию. Лампа подогревает поверхность до 40 — 50 градусов.
Клеевой блок включает ванну с ТЭНами и ребристый валец. Ребра на валике дозируют состав и формируют на торце микрополосы, которые растекаются в сплошной слой в момент контакта с пластиком. Настройка зазора между вальцом и панелью не должна превышать 0.1 миллиметра. Давление в пневмосистеме гильотины, отрубающей ленту из рулона, устанавливается на уровне 6 бар.
Прижимная группа состоит из 1 главного приводного ролика большого диаметра и 2 — 4 вспомогательных холостых роликов конической формы. Главный ролик осуществляет первичный жесткий контакт, а конусные дожимают края сверху и снизу, минимизируя толщину клеевого шва.
Торцовочный агрегат отвечает за обрезку переднего и заднего свесов заподлицо с плоскостью панели. 2 высокооборотных двигателя перемещаются по прецизионным линейным направляющим. Скорость движения кареток должна строго совпадать со скоростью подающего конвейера.
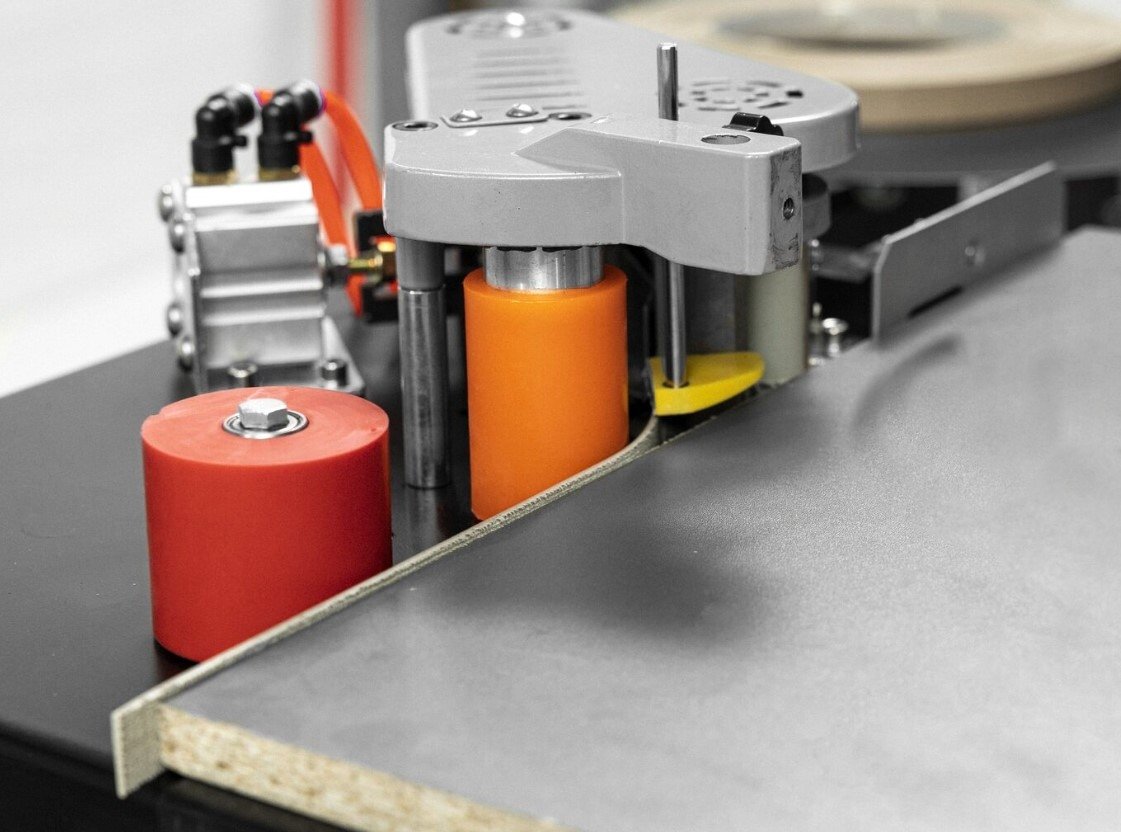
Фрезерный узел снятия верхнего и нижнего свесов формирует фаску или радиус. Оснащается твердосплавными пластинами. Настройка осуществляется по круглым копирам, которые катятся по плоскости детали, отслеживая ее возможные неровности. Если деталь имеет отклонение по толщине, копир приподнимет фрезу, спасая декор от срезания.
Таблица 2. Настройки фрезерного узла
| Толщина пластика мм | Радиус профиля фрезы мм | Скорость вращения об/мин | Рекомендуемый тип копира |
|---|---|---|---|
| 0.4 | 0 — прямая фаска 15 градусов | 12000 | Плоский роликовый |
| 1 | 1 | 12000 | Профильный малого диаметра |
| 2 | 2 | 12000 — 18000 | Широкий плоский |
| 3 | 3 | 18000 | Широкий плоский |
Узел радиусной цикли устраняет так называемую кинематическую волну — микроскопические неровности, остающиеся после ножей фрезы. Твердосплавный профильный нож неподвижно закреплен и срезает тончайшую стружку толщиной 0.05 миллиметра. Это делает край идеально гладким.
Узел плоской клеевой цикли предназначен исключительно для срезания выдавленных капель расплава. Острый нож скользит по плоскости ламината, не повреждая его. Для правильной работы требуется точнейшая настройка пневматики, обеспечивающей мягкое прилегание.
Предотвращение и анализ технологического брака
Возникновение дефектов — обычное явление в столярном деле, но грамотный оператор должен уметь моментально локализовать причину. Дефекты делятся на проблемы адгезии, нарушения геометрии реза и механические повреждения поверхностей.
- Легкое отслаивание ленты при тесте на отрыв. Если пластик отходит чисто, а весь клей остался на плите, значит расплав был слишком холодным или деталь заморожена. Необходимо повысить температуру ванны на 10 градусов или включить ИК-лампу.
- Отслаивание вместе со стружкой. Если при отрыве вырываются куски ДСП, значит адгезия превосходна, проблема в рыхлой структуре самой плиты.
- Толстый темный шов между белой плитой и кромкой. Причина кроется в избыточном нанесении связующего или слабом давлении прижимных роликов. Также темный цвет может указывать на то, что клей перегорел в ванне из-за длительного простоя станка во включенном состоянии.
- Сколы ламината на торцах детали. Проблема возникает либо на этапе раскроя, либо при работе прифуговки. Затупленные алмазные ножи не срезают, а вырывают материал. Требуется срочная передача инструмента в сервисный центр на заточку и балансировку.
- Смещение ленты вверх или вниз. Нарушена геометрия подачи из магазина. Необходимо отрегулировать высоту направляющих планок в зоне магазина и проверить вертикальность главного прижимного ролика.
Таблица 3. Карта поиска и устранения неисправностей
| Визуальное проявление брака | Физическая причина возникновения | Алгоритм действий оператора |
|---|---|---|
| Неровный срез на переднем торце детали | Рассинхронизация скорости каретки торцовки и конвейера | Отрегулировать дроссели пневмоцилиндров каретки |
| Следы копиров на глянцевом фасаде | Слишком высокое давление в пневмосети фрезерного узла | Снизить давление на манометрах до 1.5 — 2 бар |
| Клей тянется нитями за валиком | Температура состава ниже точки плавления | Проверить исправность ТЭНов и термопары в ванне |
| Зарезание ламината фрезой сверху | Грязь или стружка попала под копирующий ролик | Остановить станок, очистить копиры струей воздуха |
Влияние внешних климатических факторов
🌡 Химпроцессы полимеризации и остывания расплавов крайне чувствительны к микроклимату в цеху. Температура воздуха не должна опускаться ниже 18 градусов. При более низких открытое время клея — время, в течение которого он сохраняет липкость до контакта с пластиком — резко сокращается. Состав успевает покрыться пленкой еще до прижима.
Влажность воздуха играет ключевую роль при использовании ПУР-систем. Полиуретан затвердевает, забирая влагу из окружающей среды. Оптимальная относительная влажность составляет 50 — 65 %. В сухих зимних помещениях скорость полного отверждения ПУР-шва может растянуться с 2 до 5 суток. Для деталей из МДФ влажность самой древесноволокнистой массы не должна превышать 8 — 10 процентов, иначе при нагреве торца выделится пар, который разорвет клеевое соединение.
Экономика и расчет себестоимости
Стоимость метра готового торца формируется из множества переменных. Калькулятор покрывает только прямые материальные затраты. Для получения полной финансовой картины цеха используется комплексная формула.
Cобщ = Cм + Cэ + Cзп + Cи + Cа
Где Cобщ — итоговая стоимость погонного метра, Cм — цена материалов ленты и клея, Cэ — затраты на электроэнергию и сжатый воздух, Cзп — фонд оплаты труда оператора, Cи — амортизация алмазных и твердосплавных инструментов, Cа — амортизация самого оборудования.
🛠 Качественные алмазные фрезы прифуговки стоят дорого, но проходят до 50000 погонных метров до первой заточки. Использование дешевых китайских аналогов снижает этот ресурс в 4 раза, что на больших объемах делает их экономически невыгодными.
Регламентное техническое обслуживание
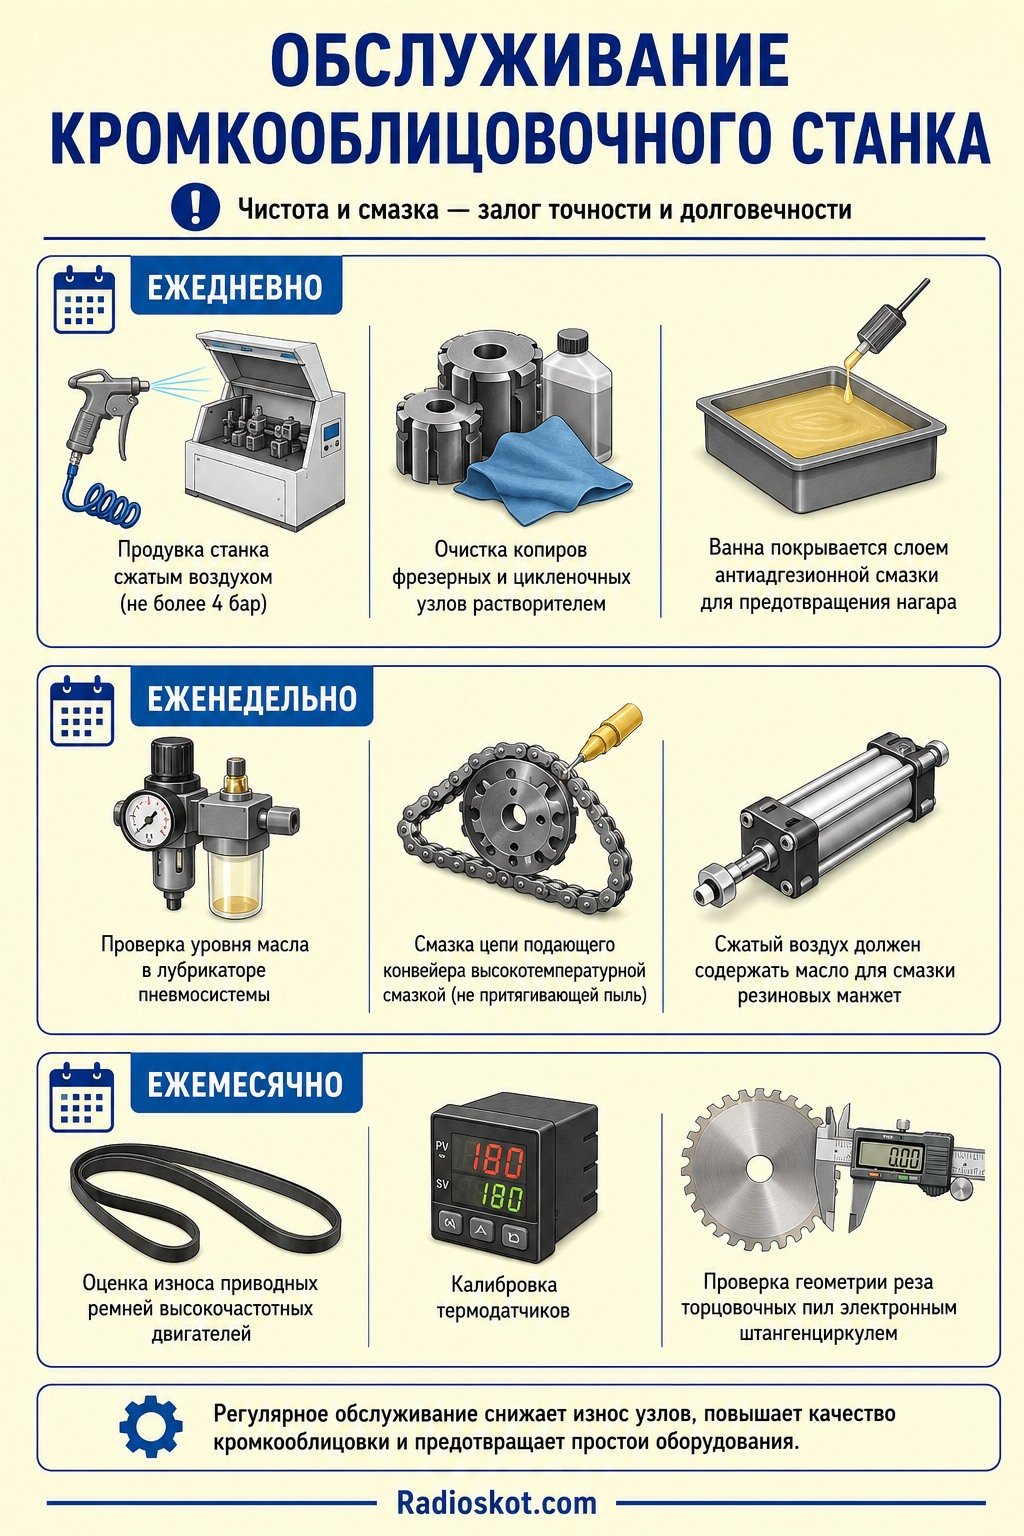
Стабильная работа линии и отсутствие внезапных поломок обеспечиваются жестким соблюдением графика очистки и смазки. Древесная пыль, смешиваясь с частицами клея, образует прочные наросты на датчиках и концевых выключателях.
- Ежедневные операции включают продувку станка сжатым воздухом с давлением не более 4 бар, очистку копиров фрезерных и цикленочных узлов тканью, смоченной в растворителе. Ванна покрывается слоем антиадгезионной смазки для предотвращения нагара.
- Еженедельно производится проверка уровня масла в лубрикаторе пневмосистемы. Сжатый воздух, подаваемый в цилиндры, должен содержать микрочастицы масла для смазки резиновых манжет. Цепь подающего конвейера смазывается специальной высокотемпературной смазкой, не притягивающей пыль.
- Ежемесячно оценивается износ приводных ремней высокочастотных двигателей, калибруются термодатчики и проверяется геометрия реза торцовочных пил с помощью электронного штангенциркуля.
Справочная литература по мебельным технологиям
- Барташевич А.А. «Технология производства мебели». Исчерпывающее руководство по всем этапам обработки древесных плит.
- Ветошкин Ю.И. «Облицовывание деталей мебели». Узкоспециализированное издание, детально разбирающее процессы прессования и нанесения кромочных пластиков.
- Волынский В.Н. «Технология клееных материалов». Фундаментальный труд по химии полимеров и связующих составов, применяемых в деревообработке.
- Буглай Б.М. «Технология отделки древесины». Классический учебник, описывающий базовые принципы подготовки поверхностей и температурные режимы.
- Рыбин Б.М. «Технология и оборудование защитно-декоративных покрытий древесины и древесных материалов». Современный взгляд на автоматизированные линии проходного типа.