| Толщина материала | — |
| Время реза | — |
| Цена за врезки | — |
| Стоимость реза | — |
| Итого стоимость | — |
Расчет стоимости деталей из листового металла — основа производственного бизнеса. Ошибка в смете на этапе приема заказа приводит либо к потере клиента из-за завышенного ценника, либо к убыткам из-за недооценки расходов. Представленный калькулятор создавался специально для решения этой задачи. Он переводит цифры машинного времени из программ раскроя в реальные финансовые показатели.
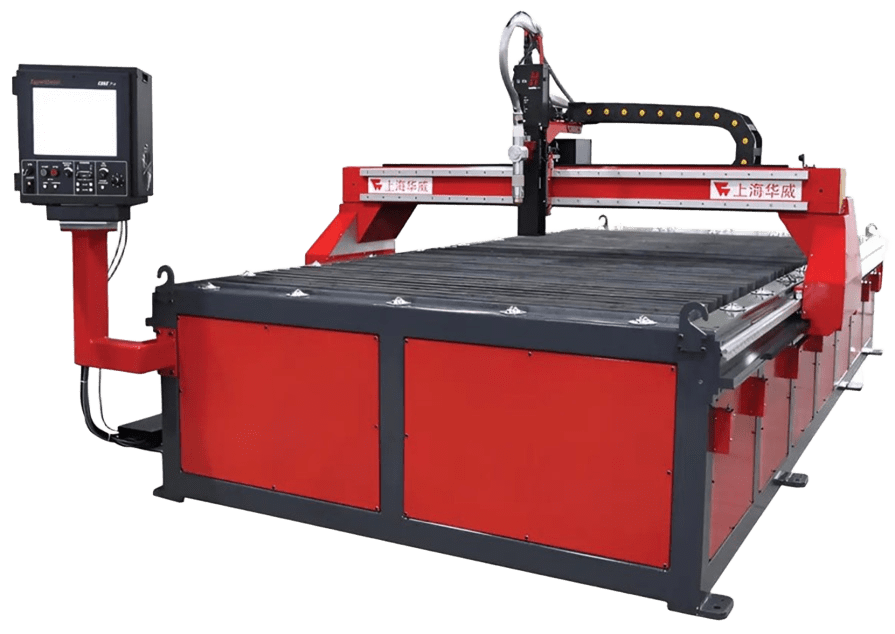
Инструмент учитывает ключевые факторы, влияющие на себестоимость обработки. Это длина траектории, толщина листа, скорость движения портала и количество пробивок. Каждая пробивка — это время на опускание резака, задержку для прожига металла и подъем. На больших партиях мелких деталей с обилием отверстий именно пробивки, а не длина контура, забирают львиную долю ресурса станка и расходников.
Физика процесса и почему важна толщина металла
Плазморез работает за счет превращения сжатого газа в ионизированную струю с температурой около 20000 градусов Цельсия. Эта струя расплавляет металл, а поток воздуха под высоким давлением выдувает расплав из зоны реза. Чем толще лист, тем больше энергии и времени требуется на сквозной проплав. С увеличением толщины материала скорость движения портала падает не линейно, а по экспоненте.
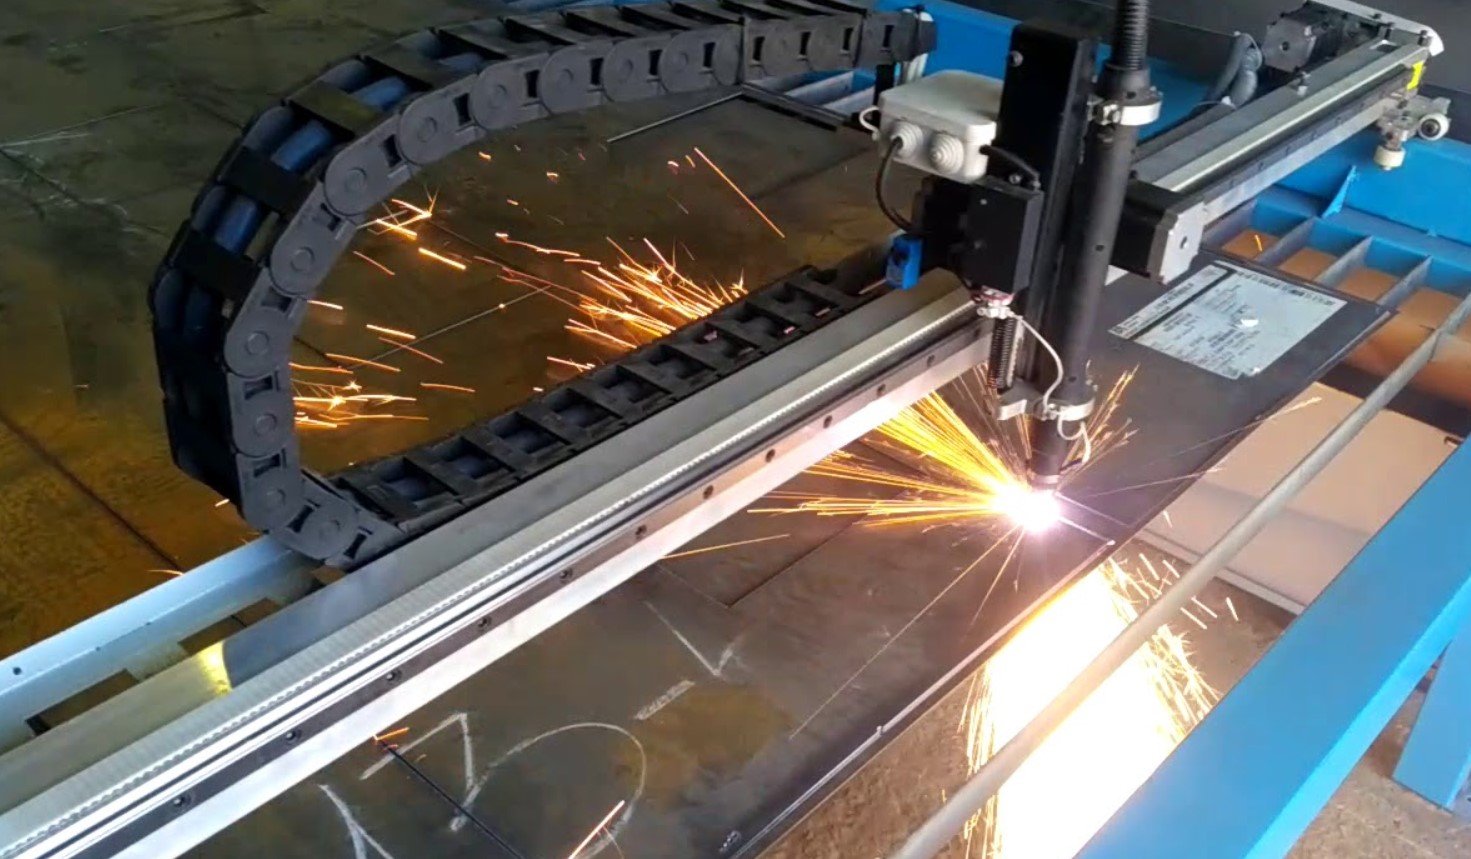
Для листа Ст3 толщиной 2 мм нормальная скорость составляет порядка 100 мм/с. Но при переходе на 10 мм скорость упадет до 20 мм/с, а на 20 мм составит всего 8 мм/с. Если попытаться резать толстый лист на высокой скорости, плазменная дуга начнет отставать. Это приведет к сильному скосу кромки, непрорезу и обильному образованию твердого шлака в нижней части детали.
Разбор параметров расчета
Для правильного использования сервиса необходимо понимать суть каждого вводимого значения. Программы раскроя выдают точную статистику по УП — управляющей программе. Эти данные переносятся в соответствующие поля.
Общая длина. Это сумма длин всех резов на листе в метрах. Сюда входят наружные контуры деталей и все внутренние отверстия. Длина холостых переездов резака между деталями здесь не учитывается, так как расход плазмообразующего газа и износ катода в этот момент не происходят.
Толщина T. Указывается в миллиметрах. Влияет на применяемый коэффициент замедления и стоимость врезки. Чем толще металл, тем дольше плазмотрон стоит на месте перед началом движения, разогревая и пробивая лист.
Скорость. Задается в миллиметрах в секунду. Это базовая скорость, на которой станок проходит прямые участки. В реальности контроллер высоты плазмы и система ЧПУ снижают скорость на углах и малых радиусах. Калькулятор применяет усредняющие коэффициенты для компенсации этих разгонов и торможений.
Врезки. Количество точек старта дуги. Каждое отверстие и каждый внешний контур требуют 1 врезки. Пробивка изнашивает сопло и электрод в 3 раза сильнее, чем непрерывный рез.
Цена за метр. Базовая коммерческая ставка в рублях за 1 метр реза тонкого металла. Инструмент автоматически корректирует эту цену в сторону увеличения при росте толщины листа.
Особенности работы с разными металлами
Материал заготовки напрямую диктует режимы работы источника плазмы. Теплопроводность, температура плавления и вязкость металла требуют индивидуального подхода к настройке силы тока и давления газов.
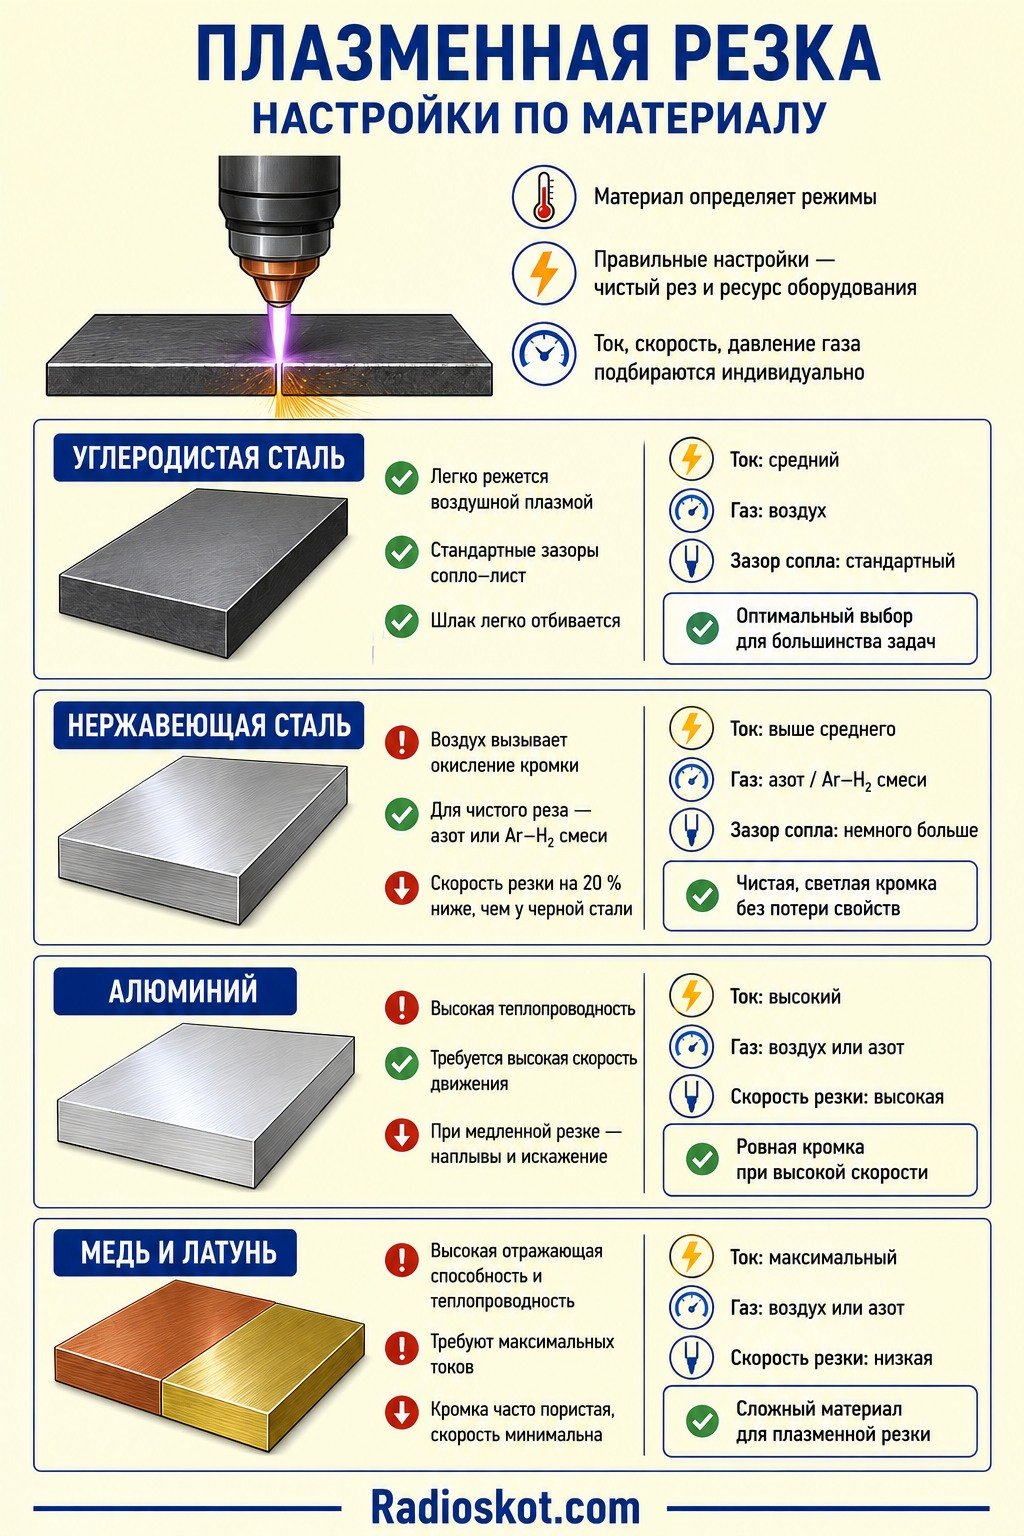
Углеродистая сталь. Самый простой и предсказуемый в работе материал. Отлично режется на воздушной плазме. Требует стандартных зазоров между соплом и листом. Шлак легко отбивается. Оптимальный выбор для большинства строительных и машиностроительных задач.
Нержавеющая сталь. Отличается высокой вязкостью. При использовании сжатого воздуха кромка сильно окисляется, темнеет и теряет антикоррозийные свойства. Для чистого реза требуется применение азота или аргон-водородных смесей. Скорость обработки нержавейки на 20 % ниже, чем у обычной стали аналогичной толщины.
Алюминий. Имеет очень высокую теплопроводность. Металл быстро отводит тепло от зоны реза. Для получения ровной кромки необходимо существенно повышать скорость движения портала. При медленной резке алюминий плавится далеко за пределами ширины реза, образуя наплывы и искажая геометрию детали.
Медь и латунь. Сложные для плазменной резки металлы из-за высокой отражающей способности и теплопроводности. Требуют применения максимальных токов источника. Кромка часто получается пористой, скорость резки минимальна.
Справочные таблицы режимов
Ниже представлены усредненные параметры для настройки станков с ЧПУ. Конкретные значения зависят от мощности вашего источника тока и изношенности расходных деталей.
| Толщина листа | Углеродистая сталь, мм/с | Нержавеющая сталь, мм/с | Алюминий, мм/с |
|---|---|---|---|
| 1 мм | 140 | 120 | 160 |
| 3 мм | 80 | 65 | 90 |
| 5 мм | 50 | 40 | 60 |
| 10 мм | 25 | 18 | 30 |
| 15 мм | 15 | 12 | 18 |
| 20 мм | 8 | 6 | 10 |
Время задержки на пробивку — критичный параметр. Если начать движение раньше времени, плазменная струя отразится от непробитого дна ванны расплава и мгновенно уничтожит сопло и защитный экран резака.
| Толщина металла | Задержка пробивки, сек | Высота пробивки, мм |
|---|---|---|
| 2 мм | 0.2 | 3 |
| 5 мм | 0.5 | 4 |
| 10 мм | 1 | 5 |
| 15 мм | 1.5 | 6 |
| 20 мм | 2.5 | 7 |
Математика расчетов себестоимости
Время реза в минутах вычисляется по зависимости:
Tcut = L * 1000 / V / 60
Где L — общая длина в метрах, V — скорость в миллиметрах в секунду. Коэффициент 1000 переводит метры в миллиметры, а 60 переводит секунды в минуты.
Время на пробивки:
Tpierce = P * tdelay / 60
Где P — количество врезок, tdelay — время одной пробивки в секундах. Это время линейно зависит от толщины металла.
Общая базовая стоимость формируется из цены пройденных метров и наценки за амортизацию расходников при врезках:
Ctotal = L * Cmeter + P * Cpierce
Цена одного метра Cmeter возрастает при увеличении толщины материала, так как растут энергозатраты и расход газов. Цена врезки Cpierce компенсирует ускоренный износ катода из гафния при частых поджигах дуги.
Практические примеры расчетов
Рассмотрим 2 типовые задачи для наглядной демонстрации работы алгоритма.
Пример 1: Закладные детали для строительства
Задача: вырезать 200 стальных пластин размером 200х200 мм с 4 отверстиями под болты в каждой. Материал — сталь Ст3 толщиной 10 мм. Программа раскроя выдала общую длину реза L = 220 м. Количество пробивок P = 1000. Вводим данные:
- Металл: Ст3
- Длина: 220 м
- Толщина: 10 мм
- Скорость: 25 мм/с
- Врезки: 1000 шт
- Базовая цена: 85 р/м
Результат покажет существенную долю стоимости именно за врезки. 1000 стартов дуги — это гарантированная замена 1 комплекта расходных материалов электрод + сопло. Общее время работы составит порядка 160 минут. Без учета пробивок расчет был бы крайне ошибочным и принес бы убытки при закупке новых сопел.
Пример 2: Декоративная панель для ворот
Задача: художественная резка сложного растительного узора. Материал — сталь 3 мм. Длина контуров огромна — L = 450 м. Количество врезок P = 60. Узор непрерывный. Скорость высокая.
- Металл: Ст3
- Длина: 450 м
- Толщина: 3 мм
- Скорость: 80 мм/с
- Врезки: 60 шт
- Базовая цена: 45 р/м
В данном случае время на пробивки стремится к нулю. Главным фактором выступает машинное время непрерывного движения. Износ расходников минимален, так как дуга горит стабильно без частых перезапусков. Основная стоимость формируется исключительно за счет метража.
Проблема образования грата и скоса кромки
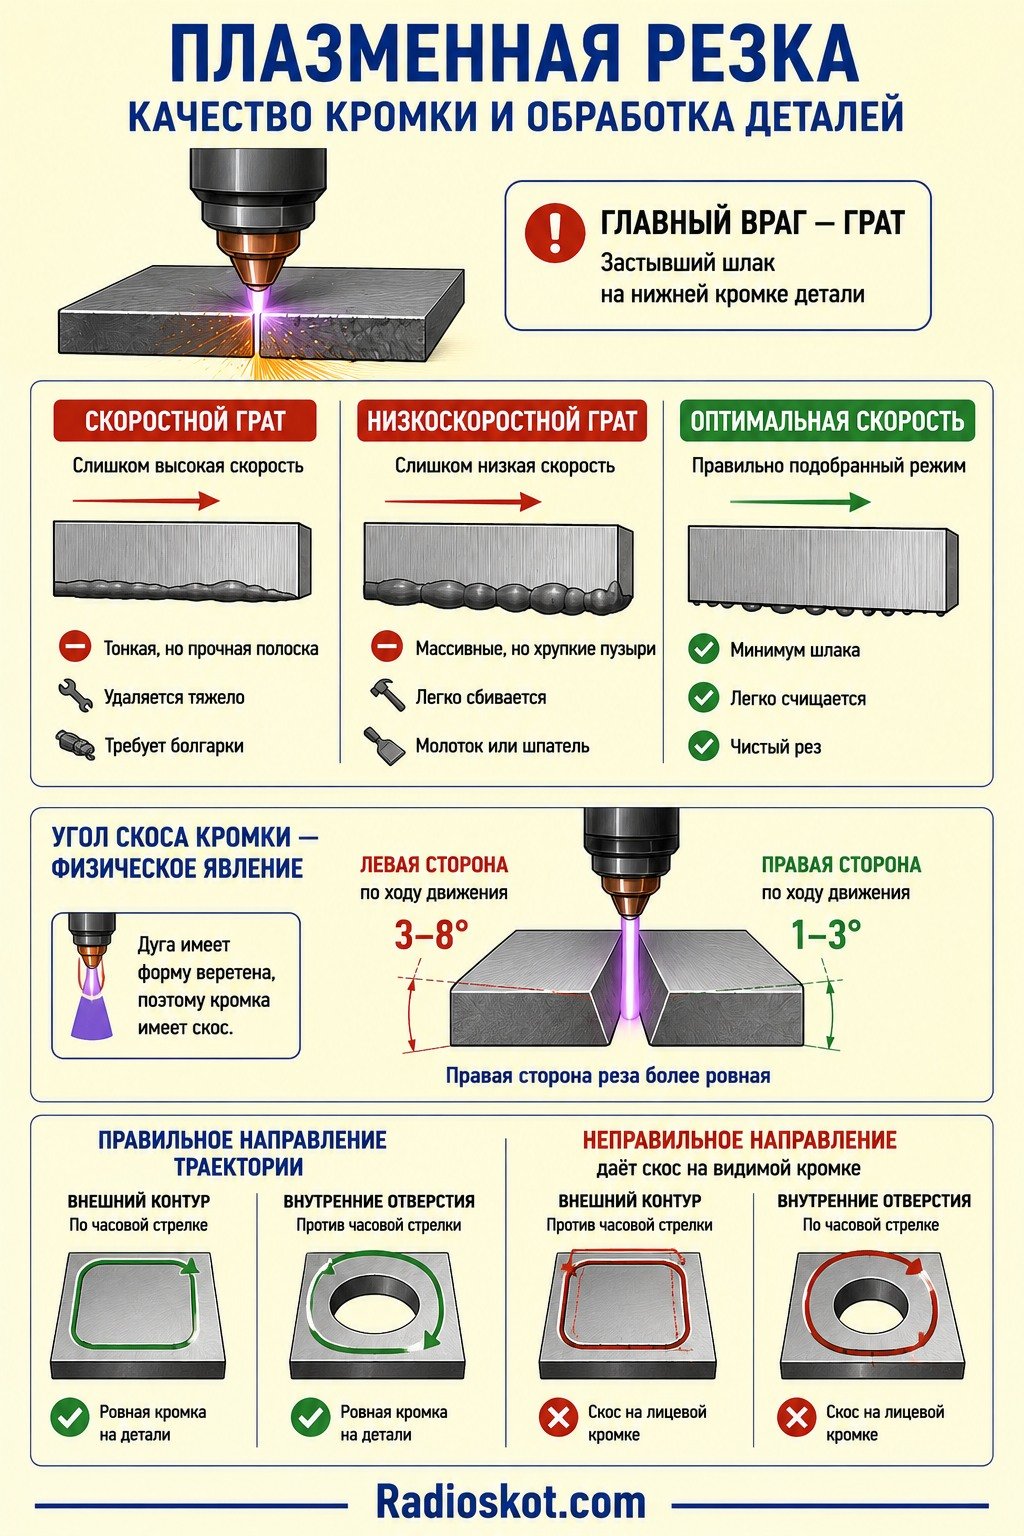
Качество деталей после станка часто требует последующей слесарной обработки. Главный враг плазменной резки — грат. Это застывший на нижней кромке детали шлак.
- Скоростной грат возникает при слишком быстром движении резака. Дуга начинает отставать от вертикальной оси. Шлак не успевает выдуваться вниз и налипает на нижнюю грань тонкой, но очень прочной полоской. Удаляется тяжело, требует применения болгарки.
- Низкоскоростной грат появляется при медленном движении. Плазма выжигает слишком много металла, образуется широкая ванна расплава. Шлак скапливается в виде массивных, но хрупких пузырей. Обычно легко сбивается ударом молотка или шпателя.
Правильно подобранная скорость дает чистый рез с минимальным количеством шлака, который легко счищается перчаткой. Угол скоса кромки — неизбежное физическое явление при использовании плазмотрона. Дуга имеет форму веретена. При стандартных условиях правая сторона реза по ходу движения получается более ровной 1-3 градуса скоса, а левая сторона имеет больший угол 3-8 градусов. Поэтому программы раскроя всегда строят траекторию так, чтобы внешний контур вырезался по часовой стрелке, а внутренние отверстия — против часовой. Это оставляет ровную кромку на полезной детали, уводя скос в отход.
Влияние качества воздуха на экономику
⚠ Главная ошибка начинающих производственников — экономия на подготовке сжатого воздуха. Плазма формируется из воздуха, подаваемого компрессором. Если в магистрали присутствует влага или компрессорное масло, срок службы расходных деталей падает в 5-10 раз.
Масло в плазмотроне сгорает, нарушая правильную геометрию завихрения потока газа. Влага вызывает микрозамыкания внутри резака и приводит к выгоранию гафниевой вставки на электроде за несколько десятков пробивок. Эффективная система должна включать:
- Винтовой или мощный поршневой компрессор.
- Ресивер достаточного объема для охлаждения воздуха.
- Рефрижераторный осушитель для удаления конденсата.
- Каскад магистральных фильтров тонкой очистки для удержания паров масла и твердых частиц.
Инвестиции в осушитель воздуха окупаются за 2-3 месяца активной работы станка исключительно за счет экономии на покупке сопел, электродов и защитных экранов.
Оптимизация управляющих программ в CAM-системах
Грамотный оператор может снизить себестоимость резки на 15-20 % на этапе подготовки файла. Системы автоматизированного проектирования предлагают ряд инструментов для минимизации холостых пробегов и экономии ресурса оборудования.
Цепная резка позволяет соединить несколько деталей тонким перешейком. Резак делает 1 пробивку на первой детали, вырезает контур, затем по перешейку переходит на следующую деталь, не выключая дугу. Для 50 деталей потребуется 1 пробивка вместо 50.
Общий рез применяется для деталей с прямыми гранями квадратные или прямоугольные фланцы. Детали располагаются вплотную друг к другу с зазором ровно на толщину плазменного реза. Одиночный проход резака формирует кромку сразу для 2 соседних деталей. Это радикально сокращает общую длину траектории и экономит металл листа.
Правильная настройка высоты перехода избавляет от столкновений резака с вырезанными и опрокинутыми деталями. При холостом переходе плазмотрон должен подниматься на безопасную высоту. Занижение этой высоты ради экономии долей секунды часто приводит к удару сопла о торчащий кусок металла, поломке магнитного крепления и браку всего листа из-за сбоя координат.
Литература
- Степанов В. — Справочник сварщика и резчика. Практическое пособие по режимам работы с различными сплавами.
- Глизманенко Д. — Сварка и резка металлов. Детальный разбор физических процессов в плазменной дуге и газовых смесях.
- Быховский Д. — Плазменная резка. Академический труд о формировании плазменной струи и конструкциях плазмотронов.
- Шишков М. — Металловедение и термическая обработка. Помогает понять поведение различных марок стали при высокотемпературном воздействии.
- Квасницкий В. — Специальные способы сварки и резки. Расширенный справочник по обработке цветных металлов.