| Длина развертки L | — |
| Допуск на гиб BA | — |
| Уменьшение гиба BD | — |
| Площадь заготовки | — |
| Масса детали | — |
Работа с листовым металлом — это всегда баланс между теорией геометрии и практикой деформации материала. Создание точной детали начинается не у станка, а на этапе подготовки чертежа заготовки. Главная сложность здесь заключается в том, что металл имеет толщину. В процессе гибки внутренние слои листа сжимаются, а внешние растягиваются. Где-то посередине проходит магическая нейтральная линия, длина которой остается неизменной. Именно ее расчет позволяет получить деталь, которая после всех манипуляций будет иметь нужные размеры.
Физика процесса и геометрия гиба
Когда лист сгибается на определенный угол, материал в зоне деформации ведет себя специфически. Если просто сложить длины всех сторон детали, получится число, которое не имеет ничего общего с реальностью. Готовое изделие окажется больше или меньше нужного. Чтобы избежать брака, инженеры используют понятия припуска на гиб и уменьшения гиба.
✍ Нейтральный слой смещается ближе к внутреннему радиусу. Это смещение описывается коэффициентом К — безразмерной величиной, которая зависит от типа металла, его твердости и соотношения радиуса инструмента к толщине листа. Для обычной стали этот показатель часто принимают за 0.33, для алюминия — за 0.5, а для нержавейки — около 0.4. К-фактор определяет, где именно внутри листа проходит та самая линия, которая не меняет своей длины. Чем тверже металл, тем сильнее эта линия прижимается к внутреннему радиусу.
Процесс гибки на станке с ЧПУ требует ввода точных данных. Если ошибиться в расчетах развертки на 0.5 мм при 4 гибах, то итоговая деталь «уплывет» на 2 мм. В конструкциях, где важна плотная подгонка, это недопустимо. Поэтому профессионалы всегда используют математические модели, заложенные в современные калькуляторы. Это позволяет сэкономить материал и время на пробные гибы.
Формулы для расчета длины заготовки
Чтобы вычислить общую длину развертки L для детали с одним гибом, нужно сложить длины прямых участков — полок — и добавить к ним длину дуги нейтральной линии.
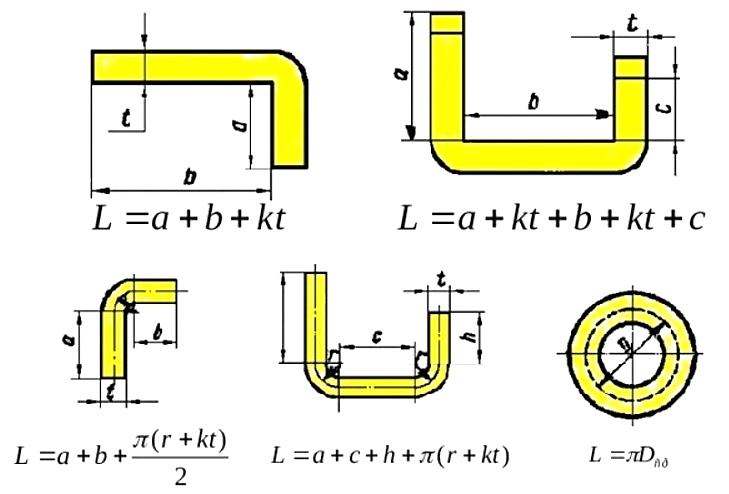
Формула расчета длины развертки L:
L = A + B — BD
Где: A и B — внешние размеры полок от края до точки пересечения воображаемых продолжений сторон. BD — величина уменьшения гиба — Bend Deduction.
Для нахождения длины дуги нейтрального слоя — Bend Allowance или BA — используется следующая зависимость:
BA = Угол_в_радианах * (R + K * S)
Здесь: R — внутренний радиус гиба. K — тот самый К-фактор. S — толщина металла.

Если нужно найти величину BD, которая чаще всего используется в производстве, применяется формула:
BD = 2 * (R + S) * tan(Угол / 2) — BA
💻 Важно помнить, что все вычисления производятся в миллиметрах, а углы переводятся в радианы по правилу: Градусы * 3.14159 / 180. Эти расчеты являются базой для любого софта по листообработке. Даже если программа считает все сама, понимание этих процессов поможет вовремя заметить ошибку в настройках станка.
Расчет развертки конуса
Расчет конических деталей — это более продвинутый уровень. Развертка любого прямого конуса представляет собой сектор круга. Чтобы ее построить, нужно знать 3 основных параметра: радиус основания, высоту или длину образующей и угол конуса.

Если мы имеем дело с усеченным конусом, его развертка выглядит как часть кольца, ограниченная 2 радиусами и 2 лучами из центра. Расчет образующей — наклонной линии боковой поверхности — строится по теореме Пифагора:
L_образующая = sqrt(H * H + (R1 — R2) * (R1 — R2))
Где: H — высота конуса. R1 — радиус нижнего основания. R2 — радиус верхнего основания.
Длина дуги для развертки должна соответствовать длине окружности основания:
C = 2 * 3.14159 * R
Угол сектора развертки — Фи — вычисляется так:
Фи = 360 * R / L_образующая
При изготовлении конусов из толстого листа также необходимо учитывать К-фактор, так как вальцовка листа — это по сути бесконечный гиб. Для тонких листов до 1 мм этим часто пренебрегают, но на толщинах от 3 мм погрешность станет критической. Если не учесть растяжение металла при вальцовке, конус просто не сойдется по шву или получится с заметным перекосом.
Справочные данные для расчетов
Ниже приведены таблицы с основными характеристиками материалов, которые помогут в настройке калькулятора и ручных проверках.
Таблица 1: Физические свойства популярных металлов
| Материал | Плотность, кг / м3 | Средний К-фактор | Модуль упругости, ГПа |
| Углеродистая сталь | 7850 | 0.33 | 210 |
| Нержавеющая сталь | 7930 | 0.40 | 193 |
| Алюминиевый сплав | 2700 | 0.50 | 70 |
| Медь листовая | 8960 | 0.38 | 117 |
| Латунь | 8500 | 0.35 | 105 |
| Оцинкованная сталь | 7850 | 0.35 | 200 |
Таблица 2: Рекомендуемый минимальный радиус гиба в зависимости от толщины S
| Толщина металла S, мм | Сталь холодного проката | Алюминий мягкий | Нержавейка |
| 0.5 | 0.5 | 0.5 | 0.8 |
| 1.0 | 1.0 | 0.5 | 1.5 |
| 1.5 | 1.5 | 1.0 | 2.5 |
| 2.0 | 2.0 | 1.5 | 3.5 |
| 3.0 | 3.0 | 3.0 | 5.5 |
| 4.0 | 4.5 | 4.5 | 8.0 |
| 5.0 | 6.0 | 6.0 | 10.0 |
Таблица 3: Выбор К-фактора в зависимости от соотношения R / S
| Соотношение Радиус / Толщина | Значение К-фактора |
| Меньше 0.5 | 0.33 |
| От 0.5 до 1.0 | 0.38 |
| От 1.0 до 1.5 | 0.40 |
| От 1.5 до 2.0 | 0.43 |
| От 2.0 до 3.0 | 0.45 |
| Свыше 3.0 | 0.50 |
Зачем нужна 3D визуализация развертки
Современные инструменты позволяют не просто видеть цифры, но и наблюдать процесс трансформации плоского листа в объемную деталь. Это критически важно по нескольким причинам. Во-первых, визуализация помогает сразу обнаружить коллизии — это ситуации, когда полки детали при сгибании пересекаются друг с другом. В 2D чертеже такую ошибку легко пропустить, особенно если деталь сложная, вроде Z-профиля или короба.
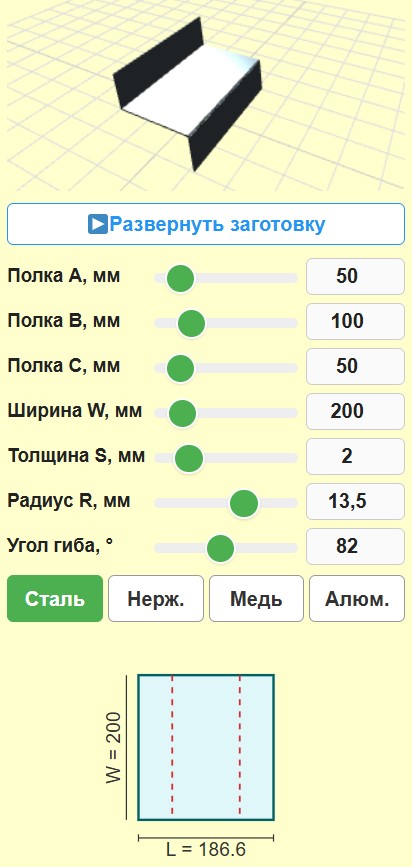
Во-вторых, интерактивная модель позволяет оценить реальные пропорции. Часто бывает, что выбранный радиус гиба слишком велик для короткой полки, и визуализация это наглядно демонстрирует. Также это отличный способ проверить правильность ориентации гибов. В Z-профиле легко ошибиться и согнуть одну из сторон не в ту сторону, превратив его в U-образный канал.
Практические советы по работе с развертками
Всегда учитывайте направление проката металла. Если гнуть лист вдоль волокон, вероятность появления трещин на внешнем радиусе выше, чем при гибке поперек. Это особенно актуально для твердых сплавов алюминия и нержавейки. Если конструкция позволяет, лучше располагать основные линии гиба под углом 90 градусов к направлению проката. Это обеспечит максимальную прочность узла.
Толщина металла — параметр непостоянный. Лист с номиналом 2 мм по факту может иметь толщину 1.9 или 2.1 мм. Для высокоточных изделий перед расчетом развертки стоит измерить реальную толщину листа микрометром и внести это значение в программу. Даже 0.1 мм разницы при 5 гибах дадут суммарную ошибку в 0.5 мм, что может быть критично для сборки в паз.
Радиус пуансона — верхнего ножа пресса — не всегда равен внутреннему радиусу детали. При свободной гибке в V-образную матрицу радиус формируется естественным путем и зависит от ширины раскрытия матрицы. Если точность крайне важна, стоит сделать пробный гиб на небольшом образце, измерить его и вычислить фактический К-фактор для вашего оборудования. Это единственный путь к идеальной детали.
При проектировании переходов с прямоугольника на круг или конусных соединений труб, развертки становятся криволинейными. Важно понимать, что такие детали часто собираются на сварку. Это значит, что при расчете развертки нужно вычитать из длины периметра величину сварочного зазора. Обычно это 0.5 — 1.5 мм в зависимости от метода сварки. Если этого не сделать, труба получится большего диаметра, чем нужно.
Если конус изготавливается методом сегментной гибки на листогибочном прессе, а не на вальцах, его развертка будет состоять из множества мелких плоских граней. В этом случае линии гиба на чертеже развертки должны быть нанесены с очень малым шагом, а угол каждого отдельного гиба будет составлять всего несколько градусов. Такая технология называется «пошаговой гибкой» и позволяет делать радиусные детали на обычном прессе.
Ошибки при расчете веса изделия
Многие новички считают массу детали по габаритам готового изделия, забывая о припусках. Правильный метод — это расчет площади именно плоской развертки и умножение ее на толщину и плотность материала. Это дает максимально точный результат, необходимый для логистики и оценки стоимости проекта. Вот формула веса детали:
M = Площадь_развертки * S * Плотность / 1 000 000 000
Деление на 1 000 000 000 нужно для перевода кубических миллиметров в кубические метры, если размеры заданы в мм, а плотность в кг / м3. Знание плотности также помогает отличить материалы. Например, если деталь из алюминия весит подозрительно много, возможно, в расчетах или при закупке материала была допущена ошибка. Нержавеющая сталь тяжелее обычной стали примерно на 1 — 2 %, что при больших объемах производства существенно влияет на логистику и стоимость.
Организация рабочего процесса
При массовом производстве важно маркировать детали прямо на развертке. Линии гиба, углы и стороны — все это должно быть понятно мастеру на участке гибки. Использование 3D калькуляторов позволяет выгружать готовые чертежи, которые уже содержат всю необходимую информацию. Это снижает человеческий фактор и вероятность того, что деталь будет согнута «наоборот».
👉 Важно также следить за состоянием инструмента. Износ матрицы или пуансона меняет фактический радиус гиба. Даже если расчет развертки был выполнен идеально, изношенный станок даст погрешность. Регулярная проверка реальных размеров получаемых деталей — залог стабильного качества. Опытные мастера всегда держат под рукой таблицу поправок для каждого конкретного станка.
Полезная литература
Если кто хочет углубиться в расчеты и технологию штамповки, гибки и конструирования из листа, рекомендуются следующие издания:
- Анурьев В. И. Справочник конструктора-машиностроителя. В 3 томах. Фундаментальный труд с таблицами допусков, посадок и характеристик материалов.
- Романовский В. П. Справочник по холодной штамповке. Библия для всех, кто связан с листообработкой и проектированием оснастки.
- Мошнин Е. Н. Гибка и правка на ротационных машинах. Технологические основы для работы с вальцами и гибочными станками.
- Зубцов М. Е. Листовая штамповка. Подробное описание процессов деформации металла при различных видах обработки.
- Рудман Л. И. Справочник конструктора штампов. Листовая штамповка. Практическое руководство по расчету сложных разверток.
- Ковка и штамповка. Справочник под редакцией Семенова Е. И. Многотомник, охватывающий все аспекты обработки металлов давлением.