| Частота вращения | — |
| Подача сверла | — |
| Скорость подачи | — |
| Охлаждение СОЖ | — |
Работа в мастерской или на производстве всегда начинается не с нажатия кнопки Пуск, а с грамотного расчета. Сверление кажется простым процессом лишь на первый взгляд. На деле же это сложная физика трения, тепловыделения и сопротивления материалов. Если выставить обороты на глаз, можно либо безнадежно испортить дорогое сверло за первые пять секунд, либо растянуть минутную операцию на целый час. Именно для исключения таких ошибок и создан этот калькулятор. Он переводит теоретические основы металлообработки в конкретные цифры, которые можно сразу вводить в настройки станка.
✍ Правильный подбор параметров резания напрямую влияет на три вещи: точность отверстия, чистоту его поверхности и ресурс режущей кромки. Когда сверло работает в оптимальном режиме, стружка выходит равномерно, инструмент не перегревается, а звук работы остается ровным и чистым. В противном случае возникает вибрация, кромка затупляется, и вместо аккуратного отверстия получается рваная дыра с наклепом на стенках. Этот инструмент предназначен как для опытных мастеров, желающих проверить свои расчеты, так и для новичков, которым сложно ориентироваться в огромных справочных таблицах.
Главные параметры металлообработки
Чтобы понимать, как работает калькулятор, нужно разобраться в четырех базовых понятиях.
- Первое — это диаметр сверла. От него зависит площадь контакта инструмента с металлом и объем снимаемого материала. Чем больше диаметр, тем больше тепла выделяется в зоне резания и тем ниже должны быть обороты шпинделя, чтобы это тепло успевало отводиться.
- Второе понятие — скорость резания. В литературе она обозначается как Vc и измеряется в метрах в минуту. Это скорость, с которой крайняя точка режущей кромки движется относительно материала. Для каждого металла этот параметр индивидуален. Например, мягкий алюминий позволяет работать на высоких скоростях, а каленая сталь требует предельной осторожности и низких скоростей. Если превысить рекомендованную скорость резания, кромка сверла мгновенно перегреется, металл отпустится и станет мягким, после чего сверло перестанет резать.
- Третий важный фактор — подача на оборот. Это расстояние, на которое сверло погружается в заготовку за один полный круг. Подача определяет толщину стружки. Слишком малая подача превращает резание в трение, инструмент просто гладит металл и греется. Слишком большая подача создает запредельную нагрузку на ось сверла, что часто приводит к его поломке — особенно при работе с тонкими сверлами малого диаметра.
- Наконец, минутная подача — это реальная скорость движения сверла вниз в миллиметрах в минуту. Именно этот параметр критически важен для настройки станков с ЧПУ, так как он определяет общее время обработки и нагрузку на привод подачи станка.
Математика процесса и формулы
В основе работы калькулятора лежат классические формулы машиностроения. Самая важная из них связывает скорость резания и обороты шпинделя. Поскольку диаметр сверла мы знаем, а скорость резания выбираем из справочных данных по материалу, нам нужно вычислить частоту вращения шпинделя n.
👉 Формула выглядит следующим образом: n = (1000 ⋅ Vc)/( п ⋅ D). Число 1000 здесь используется для перевода скорости из метров в миллиметры, чтобы все единицы измерения совпадали. Число Пи — примерно 3,14 — помогает нам вычислить длину окружности сверла. В итоге мы получаем количество оборотов в минуту, которое нужно выставить на оборудовании.
Другой расчет определяет минутную подачу Vf. Она вычисляется путем умножения оборотов на подачу за один оборот: Vf = n ⋅ s. Здесь s — это подача в миллиметрах на оборот. Этот простой расчет дает нам понимание, как быстро сверло пройдет заготовку насквозь. Суммарно эти две формулы описывают весь процесс сверления.
Материалы и их характер
Каждый материал диктует свои правила игры.
Сталь 3 — это мягкий и вязкий металл, который прощает мелкие ошибки, но требует хорошего охлаждения. С ней можно работать на средних скоростях. Сталь 45 уже гораздо тверже и капризнее, здесь нужно внимательно следить за износом кромки и не допускать перегрева.
Алюминиевые сплавы — скорости резания могут быть в 3—4 раза выше, чем по стали. Но у алюминия есть коварное свойство — он любит налипать на режущие кромки. Если это произошло, сверло перестает резать и начинает выдавливать металл, что приводит к заклиниванию. Использование СОЖ или хотя бы керосина при сверлении алюминия обязательно.
Чугун — материал особенный. Он хрупкий и при сверлении превращается не в ленточную стружку, а в мелкую графитовую пыль (от которой потом сложно отмыть руки). Зато он обладает эффектом самосмазки, поэтому его часто сверлят всухую, без использования охлаждающей жидкости. Правда пыль от него абразивная и быстро изнашивает направляющие станков, так что чистота рабочего места после работы с чугуном — залог долголетия оборудования.
Нержавеющая сталь требует особого подхода. Она склонна к наклепу — это значит, что при механическом воздействии поверхность становится в разы тверже. Если вы замешкались и сверло просто потерлось на одном месте без врезания, нержавейка в этом месте закалится, и пройти ее дальше будет крайне сложно. С нержавейкой нужно работать на низких оборотах, но с уверенной и постоянной подачей.
Справочные таблицы скоростей и подач
Для удобства, ниже приведены расширенные данные, которые легли в основу алгоритмов сервиса. Эти цифры актуальны для свёрл из быстрорежущей стали марки Р6М5 или HSS.
Таблица 1: Рекомендуемые скорости резания для различных металлов
| Группа материала | Типичная марка | Скорость резания Vc, м/мин | Тип охлаждения |
|---|---|---|---|
| Мягкая конструкционная сталь | Ст3, Ст10, Ст20 | 25 — 35 | Эмульсия, масло |
| Углеродистая качественная сталь | Сталь 45, Сталь 40Х | 20 — 25 | Эмульсия, масло |
| Нержавейка коррозионностойкая | 12Х18Н10Т, AISI 304 | 10 — 15 | Специальное масло |
| Чугун серый | СЧ 15, СЧ 20 | 15 — 20 | Сухо или сжатый воздух |
| Алюминиевые сплавы | Д16Т, АМг6 | 60 — 100 | Эмульсия, керосин |
| Латунь и бронза | Л63, БрАЖ | 40 — 80 | Сухо или эмульсия |
| Медь чистая | М1, М2 | 30 — 40 | Эмульсия, спирт |
Таблица 2: Подача на оборот в зависимости от диаметра сверла
| Диаметр сверла, мм | Сталь — подача, мм/об | Чугун — подача, мм/об | Алюминий — подача, мм/об |
|---|---|---|---|
| от 1 до 3 | 0,02 — 0,05 | 0,03 — 0,07 | 0,05 — 0,10 |
| от 4 до 6 | 0,05 — 0,12 | 0,08 — 0,15 | 0,10 — 0,20 |
| от 8 до 12 | 0,12 — 0,20 | 0,15 — 0,25 | 0,20 — 0,35 |
| от 15 до 20 | 0,20 — 0,30 | 0,25 — 0,40 | 0,30 — 0,50 |
| от 25 до 40 | 0,30 — 0,50 | 0,40 — 0,65 | 0,45 — 0,80 |
Примеры практических расчетов
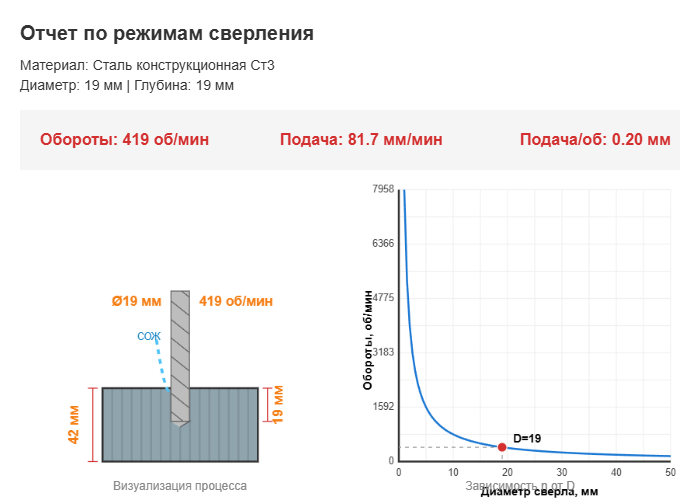
Давайте разберем на пальцах — как это работает в реальности. Предположим, вам нужно просверлить отверстие диаметром 10 мм в детали из Стали 45. Вы открываете таблицу и видите, что средняя скорость резания для этого материала составляет 20 метров в минуту. Подача для такого диаметра — примерно 0,15 мм на один оборот.
Сначала считаем обороты. Умножаем 1000 на 20, получаем 20 000. Делим это на произведение 3,14 и 10, то есть на 31,4. В итоге имеем примерно 637 оборотов в минуту. Если на вашем станке есть ступенчатая коробка передач, выбирайте ближайшее значение — лучше в меньшую сторону, например 600 оборотов.
Теперь считаем скорость продвижения сверла. Умножаем наши 637 оборотов на подачу 0,15 мм. Получаем результат — около 95 миллиметров в минуту. Это значит, что стандартную заготовку толщиной 20 мм вы пройдете примерно за 13—15 секунд с учетом времени на врезание носика сверла.
Второй пример — работа с алюминием. Сверло 6 мм, скорость резания возьмем 80 метров в минуту. Расчет оборотов: 1000 умножаем на 80 — это 80 000. Делим на 3,14 и на 6 — это 18,84. Получаем внушительные 4246 оборотов в минуту. Подача составит около 0,15 мм на оборот. Перемножаем: 4246 на 0,15 — получаем 636 миллиметров в минуту. Сверло будет буквально пролетать через металл, главное — успевать подавать СОЖ.
Секреты долгой жизни сверла
Даже самый точный расчет не спасет инструмент, если игнорировать культуру производства. Охлаждение — это не просто способ не обжечь руки. При нагреве выше 600 градусов сталь Р6М5 теряет твердость. Применение даже обычной мыльной воды в качестве охлаждающей жидкости повышает стойкость сверла в несколько раз. Лить жидкость нужно не на саму деталь, а прямо в зону резания — в само отверстие.

Жесткость системы станок-приспособление-инструмент — еще один важный момент. Если деталь закреплена плохо или шпиндель люфтит, возникнет вибрация. Вибрация для твердосплавного сверла — это смерть через выкрашивание кромок, а для быстрорежущего — причина быстрой потери остроты и поломки. Всегда старайтесь вылет сверла из патрона делать минимально необходимым.

Заточка инструмента играет ключевую роль. Если сверло уводит в сторону, скорее всего, одна из режущих кромок длиннее другой. Это создает асимметричную нагрузку. Угол заточки также должен соответствовать материалу. Для стали это классические 118 градусов, для хрупких материалов вроде мрамора или стекла — до 140 градусов, а для мягких металлов иногда делают 90 градусов. Следите за перемычкой в центре сверла — она не режет, а давит металл. Чем она тоньше, тем меньше усилий нужно прилагать при сверлении.

Когда вы работаете с глубокими отверстиями — глубина больше 3—5 диаметров — обязательно делайте выводы сверла для удаления стружки. Канавки сверла имеют ограниченный объем, и если они забьются, произойдет заклинивание. Оптимальная тактика — прошли два диаметра, вывели сверло полностью, смахнули стружку, капнули масла и пошли дальше.
Рекомендуемая литература для изучения темы
- Анурьев В. И. Справочник конструктора-машиностроителя в 3-х томах. Главная настольная книга любого инженера и мастера.
- Барон Ю. М. Режущий инструмент. Понятный учебник о том, как именно металл превращается в стружку.
- Дегтяренко Г. С. Конструирование и эксплуатация сверл. Специализированное издание, посвященное только сверлению.
- Общемашиностроительные нормативы режимов резания. Сборник официальных таблиц для нормировщиков и технологов.
- Фельдштейн Э. Э. Обработка деталей на станках с ЧПУ. Современное пособие по программированию режимов.
- Данилевский В. В. Технология машиностроения. Фундаментальный учебник по всем видам обработки.