| Частота дв. ходов | — |
| Подача на ход | — |
| Рабочий ход | — |
| Съем металла | — |
| Машинное время | — |
| Охлаждение СОЖ | — |
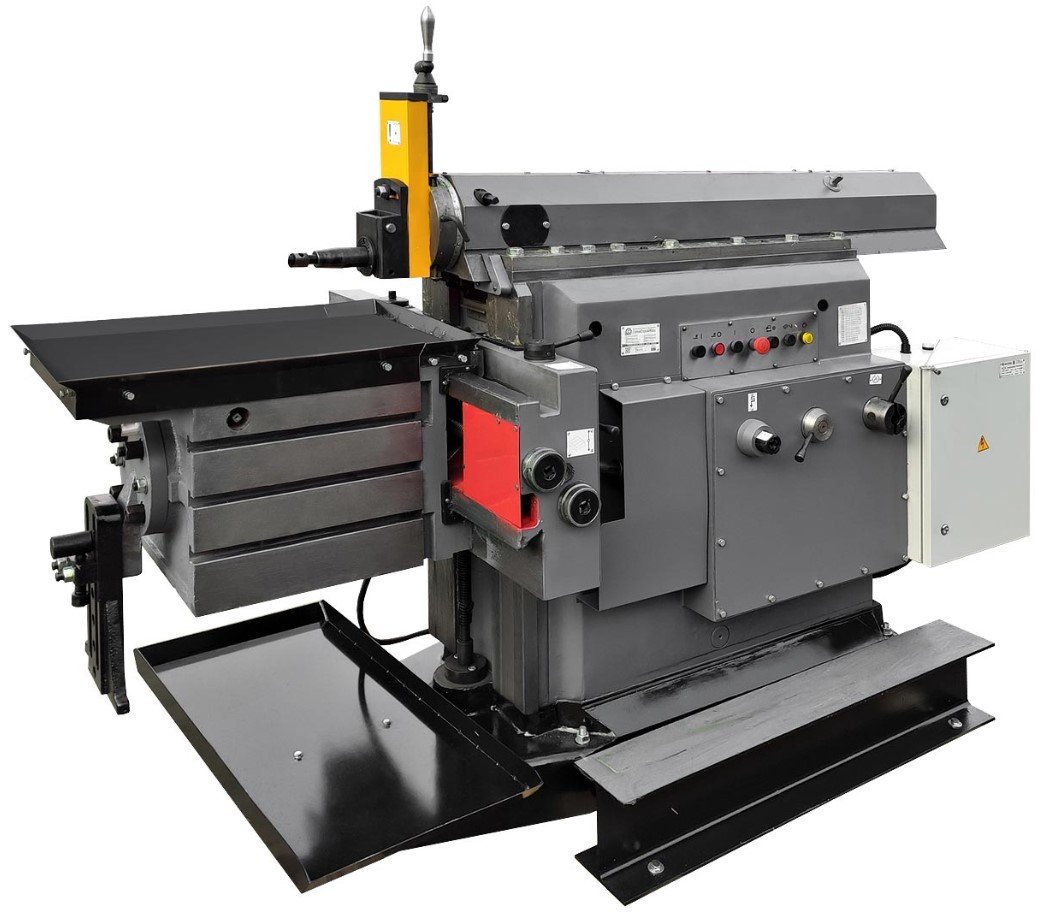
Строгание металла — базовый процесс снятия стружки при обработке плоских и фасонных поверхностей. Процесс отличается прерывистым характером работы инструмента. В отличие от точения или фрезерования резец врезается в металл с ударом, после чего совершает рабочий ход, а затем возвращается в исходную точку вхолостую. Такая специфика требует особого подхода к расчету режимов резания. Представленный калькулятор берет на себя рутину вычислений, позволяя мастеру сосредоточиться на качестве обработки.
✍ Точный расчет параметров необходим по 3 причинам. Во-первых, он предотвращает поломку инструмента от чрезмерных нагрузок при ударе. Во-вторых, правильная скорость и подача гарантируют заданную шероховатость поверхности. В-третьих, это основа для нормирования времени работы, что важно при серийных заказах. Работа наугад часто приводит к браку детали или перегреву режущей кромки.
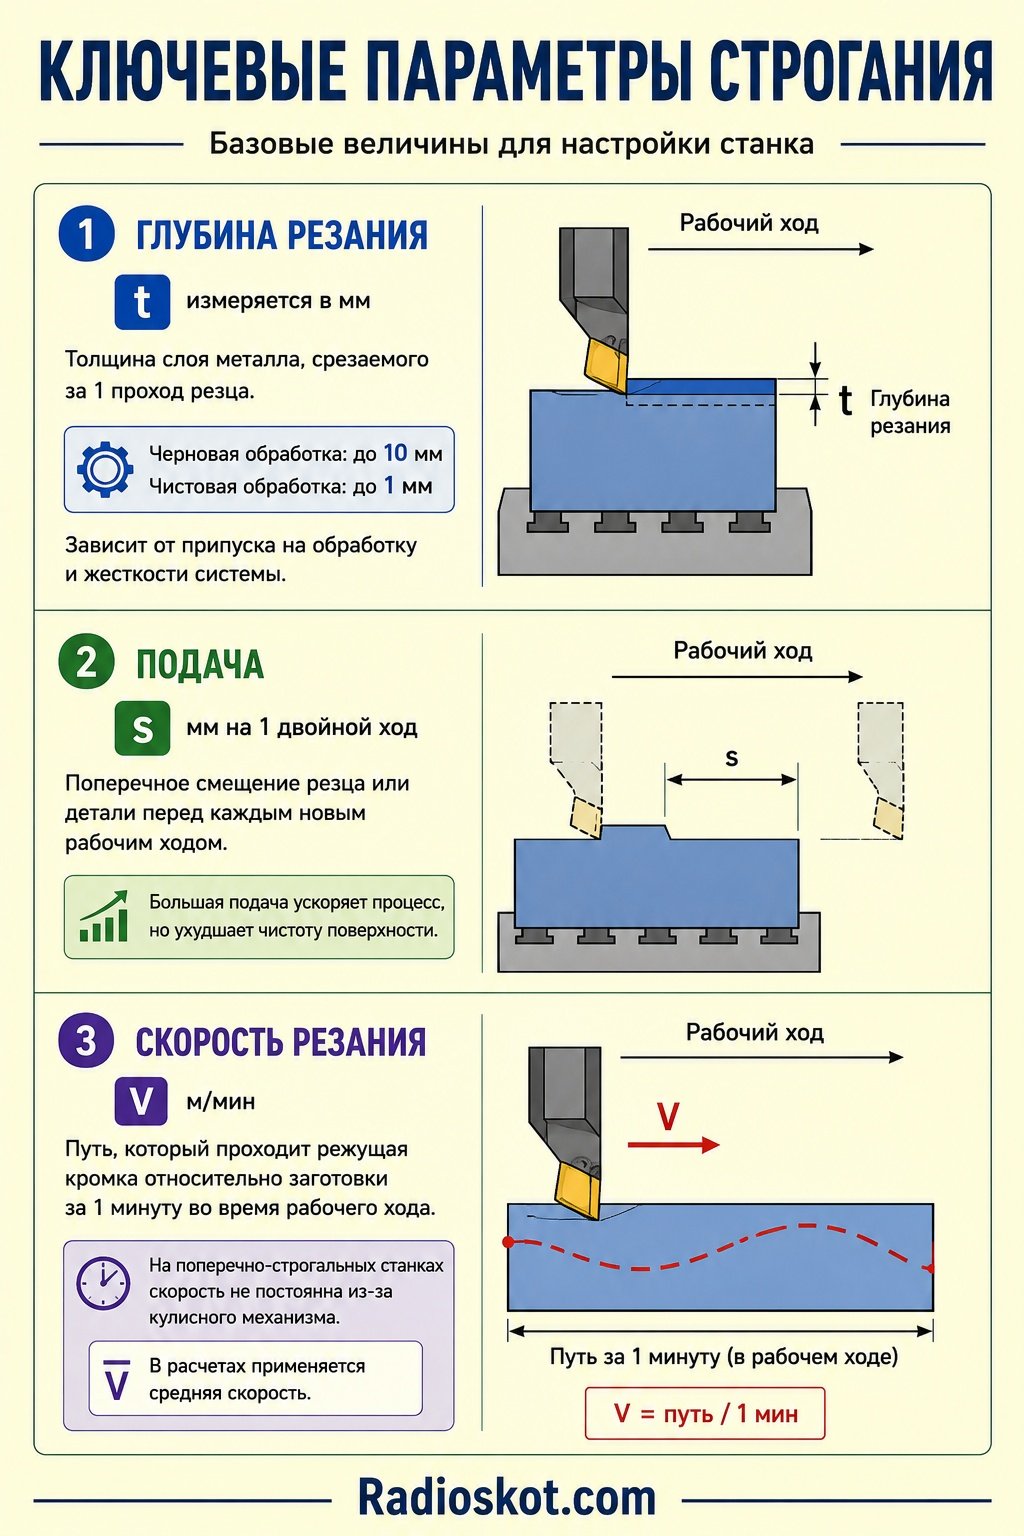
Ключевые параметры строгания
Для понимания кинематики станка необходимо разобраться с базовыми величинами. Без них невозможно правильно настроить оборудование и получить нужный результат.
Глубина резания, обозначаемая буквой t, измеряется в миллиметрах. Это толщина слоя металла, который срезается за 1 проход резца. При черновой обработке этот показатель может достигать 10 миллиметров, а при чистовой редко превышает 1 миллиметр. Выбор глубины зависит от припуска на обработку и жесткости системы станок-приспособление-инструмент-деталь.
Подача, обозначаемая буквой s, также измеряется в миллиметрах на 1 двойной ход стола или ползуна. Это расстояние, на которое смещается резец или деталь в поперечном направлении перед каждым новым рабочим ходом. Большие значения подачи ускоряют процесс, но ухудшают чистоту поверхности.
Скорость резания, буква V, измеряется в метрах в минуту. Показывает путь, который проходит режущая кромка относительно заготовки за 1 минуту именно во время рабочего хода. На поперечно-строгальных станках скорость не постоянна из-за кулисного механизма, поэтому в расчетах применяется средняя скорость.
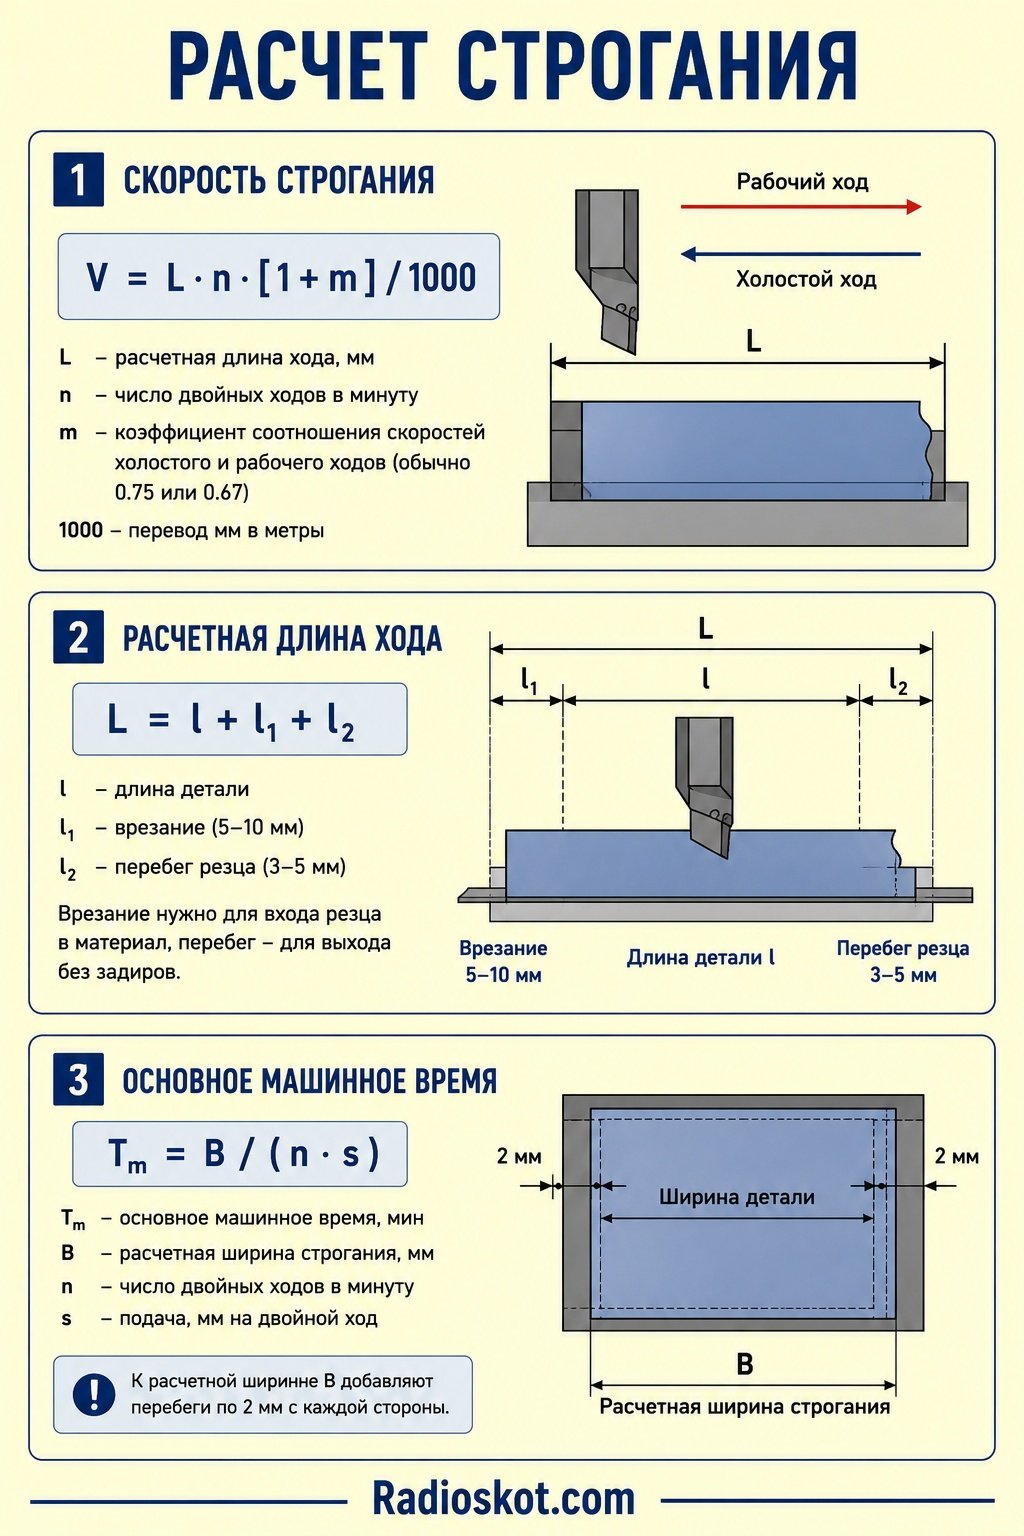
Формулы для расчета параметров станка
Основная формула для определения скорости резания имеет следующий вид:
V = L * n * [ 1 + m ] / 1000
Где L — расчетная длина хода инструмента, мм. Параметр n — число двойных ходов в минуту. Показатель m — коэффициент соотношения скоростей холостого и рабочего ходов. На большинстве станков параметр m равен 0.75 или 0.67. Деление на 1000 необходимо для перевода миллиметров в метры.
Расчетная длина хода L всегда больше физической длины детали, так как включает длину врезания и перебега резца. Формула длины:
L = l + l1 + l2
Где l — длина самой детали, l1 — величина врезания от 5 до 10 миллиметров, l2 — перебег резца от 3 до 5 миллиметров. Эти отступы нужны для того, чтобы резец успел опуститься в рабочее положение и выйти из зоны резания без задиров металла.
Основное машинное время Tm, выраженное в минутах, рассчитывается так:
Tm = B / [ n * s ]
Где B — расчетная ширина строгания, мм. Параметр n — число двойных ходов, s — подача. Расчетная ширина B также включает небольшие перебеги инструмента по краям заготовки, обычно добавляют по 2 миллиметра с каждой стороны.
Геометрия строгальных резцов
Инструмент для строгания испытывает сильные ударные нагрузки. Поэтому его сечение делают больше, чем у токарных резцов, а углы заточки имеют свою специфику. Применяются прямые и изогнутые державки. Изогнутые предпочтительнее: при изгибе от силы сопротивления резанию такой резец отходит назад и вверх, не въедаясь глубоко в металл, что спасает заготовку от глубоких борозд.
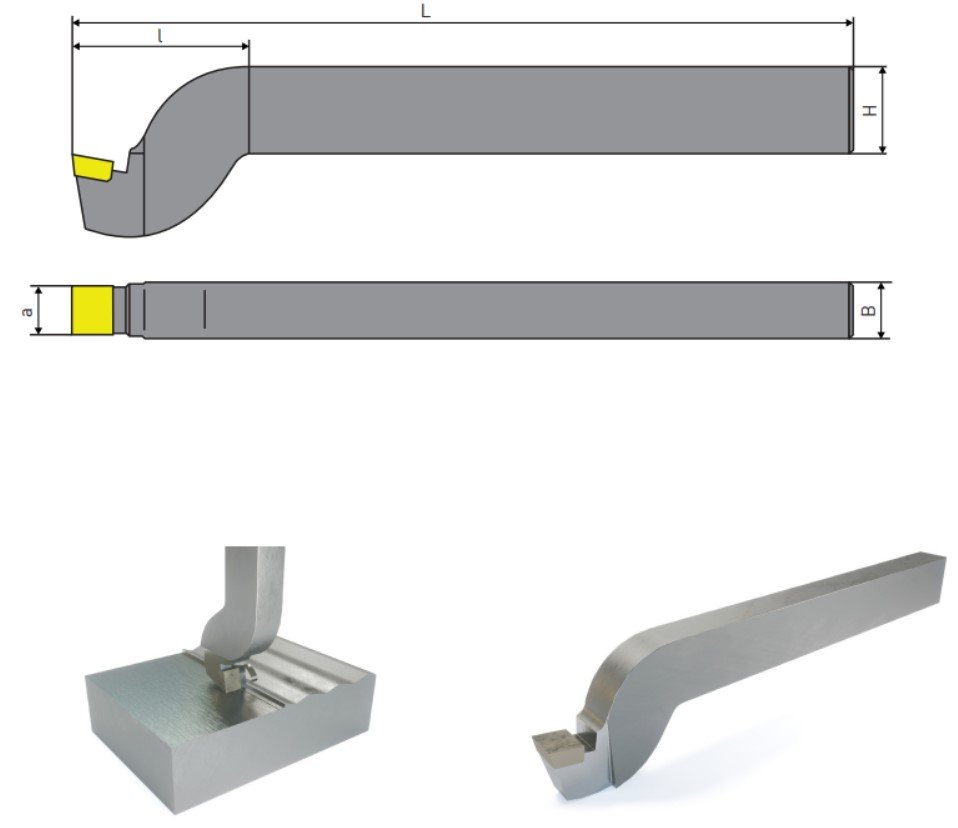
Передний угол гамма влияет на легкость схода стружки. Задний угол альфа уменьшает трение инструмента о деталь. Ниже приведена справочная таблица углов заточки в градусах для резцов из быстрорежущей стали.
| Обрабатываемый материал | Задний угол альфа | Передний угол гамма |
|---|---|---|
| Сталь мягкая | 8 | 20 |
| Сталь твердая | 6 | 10 |
| Чугун серый | 6 | 8 |
| Алюминиевые сплавы | 10 | 25 |
| Медь и латунь | 8 | 15 |
Выбор подачи в зависимости от вида обработки
Подача определяет толщину срезаемого слоя. При черновой обдирке главной целью стоит максимальный съем металла в единицу времени. Здесь ограничивающим фактором выступает прочность станка и резца. При чистовых операциях главная цель — гладкая поверхность, поэтому подача минимальна, а резец имеет широкую режущую кромку.
| Обрабатываемый материал | Вид обработки | Глубина резания t, мм | Рекомендуемая подача s, мм на ход |
|---|---|---|---|
| Углеродистые стали (Ст3, Ст20) | Черновое (обдирка) | 4 — 8 | 1 — 1.5 |
| Углеродистые стали (Ст3, Ст20) | Получистовое | 1 — 3 | 0.4 — 0.8 |
| Углеродистые стали (Ст3, Ст20) | Чистовое | 0.2 — 0.8 | 0.1 — 0.3 |
| Легированные стали (40Х, 30ХГСА) | Черновое (обдирка) | 3 — 6 | 0.7 — 1.2 |
| Легированные стали (40Х, 30ХГСА) | Получистовое | 1 — 2 | 0.3 — 0.6 |
| Легированные стали (40Х, 30ХГСА) | Чистовое | 0.1 — 0.5 | 0.08 — 0.2 |
| Высокопрочные и закаленные стали | Черновое | 2 — 4 | 0.4 — 0.8 |
| Высокопрочные и закаленные стали | Чистовое | 0.1 — 0.3 | 0.05 — 0.15 |
| Серый чугун (СЧ15, СЧ20) | Черновое (обдирка с коркой) | 5 — 10 | 1.2 — 2.5 |
| Серый чугун (СЧ15, СЧ20) | Получистовое | 2 — 4 | 0.5 — 1 |
| Серый чугун (СЧ15, СЧ20) | Чистовое | 0.3 — 1 | 0.2 — 0.5 |
| Серый чугун (СЧ15, СЧ20) | Широкое чистовое | 0.1 — 0.2 | 2 — 5 |
| Высокопрочный и ковкий чугун | Черновое | 4 — 8 | 1 — 2 |
| Высокопрочный и ковкий чугун | Чистовое | 0.2 — 0.5 | 0.15 — 0.35 |
| Алюминиевые сплавы (Д16, АМг6) | Черновое | 5 — 10 | 1.5 — 3 |
| Алюминиевые сплавы (Д16, АМг6) | Получистовое | 1.5 — 3 | 0.5 — 1.2 |
| Алюминиевые сплавы (Д16, АМг6) | Чистовое | 0.2 — 1 | 0.2 — 0.6 |
| Латунь и бронза | Черновое | 4 — 8 | 1 — 2 |
| Латунь и бронза | Чистовое | 0.2 — 0.8 | 0.15 — 0.4 |
| Конструкционные пластики (текстолит, капролон) | Черновое | 5 — 10 | 2 — 4 |
| Конструкционные пластики (текстолит, капролон) | Чистовое | 0.5 — 1.5 | 0.4 — 1 |
Для широких чистовых резцов при строгании чугуна подача может достигать 5 миллиметров на 1 ход, так как широкая кромка резца зачищает предыдущий след.
Рекомендации по скорости резания
Скорость диктуется стойкостью инструмента. При высоких скоростях выделяется огромное количество тепла. Твердосплавные пластины Т15К6 или ВК8 выдерживают температуру до 800 градусов, а быстрорежущая сталь Р18 теряет твердость уже при 600 градусах. Поэтому для твердосплавных резцов скорость задают в 2 или 3 раза выше.
| Материал заготовки | Скорость для стали Р18, м/мин | Скорость для твердого сплава, м/мин |
|---|---|---|
| Сталь конструкционная | 15 — 25 | 40 — 70 |
| Чугун средней твердости | 12 — 18 | 35 — 50 |
| Цветные металлы | 30 — 50 | 80 — 120 |
Охлаждение и смазка зоны резания
Охлаждающие жидкости, или СОЖ, снижают температуру инструмента и вымывают стружку. При строгании применение жидкости затруднено из-за разбрызгивания при возврате ползуна. Поэтому чугун, бронзу и пластмассы обрабатывают насухо. Сталь охлаждают эмульсиями на основе воды и масла с концентрацией от 3 до 5 процентов. При нарезании Т-образных пазов или глубокой отрезке обязательно применяют сульфофрезол или смесь машинного масла с керосином.
Практический пример расчета
Рассмотрим конкретную задачу. Необходимо обработать стальную плиту марки Ст3. Длина детали 300 миллиметров, ширина 150 миллиметров. Инструмент — резец из стали Р18. Режим черновой, глубина слоя 4 миллиметра.
- Шаг 1. Определяем расчетную длину. Прибавляем 10 миллиметров на врезание и 5 на выход. Итого 315 миллиметров.
- Шаг 2. Расчетная ширина. К 150 миллиметрам прибавляем 2 раза по 3 миллиметра на перебег. Итого 156 миллиметров.
- Шаг 3. Выбор режимов по справочникам. Для стали и данного резца берем скорость 20 метров в минуту и подачу 1 миллиметр на 1 ход.
- Шаг 4. Ищем число ходов. Применяем формулу n = 1000 * V / [ L * [ 1 + 0.75 ] ]. Подставляем значения: 1000 * 20 / [ 315 * 1.75 ] = 20000 / 551.2 = 36 двойных ходов в минуту.
- Шаг 5. Считаем машинное время. T = 156 / [ 36 * 1 ] = 4.33 минуты.
Настройка станка будет заключаться в установке длины хода ползуна на отметку чуть больше 315 миллиметров, выставлении коробки скоростей на ближайшее значение к 36 ходам в минуту и настройке храпового механизма подачи на 1 миллиметр.
Проблемы и дефекты обработки
В процессе работы часто возникают проблемы, влияющие на качество детали. Знание причин брака помогает быстро перенастроить станок.
| Вид дефекта | Причина появления | Способ устранения |
|---|---|---|
| Дробление, вибрация на детали | Большой вылет резца, слабая фиксация | Задвинуть резец глубже в резцедержку, затянуть болты |
| Высокая шероховатость, задиры | Слишком большая подача или тупой резец | Уменьшить подачу в 2 раза, заточить режущую кромку |
| Скол режущей кромки | Сильный удар при врезании, твердые включения | Уменьшить скорость врезания, снять фаску с детали |
| Непараллельность плоскостей | Плохая очистка стола перед установкой, стружка | Снять деталь, протереть стол и губки тисков ветошью |
Особенности типов станков
Поперечно-строгальные станки имеют подвижный ползун с резцом. Деталь закреплена на столе и смещается только с шагом подачи. Длина хода ползуна ограничена 1000 миллиметрами. Это оборудование для единичных работ и мелких деталей. Кулисный механизм обеспечивает быстрый возврат инструмента, экономя время цикла.
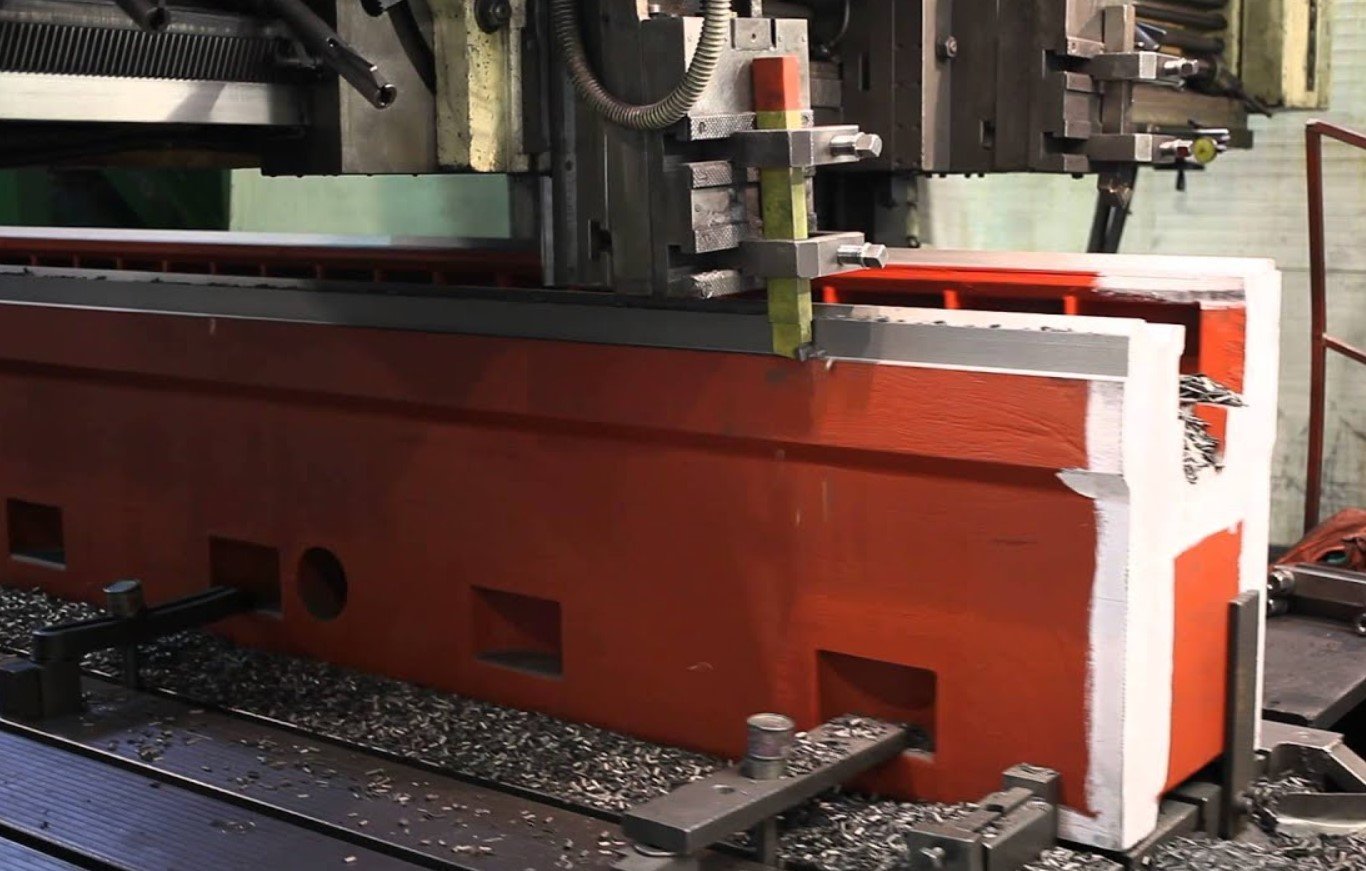
Продольно-строгальные станки устроены иначе. Резцы неподвижно закреплены на суппортах портала, а тяжелый стол с огромной деталью совершает возвратно-поступательные движения. Длина хода стола может достигать 10 метров и более. Из-за огромной массы стола скорость резания и возврата почти одинаковы, иначе силы инерции разрушат механизм привода.
Советы практиков по креплению заготовок
Деталь при строгании испытывает мощные сдвигающие нагрузки. Если фреза прижимает заготовку к столу, то строгальный резец пытается сбросить её по направлению своего движения.
- При установке в тиски деталь опирают на параллельные подкладки. После зажима по детали наносят легкие удары медным или свинцовым молотком, чтобы осадить её на подкладки.
- Упорные планки обязательны. В конце заготовки по ходу движения резца в паз стола устанавливают жесткий стальной упор. Всю основную нагрузку резания должен воспринимать он, а не прижимы.
- Тонкие плиты нельзя сильно зажимать с боков, иначе они выгнутся горбом. Их прижимают сверху планками, подкладывая картон или медную фольгу для увеличения трения.
- При черновой обработке литья с коркой первый проход делают на глубину больше толщины корки, чтобы резец работал по чистому металлу, а не скользил по твердой окалине.
Экономика строгальных операций
Строгание считается менее производительным процессом по сравнению с фрезерованием из-за наличия холостого хода, при котором стружка не снимается. Однако этот метод имеет неоспоримые плюсы. Инструмент стоит в 10 — 20 раз дешевле фрезы. Заточка простого резца занимает 3 минуты на наждаке, в то время как фрезу должен точить специалист на заточном станке.
💻 Для ремонтных мастерских, единичного производства и обдирки тяжелых отливок строгальный станок остается идеальным решением. Применение нашего онлайн-калькулятора позволяет свести к минимуму потери времени на настройку гитары подач и коробки скоростей, выводя экономику участка на новый уровень.
Литература
Для изучения теории резания и настройки станков рекомендуем ознакомиться со следующими классическими отечественными трудами:
- Косилова А.Г., Мещеряков Р.К. — Справочник технолога-машиностроителя. Том 2. Лучшая база нормативов и таблиц режимов резания для любых материалов.
- Максимов М.А. — Строгальное дело. Практическое пособие для рабочих, детально разобраны вопросы заточки инструмента и базирования сложных деталей.
- Блюмберг В.А. — Справочник строгаля. Компактное руководство с ответами на частые проблемы при появлении вибраций и брака.
- Лошак М.Г. — Прочность и долговечность твердых сплавов. Книга для тех, кто хочет понимать физику износа резца при прерывистом точении и строгании.