| Толщина материала | — |
| Время реза | — |
| Цена за врезки | — |
| Стоимость реза | — |
| Итого стоимость | — |
1. Физико-энергетическая модель лазерного резания
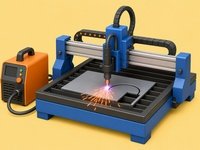
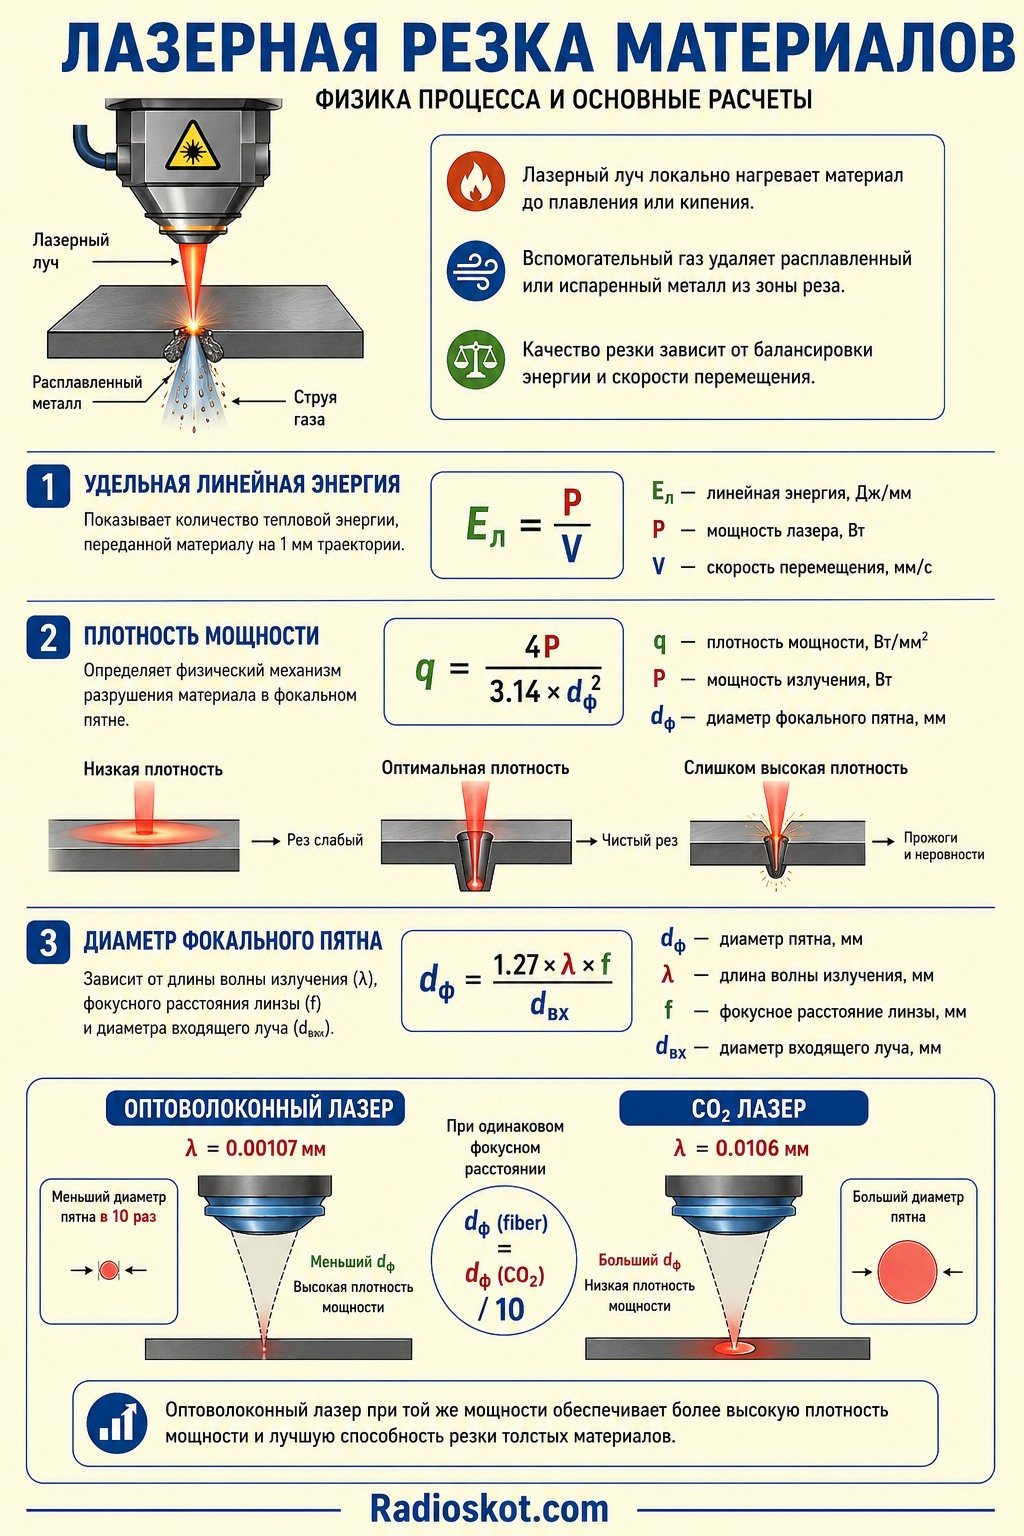
Лазерная резка представляет собой процесс термического разделения материалов, при котором сфокусированный световой луч высокой плотности мощности локально нагревает материал до температуры плавления или кипения. Из зоны реза расплавленный или испаренный металл удаляется высокоскоростной струей вспомогательного газа. Эффективность процесса зависит от балансировки энергетического ввода и скорости перемещения лазерной головки.
Главным показателем, определяющим возможность прорезания материала заданной толщины, выступает удельная линейная энергия. Она выражает количество тепловой энергии, переданной материалу на 1 мм длины траектории. Формула расчета удельной линейной энергии имеет следующий вид:
Eл = P / V
где Eл — линейная энергия в Дж/мм, P — эффективная мощность лазерного излучения в Вт, V — скорость перемещения лазерного пятна в мм/с.
Плотность мощности в фокальном пятне определяет физический механизм разрушения материала. Плотность мощности рассчитывается по формуле:
q = 4 * P / 3.14 * dф2
где q — плотность мощности в Вт/мм2, P — мощность излучения в Вт, dф — диаметр сфокусированного пятна в мм.
Диаметр пятна в фокусе зависит от длины волны излучения, фокусного расстояния линзы и диаметра исходного луча, поступающего на линзу. Формула расчета диаметра пятна:
dф = 1.27 * λ * f / dвх
где λ — длина волны излучения в мм, f — фокусное расстояние фокусирующей линзы в мм, dвх — диаметр входящего луча в мм.
Для оптоволоконных лазеров длина волны составляет 0.00107 мм, а для углекислотных СО2 лазеров — 0.0106 мм. По этой причине при одинаковом фокусном расстоянии линзы оптоволоконный лазер формирует пятно в 10 раз меньше по диаметру, чем СО2 лазер. Это обеспечивает значительно более высокую плотность мощности при равной электрической мощности источника.
2. Фокусировка луча и положение фокальной плоскости
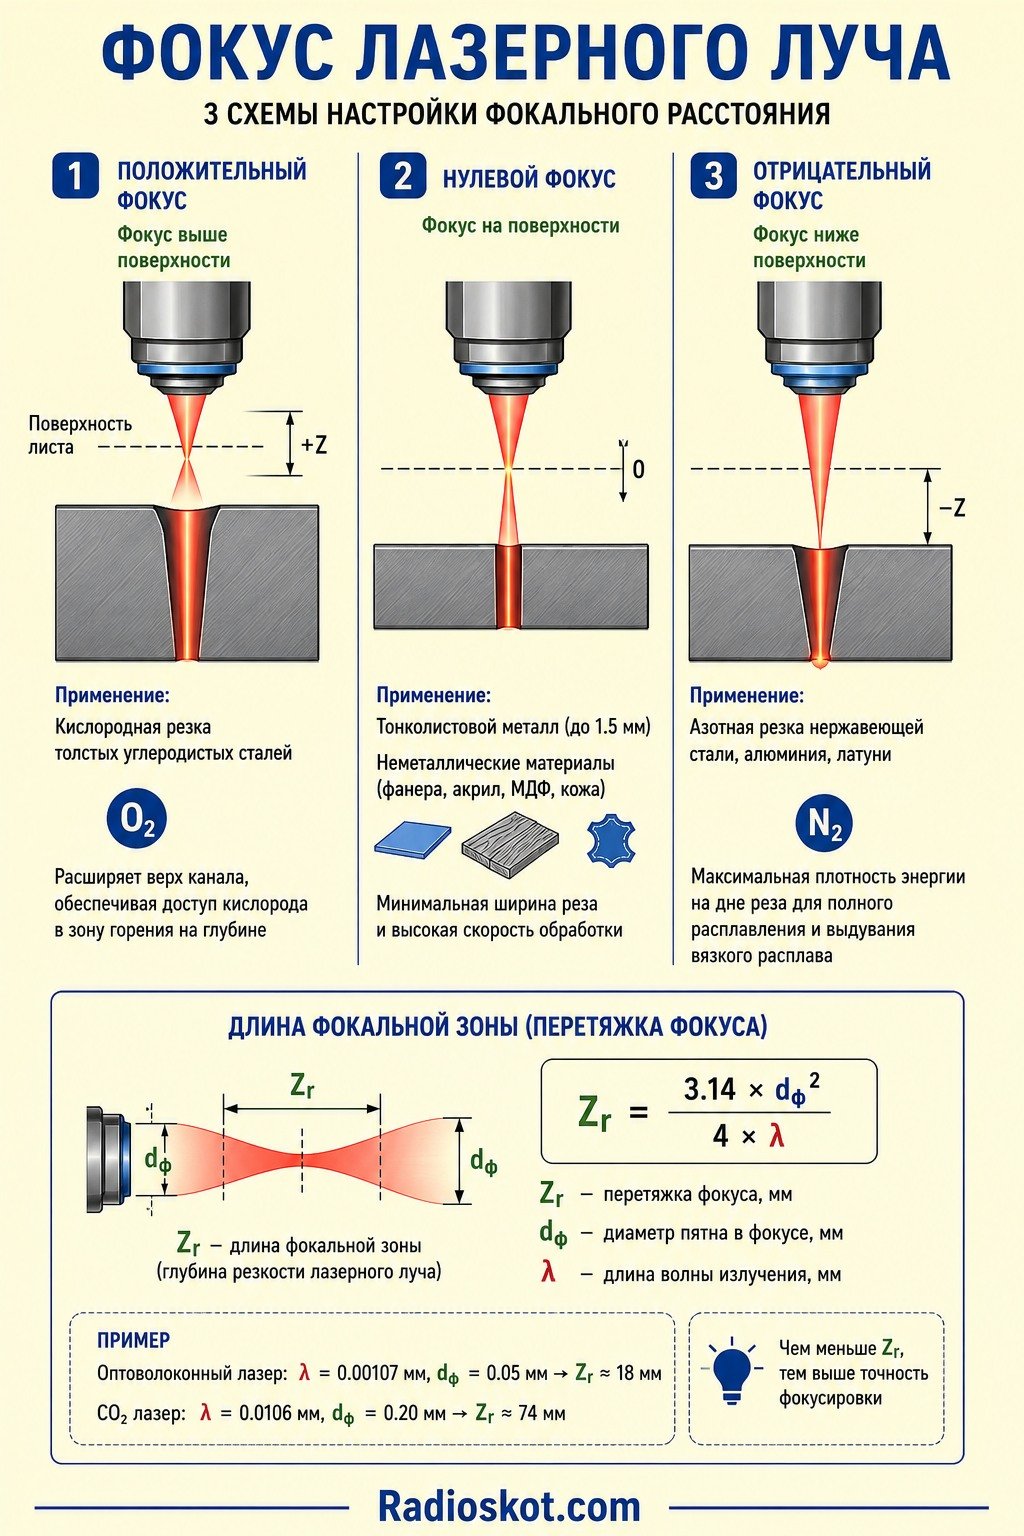
Положение точки фокуса относительно поверхности обрабатываемого материала определяет форму канала реза, ширину верхнего и нижнего края, а также эффективность выдувания расплава. В практике применяют 3 основных схемы настройки фокального расстояния.
- 1-я схема: Положительный фокус, когда точка фокуса находится выше поверхности материала. Применяется при кислородной резке толстых углеродистых сталей. Такая настройка расширяет верхнюю часть канала реза, обеспечивая свободное поступление кислорода в зону горения железа на глубине листа.
- 2-я схема: Нулевой фокус, когда точка фокуса находится строго на поверхности листа. Применяется при обработке тонколистового металла толщиной до 1.5 мм, а также при резке неметаллических материалов — фанеры, акрила, МДФ и кожи на СО2 станках. Гарантирует минимальную ширину реза и высокую скорость обработки.
- 3-я схема: Отрицательный фокус, когда точка фокуса заглублена внутрь материала или опущена ниже его нижней грани. Применяется при азотной резке нержавеющей стали, алюминия и латуни. Позволяет сконцентрировать максимальную плотность энергии на дне реза для полного расплавления и эффективного выдувания вязкого расплава.
Длина фокальной зоны или длина рэлеевского перетяга определяет глубину резкости лазерного луча. Расчет длины фокальной зоны выполняется по формуле:
Zr = 3.14 * dф2 / 4 * λ
где Zr — перетяжка фокуса в мм, dф — диаметр пятна в мм, λ — длина волны в мм.
3. Зависимость параметров от толщины и свойств материала
📈 Максимальная скорость резания находится в прямой зависимости от мощности источника излучения и в обратной зависимости от толщины обрабатываемого листа. При увеличении толщины материала требуется расплавить больший объем металла и преодолеть динамическое сопротивление расплава при выдувании его газом из узкого канала.
Предельная скорость резания рассчитывается по эмпирической формуле:
Vмакс = k * P / t1.5
где Vмакс — предельная скорость резания в м/мин, k — технологический коэффициент обрабатываемости материала, P — мощность лазера в кВт, t — толщина листового материала в мм.
📊 Коэффициент k существенно различается в зависимости от физических свойств материала и применяемого вспомогательного газа. Для конструкционной углеродистой стали при кислородной резке k равен 4.5. Для нержавеющей стали при азотной резке под высоким давлением k равен 3.2. Для алюминиевых сплавов k равен 2.1 из-за высокой теплопроводности и высокой отражательной способности материала.
При превышении предельной скорости лазерный луч не успевает прогреть материал по всей толщине до точки плавления. В результате возникает непрорез, расплавленный металл выбрасывается вверх, что приводит к зашлаковыванию защитного стекла. Напротив, при слишком низкой скорости происходит перегрев кромок, выгорание металла, образование крупного грата и конусность реза.
4. Геометрия реза, ширина Kerf и компенсация траектории ЧПУ
✍ При перемещении сфокусированного лазерного луча происходит удаление материала с образованием щели, называемой шириной реза или Kerf. Величина ширины реза зависит от диаметра пятна фокусировки, мощности, давления газа и скорости движения. Для получения точных исполнительных размеров деталей система ЧПУ станка смещает траекторию движения центра луча на величину эквидистанты.
Величина смещения эквидистанты рассчитывается по формуле:
O = K / 2
где O — величина компенсации радиуса инструмента в мм, K — фактическая ширина реза в мм.
При вырезании внешнего контура детали траектория перемещения лазерного луча смещается наружу. Расчетный размер траектории ЧПУ определяется по формуле:
Lчпу = Lдетали + K
При вырезании внутренних отверстий и пазов траектория луча смещается внутрь контура. Расчетный диаметр траектории ЧПУ определяется по формуле:
Dчпу = Dотверстия — K
Справочные значения ширины реза K для различных типов технологических источников и толщин материалов приведены в таблице ниже.
| Тип лазера и толщина материала, мм | Фокусное расстояние линзы, мм | Ширина реза K, мм |
|---|---|---|
| Оптоволоконный 1 кВт, Сталь 1 | 125 | 0.08 |
| Оптоволоконный 1 кВт, Сталь 3 | 150 | 0.12 |
| Оптоволоконный 3 кВт, Сталь 6 | 150 | 0.18 |
| Оптоволоконный 3 кВт, Сталь 12 | 200 | 0.25 |
| Оптоволоконный 3 кВт, Нержавеющая сталь 3 | 150 | 0.14 |
| Оптоволоконный 3 кВт, Алюминий 4 | 150 | 0.16 |
| СО2 100 Вт, Акрил 3 | 63.5 | 0.15 |
| СО2 100 Вт, Акрил 8 | 101.6 | 0.28 |
| СО2 100 Вт, Фанера 4 | 63.5 | 0.18 |
| СО2 100 Вт, Фанера 9 | 101.6 | 0.35 |
5. Вспомогательные газы, газодинамика и конструкция сопел
Вспомогательный газ выполняет 3 ключевые задачи: удаляет жидкий расплав из зоны резания, защищает фокусирующую оптику от брызг металла и охлаждает прилегающие зоны материала. Выбор типа газа определяет скорость резания и химическое состояние полученной кромки.
При использовании кислорода происходит экзотермическая реакция окисления железа. Реакция горения выделяет дополнительную тепловую энергию, что позволяет резать конструкционные стали высокой толщины при умеренной мощности лазера. Недостатком кислородной резки является образование черной оксидной пленки на кромках, которую необходимо удалять перед сваркой или окраской.
Азот применяют для чистой испарительной и плавильной резки нержавеющих сталей, алюминия, латуни и титана. Азот является инертным газом, предотвращает окисление металла и обеспечивает чистую блестящую кромку, готовую к последующей сборке. Потребительское давление азота составляет от 12 до 25 бар, что требует использования мощных компрессорных станций или газификаторов жидкого азота.
Очищенный сжатый воздух является наиболее экономичным газом для раскроя тонколистовой углеродистой и нержавеющей стали толщиной до 3 мм. Давление воздуха составляет от 10 до 16 бар при обязательной степени очистки от влаги и масляных паров не ниже 1 класса по ГОСТ ИСО 8573-1.
Для подачи газа применяют 2 типа сопел. Одиночные сопла используют для высоконапорной резки азотом и воздухом. Двухслойные двойные сопла применяют для кислородной резки, где внутренний конус формирует стабильную ламинарную струю кислорода, а внешний струйный контур предотвращает турбулентное подсасывание воздуха.
Объемный расход вспомогательного газа через сопло лазерной головки рассчитывается по гидродинамической формуле истечения через сужающееся сопло:
Q = 0.0578 * p * dсопла2
где Q — расход газа в м3/ч, p — абсолютное давление газа перед соплом в бар, dсопла — диаметр выходного отверстия сопла в мм.
| Материал и толщина, мм | Тип и давление газа, бар | Диаметр сопла, мм |
|---|---|---|
| Сталь углеродистая 1 | Кислород, 1.2 | 1 |
| Сталь углеродистая 3 | Кислород, 0.9 | 1.2 |
| Сталь углеродистая 6 | Кислород, 0.7 | 1.5 |
| Сталь углеродистая 12 | Кислород, 0.5 | 2.5 |
| Нержавеющая сталь 1 | Азот, 14 | 1.5 |
| Нержавеющая сталь 3 | Азот, 16 | 2 |
| Нержавеющая сталь 6 | Азот, 20 | 3 |
| Алюминий 2 | Азот, 15 | 2 |
| Алюминий 5 | Азот, 19 | 2.8 |
| Латунь 2 | Азот, 16 | 1.8 |
6. Сводные технологические карты режимов
Приведенные таблицы содержат практические технологические параметры для настройки волоконных и углекислотных лазерных станков ЧПУ. Значения скорректированы для получения шероховатости поверхности реза не ниже Rz 20.
| Материал и толщина, мм | Скорость резки, м/мин | Вспомогательный газ и давление, бар |
|---|---|---|
| Углеродистая сталь 1 | 35 | Воздух, 12 |
| Углеродистая сталь 2 | 8.5 | Кислород, 1.0 |
| Углеродистая сталь 4 | 3.4 | Кислород, 0.8 |
| Углеродистая сталь 8 | 1.8 | Кислород, 0.6 |
| Углеродистая сталь 16 | 0.8 | Кислород, 0.5 |
| Нержавеющая сталь 1 | 38 | Азот, 14 |
| Нержавеющая сталь 2 | 18 | Азот, 15 |
| Нержавеющая сталь 4 | 6.5 | Азот, 18 |
| Нержавеющая сталь 8 | 1.9 | Азот, 22 |
| Алюминий 2 | 18 | Азот, 15 |
| Алюминий 4 | 5.5 | Азот, 18 |
| Латунь 3 | 8 | Азот, 17 |
| Материал и толщина, мм | Скорость резки, мм/с | Мощность излучения, % |
|---|---|---|
| Акрил литой 2 | 30 | 55 |
| Акрил литой 4 | 16 | 70 |
| Акрил литой 8 | 5.5 | 90 |
| Фанера березовая 3 | 25 | 70 |
| Фанера березовая 6 | 11 | 90 |
| Фанера березовая 9 | 5 | 100 |
| МДФ 3 | 20 | 75 |
| МДФ 6 | 8 | 95 |
| ПЭТГ 1.5 | 45 | 50 |
| Монолитный поликарбонат 2 | 18 | 85 |
7. Методика расчета времени обработки и калькуляция себестоимости
Точный расчет стоимости лазерной резки основывается на суммировании времени чистого резания, времени на пробивку врезок, времени холостых перемещений лазерной головки и вспомогательных операций по загрузке листа. Общее машинное время выполнения технологической операции рассчитывается по формуле:
Tмаш = Lрез / Vрез + Nврез * tврез / 60 + Lхол / Vхол + Tвспом
где Tмаш — общее машинное время в минутах, Lрез — суммарный периметр резания в метрах, Vрез — рабочая скорость резания в м/мин, Nврез — количество контуров и врезок в штуках, tврез — время выполнения одной врезки в секундах, Lхол — длина холостых перемещений в метрах, Vхол — скорость холостого хода станка в м/мин, Tвспом — вспомогательное время смены паллет или листа в минутах.
Себестоимость выполнения раскроя включает 5 основных статей затрат:
- Затраты на технологический газ: Cгаз = Tмаш / 60 * Qгаз * Pгаз
- Затраты на электроэнергию: Cэлек = Tмаш / 60 * Pпотреб * Tarэлек
- Амортизация станка и ресурса лазера: Cаморт = Tмаш / 60 * Cчас_аморт
- Затраты на оплату труда оператора: Cтруд = Tмаш / 60 * Cчас_труд
- Затраты на сырье и листовой материал: Cмат = Mдетали * Pкг_мат
Полная себестоимость изготовления детали рассчитывается суммированием указанных составляющих:
Cсебест = Cгаз + Cэлек + Cаморт + Cтруд + Cмат
Итоговая коммерческая цена детали для клиента формируется с учетом коэффициента накладных расходов и нормы прибыли предприятия:
Cцена = Cсебест * Kнаклад * Kприбыль
Значение Kнаклад обычно принимают равным 1.25, а Kприбыль составляет от 1.3 до 1.5 в зависимости от объема партии.
8. Практический пример полного расчета технологических параметров и стоимости
Рассмотри расчет стоимости изготовления фланца из конструкционной стали марки Ст3 толщиной 6 мм. Габаритные размеры детали составляют 300 на 300 мм. Деталь содержит 1 внешний прямоугольный контур со скруглениями углов радиусом 20 мм и 4 внутренних крепежных отверстия диаметром 22 мм.
1-й этап. Вычисление длин контуров и количества врезок.
Периметр внешнего контура с учетом скруглений 4 углов:
Lвнеш = 4 * 260 + 2 * 3.14 * 20 = 1040 + 125.6 = 1165.6 мм = 1.166 м
Суммарная длина окружностей 4 внутренних отверстий:
Lвнутр = 4 * 3.14 * 22 = 276.3 мм = 0.276 м
Общая длина траектории резания:
Lрез = 1.166 + 0.276 = 1.442 м
Общее количество врезок составляет 5 штук: 1 врезка для внешнего контура и 4 врезки для внутренних отверстий.
2-й этап. Выбор оборудования и технологических режимов.
Обработка выполняется на волоконном лазерном станке мощностью 3 кВт. Резка производится с использованием кислорода под давлением 0.8 бар через сопло диаметром 1.5 мм. Согласно технологической таблице, скорость резания Vрез составляет 2.2 м/мин. Время пробивки 1 врезки tврез составляет 0.6 секунды. Скорость холостых перемещений суппорта Vхол равна 40 м/мин. Суммарная длина холостых ходов между отверстиями Lхол составляет 0.8 м.
3-й этап. Расчет временных затрат.
Время чистого резания траектории:
Tрез = 1.442 / 2.2 = 0.655 мин
Суммарное время выполнения 5 врезок:
Tврез = 5 * 0.6 / 60 = 0.05 мин
Время холостых перемещений головки:
Tхол = 0.8 / 40 = 0.02 мин
Общее машинное время обработки 1 детали без учета загрузки листа:
Tмаш = 0.655 + 0.05 + 0.02 = 0.725 мин = 0.0121 ч
4-й этап. Калькуляция прямых производственных затрат.
Расход кислорода при давлении 0.8 бар через сопло 1.5 мм рассчитывается по гидродинамической формуле:
Qгаз = 0.0578 * 1.8 * 1.52 = 0.234 м3/ч
При стоимости кислорода 90 руб за м3 затраты на газ составляют:
Cгаз = 0.0121 * 0.234 * 90 = 0.25 руб
Суммарная потребляемая электрическая мощность комплекса лазера и чиллера составляет 18 кВт. При тарифе 8.5 руб за кВт*ч затраты на электроэнергию равны:
Cэлек = 0.0121 * 18 * 8.5 = 1.85 руб
Амортизация комплекса при расчетной стоимости часа работы станка 1400 руб включает ремонтный фонд и запасные части:
Cаморт = 0.0121 * 1400 = 16.94 руб
Заработная плата оператора из расчета 600 руб в час:
Cтруд = 0.0121 * 600 = 7.26 руб
Масса детали из стали Ст3 толщиной 6 мм при площади заготовки 0.09 м2 и плотности 7850 кг/м3 равна:
Mдетали = 0.3 * 0.3 * 0.006 * 7850 = 4.239 кг
При стоимости листовой стали 75 руб за кг затраты на материал заготовки составляют:
Cмат = 4.239 * 75 = 317.93 руб
5-й этап. Расчет суммарной стоимости детали.
Суммарная производственная себестоимость изготовления детали:
Cсебест = 0.25 + 1.85 + 16.94 + 7.26 + 317.93 = 344.23 руб
С учетом коммерческих накладных расходов Kнаклад = 1.2 и нормы рентабельности Kприбыль = 1.35 итоговая цена детали для заказчика составляет:
Cцена = 344.23 * 1.2 * 1.35 = 557.65 руб
9. Дефекты резания, диагностика причины и способов наладки
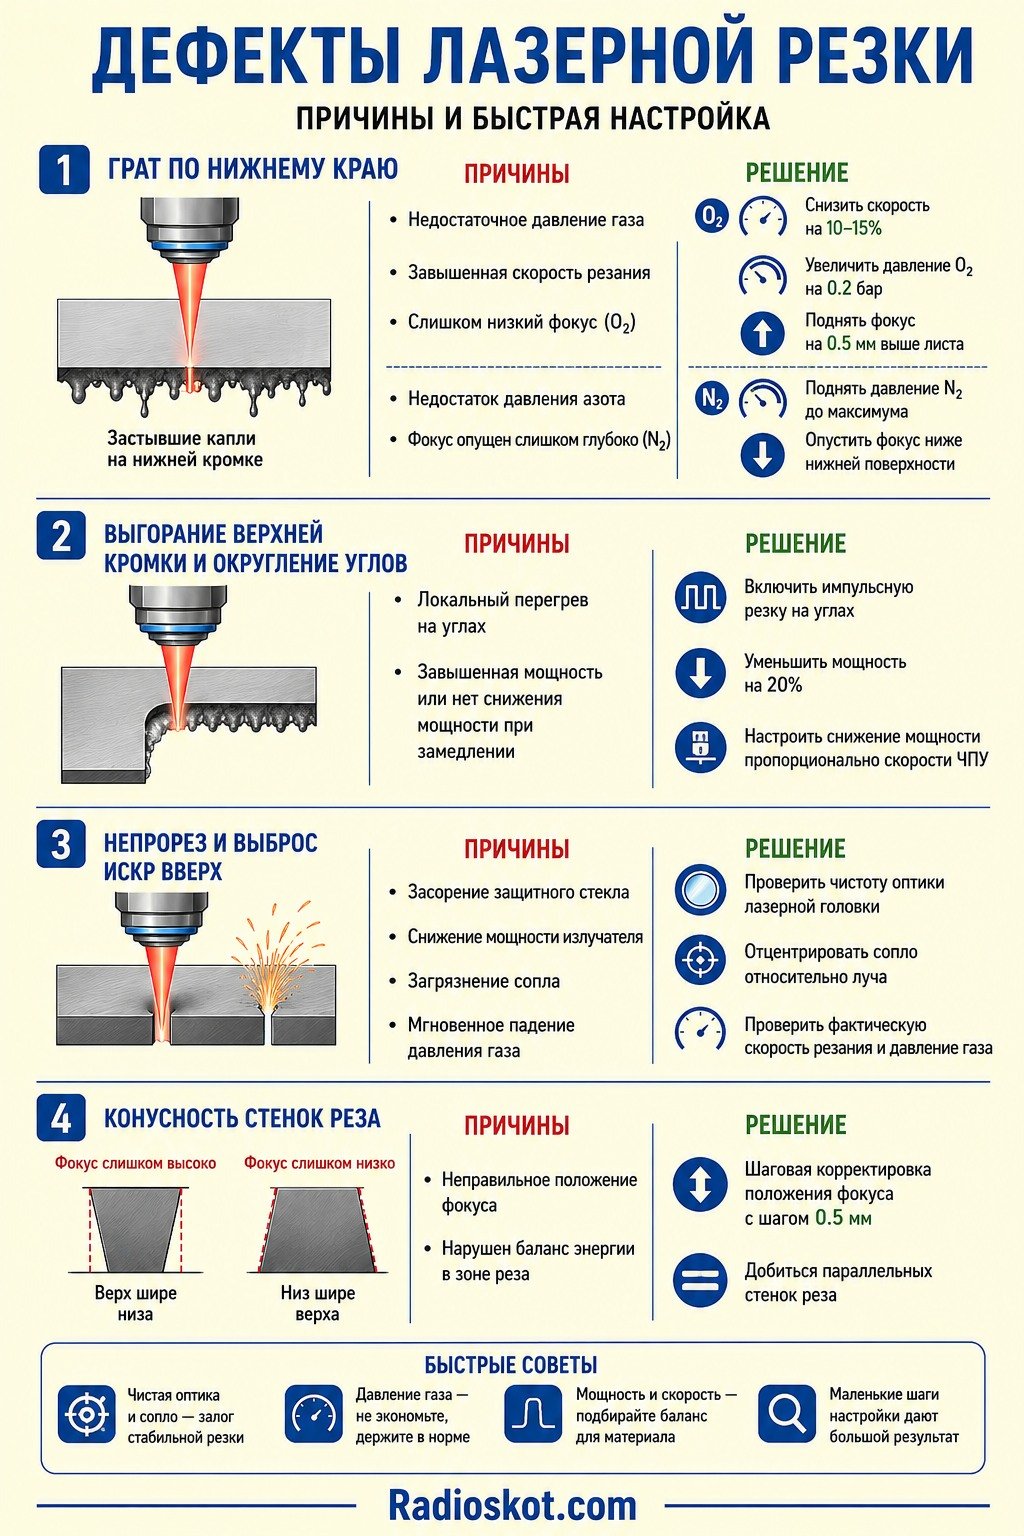
Возникновение брака при лазерной резке связано с отклонением ключевых параметров от оптимальной точки. Ниже разобраны типичные дефекты кромок, причины возникновения и методы быстрой регулировки станка.
Образование грата по нижнему краю реза
Грат представляет собой застывшие капли расплавленного металла, зацепившиеся за нижнюю кромку листа. При кислородной резке грат появляется из-за недостаточного давления газа, завышенной скорости движения или слишком низкого положения фокуса. Решение проблемы заключается в снижении скорости резания на 10 — 15%, увеличении давления кислорода на 0.2 бар и поднятии фокусной точки выше поверхности листа на 0.5 мм. При азотной резке грат свидетельствует о недостатке давления азота или оседании фокуса глубоко внутри материала. Давление азота необходимо поднять до максимального рабочего предела, а фокус опустить ниже нижней поверхности листа.
Чрезмерное выгорание верхней кромки и округление углов
Дефект возникает из-за локального перегрева металла при накоплении тепловой энергии на резких поворотах траектории. Причиной служит завышенная мощность излучения или отсутствие динамического снижения мощности при замедлении суппорта. Для устранения выгорания включают функцию импульсной резки на углах, уменьшают рабочую мощность на 20% или настраивают функцию снижения мощности пропорционально текущей скорости движения ЧПУ.
Непрорез и выброс искр вверх
Выброс факела искр в верхнюю полусферу указывает на прекращение сквозного проплавления материала. Основные причины: засорение защитного стекла, снижение мощности излучателя, загрязнение сопла или мгновенное падение давления газа. Необходимо остановить процесс, проверить чистоту оптики лазерной головки, отцентрировать отверстие сопла относительно луча и проверить фактическую скорость резания.
Конусность стенок реза
Конусность проявляется разницей в ширине реза на верхней и нижней поверхностях листа. Если верхняя часть реза шире нижней, точка фокуса находится слишком высоко над материалом. Если нижняя часть реза расширена, точка фокуса опущена слишком глубоко. Наладка заключается в шаговой корректировке положения фокусного расстояния с шагом 0.5 мм до получения параллельных стенок реза.
10. Специфика резки различных конструкционных материалов
Каждый класс материалов обладает уникальными оптическими и теплофизическими свойствами, определяющими выбор типа лазера и технологического газа.
Углеродистые конструкционные стали. Оптимально обрабатываются как волоконными, так и СО2 лазерами. Основным газом выступает кислород, позволяющий резать большие толщины при минимальных энергетических затратах. Главное правило: чем больше толщина металлического листа, тем меньше должно быть давление кислорода и больше диаметр применяемого сопла.
Нержавеющие стали и аустенитные сплавы. Требуют применения исключительно азотной резки под высоким давлением. Положение точки фокуса устанавливается ниже нижней поверхности листа, что обеспечивает максимальное поступление энергии в нижнюю часть канала реза для эффективного выдувания расплава хрома и никеля.
Алюминий, латунь и медь. Относятся к высокоотражающим и теплопроводным материалам. Обработка высокоотражающих сплавов СО2 лазерами затруднена из-за риска обратного отражения луча и повреждения оптического тракта. Волоконные лазеры благодаря длине волны 1.07 мкм эффективно режут цветные металлы. Для работы требуется высокая плотность мощности, азот высокого давления и установка фокуса на верхнюю кромку материала.
Древесина, березовая фанера и МДФ. Эффективно раскраиваются СО2 лазерами. Ключевым фактором выступает интенсивность обдува зоны реза сжатым воздухом через узкое сопло. Воздух под давлением 2 — 4 бар гасит пламя, предотвращает обугливание краев фанеры и выдувает продукты сухой дистилляции древесины.
Акрил и оргстекло. При обработке СО2 лазером акрил испаряется без образования жидкого расплава, формируя идеально гладкую, глянцевую и прозрачную кромку. Для получения глянца обдув воздухом снижают до минимального давления 0.2 — 0.5 бар, предотвращая появление микроволн на остывающем расплаве пластика.
11. Литература по технологии лазерной обработки
- Григорьянц А. Г., Ширшов И. Г. Технологические процессы лазерной обработки. Москва, Издательство МГТУ им. Н.Э. Баумана, 2006.
- Коваленко В. С. Лазерная технология. Киев, Вища школа, 1989.
- Григорьянц А. Г., Казарян М. А., Лябин Н. А. Лазерные технологии обработки материалов. Москва, Физматлит, 2009.
- Черпаков Б. И. Технологическое оборудование машиностроительного производства. Москва, Академия, 2012.
- Вейко В. П., Шахно Е. А. Сборник задач по лазерным технологиям. Санкт-Петербург, НИУ ИТМО, 2007.
- Майоров В. С. Основы лазерной технологии. Москва, Машиностроение, 1991.