| Режим резания | — |
| Время на 1 отв. | — |
| Общее время | — |
| Объем стружки | — |
| Итого стоимость | — |
Координатно-расточные работы представляют собой вершину точности в механической обработке металлов. Когда речь идет о допусках в несколько микрон, любые ошибки в выборе режимов резания немедленно приводят к браку детали. Созданный калькулятор расточного станка помогает избежать подобных проблем. Он берет на себя всю математику и позволяет оператору сосредоточиться на главном — процессе формирования идеального отверстия.
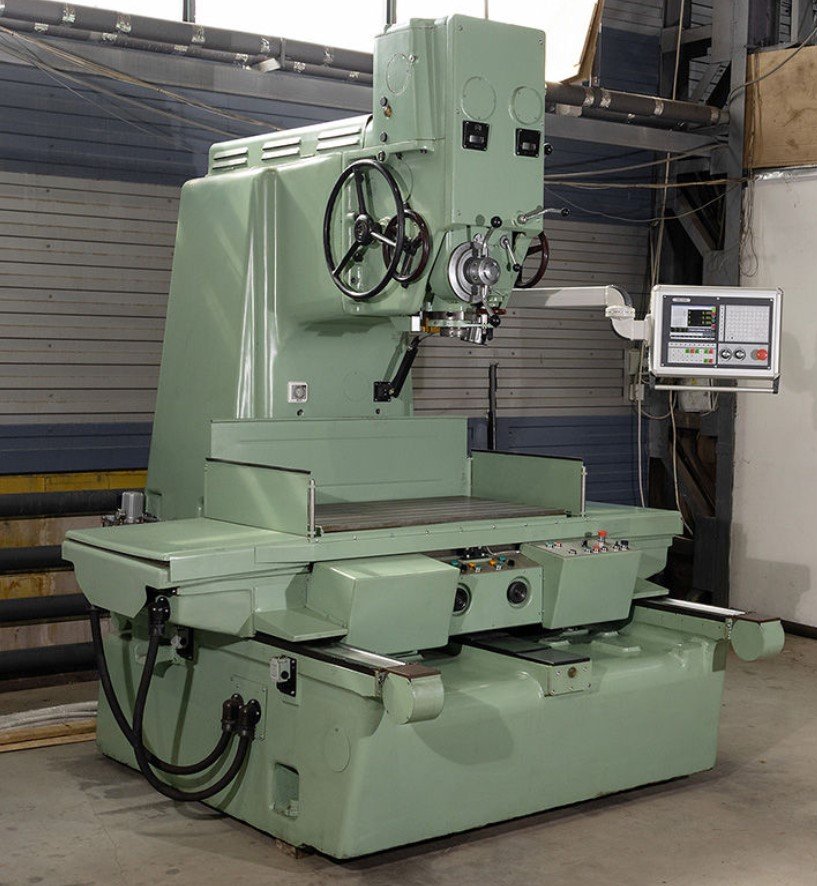
Для успешной работы необходимо четко понимать взаимосвязь между скоростью вращения инструмента, скоростью подачи и глубиной врезания. Нельзя просто выставить максимальные обороты и надеяться на идеальную чистоту поверхности. Металлообработка требует вдумчивого подхода. Далее подробно разберем каждый параметр, влияющий на конечный результат, а также рассмотрим практические примеры расчетов и методы борьбы с типичными проблемами.
Ключевые параметры процесса растачивания
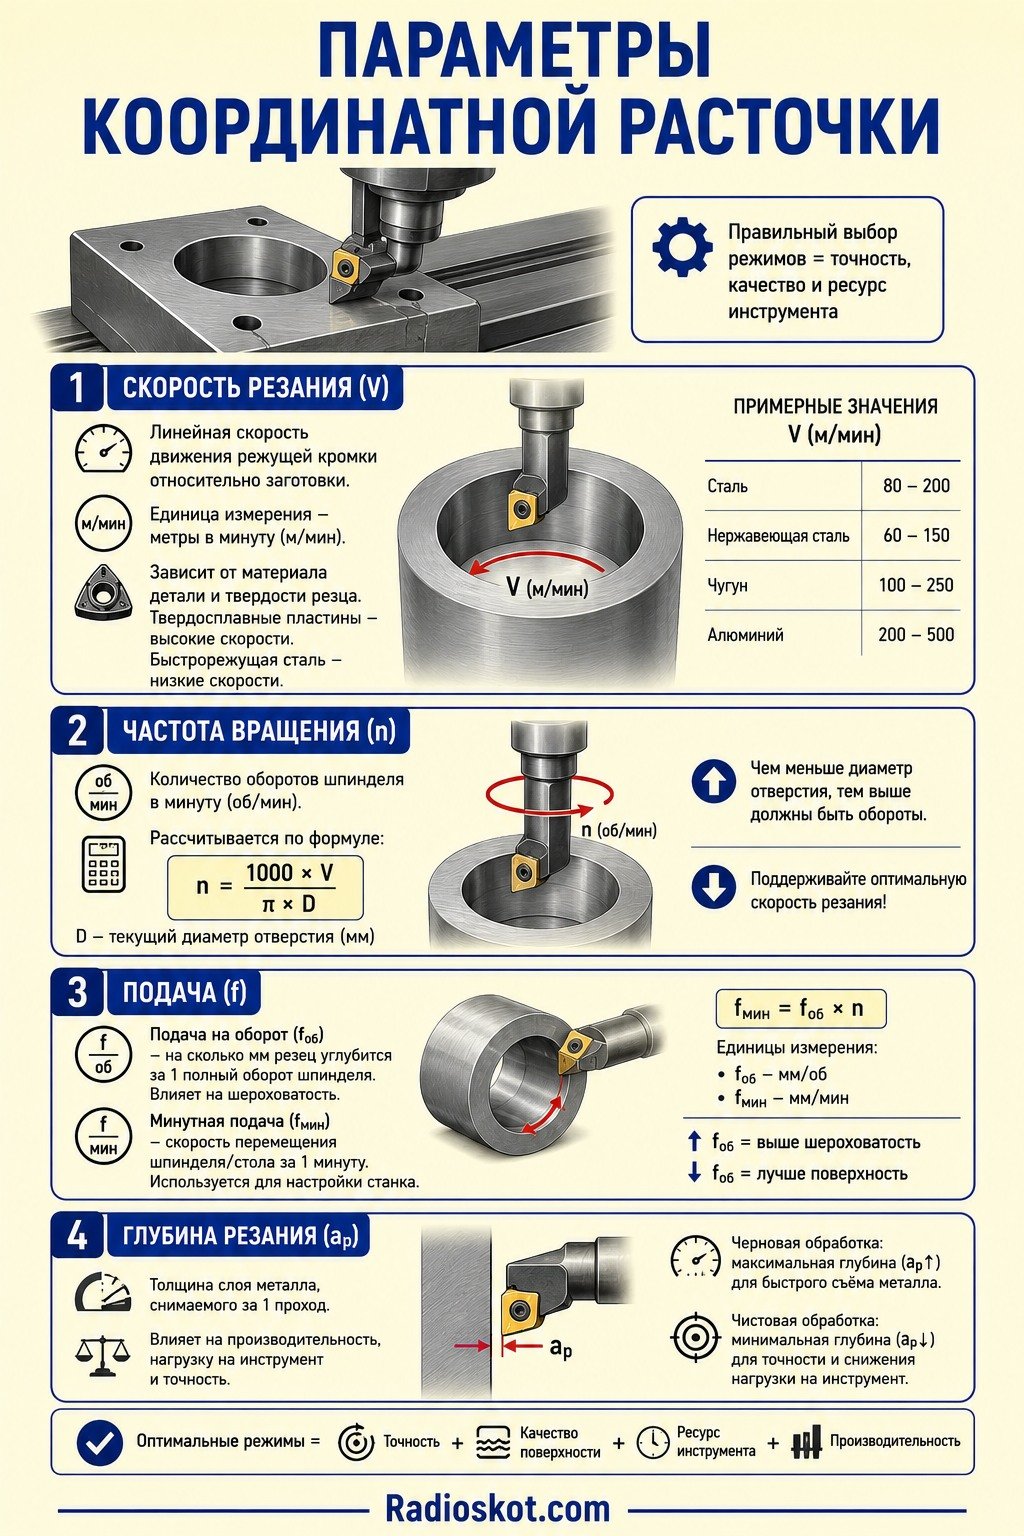
Главным параметром является скорость резания. Это линейная скорость, с которой режущая кромка пластины проходит сквозь металл за 1 минуту. Она измеряется в метрах в минуту. Зависит этот показатель исключительно от свойств обрабатываемого материала и твердости самого резца. Твердосплавные пластины позволяют работать на высоких скоростях, тогда как резцы из быстрорежущей стали требуют существенного снижения темпа.
Второй важнейший параметр — частота вращения шпинделя станка. Измеряется в оборотах в минуту. Это производная величина, которая вычисляется на основе выбранной скорости резания и текущего диаметра растачиваемого отверстия. Чем меньше диаметр отверстия, тем выше должны быть обороты шпинделя для поддержания оптимальной скорости резания.
Третий параметр — подача. Она делится на минутную подачу и подачу на оборот. Подача на оборот показывает, на сколько миллиметров резец углубится в деталь за 1 полный оборот шпинделя. Этот параметр напрямую влияет на шероховатость получаемой поверхности. Минутная подача — это скорость перемещения шпиндельной бабки или стола станка за 1 минуту. Она используется непосредственно для настройки станка.
Глубина резания определяет толщину слоя металла, снимаемого за 1 проход. При черновой обработке глубина делается максимальной для быстрого удаления материала. При чистовой обработке глубина резания сводится к минимуму, чтобы снизить радиальное давление на инструмент и избежать отжима расточной оправки.
Формулы для расчетов
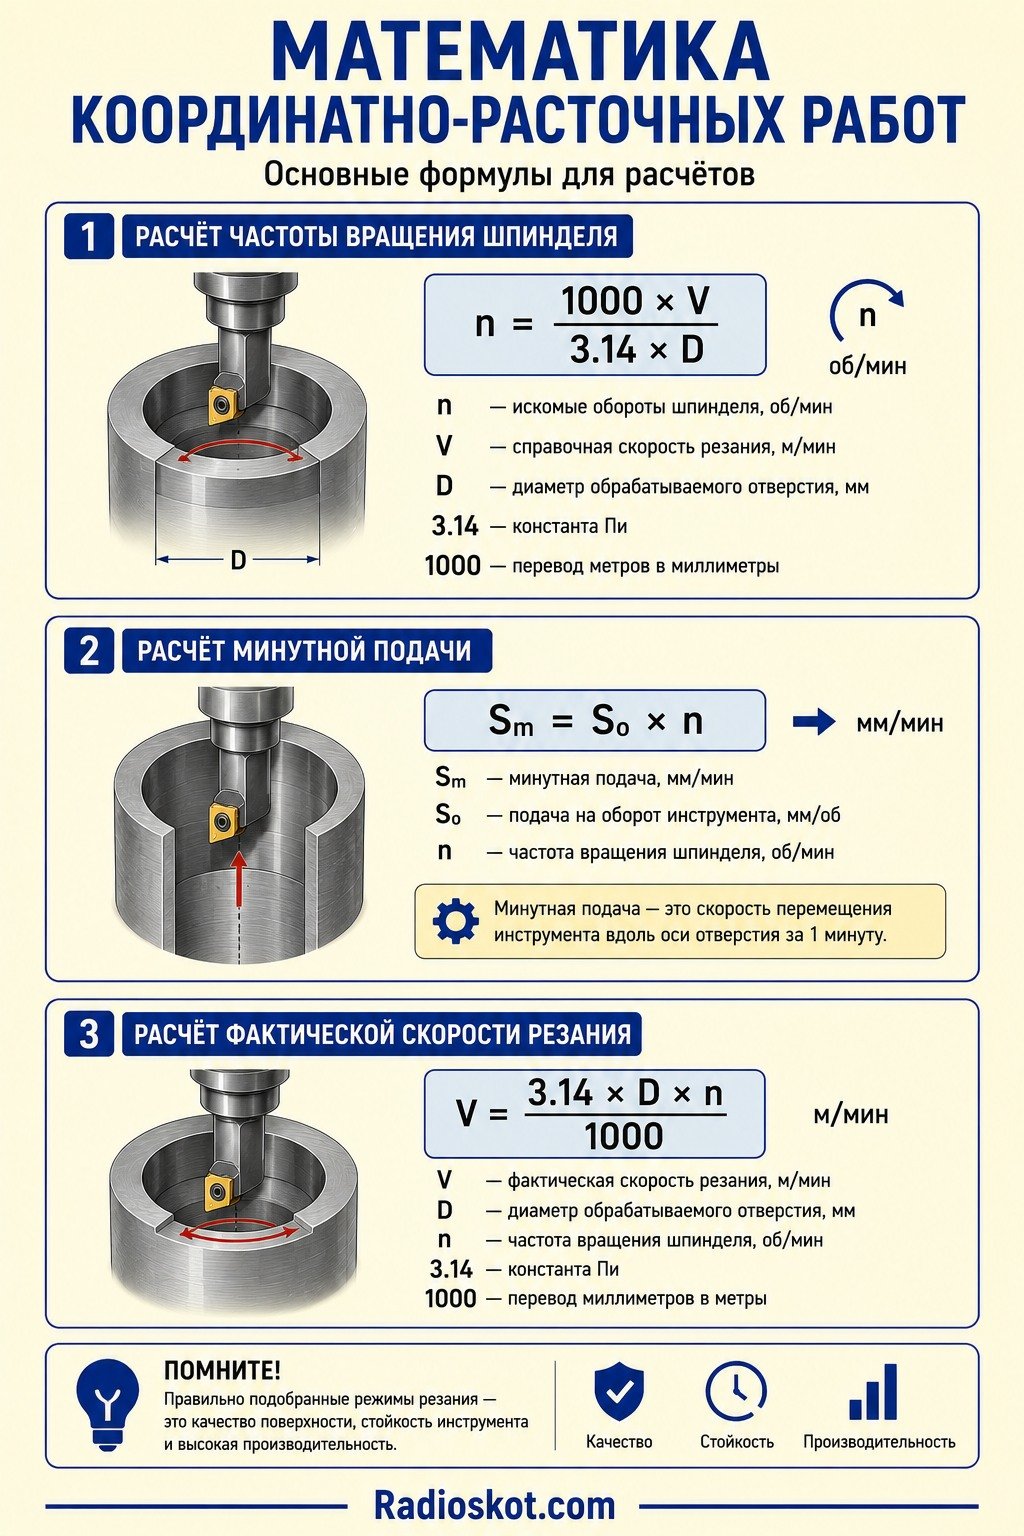
Вся математика координатно-расточных работ строится на нескольких простых уравнениях. Именно эти формулы заложены в основу разработанного калькулятора. Расчет частоты вращения шпинделя выполняется по формуле:
n = 1000 * V / 3.14 / D
Где n — искомые обороты шпинделя, V — справочная скорость резания для конкретного металла, D — диаметр обрабатываемого отверстия, а число 3.14 представляет собой константу Пи. Множитель 1000 нужен для перевода метров в миллиметры.
Расчет минутной подачи вычисляется умножением:
Sm = So * n
Здесь Sm — скорость перемещения инструмента вдоль оси отверстия, So — выбранная подача на оборот инструмента.
Если необходимо вычислить фактическую скорость резания при уже заданных оборотах шпинделя, применяется обратная формула:
V = 3.14 * D * n / 1000
Пример 1. Расчет режимов для растачивания отверстия в стали
✍ Рассмотрим практическую задачу. Необходимо расточить отверстие в заготовке из углеродистой стали марки 45. Исходный диаметр отверстия после сверления составляет 48 мм. Требуется получить точный размер 50 мм. Обработка будет производиться твердосплавным резцом. Инструмент установлен надежно, жесткость системы высокая.
Сначала определяем общий припуск на обработку. Разница диаметров составляет: 50 — 48 = 2 мм. На радиус это дает припуск 1 мм. Мы разделим работу на 2 этапа — черновой и чистовой проходы. На черновой проход оставим съем 0.8 мм на радиус, а на чистовой проход — оставшиеся 0.2 мм.
Рассчитаем черновой проход. Текущий диаметр растачивания составит 48 + 0.8 * 2 = 49.6 мм. По справочным данным для стали 45 выбираем скорость резания V = 120 м/мин. Вычисляем необходимые обороты шпинделя: n = 1000 * 120 / 3.14 / 49.6 = 770 об/мин. Округляем до ближайшего стандартного значения на коробке скоростей станка, пусть это будет 750 об/мин. Подачу на оборот для чернового точения выбираем равной 0.15 мм/об. Считаем минутную подачу: Sm = 750 * 0.15 = 112.5 мм/мин.
Теперь рассчитываем финальный чистовой проход. Диаметр резания равен итоговому размеру 50 мм. Глубина резания составляет 0.2 мм. Для получения зеркальной поверхности повышаем скорость резания до V = 150 м/мин. Обороты шпинделя: n = 1000 * 150 / 3.14 / 50 = 955 об/мин. Устанавливаем на станке 950 об/мин. Чтобы получить низкую шероховатость, подачу на оборот уменьшаем до 0.05 мм/об. Минутная подача составит: Sm = 950 * 0.05 = 47.5 мм/мин.
Выбор расточного инструмента и геометрия пластин
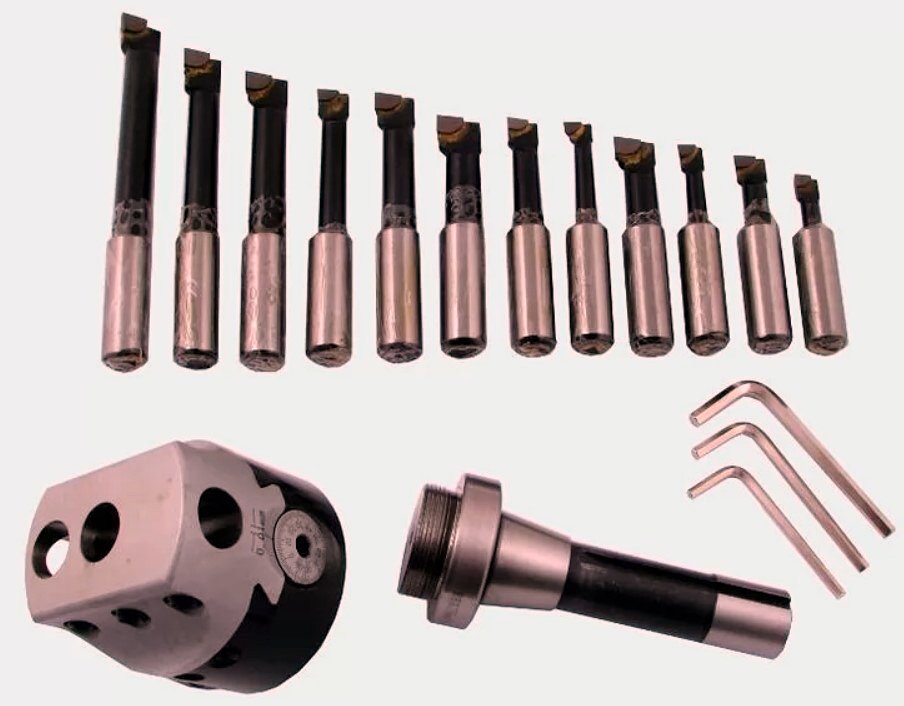
Даже самые точные расчеты окажутся бесполезными, если выбран неправильный режущий инструмент. Координатно-расточной станок чувствителен к геометрии резца больше, чем любой токарный станок. Главная проблема при растачивании заключается в том, что инструмент работает внутри замкнутого пространства детали. Отвод стружки затруднен, а жесткость оправки всегда ограничена ее диаметром и длиной.
📝 Золотое правило расточника гласит — используйте максимально толстую и максимально короткую оправку, которая только способна поместиться в отверстие. Отношение длины вылета оправки к ее диаметру критически важно. Если вылет превышает диаметр в 3 раза, можно смело использовать обычные стальные оправки. Если вылет достигает 5 диаметров, стальная оправка начнет вибрировать. В таком случае необходимо переходить на твердосплавные борштанги. Они стоят дороже, но их жесткость в 3 раза выше стальных. При вылетах свыше 7 диаметров применяются специальные антивибрационные оправки с внутренним демпфером.
Радиус при вершине режущей пластины — еще один важнейший фактор. Чем больше радиус, тем более гладкой получается стенка отверстия при высоких подачах. Однако большой радиус увеличивает радиальную силу резания, которая отталкивает резец от стенки детали. Это вызывает вибрации и потерю точности размера. Для чистового растачивания отверстий диаметром до 20 мм оптимально применять пластины с радиусом 0.2 мм. Для диаметров от 20 до 50 мм подойдет радиус 0.4 мм. Пластины с радиусом 0.8 мм используются только на массивных жестких деталях и больших диаметрах от 100 мм.
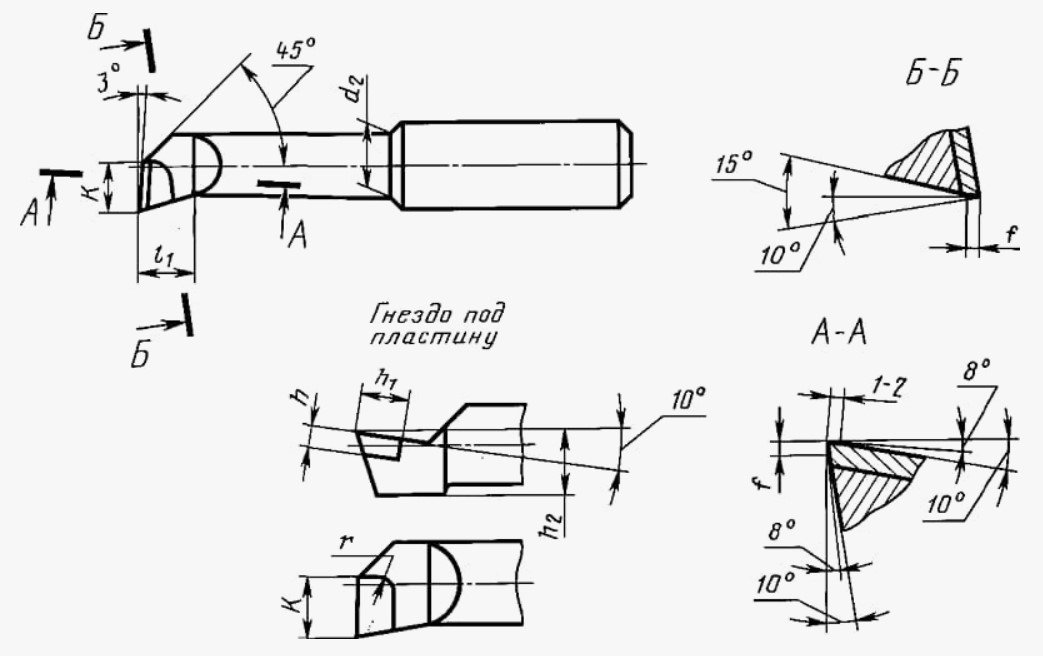
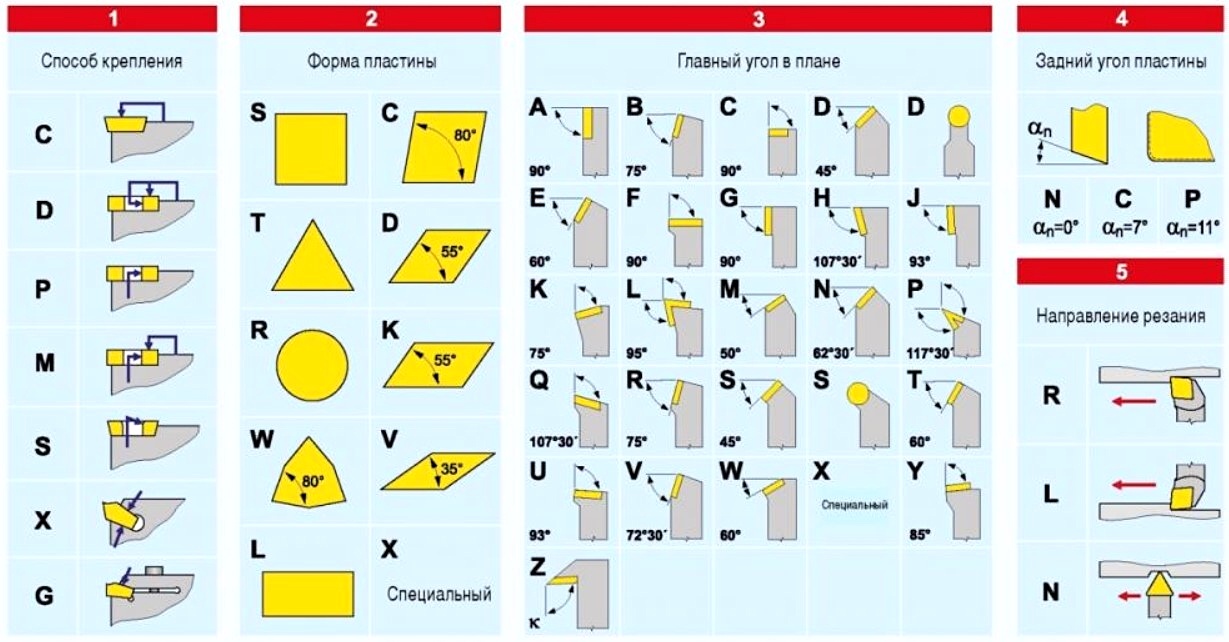
Передний угол пластины должен быть положительным. Острая режущая кромка легко врезается в металл, минимизируя силы отжима. Применение пластин с отрицательным передним углом на координатно-расточных станках крайне нежелательно, так как это вызывает сильнейшие вибрации и дробление поверхности.
Борьба с вибрациями при растачивании
⚠ Вибрация — главный враг расточника. Она оставляет на поверхности детали характерный волнистый след, разрушает режущую кромку пластины и разбивает подшипники шпинделя. Если в процессе работы Вы слышите высокий визжащий звук, процесс идет неправильно. Немедленно остановите станок и скорректируйте параметры.
Существует несколько проверенных способов устранения вибраций.
- Первый шаг — снижение скорости резания. Уменьшение скорости на 20 % часто позволяет полностью погасить резонанс.
- Второй шаг — увеличение подачи. Звучит нелогично, но более высокая подача заставляет резец сильнее нагружаться и стабилизироваться в металле, не позволяя ему отскакивать от поверхности.
- Третий шаг — уменьшение радиуса при вершине пластины. Как упоминалось ранее, переход с радиуса 0.4 мм на 0.2 мм радикально снижает радиальное давление.
Также полезно проверить, находится ли режущая кромка строго по центру оси вращения. Если резец установлен чуть выше или ниже центра, углы резания искажаются. При растачивании малых отверстий занижение резца приведет к сильному трению задней поверхности о стенку детали.
Особенности обработки различных материалов
Каждый металл ведет себя под резцом по-разному. Понимание этих особенностей помогает корректировать расчетные режимы резания для достижения лучшего результата.
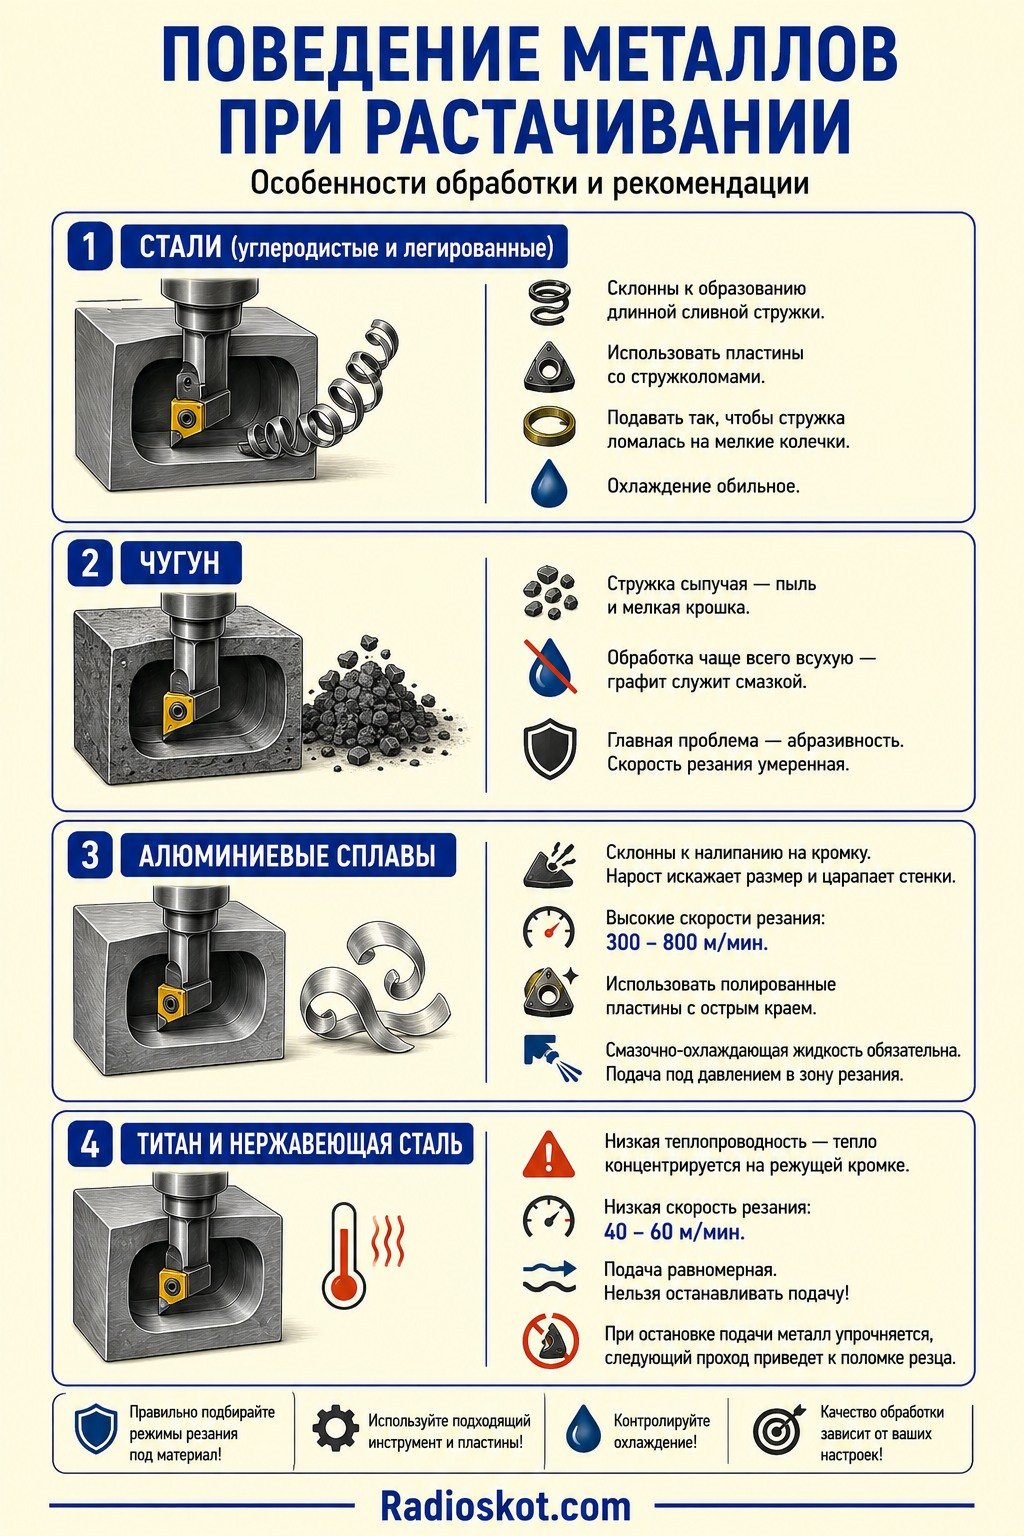
Углеродистые и легированные стали склонны к образованию длинной сливной стружки. В условиях растачивания глухого отверстия такая стружка наматывается на оправку и портит обработанную поверхность. Для стали обязательно применение пластин со специальными стружколомами. При чистовых проходах подачу нужно подбирать так, чтобы стружка ломалась на мелкие колечки. Охлаждение применяется обильное.
Чугун обрабатывается совершенно иначе. Стружка получается сыпучей, в виде пыли и мелкой крошки. Чугун содержит графит, который служит естественной смазкой, поэтому растачивание чугуна чаще всего производится всухую, без подачи жидкости. Главная проблема чугуна — его абразивность. Он быстро стирает режущую кромку, поэтому скорость резания следует держать на умеренном уровне.
Алюминиевые сплавы очень мягкие и вязкие. Они склонны к налипанию на режущую кромку инструмента. Образовавшийся нарост искажает размер отверстия и оставляет глубокие царапины на стенках. Для алюминия требуются очень высокие скорости резания — от 300 до 800 м/мин, а также специальные полированные пластины с острым краем. Применение смазочно-охлаждающей жидкости обязательно, причем жидкость должна подаваться под давлением прямо в зону резания.
Титан и нержавеющая сталь отличаются низкой теплопроводностью. При растачивании этих материалов тепло не уходит в стружку, а концентрируется на кончике резца. Пластина может перегреться и разрушиться за несколько секунд. Скорость резания для титана устанавливают низкую — от 40 до 60 м/мин, подачу делают равномерной. Нельзя допускать остановки подачи при вращающемся в отверстии инструменте — металл мгновенно упрочняется, и следующий проход приведет к поломке резца.
Влияние температуры на точность отверстий
При точной расточке температурные деформации играют огромную роль. В процессе резания деталь неизбежно нагревается. Металл расширяется при нагреве. Если Вы измерите расточенное отверстие сразу после обработки горячей детали, нутромер покажет один размер. Однако после полного остывания детали до комнатной температуры отверстие сожмется, и его размер станет меньше браковочной границы.
📈 Например, температурный коэффициент линейного расширения стали составляет примерно 0.000012 на 1 градус Цельсия. Если отверстие диаметром 100 мм нагреется в процессе обработки всего на 20 градусов, оно увеличится на 100 * 20 * 0.000012 = 0.024 мм. В координатно-расточных работах допуск на отверстие часто составляет 0.01 мм. Очевидно, что без учета температуры получить годную деталь невозможно.
Для предотвращения температурных погрешностей деталь следует обильно поливать охлаждающей жидкостью. Перед чистовым проходом настоятельно рекомендуется остановить обработку, дать детали полностью остыть, выровнять температуру станка и заготовки, и только после этого снимать последние сотые доли миллиметра.
Справочные таблицы режимов резания
Ниже представлены таблицы, которые помогут Вам быстро ориентироваться в базовых значениях при настройке калькулятора. Данные приведены для твердосплавного инструмента при условии хорошей жесткости технологической системы.
Таблица 1. Базовые скорости резания V
| Материал заготовки | Черновое растачивание | Чистовое растачивание |
|---|---|---|
| Сталь конструкционная | 100 — 150 | 150 — 220 |
| Сталь легированная твердая | 70 — 100 | 100 — 140 |
| Чугун серый | 80 — 120 | 120 — 160 |
| Алюминий и сплавы | 300 — 500 | 500 — 900 |
| Бронза, латунь | 150 — 250 | 250 — 400 |
| Титан и сплавы | 35 — 50 | 50 — 70 |
Таблица 2. Рекомендуемые подачи S в зависимости от диаметра
| Диаметр отверстия | Подача для стали | Подача для алюминия |
|---|---|---|
| От 10 до 20 | 0.03 — 0.08 | 0.05 — 0.12 |
| От 20 до 50 | 0.08 — 0.15 | 0.12 — 0.25 |
| От 50 до 100 | 0.12 — 0.25 | 0.2 — 0.4 |
| Свыше 100 | 0.2 — 0.35 | 0.3 — 0.6 |
Таблица 3. Руководство по устранению дефектов
| Симптом проблемы | Вероятная причина | Решение оператора |
|---|---|---|
| Вибрация и сильный шум | Слишком высокая скорость резания или большой вылет оправки | Снизить обороты на 20 процентов, увеличить подачу, использовать более толстую оправку |
| Отверстие получается конусным | Отжим инструмента из-за большого радиуса пластины | Заменить пластину на радиус 0.2 мм, уменьшить глубину резания, сделать выхаживающий проход без изменения размера |
| Рваная шероховатая поверхность | Слишком большая подача или наростообразование на резце | Уменьшить минутную подачу, повысить скорость резания, включить подачу СОЖ под давлением |
| Быстрый износ кромки резца | Перегрев зоны резания или завышенные обороты шпинделя | Снизить скорость резания, проверить правильность выбора марки твердого сплава |
Заключительные рекомендации по настройке станка
Работа на координатно-расточном станке требует не только правильного математического расчета, но и высокой культуры производства. Перед началом чистовых операций шпиндель станка должен проработать вхолостую минимум 15 минут. Это необходимо для того, чтобы подшипниковые узлы прогрелись до рабочей температуры. Холодный шпиндель при нагреве удлиняется, что может привести к смещению координаты по оси Z на несколько соток. Точно так же прогревается и масло в гидравлической системе станка.
🛠 Установка детали на столе должна производиться с минимальным усилием зажима, обеспечивающим надежную фиксацию. Перетяжка крепежных прихватов приводит к упругой деформации самой заготовки. Вы расточите идеально круглое отверстие, но как только прихваты будут отпущены, деталь примет исходную форму, и отверстие превратится в овал.
Наконец, используйте качественный измерительный инструмент. Нутромеры и микрометры должны регулярно проходить поверку. Настройка нутромера всегда производится по аттестованным установочным кольцам или блокам концевых мер длины. Измерение нагретой детали недопустимо — дождитесь полного остывания зоны резания.
Литература
- Лошак М. Г. — Координатно-расточные станки и работа на них. Базовый учебник для освоения профессии, подробно описана кинематика и методы настройки.
- Косилова А. Г. — Справочник технолога-машиностроителя. Том 2. Содержит исчерпывающие таблицы коэффициентов обрабатываемости материалов и стойкости инструмента.
- Панов А. А. — Обработка металлов резанием. Практическое руководство по расчету режимов точения, сверления и растачивания с примерами.
- Балакшин Б. С. — Основы технологии машиностроения. Фундаментальный труд, раскрывающий причины возникновения погрешностей при механической обработке.
- Макаров А. Д. — Оптимизация процессов резания. Книга полезна для понимания температурных явлений и износа твердосплавных пластин в зоне контакта с деталью.