| Сечение металла | — |
| Масса 1 штуки | — |
| Общая масса | — |
| Время ковки | — |
| Цена металла | — |
| Итого стоимость | — |
Механическая ковка металла требует точного планирования и математического подхода. Использование кузнечного станка или пневматического молота позволяет производить сотни одинаковых деталей за 1 рабочую смену. Однако без предварительных расчетов массы, времени и стоимости материалов производство быстро становится убыточным. Ошибки в выборе сечения прутка приводят к нехватке материала на концах изделия или, наоборот, к огромным излишкам, которые приходится отрезать и сдавать в металлолом.
📝 Настоящее руководство описывает логику вычислений, физические свойства используемых металлов и принципы формирования себестоимости кованых изделий. Данная информация поможет мастерам, владельцам цехов и операторам станков оптимизировать рабочий процесс, снизить износ оборудования и минимизировать количество брака.
Значение предварительных вычислений в кузнечном деле
Работа с раскаленным металлом не прощает приближенных оценок. Мастер должен заранее знать объем заготовки, чтобы после деформации деталь получила строго заданные габариты. Применение станков ускоряет процесс, но требует жесткой стандартизации. Если в ручной ковке кузнец может оттянуть недостающий миллиметр легкими ударами ручника, то механический боек штампует серию по заранее установленному шаблону.
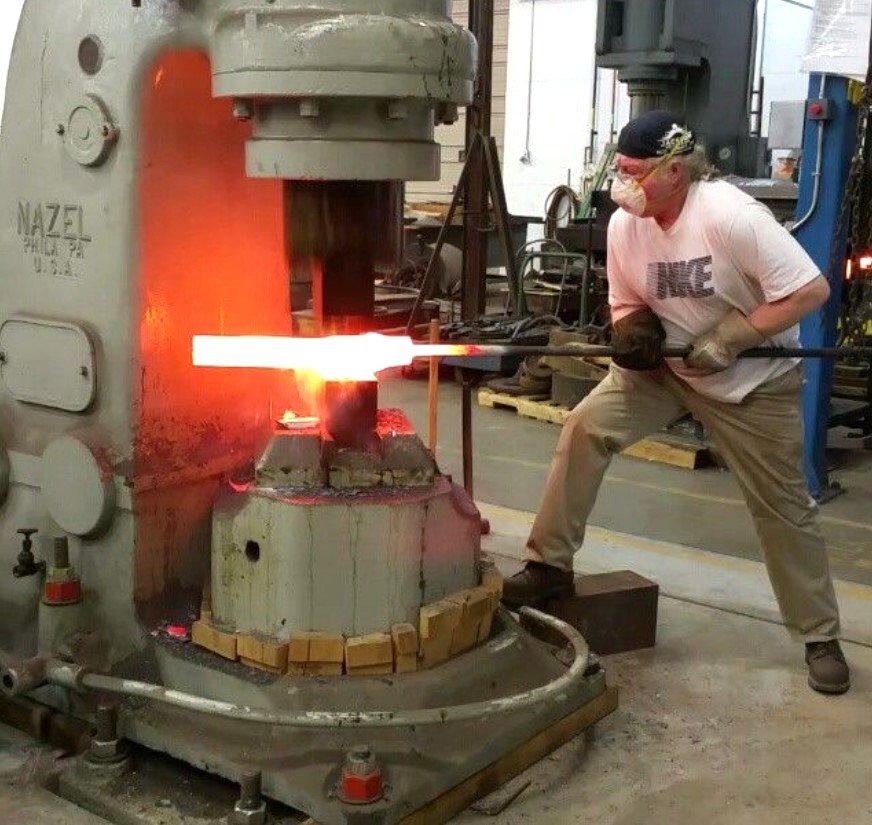
Точный расчет массы позволяет закупить ровно столько металлопроката, сколько нужно для выполнения заказа, плюс 5 процентов на технологические отходы. Знание массы 1 детали необходимо для логистики, расчета нагрузки на фундамент конструкции и оценки стоимости доставки готового заказа клиенту. Расчет времени ковки дает возможность правильно тарифицировать работу станка и труд оператора.
Характеристики применяемых металлов
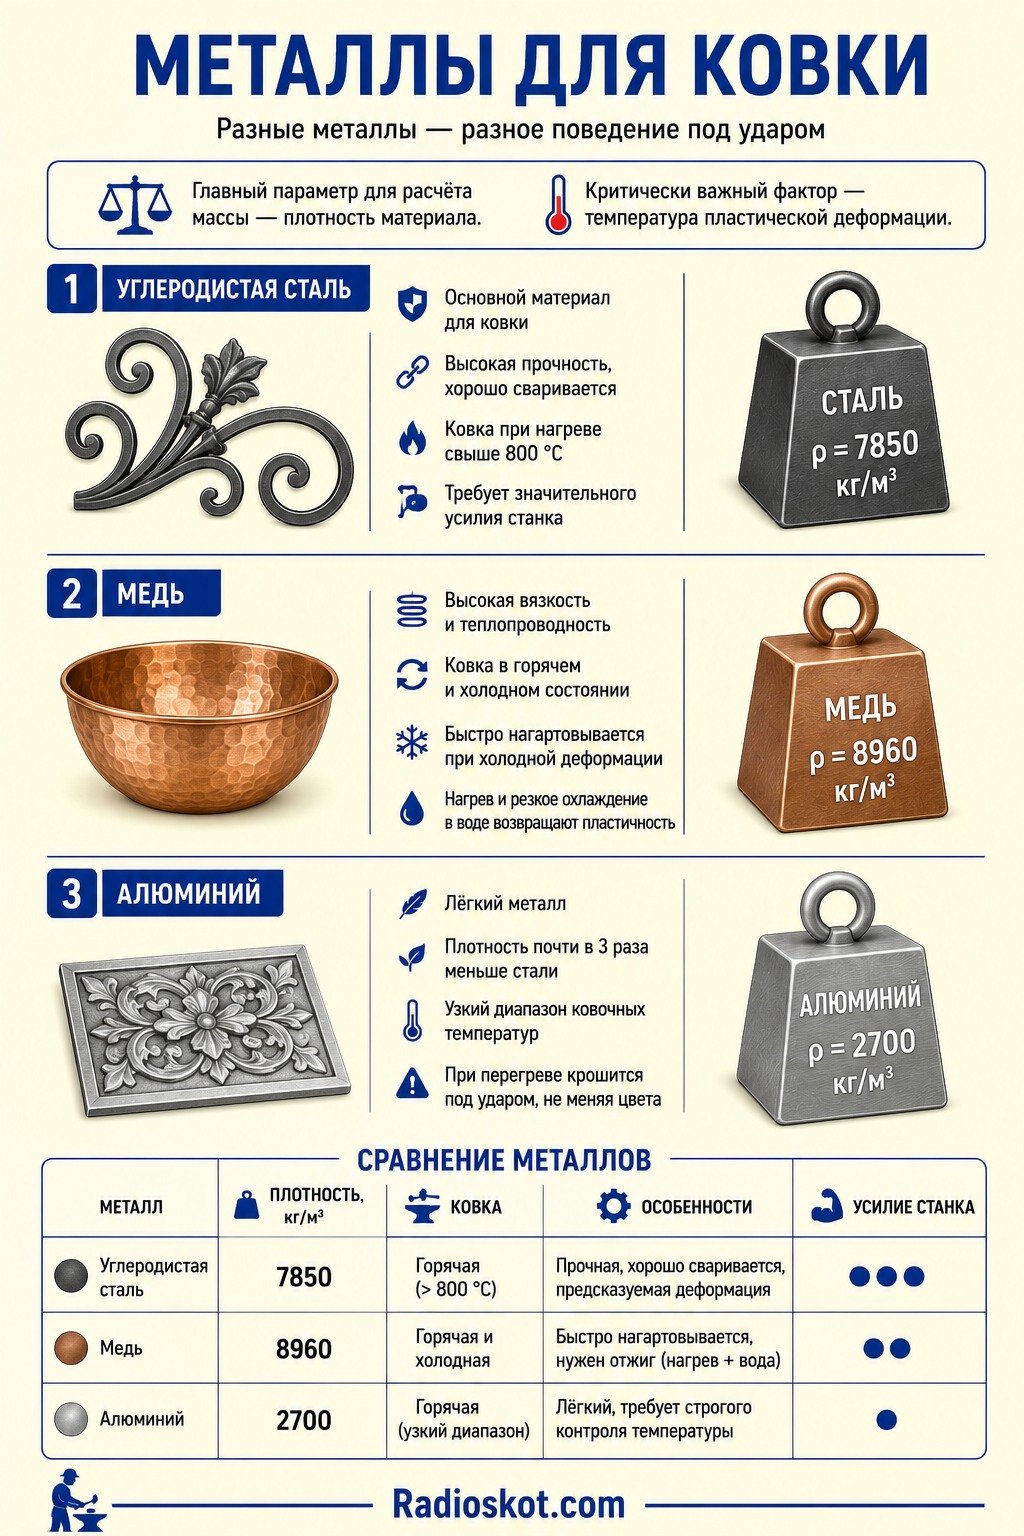
Разные металлы ведут себя под бойком станка совершенно по-разному. Главный параметр, влияющий на расчеты массы — это плотность материала. Чем выше плотность, тем тяжелее будет готовое изделие при тех же физических размерах. Второй критически важный параметр — температура пластической деформации.
Углеродистая сталь является основным материалом для художественной и промышленной ковки. Она обладает отличной прочностью, хорошо сваривается и предсказуемо деформируется при нагреве свыше 800 градусов. Плотность обычных марок стали составляет 7850 килограммов на кубический метр. Сталь требует значительного усилия станка, особенно при низких температурах нагрева.
Медь отличается высокой вязкостью и превосходной теплопроводностью. Плотность меди заметно выше стали и достигает 8960 килограммов на кубический метр. Ковка меди может осуществляться как в горячем, так и в холодном состоянии. При холодной деформации медь быстро нагартовывается — становится твердой и хрупкой. Для возвращения пластичности медную заготовку необходимо нагреть и резко охладить в воде. Это свойство кардинально отличает медь от стали.
Алюминий — легкий металл с плотностью всего 2700 килограммов на кубический метр. Он весит почти в 3 раза меньше стали. Алюминий куется легко, но требует строжайшего температурного контроля. Диапазон ковочных температур очень узок. При перегреве алюминиевая заготовка просто рассыпается под ударом бойка в крошку, не меняя цвета перед разрушением.
Справочные параметры материалов
| Материал | Плотность кг/м3 | Начало ковки, C | Окончание ковки, C |
|---|---|---|---|
| Сталь низкоуглеродистая | 7850 | 1200 | 800 |
| Сталь легированная | 7900 | 1150 | 850 |
| Медь техническая | 8960 | 900 | 650 |
| Алюминий и сплавы | 2700 | 480 | 380 |
| Латунь | 8500 | 750 | 600 |
Физика деформации профиля
Под ударами станка материал не исчезает, он лишь меняет свою форму. Основное правило кузнечной обработки гласит — объем заготовки до деформации равен объему готовой детали с учетом небольших потерь на окалину. Окалина — это слой оксида железа, образующийся на поверхности раскаленной стали при контакте с кислородом.
📐 Степень деформации показывает, на сколько процентов уменьшилась высота профиля после осадки или протяжки. Если стальной квадрат со стороной 20 миллиметров проковать со степенью деформации 30 %, его итоговая высота составит 14 миллиметров. Так как объем остается неизменным, металл неизбежно распределяется в ширину и длину.
Станок позволяет использовать разные профили исходного проката: квадрат, круг и плоскую полосу. Квадратный пруток наиболее универсален. Круглый прокат требует специальных полукруглых бойков для равномерной вытяжки без образования складок. Полоса используется для изготовления хомутов, рессор и декоративных спиралей.
Математика производственных расчетов
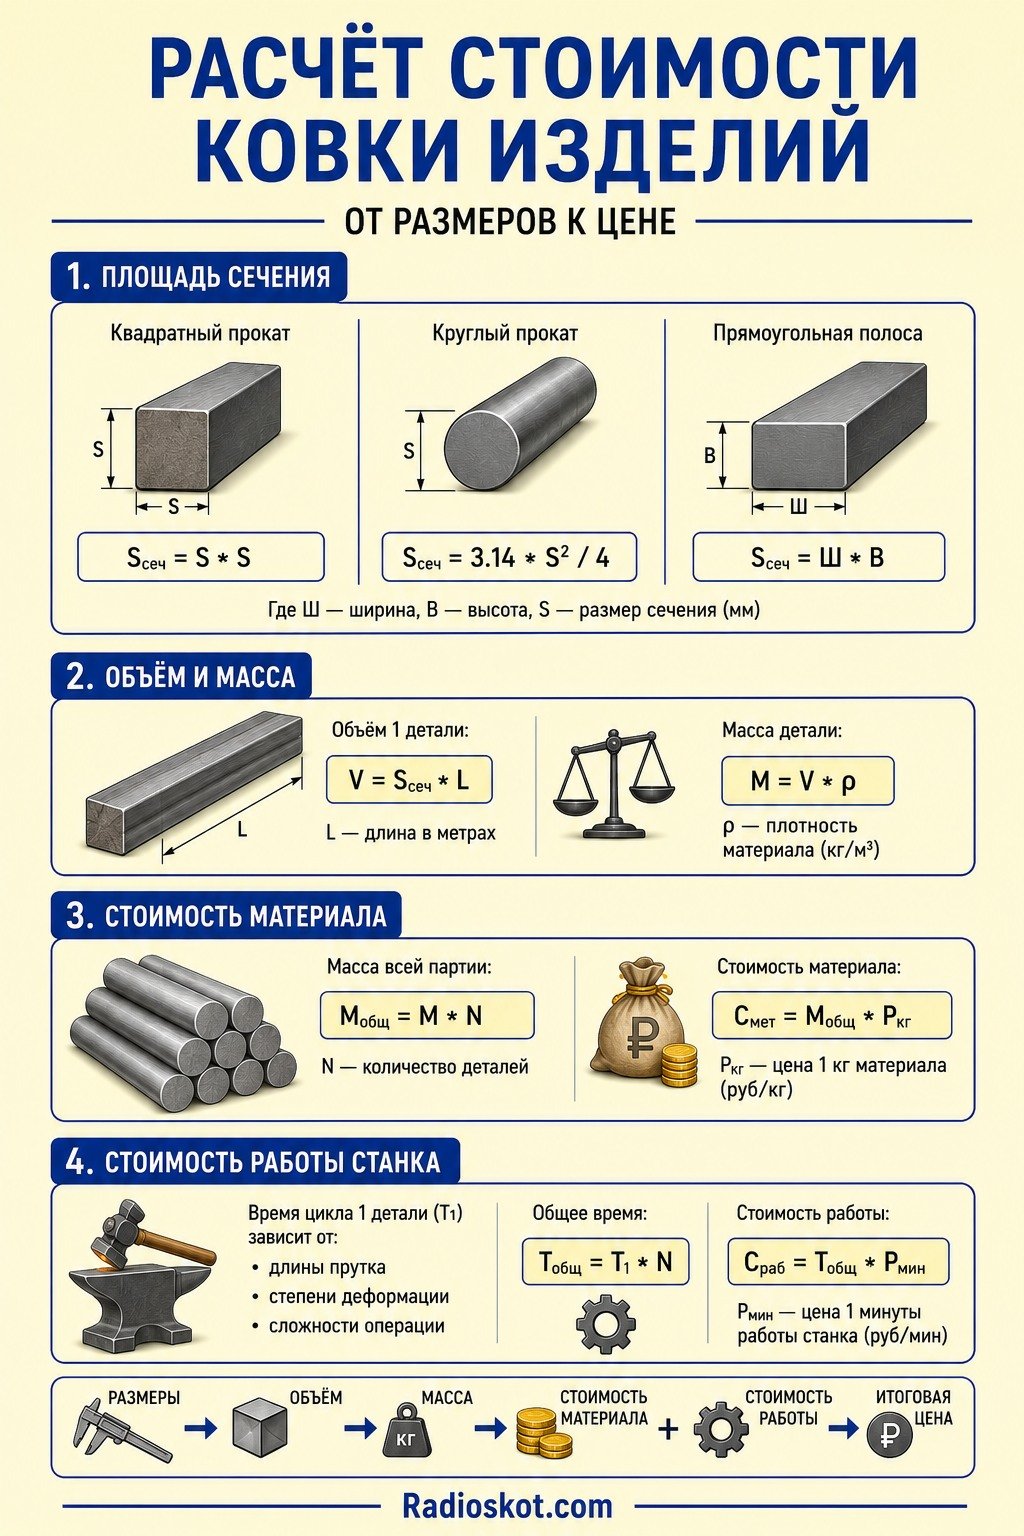
Для квадратного проката формула площади сечения выглядит так: Sсеч = S * S. Для круглого проката: Sсеч = 3.14 * S 2 / 4. Для прямоугольной полосы: Sсеч = Ш * В. Где Ш — ширина, а В — высота полосы.
Зная площадь сечения, можно найти объем 1 детали: V = Sсеч * L. Длина L должна указываться в метрах для корректного расчета массы. Масса определяется умножением объема на плотность выбранного материала: M = V * ρ. Знак ρ обозначает табличную плотность металла.
Экономическая часть включает расчет стоимости материала и стоимости машинного времени. Цена материала вычисляется умножением общей массы партии на рыночную цену 1 килограмма: Cмет = Mобщ * Pкг. Оплата работы станка зависит от времени цикла. Время ковки 1 детали возрастает при увеличении длины прутка и степени деформации. Затраты на работу: Cраб = Tобщ * Pмин.
Пример 1. Расчет партии квадратного профиля
✍ Рассмотрим реальную производственную задачу. Цех получил заказ на изготовление 50 декоративных стоек для ограждения. Исходный материал — стальной квадрат со стороной 20 мм. Требуемая длина заготовки составляет 500 мм. Утвержденная степень деформации краев — 30 %.
Экономические вводные: закупочная цена 1 килограмма стали составляет 85 рублей. Эксплуатация кузнечного станка, включая электричество, амортизацию и зарплату оператора, оценивается в 25 рублей за 1 минуту работы.
- Шаг. Переводим миллиметры в метры для вычисления объема в кубических метрах. Сторона равна 0.02 метра, длина равна 0.5 метра.
- Шаг. Вычисляем площадь сечения квадрата: 0.02 * 0.02 = 0.0004 квадратных метра.
- Шаг. Вычисляем объем 1 заготовки: 0.0004 * 0.5 = 0.0002 кубического метра.
- Шаг. Находим массу 1 детали, используя плотность стали: 0.0002 * 7850 = 1.57 килограмма.
- Шаг. Рассчитываем массу всей партии из 50 штук: 1.57 * 50 = 78.5 килограмма.
- Шаг. Определяем затраты на материал: 78.5 * 85 = 6672.5 рубля. После округления получаем 6673 рубля.
- Шаг. Расчет времени. Стандартный проход 500-миллиметровой детали с деформацией 30 процентов на пневмомолоте занимает 0.65 минуты. Общее время: 0.65 * 50 = 32.5 минуты.
- Шаг. Оцениваем стоимость работы оборудования: 32.5 * 25 = 812.5 рубля. Округляем до 813 рублей.
- Шаг. Подводим итоговую производственную себестоимость партии: 6673 + 813 = 7486 рублей.
Этот пример наглядно демонстрирует, как линейные размеры напрямую конвертируются в прямые затраты. Изменение толщины прутка всего на 2 миллиметра приведет к нелинейному, квадратичному росту массы и, соответственно, цены заказа.
Режимы нагрева и термическое оборудование
Качественная механическая ковка невозможна без правильного нагрева. Холодный металл ломает бойки станка, вызывает микротрещины в деталях и перегружает электродвигатель привода. Для подготовки проката используются газовые печи, угольные горны или установки индукционного нагрева.
⚡ Индукционные нагреватели обеспечивают максимальную скорость и чистоту процесса. Электромагнитное поле нагревает только сам металл, исключая образование густого дыма. Это критически важно для серийного производства. Нагрев прутка толщиной 20 миллиметров до 1000 градусов занимает всего 15 секунд. Быстрый нагрев также снижает образование окалины на 80 % по сравнению с газовой печью.
Визуальный контроль температуры требует опыта. Вишневый цвет стали означает температуру около 800 градусов — нижний предел ковки. Светло-красный цвет соответствует 900 градусам. Оранжевое свечение указывает на оптимальные 1000 градусов. Ярко-желтый цвет в 1200 градусов предупреждает о близости к пережогу. Пережженный металл спасти невозможно, он отправляется в брак.
Организация рабочего пространства кузницы
Время — самый дорогой ресурс на производстве. Правильная эргономика рабочего места сокращает время цикла и сохраняет здоровье оператора. Маршрут движения раскаленной заготовки должен быть максимально коротким и прямым. Печь устанавливается на расстоянии не более 1.5 метра от рабочей зоны станка.
Станок фиксируется на массивном бетонном фундаменте, гасящем вибрации. Пол в рабочей зоне покрывается металлическими листами или негорючими матами. Емкости с водой и маслом для закалки размещаются сбоку, чтобы брызги не попадали на электрические узлы оборудования.
Заготовки складируются на удобной высоте, чтобы оператор не наклонялся за каждым прутком. Горячие откованные детали сбрасываются в специальный стальной бункер для медленного остывания. Правильная организация экономит до 20 процентов рабочего времени на каждой смене.
Распространенные дефекты и методы их предотвращения
Брак в машинной ковке обходится дорого из-за высокой скорости производства. Если оператор вовремя не заметит сбой в настройках станка, в утиль может уйти половина партии.
| Вид брака | Причина возникновения | Способ устранения |
|---|---|---|
| Продольные трещины | Ковка остывшего металла ниже 800 градусов | Строго соблюдать температурный режим, чаще греть |
| Вмятины на поверхности | Грязь и окалина на бойках станка | Регулярно обметать бойки металлической щеткой |
| Складки и зажимы | Слишком резкая деформация за 1 удар | Уменьшить силу удара, ковать в несколько проходов |
| Разрушение краев | Перегрев металла до стадии плавления зерен | Снизить время выдержки в индукционной печи |
| Искривление оси | Неравномерный прогрев сторон прутка | Поворачивать деталь в печи перед ковкой |
Многие дефекты возникают из-за износа самого станка. Если направляющие ползуна имеют люфт, верхний боек начинает смещаться относительно нижнего. Это приводит к ромбовидной деформации квадратного профиля. Регулярная проверка геометрии инструмента спасает сотни килограммов стали от отправки в переплавку.
Амортизация и техническое обслуживание оборудования
Кузнечный станок работает в условиях колоссальных ударных нагрузок, высокой температуры и абразивной металлической пыли. Затраты на обслуживание должны включаться в расчет себестоимости каждого изделия. В формуле примера мы заложили 25 рублей за минуту работы — часть этой суммы идет в фонд ремонта.
💧 Ежедневное обслуживание включает шприцевание всех подвижных узлов густой смазкой. Масляное голодание направляющих приведет к задирам металла и капитальному ремонту стоимостью в сотни тысяч рублей. Перед началом смены обязательно проверяется затяжка клиньев, удерживающих бойки. Ослабленный боек может вылететь из паза и нанести тяжелую травму.
Сами бойки — это расходный материал. Они изготавливаются из специальных инструментальных сталей. Со временем рабочие плоскости проминаются и теряют параллельность. Их необходимо снимать и шлифовать. Глубокие трещины на бойках означают их полную замену. Чтобы бойки служили дольше, опытные кузнецы перед началом работы прогревают их куском горячей стали. Удар холодным бойком по раскаленной заготовке вызывает микротермошок на поверхности инструмента.
Влияние термической обработки на готовое изделие
Извлеченная из-под станка деталь еще не является готовым продуктом. Режим охлаждения формирует окончательные механические свойства металла. Внутренние напряжения, возникшие при сильной деформации, могут порвать деталь уже после полного остывания.
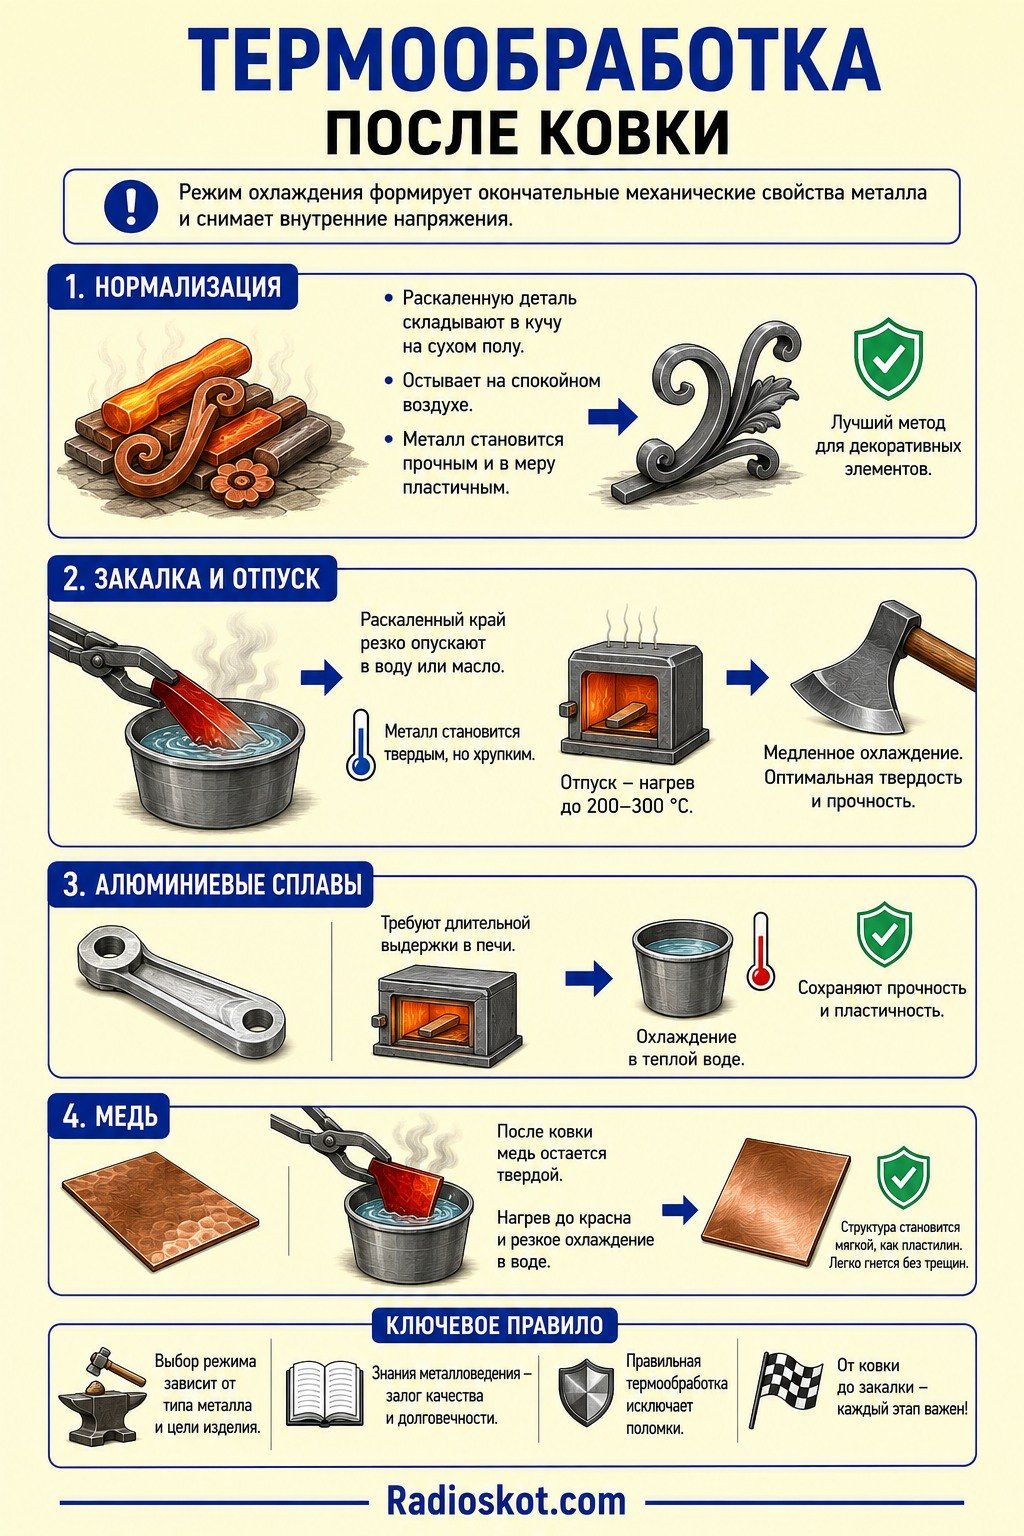
Для снятия внутренних напряжений применяется нормализация. Раскаленные детали просто складывают в кучу на сухом полу и оставляют остывать на спокойном воздухе. Структура металла выравнивается, он становится прочным и в меру пластичным. Это лучший метод для декоративных элементов.
Если требуется высокая твердость рабочей части инструмента — зубила, топора, керна — применяется закалка. Раскаленный край детали резко опускают в воду или индустриальное масло. Металл становится твердым, как стекло, но при этом хрупким. Для снятия излишней хрупкости деталь подвергают отпуску — легкому нагреву до 200 — 300 градусов с последующим медленным остыванием.
Алюминиевые сплавы закаливаются по другой схеме. Они требуют длительной выдержки в печи и охлаждения в теплой воде. Медь после ковки остается твердой. Чтобы согнуть откованный медный лист без трещин, его нагревают до красна и бросают в холодную воду. Структура меди при этом становится мягкой, словно пластилин. Разница в термообработке требует от мастера глубоких знаний металловедения.
Правила безопасности в цеху
⚠ Работа с кузнечными станками требует беспрекословного соблюдения правил безопасности. Сила удара пневматического молота измеряется тоннами. Температура деталей способна вызвать ожоги 3 степени на расстоянии.
Основные требования к оператору:
- Использование плотной одежды из натурального хлопка или брезента. Синтетика мгновенно плавится от искр и прилипает к коже.
- Ношение защитных очков или щитка. Окалина отлетает от бойка со скоростью пули.
- Обязательное использование берушей или антифонов. Шум от ударов превышает 100 децибел и ведет к глухоте.
- Работа только исправными клещами. Губки клещей должны точно соответствовать профилю заготовки.
- Удержание детали клещами сбоку от оси своего тела. При обратном ударе рукоятки инструмента не должны травмировать грудную клетку.
Не менее важна пожарная безопасность. Пыль, масло и сухой мусор вокруг наковальни недопустимы. 1 искра от болгарки или горячий осколок окалины могут стать причиной возгорания. В кузнице всегда должны находиться углекислотные огнетушители и ящик с сухим песком.
Литература по кузнечному делу
- Справочник кузнеца-штамповщика — Семенов Е.И.
- Кузнечное дело — Каменев П.В.
- Основы кузнечной ковки — Тюрин В.А.
- Ковка и объемная штамповка — Навроцкий Г.А.
- Художественная ковка и литье Москвы — Навроцкий А.Г.
- Оборудование кузнечных цехов — Банкетов А.Н.
- Технология ковки на молотах и прессах — Охрименко Я.М.