| Длина развертки | — |
| Общий вес партии | — |
| Примерное время | — |
| Оценка усилия гиба | — |
| Итого стоимость | — |
Точный расчет металлических заготовок перед их деформацией — залог надежности монолитной конструкции и экономии бюджета. Неправильный гиб приводит к перерасходу стали, ослаблению каркаса и нарушению защитного слоя бетона. Данный калькулятор создан для мгновенного получения рабочих параметров, а этот материал поможет глубже понять физику процесса и настроить оборудование без брака.
📊 Процесс изменения формы стального стержня непрост: внутри металла происходят сложные структурные изменения. Наружные слои растягиваются, внутренние сжимаются. Если не учитывать эти факторы, деталь получится кривой, а в месте сгиба появятся микротрещины. Правильный расчет избавляет от метода проб и ошибок, который на стройплощадке обходится слишком дорого.
Как работает металл при деформации
Каждый арматурный стержень имеет нейтральную ось — воображаемую линию внутри сечения, длина которой при изгибании остается неизменной. Именно по этой линии ведется вычисление общей длины развертки детали. Когда заготовка огибает валец станка, ее внешняя сторона испытывает сильнейшее растяжение. Если радиус ролика слишком мал, предел текучести стали превышается мгновенно, структура рвется.
📝 Для предотвращения разрушения применяются нормированные радиусы гибки. Они зависят от класса стали и диаметра профиля. Чем толще прут и чем выше его прочность, тем большего диаметра требуется гибочный палец. Принудительное загибание толстой арматуры вокруг тонкого стержня — одна из главных причин обрушения конструкций при нагрузках.
После снятия усилия металл всегда пытается вернуться в исходное состояние. Это явление называется пружинением. Угол возврата зависит от химического состава сплава. Углеродистые стали пружинят сильнее, чем низколегированные. Поэтому на лимбе станка всегда выставляют угол на 2 — 5 градусов больше требуемого.
Таблицы справочных значений
Для быстрой настройки оборудования используйте стандартизированные параметры. Ниже приведены базовые значения, от которых следует отталкиваться при начале смены.
Минимальные радиусы загиба
Значения указаны в миллиметрах. Использование роликов меньшего размера запрещено строительными нормами.
| Диаметр стержня | Класс А240 гладкая | Класс А400 рифленая | Класс А500С свариваемая |
|---|---|---|---|
| 6 | 15 | 20 | 20 |
| 8 | 20 | 25 | 25 |
| 10 | 25 | 30 | 30 |
| 12 | 30 | 35 | 35 |
| 16 | 40 | 50 | 50 |
| 20 | 50 | 65 | 65 |
| 25 | 65 | 80 | 85 |
| 32 | 80 | 105 | 110 |
Ориентировочный угол пружинения
Данные показатели нужно прибавлять к целевому углу на панели управления станком для получения точной геометрии детали.
| Требуемый угол гиба | Прут до 12 мм | Прут от 14 до 20 мм | Прут свыше 22 мм |
|---|---|---|---|
| 45 градусов | + 1.5 градуса | + 2 градуса | + 2.5 градуса |
| 90 градусов | + 2 градуса | + 3 градуса | + 4 градуса |
| 135 градусов | + 3 градуса | + 4.5 градуса | + 5.5 градуса |
| 180 градусов крюк | + 4 градуса | + 6 градусов | + 8 градусов |
Методика вычисления длины заготовки
💻 Для создания детали сложной формы нужно вычислить сумму всех прямых участков и прибавить к ней длины изогнутых частей по нейтральной линии. На практике строители часто применяют упрощенный подход — считают габариты по наружным граням, а затем вычитают поправки на удлинение металла в углах. Наш инструмент делает это автоматически по более точной дуговой формуле.
Формула расчета длины дуги нейтральной оси:
Larc = π * R * A / 180
Где:
- Larc — длина криволинейного участка.
- π — константа 3.14.
- R — расчетный радиус нейтральной оси расстояние от центра ролика до середины прутка.
- A — угол загиба в градусах.
Общая длина развертки Ltotal для детали с 1 изгибом:
Ltotal = L1 + Larc + L2
Здесь L1 и L2 — длины прямых концов заготовки, измеряемые от точки окончания криволинейного участка.
Пример 1
Нам нужно изготовить Г-образный анкерный стержень из арматуры диаметром 12 мм. Длина короткой полки до начала изгиба составляет 300 мм. Длина длинной полки после изгиба — 700 мм. Угол загиба ровно 90 градусов. Центральный гибочный ролик имеет радиус 30 мм. Расчетный радиус нейтральной оси будет равен радиусу ролика плюс половина толщины стержня.
Считаем расчетный радиус:
R = 30 + 12 / 2 = 36 мм
Считаем длину дуги под 90 градусов:
Larc = 3.14 * 36 * 90 / 180 = 56.52 мм
Считаем общую длину заготовки для отрезного станка:
Ltotal = 300 + 56.52 + 700 = 1056.52 мм
На стройке такие цифры округляют до целых миллиметров. Итоговая длина реза составит 1057 мм. Если бы мы просто сложили внешние габариты без учета дуги, то получили бы существенную ошибку, которая при массовом производстве привела бы к браку 100 деталей и более.
Правила работы на гибочном оборудовании
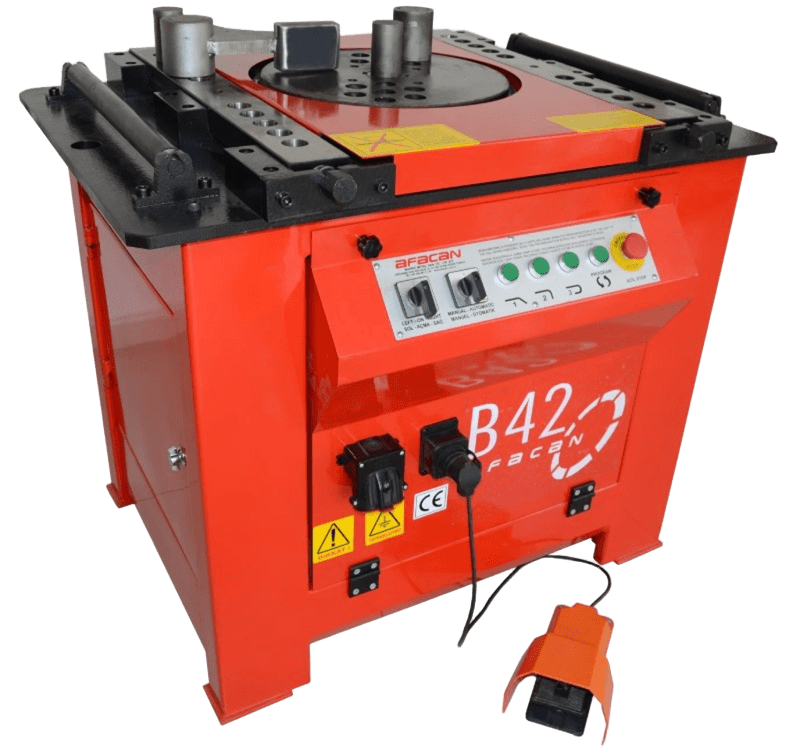
Современный электромеханический станок — мощное устройство, развивающее крутящий момент в несколько 1000 ньютон-метров. Вращающийся диск с закрепленным гибочным пальцем способен с легкостью согнуть пучок стержней, но при неправильной эксплуатации быстро выходит из строя.
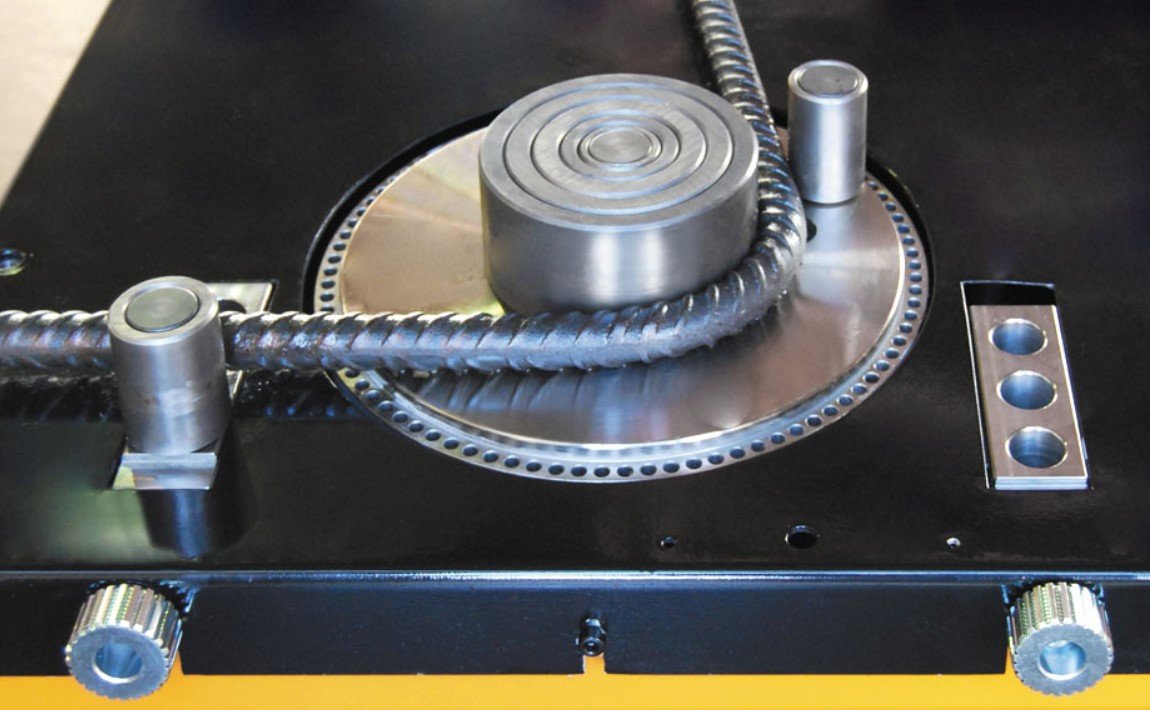
Подготовка начинается с проверки уровня масла в редукторе. Работа всухую стирает зубчатые колеса за 1 месяц. Далее подбирается центральный валец. Его радиус обязан соответствовать проектной документации и классу металла. Упорный ролик устанавливается так, чтобы заготовка лежала ровно и не имела люфта. Слишком большой зазор приведет к перекосу и изменению угла, а слишком тесный — к заклиниванию диска.
✍ Важный аспект — количество стержней, сгибаемых одновременно. Производители оборудования указывают максимальные параметры для одиночного прута. Если нужно гнуть по 3 или 4 прутка за 1 раз, их суммарное сечение не должно превышать предельное значение станка. Прутки следует укладывать строго параллельно друг другу. Перехлест внутри упоров категорически недопустим.
Зимой при отрицательных температурах металл становится хрупким. Прежде чем приступить к работе на морозе ниже -10 градусов Цельсия, арматуру рекомендуют выдерживать в теплом помещении или прогревать. Гибка промерзшей стали А500С часто сопровождается характерным треском и появлением микроразрывов на внешнем радиусе. Такие стержни бракуются и не допускаются к заливке бетоном.
Виды стандартных изделий
На строительной площадке регулярно требуются типовые элементы армирования. Знание их назначения помогает быстрее настраивать оборудование и понимать задачи проектировщика.
- Хомуты поперечной арматуры. Прямоугольные или квадратные рамки. Служат для связывания продольных стержней в единый пространственный каркас колонны или балки. Требуют 4 гибов под 90 градусов и 2 концевых анкерных крюков под 135 градусов.
- Пэшки П-образные детали. Применяются для обрамления торцов плит перекрытий и стен. Усиливают краевые зоны. Состоят из 2 параллельных полок и 1 перемычки.
- Лягушки фиксаторы. Гнутые элементы поддержки верхнего слоя сетки в плитах перекрытий. Обеспечивают стабильное расстояние между нижним и верхним поясом армирования при заливке тяжелого бетона.
- Шпильки. Отрезки с крюками на концах. Используются для стягивания опалубки или дополнительной связи противоположных сеток в массивных стенах.
- Отгибы лапки. Концевые изгибы стержней для обеспечения надежной анкеровки в бетоне, если длины прямого участка недостаточно для надежного сцепления.
Оптимизация раскроя и экономия
Применение калькулятора позволяет не только соблюсти геометрию, но и минимизировать количество обрезков немерных кусков стали. Арматура поставляется хлыстами по 11.7 метра. Если длина развертки хомута посчитана неверно и завышена на 50 мм, с каждого хлыста получится меньше готовых изделий, а длина неиспользуемого остатка увеличится.
Грамотный мастер сначала собирает все заявки на гнутые детали с участка. Затем с помощью программы вычисляет точные длины разверток. После этого производится комбинированный раскрой — длинные детали режутся вместе с короткими так, чтобы остаток от хлыста стремился к нулю. Это снижает общие затраты на металл до 15 % на одном объекте.
Скорость работы оператора станка напрямую зависит от качества подготовки. Использование педали управления освобождает обе руки для позиционирования прутков. Нанесение четких маркерных меток на рабочий стол станка заменяет постоянное использование рулетки. Установка правильных концевых выключателей лимба гарантирует повторяемость угла на 1000 деталях без корректировок.
Обслуживание и устранение неполадок станков
Любая техника требует ухода. Главный враг гибочного оборудования — окалина и металлическая пыль. В процессе деформации с поверхности рифленой арматуры осыпаются твердые частицы. Они забиваются в щель между вращающимся рабочим диском и неподвижным столом.
Ежесменное обслуживание включает в себя продувку сжатым воздухом или очистку жесткой щеткой зазора вокруг диска. Если этого не делать, пыль спрессовывается и начинает работать как абразив, стирая посадочные поверхности. В итоге диск начинает болтаться, точность угла теряется, станок начинает клинить под нагрузкой.
Редукторное масло подлежит замене через 1 100 часов наработки, если иное не указано в паспорте. Электрические контакты магнитных пускателей в щитке управления нужно проверять 1 раз в 3 месяца. От вибрации клеммы ослабевают, возникает искрение, пускатель сгорает, и станок останавливается посреди смены.
Техника безопасности
Работа с арматурой сопряжена с рисками травматизма. Вращающийся диск не прощает ошибок, а длинные хвосты металла при повороте могут задеть проходящих мимо людей. Соблюдение строгих правил сохраняет здоровье.
- Оператор обязан работать в защитных очках. Отлетающая окалина обладает высокой кинетической энергией.
- Рукавицы должны плотно облегать руки. Использование свободных перчаток запрещено — их может намотать на палец станка вместе с рукой.
- Рабочая зона радиусом равным максимальной длине сгибаемого прута плюс 1 метр должна быть ограждена. Доступ посторонних в эту зону закрыт.
- Укладывать металл между роликами разрешается только при полностью остановленном диске.
- Запрещается стоять на траектории движения свободного конца арматуры во время выполнения операции.
- Станок обязан иметь надежное заземление. Корпус машины металлический, и пробой изоляции двигателя без заземления смертельно опасен.
Параметры усилия и энергозатраты
Чем больше диаметр, тем в кубической прогрессии возрастает требуемое усилие для деформации. Для гибки прутка 10 мм требуется минимальная мощность, с которой справляются ручные приспособления. Но для диаметра 32 мм нужен мощный редуктор и двигатель от 3 кВт.
Наш онлайн инструмент автоматически оценивает требуемое усилие в килограмм-силах на метр. Это позволяет оператору понять, справится ли его текущее оборудование с задачей, или нужно разбивать партию на меньшие пучки. Перегрузка двигателя приводит к срабатыванию теплового реле, а при его неисправности — к межвитковому замыканию обмоток.
Рекомендуемая литература
Для дальнейшего изучения технологии металлообработки и железобетонного строительства рекомендуем прочитать следующие классические труды. Эти книги содержат фундаментальную базу, ГОСТы и подробные схемы.
- Байков В. Н., Сигалов Э. Е. — «Железобетонные конструкции. Общий курс». Фундаментальный учебник, подробно разбирающий принципы работы арматуры в бетоне и требования к анкеровке.
- Тихонов И. Н. — «Армирование элементов монолитных железобетонных зданий». Практическое пособие, содержащее огромное количество примеров узлов, правильных гибов и раскроя.
- Голышев А. Б. — «Проектирование железобетонных конструкций». Отличный справочник для инженеров с таблицами расчетов анкерных длин и перехлестов.
- Сухачев А. А. — «Охрана труда в строительстве». Важная книга для понимания нормативов безопасности при организации арматурного участка.
- Давидюк А. Н. — «Справочник мастера-строителя». Содержит сводные таблицы, практические советы по вязке и деформации металла в полевых условиях.