| Обороты шпинделя n | — |
| Минутная подача Vf | — |
| Объем съема Q | — |
| Мощность резания P | — |
Правильный подбор параметров обработки определяет стойкость инструмента, качество поверхности детали и загрузку шпинделя станка. Работа наугад приводит к поломке фрез, вибрациям и браку. Использование данного калькулятора режимов резания позволяет заранее вычислить необходимую частоту вращения, скорость подачи и потребляемую мощность, что исключает перегрузку оборудования и оптимизирует машинное время.
📐 Основа любого расчета базируется на физико-механических свойствах обрабатываемого материала и геометрии режущего инструмента. Учитывается диаметр фрезы, количество зубьев, максимально допустимая скорость резания и толщина стружки. В комплексе эти параметры формируют стабильный процесс стружкообразования.
Ниже подробно разобраны основные виды фрезерования, применяемые формулы, особенности обработки различных металлов и типичные проблемы, возникающие у станка.
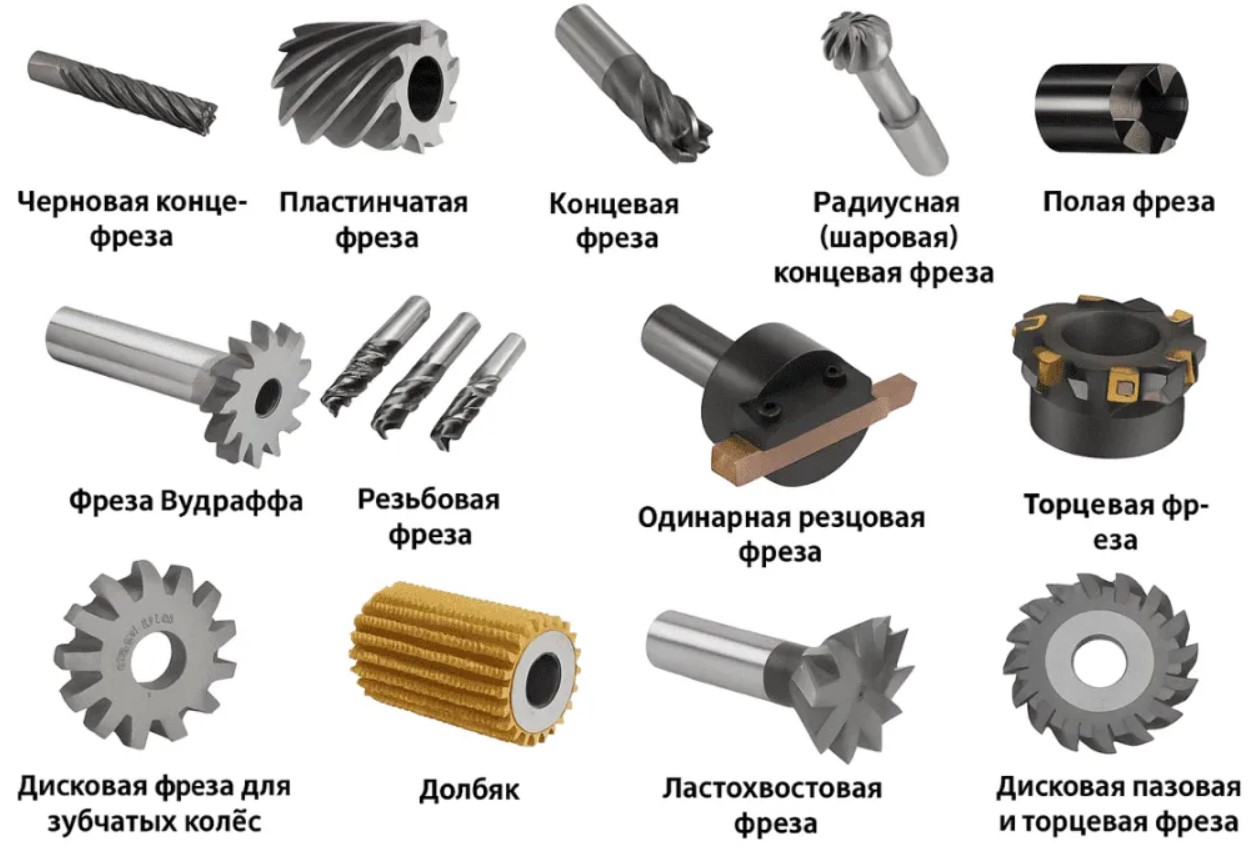
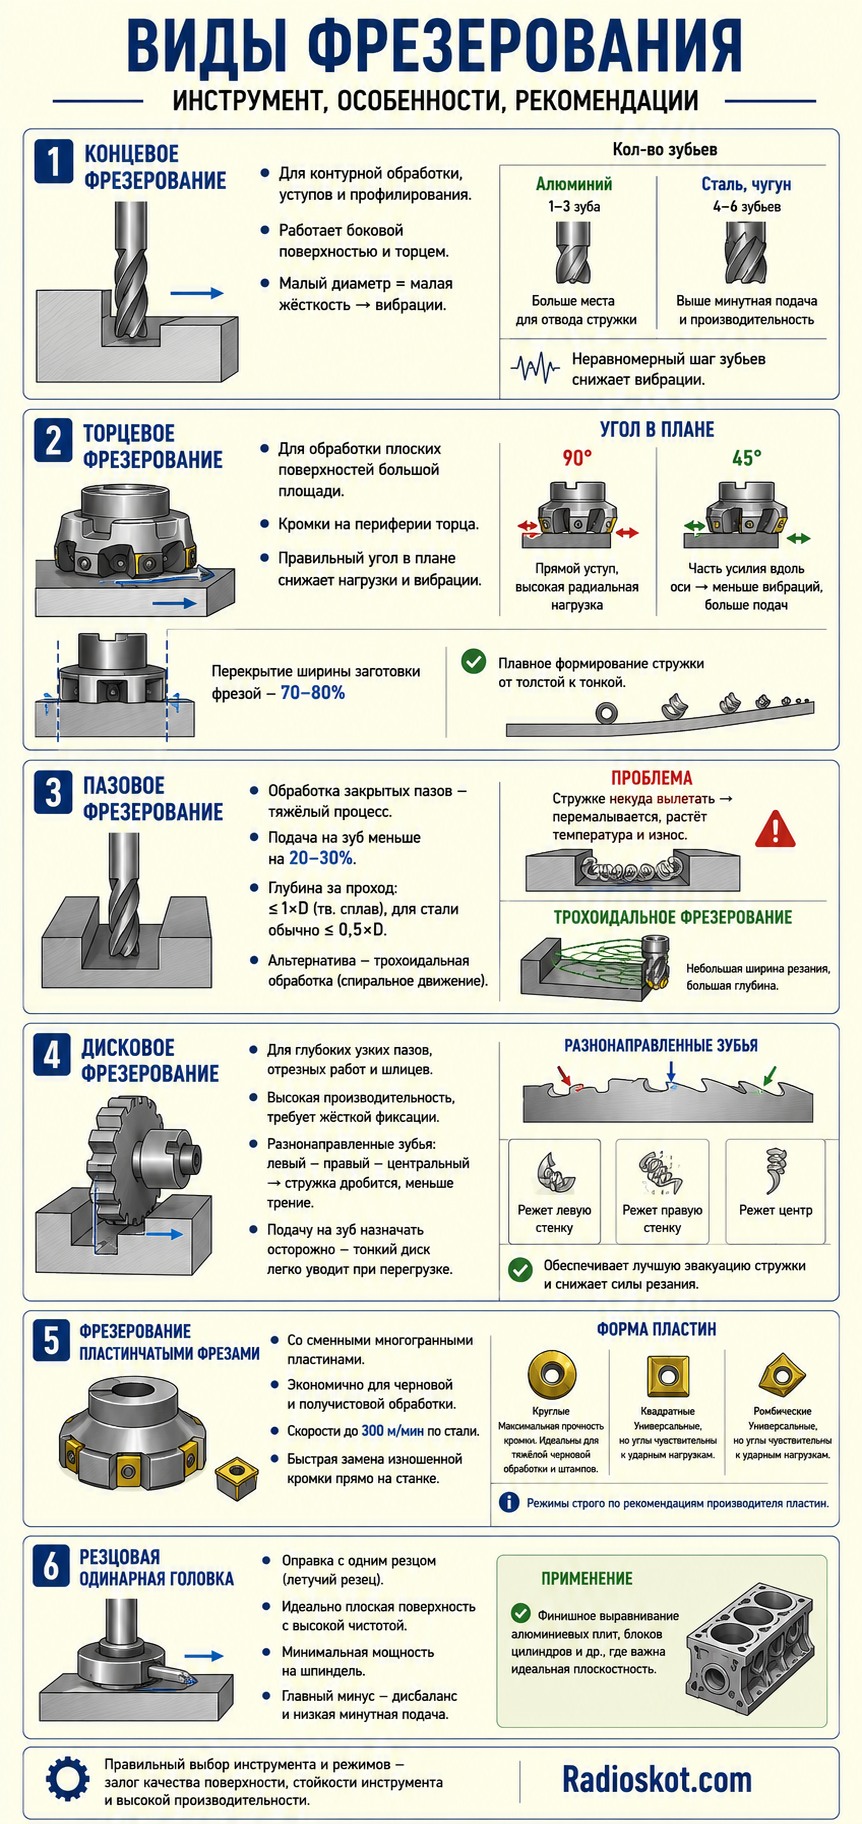
Основные виды фрезерования и их специфика
Каждый тип инструмента требует своего подхода к назначению режимов. Выбор стратегии обработки напрямую зависит от формы детали, требуемой точности и жесткости системы станок-приспособление-инструмент-деталь.
Концевое фрезерование
Концевые фрезы применяются для контурной обработки, создания уступов и профилирования. Инструмент работает как боковой поверхностью, так и торцем. Главная проблема концевых фрез малого диаметра — недостаточная жесткость. При увеличении вылета фреза начинает отгибаться, что вызывает вибрации и дробление поверхности.
Оптимальное количество зубьев зависит от материала. Для алюминия применяют 1, 2 или 3 зуба, что обеспечивает большое пространство для отвода стружки. Стружка алюминия склонна к налипанию, поэтому ей нужно много места. Для стали и чугуна используют фрезы с 4, 5 или 6 зубьями. Увеличение числа зубьев позволяет повысить минутную подачу при той же подаче на зуб, что увеличивает производительность. Современные концевые фрезы часто имеют неравномерный шаг зубьев. Это нарушает резонансную частоту и гасит вибрации при глубоком резании.
Торцевое фрезерование
Торцевые фрезы используются для обработки плоских поверхностей большой площади. Инструмент имеет большой диаметр и работает в основном кромками, расположенными на периферии торца. Угол в плане играет здесь критическую роль. Фрезы с углом 90 градусов создают прямой уступ, но генерируют высокую радиальную нагрузку. Фрезы с углом 45 градусов направляют часть усилия резания вдоль оси шпинделя, что снижает вибрации и позволяет работать с большими подачами за счет эффекта утончения стружки.
При торцевом фрезеровании важно, чтобы фреза перекрывала ширину заготовки на 70-80 процентов. Если ось фрезы совпадает с краем заготовки, кромка будет входить в металл при неблагоприятных условиях, вытягивая стружку, что приведет к сколам твердого сплава. Позиционирование инструмента должно обеспечивать плавное формирование стружки от толстой к тонкой.
Пазовое фрезерование
Обработка закрытых пазов — один из самых тяжелых видов фрезерования. Инструмент работает со 100 процентами перекрытия диаметра. Стружке некуда вылетать, она часто перемалывается повторно, что вызывает резкий рост температуры и износ кромок.
При расчете режимов для пазов подачу на зуб необходимо снижать на 20-30 процентов по сравнению с контурной обработкой. Глубина резания за один проход для цельных твердосплавных фрез обычно не превышает 1 диаметр инструмента, а для сталей часто ограничивается половиной диаметра. Эффективной альтернативой классическому пазованию является трохоидальное фрезерование, при котором фреза меньшего диаметра движется по спирали, снимая металл небольшой шириной резания, но на большую глубину.
Дисковое фрезерование
Дисковые фрезы незаменимы для прорезания глубоких и узких пазов, отрезных работ и обработки шлицев. За счет большого диаметра и множества зубьев они обеспечивают высокую производительность, но требуют жесткой фиксации заготовки.
При дисковом фрезеровании стружка получается длинной, поэтому важно следить за ее отводом. Зубья дисковых фрез часто делают разнонаправленными — один зуб режет левую стенку, следующий правую, а третий центральную часть. Это дробит стружку и снижает силу трения. Подачу на зуб для дисковых фрез назначают осторожно, начиная с минимальных значений, так как тонкий диск легко уводит в сторону при перегрузке.
Фрезерование пластинчатыми фрезами
Инструмент со сменными многогранными пластинами экономически выгоден при черновой и получистовой обработке средних и крупных деталей. Пластины изготавливаются из различных марок твердого сплава с многослойными покрытиями, что позволяет работать на скоростях до 300 м/мин по стали.
Особенность таких фрез — возможность быстрой смены изношенной кромки прямо на станке. Расчет режимов здесь строго привязан к рекомендациям производителя пластин. Важно учитывать форму пластины. Круглые пластины идеальны для тяжелой черновой обработки и фрезерования штампов, так как у них самая прочная режущая кромка. Квадратные и ромбические пластины универсальны, но их углы более уязвимы к ударным нагрузкам.
Резцовая одинарная головка
Резцовая головка, или летучий резец — это оправка с одним установленным резцом. Применяется для получения идеально плоской поверхности с высокой чистотой на станках с низкой мощностью. Так как режет всего 1 кромка, мощность, необходимая для вращения шпинделя, минимальна.
Главный минус летучего резца — сильный дисбаланс и низкая минутная подача. Работа ведется на высоких оборотах, но подача стола остается медленной. Этот метод идеален для финишного выравнивания алюминиевых плит или блоков цилиндров, где важна идеальная плоскостность без ступенек.
Параметры резания и базовые формулы
Скорость резания Vc измеряется в метрах в минуту. Это путь, который проходит режущая кромка инструмента за 1 минуту. Эта величина берется из справочников и зависит от пары материал фрезы — материал заготовки.
Формула для расчета оборотов шпинделя n из скорости резания:
n = Vc * 1000 / 3.14 / D
где D — диаметр фрезы в миллиметрах.
Подача на зуб fz измеряется в миллиметрах на зуб. Это толщина стружки, которую срезает 1 кромка за 1 оборот. Назначается в зависимости от диаметра фрезы и жесткости системы.
Минутная подача Vf, или скорость перемещения стола станка, измеряется в миллиметрах в минуту:
Vf = n * Z * fz
где Z — количество зубьев фрезы.
- Радиальная глубина резания ae — это ширина захвата материала фрезой по плоскости XY.
- Аксиальная глубина резания ap — это глубина погружения фрезы в материал по оси Z.
Объем удаляемого материала Q показывает производительность процесса в кубических сантиметрах в минуту:
Q = ap * ae * Vf / 1000
Мощность резания P в киловаттах необходима для проверки возможностей станка. Если расчетная мощность превышает мощность шпинделя, станок остановится.
P = Q * Kc / 60000 / 0.8
где Kc — удельное усилие резания для конкретного материала, а 0.8 — КПД привода станка.
Свойства материалов и параметры их обработки
Поведение стружки и износ инструмента критически зависят от структуры обрабатываемого сплава. Для стандартизации все материалы разбиты на группы.
- Конструкционные и углеродистые стали образуют базовую группу. Они обрабатываются предсказуемо. Стружка сливная, износ инструмента происходит равномерно по задней поверхности. При работе твердосплавными фрезами без охлаждения на высоких скоростях стружка синеет и легко ломается. Рекомендуемые скорости лежат в пределах 100 — 180 м/мин.
- Легированные и инструментальные стали имеют высокую твердость и прочность. Из-за наличия хрома, молибдена и вольфрама они создают высокую температурную нагрузку на кромку. Скорость резания приходится снижать до 50 — 90 м/мин. Необходимо использовать пластины с покрытием из нитрида титана-алюминия, которое выдерживает нагрев до 900 градусов.
- Нержавеющие стали склонны к деформационному упрочнению. Кромка инструмента, проходя по металлу, делает следующий слой более твердым. Если фреза работает с микроподачей или «трет» деталь, она мгновенно садится. Подача на зуб должна быть агрессивной, чтобы кромка всегда врезалась в сырой слой металла ниже упрочненной зоны. Нержавейка плохо отводит тепло, поэтому кромка перегревается. Скорость резания ограничивают диапазоном 60 — 100 м/мин, обязательна обильная подача смазывающе-охлаждающей жидкости.
- Серый и высокопрочный чугун режется легко за счет графита в структуре, который работает как сухая смазка. Стружка получается сыпучей, в виде мелкой крошки. Главная проблема — абразивный износ инструмента из-за корки и включений песка после литья. Чугун обрабатывают всухую. Применение охлаждающей жидкости приведет к слипанию чугунной пыли в абразивную пасту, которая быстро сотрет направляющие станка.
- Алюминиевые сплавы обрабатываются на экстремально высоких скоростях, от 300 до 1000 м/мин. Основная проблема — наростообразование. Металл налипает на режущую кромку, меняет ее геометрию, что приводит к задирам на поверхности детали и поломке фрезы. Инструмент должен быть полированным, без шероховатостей в канавках. Обязательна подача эмульсии под высоким давлением или масляного тумана.
- Титановые сплавы сочетают высокую прочность, вязкость и низкую теплопроводность. Тепло почти не уходит в стружку, концентрируясь на режущей кромке. При фрезеровании титана инструмент быстро теряет твердость. Рекомендуется использовать острые кромки, низкие скорости резания порядка 40 — 70 м/мин и обильное охлаждение. Вход в деталь должен выполняться по дуге, чтобы избежать ударной нагрузки на кромку.
Справочная таблица 1. Базовые скорости резания и удельное усилие
| Группа материалов | Скорость Vc, м/мин | Удельное усилие Kc, Н/мм2 |
|---|---|---|
| Сталь низкоуглеродистая Ст3 | 150 — 200 | 1400 |
| Сталь конструкционная 45 | 120 — 160 | 1600 |
| Сталь легированная 40Х | 90 — 130 | 1800 |
| Сталь инструментальная закаленная | 40 — 70 | 2400 |
| Нержавеющая сталь 12Х18Н10Т | 70 — 100 | 1900 |
| Чугун серый СЧ20 | 100 — 140 | 1100 |
| Чугун высокопрочный ВЧ40 | 80 — 110 | 1300 |
| Алюминий технический АД1 | 400 — 800 | 600 |
| Дюралюминий Д16Т | 300 — 600 | 750 |
| Бронза, латунь | 150 — 250 | 900 |
| Титан ВТ6 | 40 — 70 | 2200 |
| Капролон, полиацеталь | 200 — 400 | 300 |
Справочная таблица 2. Ориентировочная подача на зуб для монолитных фрез
| Диаметр фрезы, мм | Подача для алюминия, мм/зуб | Подача для стали, мм/зуб |
|---|---|---|
| 3 | 0.02 — 0.04 | 0.01 — 0.02 |
| 4 | 0.03 — 0.05 | 0.02 — 0.03 |
| 6 | 0.05 — 0.08 | 0.03 — 0.05 |
| 8 | 0.06 — 0.10 | 0.04 — 0.07 |
| 10 | 0.08 — 0.12 | 0.05 — 0.09 |
| 12 | 0.10 — 0.15 | 0.06 — 0.10 |
| 16 | 0.12 — 0.18 | 0.08 — 0.12 |
| 20 | 0.15 — 0.22 | 0.10 — 0.15 |
Практические примеры расчета
Для закрепления понимания логики калькулятора, разберем несколько типовых ситуаций, возникающих на производстве. Ручной расчет помогает оценить порядок цифр и избежать грубых ошибок при вводе данных.

Пример 1. Торцевое фрезерование плиты из стали 45.
В наличии фреза со сменными пластинами диаметром 50 мм, 5 зубьев. Требуется снять слой металла толщиной 2 мм за один проход на ширину 40 мм.
Материал — Сталь 45. Из справочной таблицы выбираем среднюю скорость резания Vc = 150 м/мин.
Вычисляем обороты шпинделя:
n = 150 * 1000 / 3.14 / 50 = 955 об/мин.
Назначаем подачу на зуб для крепкой торцевой фрезы fz = 0.15 мм/зуб.
Вычисляем минутную подачу:
Vf = 955 * 5 * 0.15 = 716 мм/мин.
Считаем объем съема Q:
Q = 2 * 40 * 716 / 1000 = 57.2 см3/мин.
Проверяем мощность. Удельное усилие для стали Kc = 1600.
P = 57.2 * 1600 / 60000 / 0.8 = 1.9 кВт.
Вывод: Любой стандартный фрезерный станок легко справится с этой задачей, обороты 955, подача 716.
Пример 2. Фрезерование паза в дюралюминии Д16Т.
Паз шириной 10 мм и глубиной 8 мм нужно прорезать твердосплавной концевой фрезой диаметром 10 мм с 3 зубьями.
Алюминий позволяет высокие скорости. Берем Vc = 400 м/мин.
Считаем обороты шпинделя:
n = 400 * 1000 / 3.14 / 10 = 12738 об/мин.
Так как это обработка полного паза, фреза перекрыта на 100 процентов. Подачу на зуб нужно уменьшить. Берем fz = 0.05 мм/зуб.
Минутная подача составит:
Vf = 12738 * 3 * 0.05 = 1910 мм/мин.
Объем стружки:
Q = 8 * 10 * 1910 / 1000 = 152.8 см3/мин.
Оцениваем мощность. Для дюрали Kc = 750.
P = 152.8 * 750 / 60000 / 0.8 = 2.3 кВт.
Вывод: Режим требует скоростного шпинделя. Если станок выдает максимум 8000 оборотов, пересчитываем подачу пропорционально снижению оборотов, чтобы сохранить толщину стружки на уровне 0.05 мм/зуб.
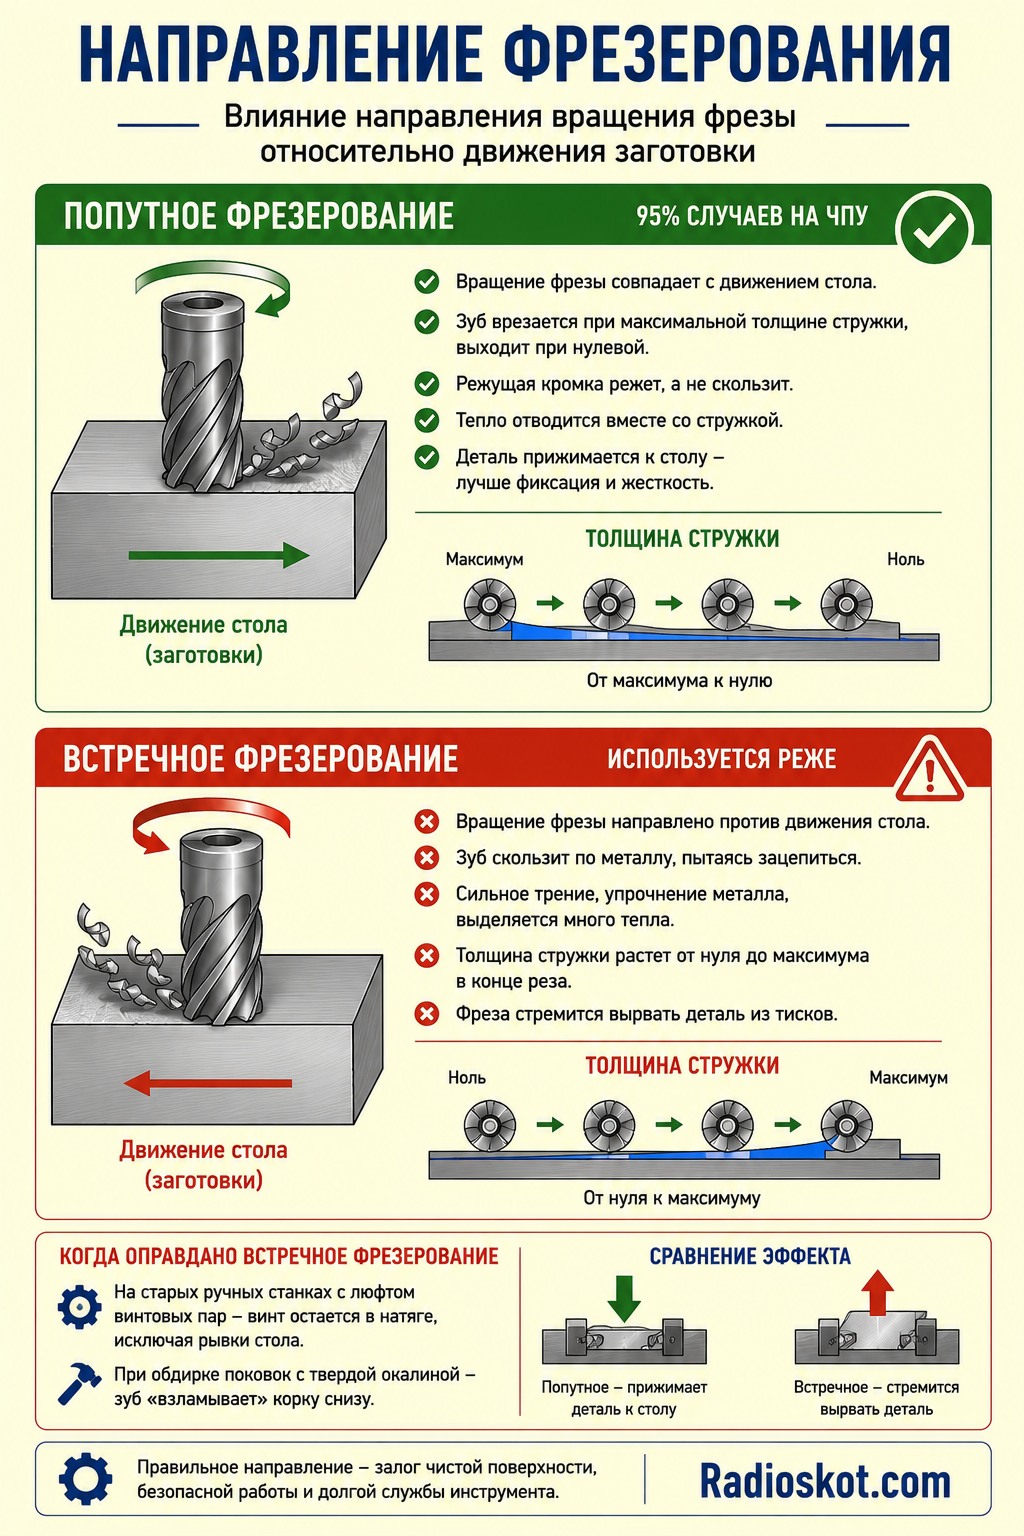
Стратегии резания: попутное и встречное фрезерование
Направление вращения инструмента относительно движения заготовки — важнейший фактор, влияющий на чистоту поверхности и долговечность фрезы.
Попутное фрезерование применяется в 95 процентах случаев на станках с ЧПУ. Вектор скорости вращения фрезы совпадает с направлением движения стола. Зуб начинает врезаться в материал при максимальной толщине стружки, а выходит при нулевой. Это гарантирует, что режущая кромка действительно режет, а не скользит по поверхности. Тепло эффективно отводится вместе со стружкой. Деталь прижимается силой резания к столу станка, что улучшает жесткость фиксации.
Встречное фрезерование используется реже. Вектор скорости фрезы направлен против движения стола. Зуб начинает скользить по металлу, пытаясь зацепиться за него. Возникает сильное трение, металл упрочнятся, выделяется огромное количество тепла. Толщина стружки растет от нуля до максимума в конце реза. Фреза стремится вырвать деталь из тисков. Этот метод оправдан только на старых ручных станках с люфтом в винтовых парах, так как при встречном резании винт всегда остается в натяге, исключая рывки стола. Также метод полезен при обдирке поковок с твердой окалиной, когда нужно, чтобы зуб взламывал корку снизу.
Анализ износа инструмента и устранение проблем
Даже при правильном математическом расчете могут возникать проблемы из-за недостаточной жесткости оснастки или неравномерной структуры металла. Умение читать характер износа кромки помогает быстро скорректировать режимы.

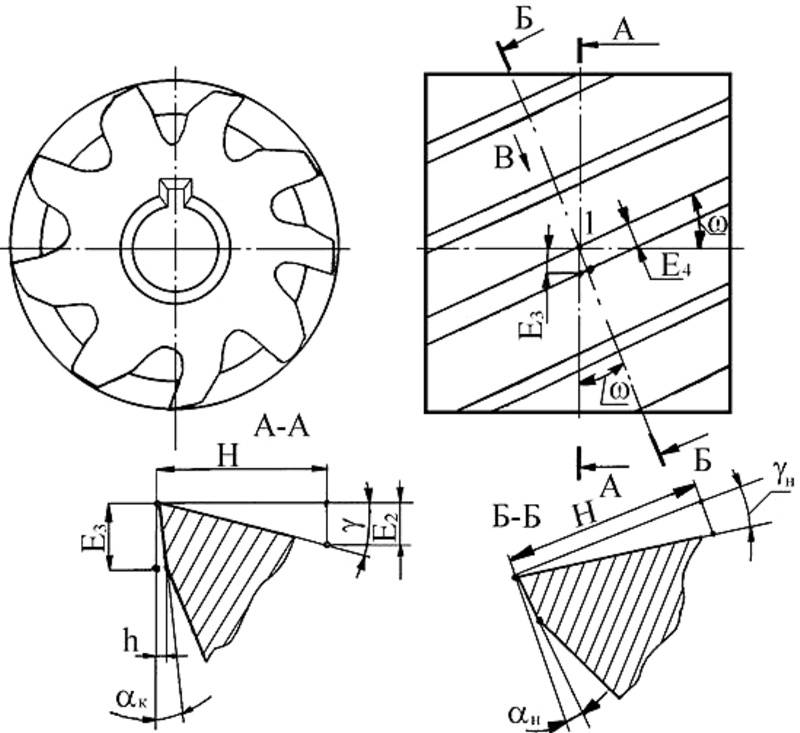
Равномерный износ по задней поверхности — нормальное и неизбежное явление. Твердосплав со временем стирается. Если износ достигает 0.2 — 0.3 мм, инструмент следует заменить. Если износ происходит слишком быстро, необходимо снизить скорость резания Vc.
Выкрашивание режущей кромки означает, что материал кромки не выдерживает ударных нагрузок. Мелкие сколы превращают острую грань в пилу. Причины: слишком большая подача на зуб, недостаточная жесткость детали, прерывистое резание или биение в патроне.
Решение: увеличить обороты, снизить подачу на зуб fz, использовать оправку с меньшим биением, проверить надежность фиксации заготовки.
Образование нароста характерно для вязких материалов, таких как алюминий и низкоуглеродистая сталь. Металл приваривается к передней поверхности фрезы. При срыве нароста он часто отрывает кусок твердого сплава. Причина: температура в зоне резания слишком низкая или отвод стружки затруднен.
Решение: увеличить скорость резания Vc, использовать смазывающе-охлаждающую жидкость, применить фрезы с полированными канавками.
Термические трещины выглядят как мелкая сетка перпендикулярно режущей кромке. Они возникают при резких перепадах температур, чаще всего при прерывистом точении с непостоянной подачей эмульсии. Нагретый твердосплав резко охлаждается струей СОЖ, что вызывает трещины.
Решение: либо обеспечить обильный, непрерывный полив под давлением, либо полностью отказаться от охлаждающей жидкости и работать всухую, отдувая стружку сжатым воздухом.
Пластическая деформация кромки происходит, когда твердосплав перегревается и начинает проминаться под давлением стружки. Причина: экстремально высокая скорость резания или слишком прочный материал.
Решение: снизить скорость резания, использовать фрезу из более термостойкого сплава или применить охлаждение.
Справочная таблица 3. Устранение вибраций при фрезеровании
| Симптом | Возможная причина | Действия оператора |
|---|---|---|
| Высокочастотный писк, рябь на стенке детали | Слишком высокие обороты шпинделя, резонанс | Снизить обороты на 15-20 процентов, не меняя минутную подачу |
| Глухой гул, станок трясется | Слишком большая глубина или ширина съема | Уменьшить глубину резания ap или ширину ae, сделать проход в 2 этапа |
| Дробление в углах кармана | Перегрузка фрезы из-за большого угла охвата | Снизить минутную подачу в углах на 50 процентов |
| Вибрация при торцевом фрезеровании | Деталь установлена не жестко, тонкие стенки | Уменьшить подачу на зуб, перейти на фрезу с меньшим количеством зубьев |
| Фрезу вытягивает из цангового патрона | Тяжелое резание, тупая фреза, масло в цанге | Обезжирить цангу и фрезу, заменить фрезу, использовать патрон Weldon |
Охлаждение и смазка в зоне резания
Применение СОЖ выполняет 3 функции: отвод тепла, смазку трущихся поверхностей и принудительное удаление стружки.

Полив эмульсией — стандартный метод. Обычная концентрация концентрата в воде составляет от 5 до 8 процентов. При нарезании резьбы или сверлении глубоких отверстий концентрацию увеличивают до 10 процентов для улучшения смазывающих свойств. Поливать нужно обильно, направляя несколько сопел прямо в зону контакта. Недостаточный полив хуже, чем его отсутствие, так как вызывает термошок твердого сплава.
🌬 Обработка всухую стала стандартом для современных твердосплавных фрез со специальными покрытиями при обработке сталей. Тепло концентрируется в стружке, которая отлетает, забирая энергию с собой. Деталь и инструмент остаются теплыми, но не перегретыми. Для удаления стружки используют направленную струю сжатого воздуха.
Минимальное количество смазки MQL — подача масляного тумана. Идеально для алюминия. Расход масла составляет несколько миллилитров в час. Воздух сдувает стружку, а микроскопические капли масла создают защитную пленку, предотвращая образование нароста. Метод экологичен, детали после станка остаются практически чистыми и не требуют долгой мойки.
Книги по фрезеровке
Для углубленного изучения теоретической механики резания, подбора материалов и составления сложных технологических карт, рекомендуется опираться на проверенную фундаментальную литературу:
- Справочник технолога-машиностроителя. Косилова А.Г., Мещеряков Р.К. Фундаментальный двухтомник, охватывающий все аспекты припусков, режимов и допусков.
- Режимы резания металлов. Справочник. Барановский Ю.В. Содержит огромный объем эмпирических таблиц для всех видов материалов.
- Обработка металлов резанием. Справочник технолога. Панов А.А. Практическое руководство с упором на современный твердосплавный инструмент.
- Фрезерное дело. Барбашов Ф.А. Отличное пособие для понимания базовой кинематики станков и устройства режущего инструмента.
- Высокопроизводительная обработка металлов резанием. Филонов В.В. Рассматривает современные стратегии, трохоидальные траектории и высокоскоростное фрезерование на станках с ЧПУ.