Проектирование отверстий и выбор правильного режущего инструмента — базовый этап любой технической работы. Данный 3D-каталог создан для наглядного изучения геометрии сверл всех существующих типов. Визуализация в 3D позволяет рассмотреть профиль канавок, углы заточки и форму режущих кромок под любым ракурсом. Это критически важно, так как именно микроскопические изменения в геометрии наконечника кардинально меняют поведение инструмента в различных материалах. Сверление представляет собой процесс образования отверстия путем снятия стружки, где инструмент совершает 2 одновременных движения: вращательное — главное движение резания, и поступательное — движение подачи вдоль оси.

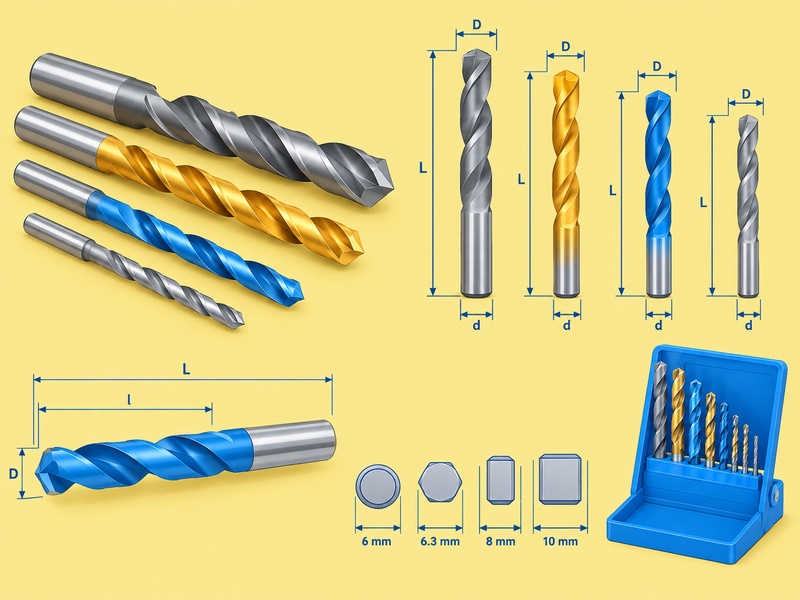
Стандартное спиральное сверло состоит из 3 основных частей: хвостовика для зажима в патроне, рабочей части с винтовыми канавками и режущей части. Рабочая часть снабжена направляющими ленточками — узкими полосками металла на внешнем диаметре, которые центрируют инструмент в отверстии и уменьшают трение о стенки. Винтовые канавки не только выводят стружку на поверхность, но и формируют передний угол резания. Понимание этих элементов позволяет практику точно подбирать оснастку под конкретную задачу, избегая перегрева, поломок и брака детали.
Материалы изготовления и маркировка сталей
Ресурс оснастки на 90 % зависит от химического состава стали и последующей термической обработки. Самый массовый материал для работы по металлу — быстрорежущая сталь. В международной практике она обозначается аббревиатурой HSS — High Speed Steel. Эта сталь сохраняет твердость режущей кромки даже при нагреве до 500 градусов. Отечественный аналог — сталь Р6М5, где буква Р означает быстрорежущую, цифра 6 указывает на содержание вольфрама в процентах, а М5 — на 5 % молибдена.
Для сверления легированных и нержавеющих сталей применяется кобальтовая быстрорежущая сталь, маркируемая как HSS-Co. Добавление 5 % или 8 % кобальта — отечественная марка Р6М5К5 — повышает красностойкость сплава до 600 градусов. Кобальтовые сверла легко узнать по характерному бронзовому или золотисто-коричневому оттенку, который появляется после специальной термообработки. Они более хрупкие, чем обычные HSS, поэтому требуют жесткой фиксации детали и инструмента, чтобы избежать излома при боковых нагрузках.
Твердосплавные инструменты изготавливаются из карбида вольфрама с кобальтовой связкой — сплав ВК8. Они обладают колоссальной твердостью и способны сверлить закаленные стали, чугун и стекло. Однако твердый сплав крайне чувствителен к ударам и вибрациям. При работе ручной дрелью твердосплавное сверло малого диаметра может легко раскрошиться при малейшем перекосе.
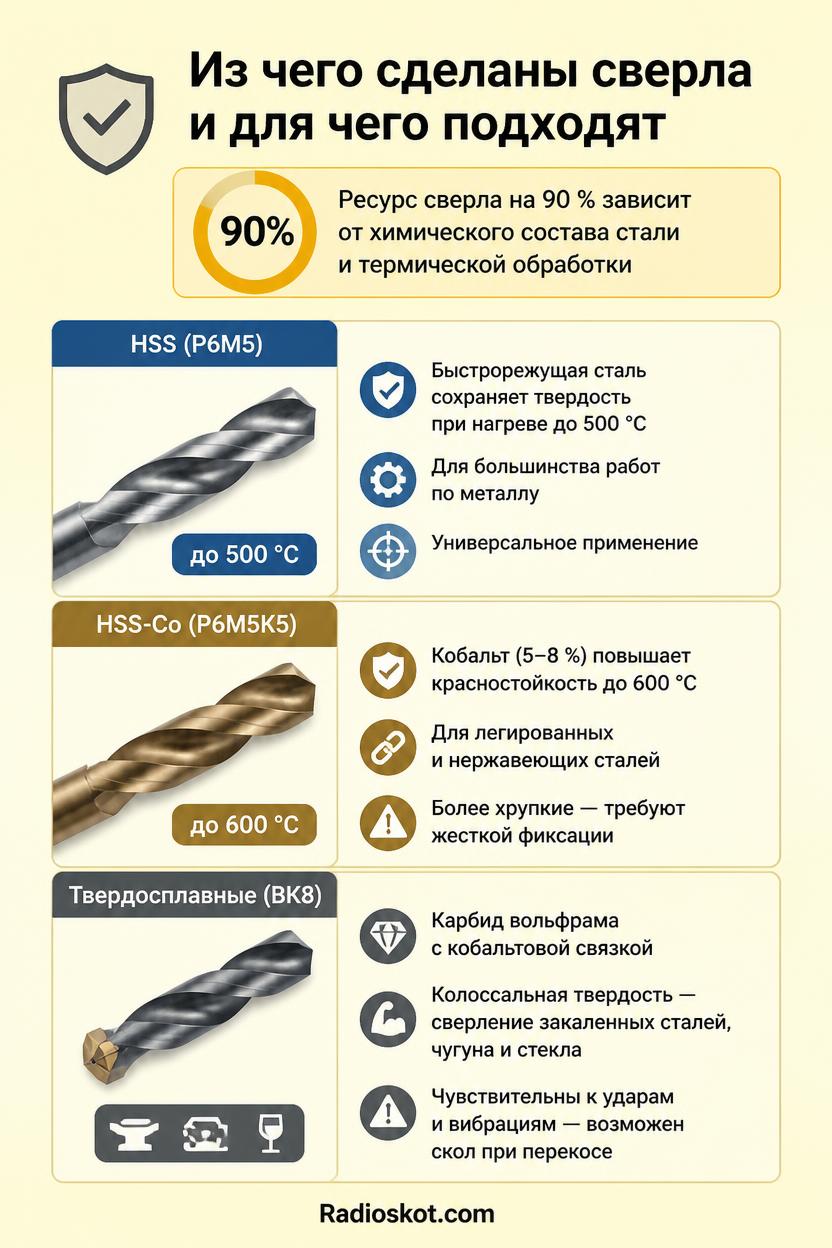
Таблица 1: Характеристики материалов режущего инструмента
| Маркировка международная | Маркировка ГОСТ | Твердость HRC | Термостойкость °C | Рекомендуемое применение |
|---|---|---|---|---|
| HSS-R | Р4М4 | 60…62 | 450 | Мягкие конструкционные стали, пластик, дерево. Низкая стоимость. |
| HSS-G | Р6М5 | 62…64 | 500 | Углеродистые стали, чугун, алюминий. Высокая точность геометрии. |
| HSS-Co 5 % | Р6М5К5 | 64…66 | 600 | Нержавеющая сталь, легированные сплавы, сварные швы. |
| Carbide — Цельный твердый сплав | ВК8, Т15К6 | 70…72 | 800 | Закаленные стали, абразивные материалы, стеклопластик, чугун. |
| Carbon Steel | У8, У10 | 55…58 | 200 | Исключительно дерево, фанера, ДСП, МДФ. Боится перегрева. |
Защитные покрытия и их влияние на ресурс
Нанесение тончайших пленок на рабочую поверхность кардинально меняет свойства инструмента. Самое распространенное покрытие — нитрид титана — маркируется TiN и имеет яркий золотистый цвет. Слой толщиной от 2 до 4 микрометров увеличивает поверхностную твердость до 80 HRC и снижает коэффициент трения в 2 раза. Это облегчает сход стружки и предотвращает налипание мягкого алюминия на кромки. Ресурс оснастки с покрытием TiN при правильных режимах возрастает в 3 раза по сравнению с чистой сталью HSS.
Покрытие карбонитридом титана TiCN имеет серо-голубой цвет и отличается повышенной стойкостью к абразивному износу. Для тяжелых промышленных условий применяют покрытие нитридом титана-алюминия TiAlN фиолетово-черного цвета. При сильном нагреве в процессе работы из этого покрытия выделяется оксид алюминия, который формирует на кромке керамическую защитную пленку. Инструмент с покрытием TiAlN может работать вообще без охлаждающей жидкости на высоких скоростях.
Оксидирование — обработка перегретым паром — создает на поверхности инструмента черную оксидную пленку. Она не повышает твердость, но отлично удерживает в своих порах смазочно-охлаждающую жидкость — СОЖ — и защищает металл от коррозии. Это стандартная технология для качественных сверл серии HSS-R.
Классификация по форме хвостовика
Способ передачи крутящего момента от шпинделя к инструменту определяет форму хвостовика.
- Цилиндрический хвостовик — самый массовый вариант для 3-кулачковых патронов ручных дрелей и сверлильных станков. Главный недостаток цилиндра — риск проскальзывания при заклинивании инструмента. Чтобы этого избежать, на хвостовиках диаметром от 10 мм часто фрезеруют 3 плоские лыски под углом 120 градусов для надежной фиксации кулачками.
- Шестигранный хвостовик размером 6.35 мм или 1/4 дюйма стал стандартом для аккумуляторных шуруповертов и винтовертов с импульсным ударом. Наличие проточки позволяет мгновенно фиксировать оснастку в быстросъемном патроне. Шестигранник гарантирует 100 % передачу крутящего момента без проскальзывания, что критично при работе с твердыми породами дерева и толстым металлом.
- Для тяжелого промышленного оборудования применяется конус Морзе. Эта система самозаклинивания за счет идеального совпадения конусностей инструмента и шпинделя обеспечивает абсолютную соосность и позволяет передавать огромные усилия. Конусы Морзе имеют номера от 1 до 6. Замена инструмента происходит путем выбивания его специальным клином через паз в шпинделе.
- В перфораторах господствует система SDS. Стандарт SDS-plus имеет диаметр хвостовика 10 мм и 4 паза: 2 закрытых для фиксации шариками и 2 открытых направляющих для передачи вращения. Инструмент имеет свободный осевой ход около 10 мм для нанесения ударов бойком прямо по торцу бура. Для тяжелых перфораторов массой более 5 кг применяется хвостовик SDS-max диаметром 18 мм, способный передавать энергию удара свыше 10 Джоулей.

Таблица 2: Типы хвостовиков и их совместимость с оборудованием
| Тип хвостовика | Характерные размеры | Используемое оборудование | Механизм фиксации |
|---|---|---|---|
| Цилиндрический | От 0.5 до 20 мм | Дрели, сверлильные станки, фрезеры | Трение в 3-кулачковом патроне или цанге |
| Шестигранный HEX | 6.35 мм — 1/4 дюйма | Шуруповерты, импакты, отвертки | Геометрическое замыкание, фиксатор-шарик |
| Конус Морзе МК | МК1…МК6 | Токарные, радиально-сверлильные станки | Самозаклинивание от осевого усилия |
| SDS-plus | 10 мм, длина пазов 40 мм | Легкие и средние перфораторы до 4 кг | Запорные шарики, шлицевая передача |
| SDS-max | 18 мм, длина пазов 90 мм | Тяжелые перфораторы и отбойные молотки | Мощные шлицы асимметричной формы |
Геометрия для работы по металлу: углы и формы заточки
Классическое спиральное сверло по металлу имеет угол при вершине 118 градусов. Это универсальный компромисс между остротой врезания и прочностью кромок, подходящий для конструкционных сталей, меди и латуни. При сверлении твердых легированных и нержавеющих сталей угол при вершине увеличивают до 135 градусов. Более тупой угол удлиняет режущую кромку, распределяя нагрузку на большую площадь, что снижает износ и нагрев. Для мягких материалов — алюминия, пластика, меди — угол заточки часто делают более острым, от 90 до 100 градусов. Это предотвращает выдавливание материала и образование заусенцев на выходе из отверстия.
📐 Задний угол заточки — это затыловка поверхности позади режущей кромки. Обычно он составляет от 7 до 12 градусов. Если задний угол сделать равным 0, инструмент будет просто тереться о металл, не снимая стружку. Если угол сделать более 15 градусов, кромка станет слишком тонкой и быстро выкрошится.
Ступенчатые сверла — идеальный выбор для листового металла толщиной до 4 мм. Они имеют форму конуса с выточенными ступенями разных диаметров, например от 4 до 32 мм с шагом 2 мм. Прямая или спиральная канавка формирует режущую грань. Особенность ступенчатого инструмента в том, что следующая ступень автоматически снимает фаску с отверстия, просверленного предыдущей ступенью. Это исключает деформацию тонкого листа и закусывание кромок, что неизбежно происходит при использовании обычных спиральных сверл большого диаметра.
Центровочные сверла применяются в токарном деле для создания конусных углублений в торцах валов под установку в заднюю бабку. Они имеют массивный цилиндрический корпус и короткие тонкие рабочие части с 2 сторон. Жесткая конструкция исключает изгиб при засверливании, гарантируя идеальное совпадение оси отверстия с осью вращения детали.
Оснастка для деревообработки
Дерево — волокнистый материал, требующий особого подхода к резанию. Главная задача инструмента по дереву — чисто перерезать волокна по краям отверстия до того, как основная масса материала будет удалена из центра. Для этого используют сверла с М-образной заточкой — с центральным острием и боковыми подрезателями.
Перовые сверла применяют для быстрого сверления отверстий диаметром от 10 до 50 мм в досках и брусе. Они имеют вид плоской лопатки с центральным шипом. Работают быстро, но оставляют грубые рваные края на выходе. Для чистового сверления глубоких отверстий используют спираль Левиса — мощный шнек с 1 винтовой канавкой и резьбовым центром. Резьба на центре сама затягивает шнек в древесину, требуя от оператора минимальных усилий.
Сверла Форстнера незаменимы в мебельном производстве при установке скрытых петель. Они создают идеальные глухие отверстия с плоским дном диаметром от 15 до 50 мм. Режущая часть состоит из центрального шипа, 2 или 4 торцевых резцов и кругового наружного ободка, который перерезает волокна древесины, обеспечивая абсолютно чистый край отверстия без сколов даже на ламинированном ДСП.
Инструмент для бетона, кирпича и камня
Для пробивания твердых минеральных материалов резание не подходит — кромка моментально затупится. Здесь применяется принцип ударного дробления. Рабочая часть бура оснащается впаянной пластиной из карбида вольфрама. Угол при вершине твердосплавной пластины обычно составляет 130 градусов.
Буры SDS-plus для перфораторов имеют 2, 3 или 4 режущие кромки. Буры с 4 кромками — крестовые — проходят арматуру в бетоне с меньшим риском заклинивания, так как удар распределяется равномерно. Винтовые канавки бура не режут материал, их единственная функция — отвод бетонной пыли из зоны бурения. Форма канавок бывает разной: U-образная лучше подходит для мягкого кирпича, а двойная спираль с тонкими стенками — для быстрого отвода пыли при бурении высокомарочного бетона.
Алмазные трубчатые коронки работают по принципу безударного сухого или мокрого резания. На стальную трубу методом лазерной сварки или спекания напаиваются сегменты с техническими алмазами. Коронка прорезает в бетоне лишь узкое кольцо, оставляя в центре цельный керн, который затем выламывается. Это позволяет делать отверстия диаметром 100, 150 и даже 300 мм для систем вентиляции и канализации без разрушительных вибраций на несущие стены.
Оснастка для стекла и керамической плитки
Стекло и кафель — хрупкие материалы, требующие безударного сверления на низких оборотах. Копьевидные сверла имеют рабочую часть в виде стрелы из твердого сплава ВК8. Острый кончик легко центрируется на гладкой глазури плитки. Сверление ведется при скорости 200 — 400 оборотов в минуту с постоянной подачей воды в зону резания. Без охлаждения твердосплавная пластина перегревается за 10 секунд и отпаивается от стержня.
Для отверстий диаметром более 12 мм в керамограните применяют алмазные трубчатые сверла. На их торце нанесен слой алмазной крошки гальваническим методом. Забуривание алмазной коронкой начинают под углом 45 градусов к поверхности плитки, чтобы создать лунку-упор, а затем плавно переводят инструмент в перпендикулярное положение. Охлаждение водой из губки внутрь коронки увеличивает ее ресурс в 5 раз.
Расчет режимов резания и формулы
📈 Срок службы инструмента и качество отверстия зависят от правильного выбора режимов: скорости резания и величины подачи. Скорость резания — это линейная скорость, с которой режущая кромка движется относительно обрабатываемого металла. Она измеряется в метрах в минуту. Для быстрорежущей стали HSS по обычной конструкционной стали оптимальная скорость составляет 25…30 м/мин. Для нержавеющей стали она снижается до 10…12 м/мин, а для алюминия повышается до 60…80 м/мин.
Формула расчета скорости резания:
V = 3.14 * D * n / 1000
Где V — скорость резания в м/мин, D — диаметр инструмента в мм, n — частота вращения шпинделя в оборотах в минуту.
На практике мастеру нужно вычислить обороты шпинделя станка для конкретного диаметра. Формула преобразуется к виду:
n = V * 1000 / 3.14 / D
Например, нам нужно просверлить отверстие диаметром 10 мм в обычной стали инструментом HSS. Выбираем скорость V = 25 м/мин. Считаем обороты:
n = 25 * 1000 / 3.14 / 10 = 796 оборотов в минуту. На сверлильном станке выбираем ближайшую ступень ременной передачи, например 750 или 800 об/мин.
Подача — это величина осевого перемещения инструмента за 1 полный оборот шпинделя. Измеряется в мм/об. Слишком малая подача приводит к трению и быстрому затуплению кромок. Слишком большая подача вызывает поломку стержня. Для инструмента диаметром 5 мм подача составляет около 0.05…0.1 мм/об, а для диаметра 20 мм — 0.2…0.3 мм/об.
Таблица 3: Рекомендованные режимы резания для сверл HSS по металлу
| Обрабатываемый материал | Скорость резания V м/мин | Угол заточки при вершине | Применение СОЖ охлаждения |
|---|---|---|---|
| Сталь конструкционная мягкая Ст3 | 25…35 | 118° | Эмульсия, масло индустриальное |
| Сталь легированная твердая 40Х | 15…20 | 135° | Олеиновая кислота, эмульсия |
| Нержавеющая сталь 12Х18Н10Т | 8…12 | 135° | Паста для резания, сульфофрезол |
| Чугун серый СЧ20 | 20…25 | 118° | Обработка всухую, пылеудаление |
| Алюминиевые сплавы, дюраль | 50…80 | 90…100° | Керосин, спирт, WD-40 |
| Латунь, бронза | 40…60 | 118°…130° | Обработка всухую или эмульсия |
| Пластмассы, акрил, капролон | 30…50 | 60…90° | Вода или сжатый воздух |
Подготовка отверстий под нарезание метрической резьбы
🔩 Одна из самых частых задач в слесарном деле — сверление под внутреннюю резьбу. Метчик не режет металл, а формирует профиль резьбы, выдавливая часть стружки. Если отверстие будет слишком маленьким, метчик заклинит и он сломается. Извлечь обломок твердосплавного метчика из детали — крайне сложная задача, часто требующая электроэрозионного прожига. Если отверстие будет слишком большим, резьба получится прослабленной и болт сорвет витки при затяжке.
Базовое правило для расчета диаметра под метрическую резьбу со стандартным шагом: диаметр инструмента равен наружному диаметру резьбы минус шаг резьбы. Формула:
D_сверла = D_резьбы — Шаг
Пример для резьбы М8 со стандартным шагом 1.25 мм: 8 — 1.25 = 6.75 мм. На практике берут сверло 6.7 или 6.8 мм. Для мелких резьб табличные значения нужно соблюдать с точностью до 0.1 мм.
Таблица 4: Диаметры отверстий под нарезание метрической резьбы со стандартным шагом
| Резьба метрическая M | Стандартный шаг резьбы мм | Диаметр сверла для стали мм | Диаметр сверла для чугуна мм |
|---|---|---|---|
| M3 | 0.5 | 2.5 | 2.4 |
| M4 | 0.7 | 3.3 | 3.2 |
| M5 | 0.8 | 4.2 | 4.1 |
| M6 | 1 | 5 | 4.9 |
| M8 | 1.25 | 6.8 | 6.7 |
| M10 | 1.5 | 8.5 | 8.4 |
| M12 | 1.75 | 10.2 | 10.1 |
| M16 | 2 | 14 | 13.9 |
| M20 | 2.5 | 17.5 | 17.4 |
| M24 | 3 | 21 | 20.9 |
Заточка инструмента и уход за оснасткой
При активной работе режущие кромки неизбежно тупятся. Признаки затупления: появление пронзительного свиста, падение скорости прохождения материала, потемнение стружки из-за перегрева, необходимость сильно давить на инструмент. Продолжение работы тупым инструментом приводит к его отпуску — потере твердости металла из-за нагрева, после чего он чернеет и становится непригодным к восстановлению.
Заточка спиральных сверл производится на абразивных кругах из электрокорунда или карбида кремния. Базовая ручная заточка требует соблюдения 3 условий: симметричности кромок, правильного угла при вершине и наличия заднего затылованного угла. Если одна кромка будет длиннее другой, инструмент начнет бить, и отверстие получится разбитым — его диаметр будет больше номинального. Симметричность проверяют специальными шаблонами или штангенциркулем.
Формирование заднего угла — самый сложный этап ручной заточки. Плоскость позади режущей кромки должна плавно уходить вниз к хвосту. Для снижения давления подачи на станках применяют крестообразную подточку перемычки. Стандартная перемычка имеет ширину около 10…15 % от диаметра. Она не режет, а мнет металл. Подточка абразивным диском превращает мнущую перемычку в 2 дополнительные режущие кромки. Это снижает осевое усилие при сверлении в 2…3 раза, что особенно важно при работе с твердыми сплавами без предварительного засверливания тонким диаметром.
Практические советы и частые ошибки
Сверление глубоких отверстий — глубина больше 3 диаметров инструмента — требует техники клевания. Инструмент вводится в металл на небольшую глубину, затем полностью выводится из отверстия без остановки вращения. Это позволяет центробежной силе выбросить скопившуюся стружку из канавок. Если этого не делать, стружка спрессуется внутри, канавки забьются, произойдет мгновенный перегрев и обрыв рабочей части внутри детали.
Работа с тонким листовым металлом обычным спиральным инструментом часто приводит к образованию треугольных отверстий и закусыванию. На выходе кромки инструмента цепляются за лист и рвут его. Чтобы этого избежать, под лист необходимо подкладывать плотный кусок дерева или пластика, прижимая их струбцинами. Оптимальным же решением для листов тоньше 3 мм остаются конусные ступенчатые сверла или биметаллические коронки.
Использование смазочно-охлаждающей жидкости — залог долгой жизни оснастки. При резании металла до 80 % выделяемой энергии переходит в тепло. Без СОЖ режущая кромка разогревается до 600 градусов за 10…15 секунд. Нанесение даже 1 капли машинного масла или специальной пасты снижает трение стружки о переднюю поверхность кромки, значительно уменьшая нагрев и предотвращая появление наклепа.
Литература
- Справочник молодого токаря. Б.Г. Зайцев. Классическое пособие с подробными разборами геометрии заточки и расчетами подач.
- Резание металлов и режущий инструмент. В.А. Аршинов, Г.А. Алексеев. Учебник для техникумов с глубоким анализом физики образования стружки и износа материалов.
- Справочник технолога-машиностроителя. В 2 томах. Под редакцией А.Г. Косиловой и Р.К. Мещерякова. Фундаментальный труд с полными таблицами режимов для всех видов сплавов.
- Металлорежущие инструменты. Г.Н. Сахаров. Детальный разбор конструкций сверл, зенкеров, разверток и метчиков.
- Справочник инструментальщика. В.А. Барановский. Практическое руководство по выбору, эксплуатации и восстановлению режущей оснастки на производстве.