| Материал | HRC |
|---|
Понимание характеристик металлов начинается с оценки их способности сопротивляться внешнему механическому воздействию. Твердость — это базовый показатель, который определяет, насколько успешно материал противостоит внедрению в него другого, более прочного тела. Для практика, инженера или мастера по металлообработке этот параметр является отправной точкой при выборе марки стали, назначении режимов термической обработки и расчете износостойкости готовой детали.
✍ В отличие от предела прочности при растяжении, который требует разрушения образца на специальной разрывной машине, твердость можно измерить локально, быстро и без повреждения самой детали. Именно поэтому в цехах, лабораториях и гаражных мастерских прижились различные твердомеры, позволяющие за 10 секунд получить точное значение и сделать вывод о качестве проведенной закалки или соответствии материала заявленной марке.
Давайте детально разберем основные методы измерения, физику процессов упрочнения, влияние химического состава на свойства сплавов и изучим обширные справочные таблицы.
Физическая суть и связь с другими свойствами
Когда в поверхность стальной заготовки вдавливается индентор — алмазный конус или твердосплавный шарик — происходит пластическая деформация кристаллической решетки. Атомы смещаются со своих равновесных позиций, а дислокации — дефекты решетки — начинают двигаться. Чем сложнее дислокациям перемещаться внутри металла, тем выше его твердость.
📉 Именно поэтому чистые металлы вроде алюминия или меди обладают низкими показателями. Их решетка свободна, атомы легко скользят друг относительно друга. Но стоит добавить в железо всего 0.5% углерода, нагреть до 850 градусов Цельсия и резко охладить в воде, как структура кардинально изменится. Образуется мартенсит — пересыщенный твердый раствор углерода в альфа-железе. Решетка искажается, возникает огромное внутреннее напряжение, и дислокации блокируются. Показатели сопротивления вдавливанию возрастают в 3-4 раза.
Важнейший практический нюанс заключается в прямой зависимости между твердостью и пределом прочности при растяжении для углеродистых сталей. Если известен показатель по Бринеллю, предел прочности вычисляется простым умножением. Формула имеет вид:
Rm = 3.4 * HB
Если деталь показывает 200 HB, ее временное сопротивление разрыву составит примерно 680 МПа. Это позволяет инженерам рассчитывать несущую способность конструкций, просто измерив поверхность детали портативным прибором.

Классические методы измерения
Исторически сложилось так, что для разных задач материаловедения были разработаны разные шкалы. Не существует абсолютно универсального метода, подходящего одновременно для мягкого свинца и сверхтвердой керамики. Разберем три самых востребованных стандарта.
Метод Бринелля — HB
Самый старый из стандартизированных методов, предложенный шведским инженером в 1900 году. Суть заключается во вдавливании стального закаленного или твердосплавного шарика в плоскую поверхность образца. Диаметр шарика D может составлять 10, 5, 2.5 или 1 мм. Нагрузка F варьируется от 1 до 3000 кгс в зависимости от толщины детали и ожидаемой прочности.

После снятия нагрузки на поверхности остается отпечаток в виде сферической лунки. С помощью специальной лупы с измерительной шкалой замеряется диаметр этого отпечатка d. Вычисление итогового значения производится через деление приложенной силы на площадь поверхности полученного отпечатка. Упрощенная логика формулы:
HB = F / Площадь лунки
Главное преимущество Бринелля — массивный отпечаток. Шарик диаметром 10 мм захватывает большую площадь, усредняя показатели неоднородных структур. Это единственный адекватный метод для оценки чугунов, где мягкий графит соседствует с твердым перлитом или цементитом. Точечный алмазный конус мог бы попасть точно в чешуйку графита и выдать ложно низкий результат, а крупный шарик дает объективную среднюю картину.
Недостаток метода — ограничение по верхнему пределу. Если тестировать материалы с показателем выше 450 HB обычным стальным шариком, сам шарик начнет деформироваться, внося колоссальную погрешность. Для сталей после закалки метод не применяется.
Метод Роквелла — HRA, HRB, HRC
Самый популярный цеховой метод. Его гениальность в том, что оператору не нужно ничего рассматривать в микроскоп. Прибор сам измеряет глубину проникновения индентора и выводит готовую цифру на циферблат или дисплей.

Роквелл имеет несколько шкал, но на практике доминируют 3 основные:
- Шкала C — HRC: Используется алмазный конус с углом при вершине 120 градусов. Общая нагрузка 150 кгс. Это золотой стандарт для измерения закаленных инструментальных сталей, ножей, подшипников и пружин.
- Шкала B — HRB: Используется стальной шарик диаметром 1.588 мм. Общая нагрузка 100 кгс. Применяется для цветных сплавов, незакаленных сталей и отожженных заготовок.
- Шкала A — HRA: Алмазный конус, но сниженная нагрузка 60 кгс. Идеально подходит для хрупких твердых сплавов — карбида вольфрама — или для деталей с тонким поверхностным упрочнением.
Процесс идет в 2 этапа. Сначала дается предварительная нагрузка 10 кгс, которая продавливает микронеровности и фиксирует нулевую точку. Затем плавно прикладывается основная нагрузка. После ее снятия прибор замеряет остаточную глубину проникновения h. Формула для шкалы C выглядит так:
HRC = 100 — [h / 0.002]
Каждые 2 микрона глубины отнимают 1 единицу от 100.
Метод Виккерса — HV
Наиболее универсальный и точный оптический метод. Индентором выступает правильная четырехгранная алмазная пирамида с углом между противоположными гранями 136 градусов. Нагрузка может быть от 0.01 кгс для микротвердости до 100-120 кгс для макроизмерений.
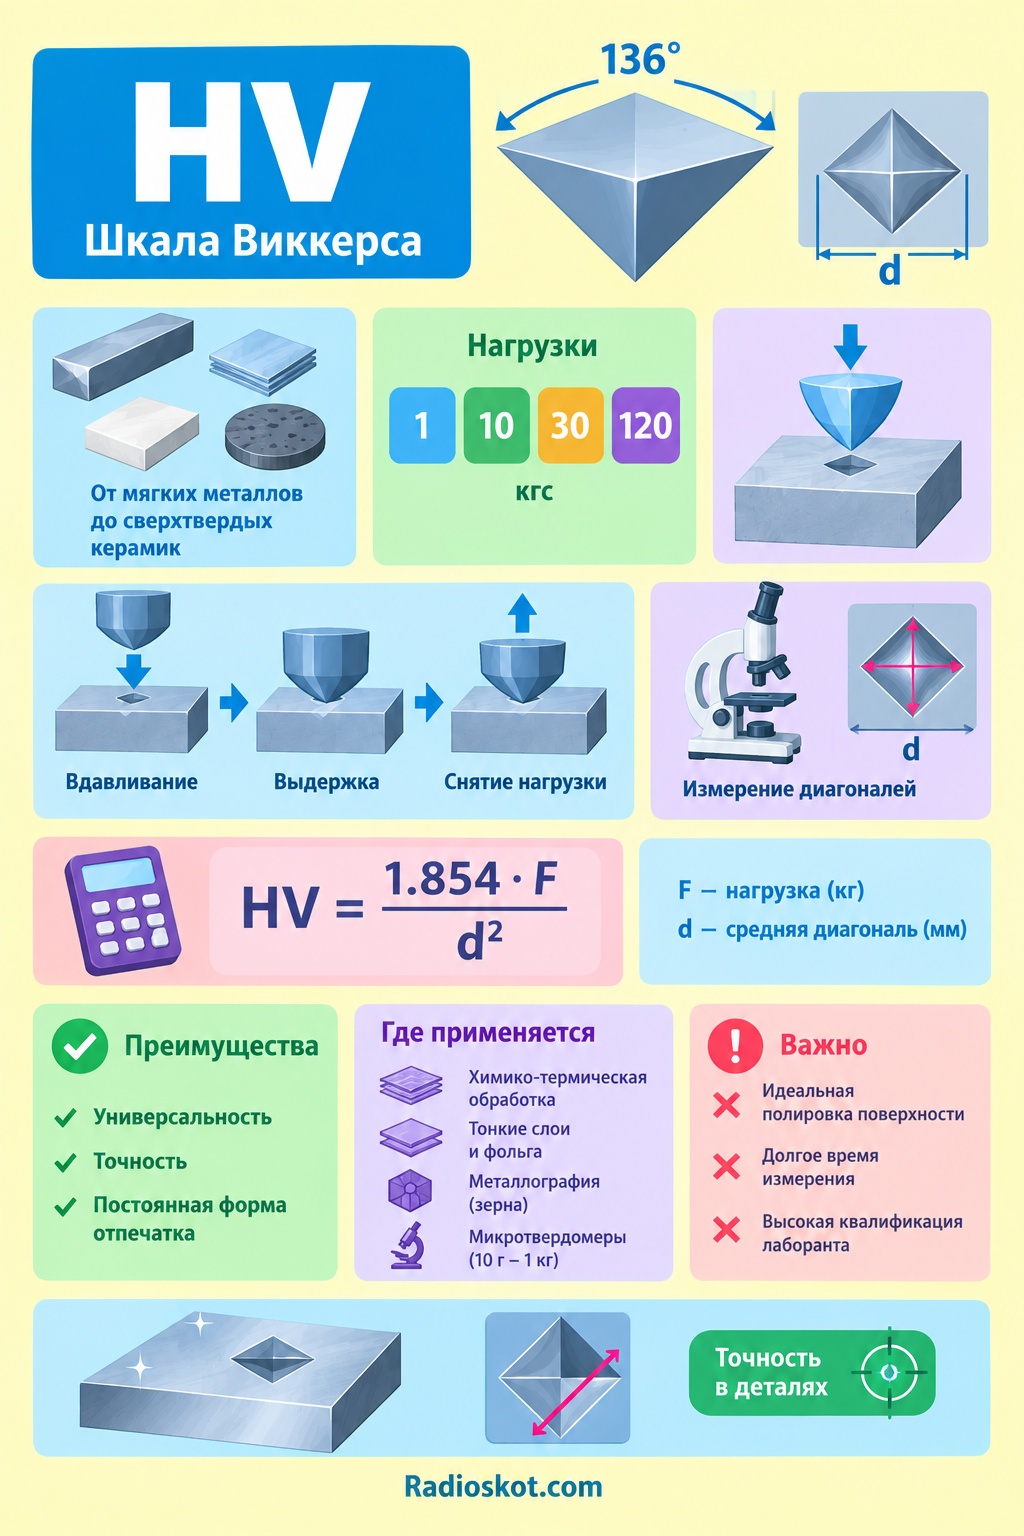
Формула расчета базируется на измерении диагоналей оставленного квадратного отпечатка d1 и d2. Итоговое значение:
HV = 1.854 * F / d2
Виккерс подходит, когда нужно измерить очень тонкие слои. Например, после азотирования детали образуется сверхпрочный слой толщиной всего 0.1-0.2 мм. Если надавить на него Роквеллом, конус проломит тонкую корку и уйдет в мягкую сердцевину, исказив результат. Пирамида Виккерса при нагрузке в 1-5 кгс оставит аккуратный микроотпечаток исключительно в пределах упрочненного слоя. Шкала непрерывна: от 5 HV для чистого свинца до 2500 HV для нитрида титана.
Влияние термической обработки и химического состава
Свойства сплава на основе железа почти на 90% зависят от 2 факторов: количества углерода и режима термической обработки. Углерод — главный элемент, обеспечивающий саму возможность закалки. Сплав с содержанием углерода 0.1% — Ст3 — невозможно закалить на высокую твердость, так как в нем недостаточно атомов для образования тетрагональной решетки мартенсита. Его потолок — около 150-170 HB.
С увеличением углерода до 0.45% — сталь 45 — деталь уже способна принять закалку до 55-58 HRC. Инструментальные марки с 0.8-1.2% углерода — У8, У10, Х12МФ — закаливаются до 62-65 HRC.
Термообработка состоит из закалки и обязательного последующего отпуска. Закалка без отпуска дает максимальную прочность, но металл становится хрупким, как стекло. Любой удар приведет к сколу или трещине. Отпуск — нагрев детали до 150-600 градусов — снимает внутренние напряжения, слегка снижает твердость, но многократно повышает ударную вязкость.
Роль легирующих элементов сводится к улучшению прокаливаемости и созданию сверхтвердых карбидов:
- Хром — Cr: Повышает прокаливаемость. Деталь прокаливается на большую глубину. В концентрациях свыше 12-13% делает сплав нержавеющим. Образует карбиды хрома, значительно повышающие износостойкость.
- Ванадий — V: Образует карбиды ванадия, обладающие колоссальной прочностью — около 2800 HV. Заметно повышает стойкость режущей кромки к истиранию.
- Вольфрам — W: Главный элемент быстрорежущих сталей. Сохраняет структуру металла при нагреве до красного каления — 600 градусов. Инструмент продолжает резать, не теряя свойств.
- Молибден — Mo: Предотвращает отпускную хрупкость и усиливает действие хрома.
Практические аспекты выбора параметров для изделий
В машиностроении и инструментальном деле погоня за максимальными значениями HRC часто приводит к браку. Искусство термиста — найти баланс между сопротивлением деформации и вязкостью.
Рассмотрим ножевые стали. Для обычного кухонного ножа оптимальным считается диапазон 55-58 HRC. Такой клинок легко точится обычным мусатом, не выкрашивается при ударе о кость, хорошо держит боковые нагрузки. Премиальные порошковые стали — Elmax, M390 — калят на 61-63 HRC. Они держат заточку месяцами, но требуют алмазных абразивов для правки, а при изгибе могут дать скол. Экстремальные сплавы типа CPM Rex 121 могут выдавать 68-70 HRC. Это фантастический показатель для реза мягких материалов, но при падении на бетонный пол такой клинок разлетится на осколки.
Шестерни коробок передач требуют иного подхода. Зубья испытывают колоссальные контактные нагрузки и одновременно ударные воздействия при переключении. Если закалить всю шестерню до 60 HRC, зубья отломятся. Если оставить мягкой — сотрутся в порошок. Решение — химико-термическая обработка, например, цементация. Берут низкоуглеродистую сталь — 20ХГР, 18ХГТ. Нагревают в среде, насыщенной углеродом. Углерод проникает в поверхностный слой на глубину 1-2 мм. После закалки поверхность приобретает твердость 58-62 HRC, а сердцевина остается вязкой с показателем 30-35 HRC. Деталь становится износостойкой и абсолютно невосприимчивой к ударным изломам.
Ошибки измерений в цеховых условиях
Даже на исправном оборудовании операторы регулярно получают ложные данные. Рассмотрим 3 типовые ошибки.
- Игнорирование обезуглероженного слоя. При ковке и нагреве детали в обычной печи кислород воздуха выжигает углерод с поверхности на глубину 0.2-0.5 мм. Если сразу поставить такую заготовку под конус Роквелла, прибор покажет 45 HRC вместо реальных 60. Перед замером необходимо снять минимум 0.5 мм металла на шлифовальном станке.
- Малая толщина заготовки. Правило гласит: толщина образца должна быть минимум в 10 раз больше глубины отпечатка. Если попытаться измерить лезвие канцелярского ножа толщиной 0.4 мм по шкале HRC, конус продавит металл насквозь и упрется в предметный столик твердомера. Результат будет искажен. Для тонких деталей нужно переходить на шкалу HRA или использовать метод Виккерса.
- Кривизна и шероховатость. Деталь должна лежать на столике абсолютно устойчиво, строго перпендикулярно оси индентора. Цилиндрические детали измеряют с использованием специальных V-образных призм и вводят поправочные коэффициенты на кривизну поверхности. Измерение по окалине, ржавчине или грубым следам от резца дает разброс до 5-7 единиц.
Справочные таблицы
Ниже представлены 3 объемные таблицы для практического использования инженерами и термистами. Данные усреднены и приведены к наиболее часто встречающимся в ГОСТ и DIN значениям.
Таблица 1. Базовые свойства металлов и сплавов в состоянии поставки
| Материал | Состояние обработки | Шкала Виккерса HV | Шкала Роквелла HRC / Бринелля HB |
|---|---|---|---|
| Свинец чистый Pb | Литой | 3 — 6 | — |
| Олово чистое Sn | Литое | 5 — 10 | — |
| Алюминий технический А0 | Отожженный | 15 — 25 | 20 — 25 HB |
| Медь М1 | Отожженная | 35 — 50 | 35 — 45 HB |
| Магниевый сплав МЛ5 | Литой | 50 — 70 | 50 — 65 HB |
| Латунь Л63 | Мягкая | 60 — 80 | 60 — 75 HB |
| Цинковый сплав ЦАМ 4-1 | Литой | 85 — 110 | 80 — 100 HB |
| Дюралюминий Д16Т | Закалка и старение | 105 — 130 | 100 — 120 HB |
| Бронза БрАЖ9-4 | Литье | 110 — 150 | 100 — 140 HB |
| Сталь Ст3 конструкционная | Горячекатаная | 115 — 140 | 110 — 130 HB |
| Нержавеющая сталь 12Х18Н10Т | Аустенизация | 150 — 190 | 140 — 180 HB |
| Чугун серый СЧ20 | Литье | 170 — 220 | 160 — 210 HB |
| Титановый сплав ВТ1-0 | Отожженный | 140 — 180 | 130 — 170 HB |
| Сталь 45 | Нормализованная | 180 — 220 | 170 — 210 HB |
| Титановый сплав ВТ6 | Отожженный | 310 — 360 | 30 — 36 HRC |
| Инконель 718 Inconel | Старение | 350 — 440 | 35 — 44 HRC |
| Сталь ШХ15 подшипниковая | Отожженная | 190 — 210 | 180 — 200 HB |
| Молибден Mo | Деформированный | 160 — 230 | 15 — 22 HRC |
| Вольфрам W | Деформированный | 350 — 450 | 35 — 45 HRC |
| Бронза бериллиевая БрБ2 | Закалка и старение | 350 — 410 | 35 — 42 HRC |
Таблица 2. Твердость распространенных сталей после закалки и различных температур отпуска
Для всех углеродистых и легированных сталей действует правило: чем выше температура отпуска после закалки, тем ниже твердость, но выше пластичность и ударная вязкость. Данные в таблице показывают типичные значения по шкале HRC для массивных деталей сечением 10-20 мм. В тонких сечениях значения могут быть на 1-2 единицы выше из-за большей скорости охлаждения.
| Марка стали | Темп. закалки в градусах | Темп. отпуска в градусах | Итоговая твердость HRC |
|---|---|---|---|
| Сталь 45 | 840 — 860, вода | Без отпуска свежий мартенсит | 56 — 60 |
| Сталь 45 | 840 — 860, вода | 200 низкий отпуск | 48 — 52 |
| Сталь 45 | 840 — 860, вода | 400 средний отпуск | 35 — 42 |
| Сталь 45 | 840 — 860, вода | 600 высокий отпуск улучшение | 22 — 28 |
| Сталь 40Х | 860, масло | 200 | 50 — 54 |
| Сталь 40Х | 860, масло | 400 | 40 — 46 |
| Сталь 40Х | 860, масло | 550 | 30 — 36 |
| Сталь 65Г рессорная | 830, масло | 200 | 55 — 59 |
| Сталь 65Г рессорная | 830, масло | 450 пружинный режим | 42 — 48 |
| Сталь У8А инструментальная | 800, вода или масло | 160 | 60 — 63 |
| Сталь У8А инструментальная | 800, вода или масло | 300 | 50 — 55 |
| Сталь Х12МФ штамповая | 1030, масло или воздух | 200 | 61 — 63 |
| Сталь Х12МФ штамповая | 1030, масло или воздух | 520 вторичная твердость | 58 — 60 |
| Быстрорежущая сталь Р6М5 | 1220, масло | 550 трехкратный | 63 — 65 |
| Быстрорежущая сталь Р18 | 1280, масло | 560 трехкратный | 64 — 66 |
| ШХ15 подшипниковая | 840, масло | 160 | 62 — 64 |
Таблица 3. Таблица перевода значений между шкалами и предел прочности
Перевод между шкалами всегда носит приближенный эмпирический характер, так как методы используют разные инденторы и нагрузки. Ниже приведена стандартная матрица конвертации для сталей по DIN 50150 и ГОСТ.
| Роквелл HRC | Виккерс HV | Бринелль HB стальной шарик | Предел прочности МПа |
|---|---|---|---|
| 20 | 238 | 226 | 760 |
| 25 | 266 | 253 | 850 |
| 30 | 302 | 286 | 970 |
| 35 | 345 | 327 | 1110 |
| 40 | 392 | 371 | 1260 |
| 45 | 446 | 421 | 1440 |
| 48 | 485 | 455 | 1570 |
| 50 | 513 | 481 | 1660 |
| 52 | 544 | 512 | 1780 |
| 54 | 577 | — | 1900 |
| 56 | 613 | — | 2050 |
| 58 | 653 | — | — |
| 60 | 697 | — | — |
| 62 | 746 | — | — |
| 64 | 800 | — | — |
| 66 | 865 | — | — |
| 68 | 940 | — | — |
Литература
- Материаловедение — Арзамасов В.Н. Базовый учебник для технических ВУЗов. Исчерпывающе описывает кристаллические решетки, диаграмму состояния железо-углерод и механизмы деформации.
- Термическая обработка стали — Гуляев А.П. Настольная книга любого термиста. Подробнейший разбор превращений аустенита, закалки, отпуска и влияния легирующих элементов на конечную прочность.
- Справочник термиста — Тылкин М.А. Практическое руководство с сотнями таблиц, режимов нагрева, охлаждающих сред и рекомендаций по предотвращению дефектов — трещин и поводок.
- Металловедение и термическая обработка металлов — Лахтин Ю.М. Отличная подача материала, понятная как студенту, так и практикующему мастеру в цеху. Огромное внимание уделено поверхностному упрочнению.
- Инструментальные стали и их термическая обработка — Геллер Ю.А. Узкоспециализированная, но крайне ценная книга для тех, кто занимается изготовлением резцов, штампов, пресс-форм и ножей. Максимум информации по быстрорезам и высокоуглеродистым маркам.