| Тип цепи | — |
| Режущих звеньев | — |
| Время заточки | — |
| Съем металла | — |
| Итого стоимость | — |
Работоспособность любой бензопилы на 90 % зависит от состояния режущей гарнитуры. Двигатель может выдавать огромную мощность, карбюратор может быть идеально настроен, но тупая режущая кромка сведет на нет все преимущества инструмента. Своевременное обслуживание гарнитуры бережет мотор от перегрева, снижает расход топливной смеси и защищает оператора от опасной вибрации.
🛠 Многие предпочитают отдавать инструмент в сервис, считая процесс восстановления геометрии зуба сложной задачей. На практике овладеть этим навыком может каждый. Достаточно понимать базовую физику процесса резания древесины, соблюдать углы и использовать качественные напильники. Данное руководство поможет разобраться в параметрах гарнитуры и научит выполнять обслуживание самостоятельно.
Анатомия режущего звена и физика реза
Пильная цепь состоит из ведущих звеньев, соединительных планок и режущих зубьев. Каждый режущий зуб выполняет функцию миниатюрного рубанка. Стружка снимается благодаря совместной работе 2 кромок. Верхняя кромка перерезает древесные волокна поперек их роста, а боковая кромка отщепляет подрезанную часть от основного массива. Именно поэтому геометрия этих 2 плоскостей имеет критическое значение.
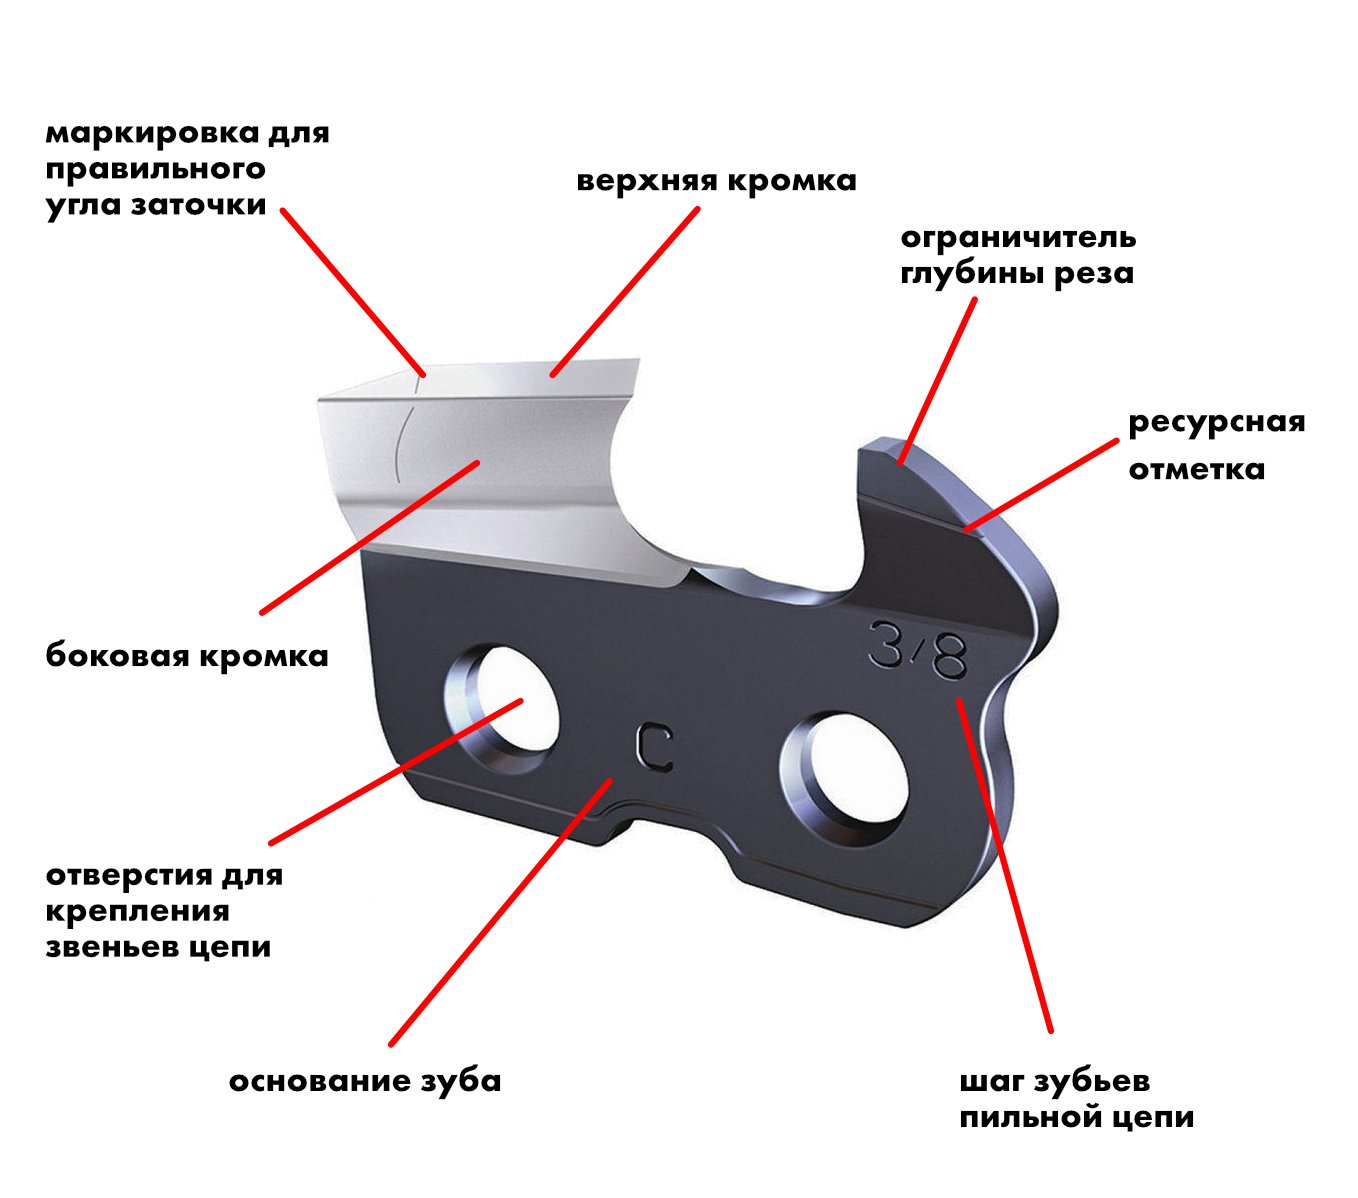
Сразу перед режущей кромкой располагается ограничитель глубины. Этот металлический выступ определяет, на какую толщину зуб врежется в дерево за 1 проход. Если ограничитель слишком высокий, зуб просто скользит по поверхности. Если ограничитель сточен слишком сильно, зуб зарывается в массив, вызывая сильную отдачу и остановку двигателя из-за превышения нагрузки.
Индикаторы затупления инструмента
- Остро заточенный инструмент сам втягивается в древесину, требуя от оператора лишь легкого направляющего усилия. Если бензопилу приходится с силой вдавливать в бревно, значит кромки потеряли изначальную остроту.
- Второй верный признак кроется в структуре выбрасываемых опилок. Острый профиль выдает крупную стружку правильной прямоугольной формы. Тупой металл начинает рвать и скоблить волокна, превращая стружку в мелкую древесную пыль. Также стоит обратить внимание на поведение шины в пропиле. Если рез уводит влево или вправо, это свидетельствует о неравномерном износе левого и правого ряда зубьев.
Выбор напильника и основные параметры
Для восстановления кромки применяется круглый напильник. Его диаметр строго привязан к шагу цепи. Шаг измеряется как расстояние между центрами 3 последовательных заклепок, поделенное на 2. Обычно этот параметр указывается в дюймах прямо на направляющей шине.
| Шаг в дюймах | Шаг в миллиметрах | Диаметр напильника в мм |
|---|---|---|
| 1/4 | 6.35 | 4 |
| 0.325 | 8.25 | 4.8 |
| 3/8 | 9.32 | 5.2 |
| 0.404 | 10.26 | 5.5 |
📏 Важно понимать, что по мере износа зуба его высота уменьшается из-за заводского уклона верхней грани назад. Ближе к концу срока службы рекомендуется переходить на напильник чуть меньшего диаметра. Например, при шаге 3/8 дюйма вместо инструмента диаметром 5.2 мм на изношенной гарнитуре лучше использовать размер 4.8 мм. Это позволяет сохранить правильный профиль боковой кромки и не стачивать лишний металл с основания.
Углы обработки
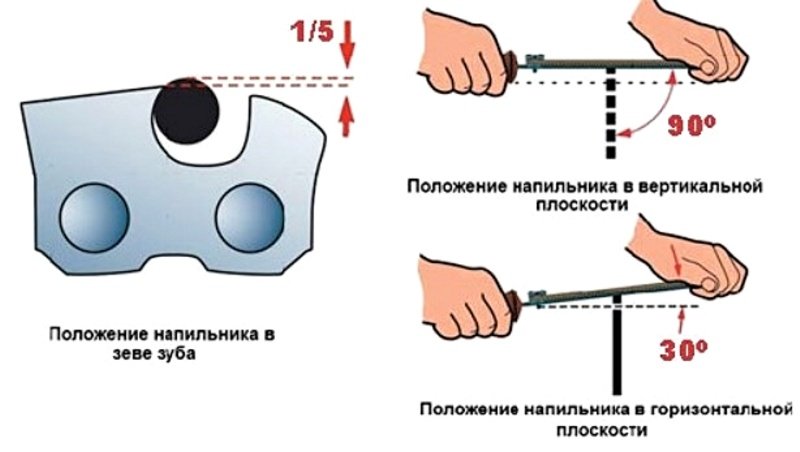
Правильный результат зависит от соблюдения 3 основных параметров. Главный показатель — угол заточки в горизонтальной плоскости. Для большинства бытовых и профессиональных задач при поперечном пилении он равен 30 градусам. Если предстоит пилить грязную или мерзлую древесину, угол можно уменьшить до 25 градусов. Это снизит скорость внедрения в материал, но кромка будет дольше держать остроту.
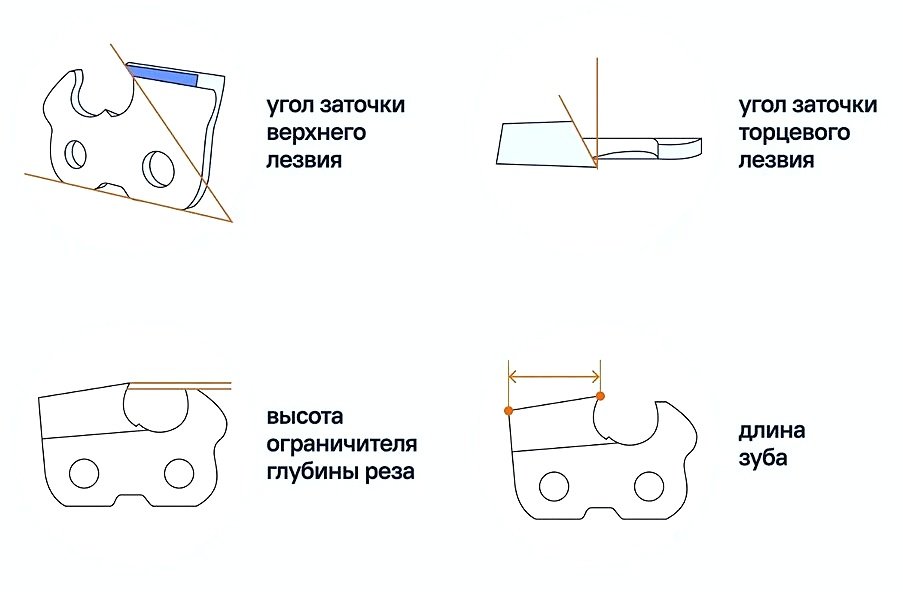
Для продольного роспуска бревен вдоль волокон угол делают равным 10 градусам. Это предотвращает сильную вибрацию и позволяет получать ровные доски при работе на мини-пилорамах. Вертикальный угол задается правильным позиционированием инструмента. Напильник должен выступать над верхней гранью ровно на 20 % своего диаметра. Если утопить его слишком глубоко, боковая кромка станет избыточно агрессивной. Если задрать вверх, зуб потеряет режущие свойства.
| Тип профиля | Угол заточки в градусах | Зазор ограничителя в мм |
|---|---|---|
| Чизель | 30 | 0.65 |
| Получизель | 30 | 0.65 |
| Низкий профиль | 30 | 0.65 |
| Продольная | 10 | 0.65 |
Работа с ограничителем глубины
Сточка ограничителя — процедура, про которую новички часто забывают. Проверять зазор необходимо через каждые 3-4 цикла обслуживания режущих зубьев. Для этого применяется специальный калибр-шаблон и плоский напильник.
Стандартная разница высот между верхней режущей кромкой и ограничителем составляет 0.65 мм. Для работы с мягкими породами дерева этот показатель можно увеличить до 0.75 мм. Важно стачивать металл аккуратно, сохраняя изначальную скругленную форму передней части ограничителя. Если сделать ее плоской, возрастет риск сильной отдачи бензопилы при контакте шины с ветками.
Математика и экономика процесса
Давайте рассчитаем временные и финансовые затраты на самостоятельное обслуживание гарнитуры. Зная количество режущих элементов и среднее время на проход, можно вычислить выгоду.
Исходные данные:
- Общее число звеньев: Zобщ = 72
- Число режущих элементов: Zрез = 72 / 2 = 36
- Время на 1 проход: t = 12 секунд
- Цена услуги в мастерской: Cу = 15 рублей за 1 элемент
Общее время в секундах:
Tсек = 36 * 12 = 432
Перевод в минуты:
Tмин = 432 / 60 = 7.2
Добавляем 2 минуты на установку инструмента и перехват шины. Итоговый процесс занимает около 9.2 минут.
Теперь посчитаем стоимость в сервисе:
Cобщ = 36 * 15 = 540
Стоимость 1 хорошего европейского напильника составляет примерно 350 рублей. Разница после первого же самостоятельного цикла составляет:
Выгода = 540 — 350 = 190
Вы окупаете инструмент за 1 раз, при этом сам инструмент прослужит вам от 10 до 15 таких циклов при правильном использовании без обратного нажима.
Пошаговая техника ручной обработки
Перед началом работ бензопилу необходимо надежно зафиксировать. Лучше всего зажать направляющую шину в специальные тиски струбцинного типа. Это исключит люфт и позволит точно контролировать нажим.
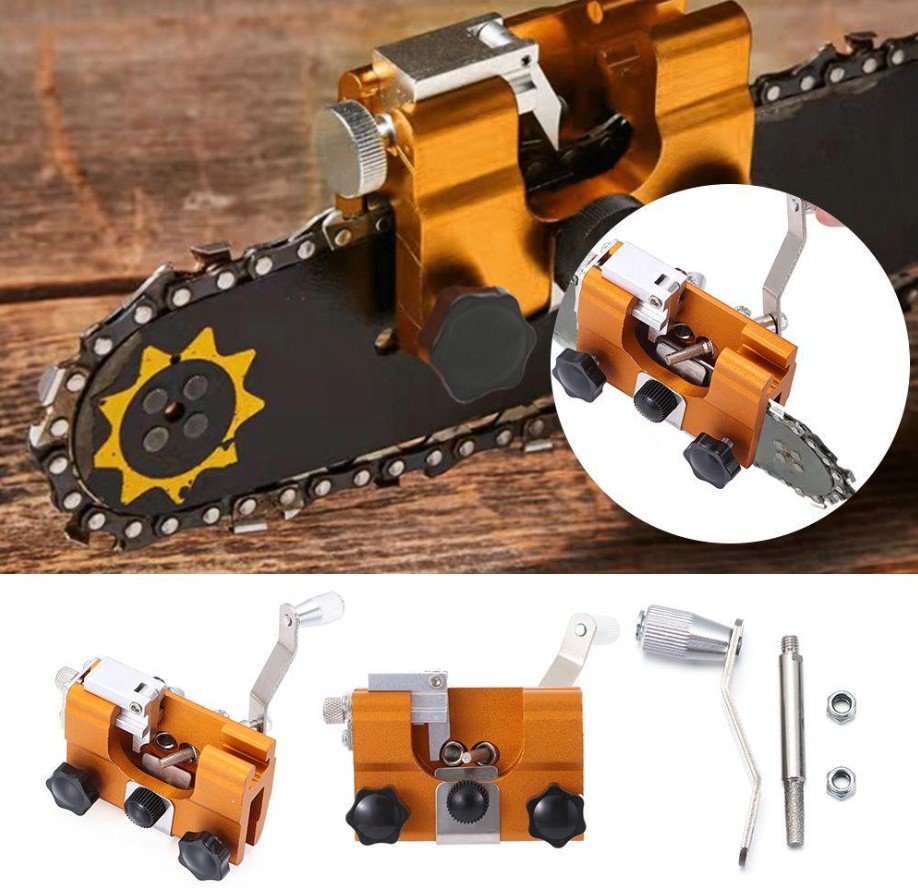
Найдите самый короткий зуб, который имеет максимальные повреждения или сколы. Именно по нему придется равнять все остальные элементы гарнитуры. Пометьте его ярким маркером. Это нужно, чтобы не пойти на 2-й круг и не сточить лишний металл.
✍ Соблюдайте строгое правило нажима: инструмент должен резать металл только при движении вперед. При возврате в исходную точку инструмент нужно слегка приподнимать над поверхностью. Если тянуть его назад с усилием, мелкая насечка мгновенно забьется металлической пылью или обломится, после чего инструмент придет в негодность.
Делайте строго одинаковое количество движений для каждого зуба. Если на первый элемент ушло 4 плотных прохода, делайте ровно 4 прохода на всех остальных. Это сохранит геометрический баланс гарнитуры.
Анализ износа и типичные ошибки
Даже при регулярном уходе могут возникать проблемы в распиле. Опытный практик способен определить причину по внешним признакам.
| Симптом при работе | Причина неисправности | Способ устранения |
|---|---|---|
| Шину уводит вправо или влево | Разная длина правых и левых зубьев | Выровнять весь ряд по самому короткому звену |
| Бензопила скачет и бьет по рукам | Ограничитель глубины сточен ниже 0.75 мм | Дефект неустраним, требуется замена гарнитуры |
| Быстрое затупление о мягкое дерево | Угол верхней грани превышает 35 градусов | Переточить под стандартные 30 градусов |
| Опилки мелкие, пила греется | Слишком высокий ограничитель глубины | Сточить ограничитель плоским напильником на 0.65 миллиметра |
Самая распространенная ошибка новичков — неравномерный износ. Правшам всегда удобнее обрабатывать правый ряд, из-за чего нажим получается более сильным. Левый ряд обрабатывается слабее. В результате правые резцы становятся короче левых на 1 или 2 миллиметра. При работе такая диспропорция заставляет шину идти по радиусу, рез получается кривым, а нагрузка на паз шины возрастает в 3 раза, что приводит к ее быстрому выходу из строя.
Твердосплавные цепи и станки
Отдельного внимания заслуживает гарнитура с победитовыми напайками. Такие звенья предназначены для работы по горельнику, грязной древесине и шпалам. Обычная углеродистая сталь не справляется с такими задачами. Обработать твердосплав обычным инструментом невозможно, металл будет просто скользить по напайке. Для них требуются специализированные электрические станки, оснащенные алмазными дисками. При машинной обработке важно контролировать температуру нагрева. Съем металла должен происходить короткими импульсами по 1 секунде. Если прижать диск на 3-4 секунды, победитовая напайка перегреется, посинеет и может отвалиться от базового звена во время работы.
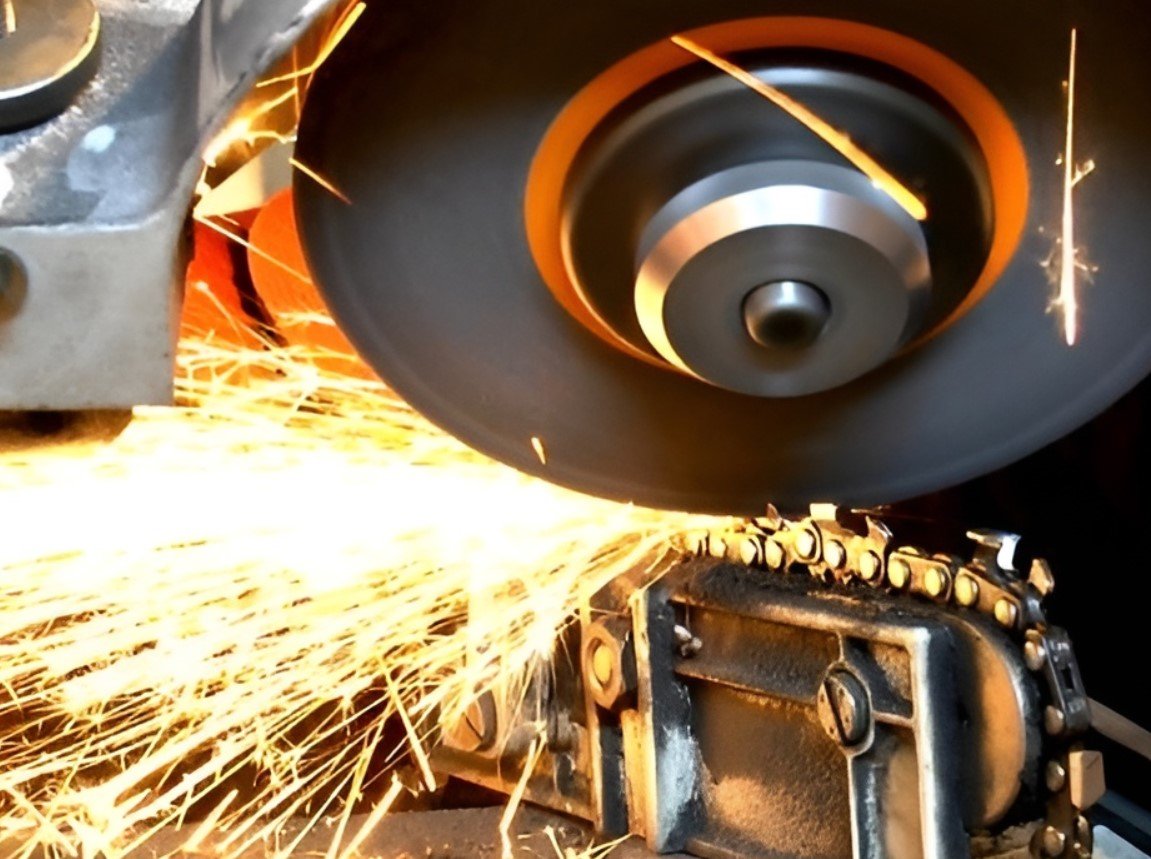
Для стандартных стальных гарнитур машинная обработка тоже применяется часто. Однако ручной метод считается более щадящим. Станок снимает за 1 проход около 0.3 миллиметра стали, тогда как ручной проход забирает не более 0.1 миллиметра. Таким образом, ресурс гарнитуры при ручном подходе увеличивается почти в 3 раза.
Обслуживание шины и ведущей звездочки
Помимо режущих элементов, износу подвергаются и направляющие компоненты. Во время распила 90 процентов нагрузки приходится на нижнюю часть шины. Чтобы износ распределялся равномерно, шину необходимо переворачивать на 180 градусов после каждого снятия гарнитуры для чистки.
⚙ Со временем на краях паза образуются металлические заусенцы. Они мешают движению звеньев и могут стать причиной соскока. Эти заусенцы легко снимаются плоским напильником. Инструмент ведется строго под углом 90 градусов к боковой плоскости шины.
Ведущая звездочка на сцеплении имеет свой ресурс. Практика показывает, что 1 звездочка переживает 2 комплекта цепей. Если глубина выработки на зубьях звездочки превышает 0.5 миллиметра, ее необходимо заменить. Установка новой гарнитуры на изношенную звездочку приведет к растяжению звеньев уже через 20 минут интенсивной работы под нагрузкой.
Смазка и зимняя эксплуатация
Правильная геометрия резца не будет работать без достаточного количества масла. Система смазки бензопилы подает масло в паз шины, откуда оно разносится хвостовиками по всей длине. Проверить подачу легко: направьте конец шины на светлую поверхность и дайте максимальные обороты. Через 3 секунды на поверхности должна появиться масляная полоса.
❄ Зимой масло густеет. Если не перейти на специальные зимние сорта с пониженной вязкостью, масляный насос может не справиться с прокачкой. Гарнитура начнет работать всухую, металл нагреется до 200 градусов, и режущие углы мгновенно потеряют закалку. Также в зимний период древесина становится твердой как лед. Поэтому угол заточки часто уменьшают до 25 градусов, чтобы снизить ударную нагрузку на мотор.
Формула расчета скорости гарнитуры
Для понимания физики процессов иногда полезно рассчитать линейную скорость движения. Это помогает диагностировать падение мощности двигателя. Расчет проводится на максимальных оборотах холостого хода.
Vл = Z * P * N / 30000
Где Z — число зубьев на ведущей звездочке, P — шаг в миллиметрах, N — обороты в минуту.
Возьмем бензопилу с параметрами: Z = 7, P = 9.32, N = 12000.
Vл = 7 * 9.32 * 12000 / 30000 = 26.09
Округляем до разумного минимума: 26.1 метра в секунду.
Если фактическая скорость падает ниже этого значения под нагрузкой, это может свидетельствовать о тупых кромок, которые тормозят пропил, или о сточенном ограничителе глубины, который заставляет двигатель захлебываться.
Литература
Теория и практика лесозаготовительных работ подробно описана в технической литературе. Ниже приведен список проверенных советских и современных российских изданий, которые содержат исчерпывающую информацию по механике, сопротивлению материалов и правилам ухода за режущим инструментом.
- Поликарпов А.В. Технология и машины лесосечных работ. Практическое руководство по механизации валки леса и обслуживанию моторизованного инструмента.
- Анисимов Г.М. Лесные машины. Учебник для вузов, раскрывающий физику резания древесины и кинематику пильных аппаратов.
- Шелгунов Ю.В. Лесоэксплуатация и техническое обслуживание. Глубокий анализ износа металлических деталей при контакте с абразивной средой.
- Джикович В.Л. Экономика лесного хозяйства. Полезная база для расчета рентабельности восстановления и ремонта оборудования.
- Курицкий М.И. Справочник вальщика. Карманное издание с подробными схемами и углами обработки для всех типов древесины.